
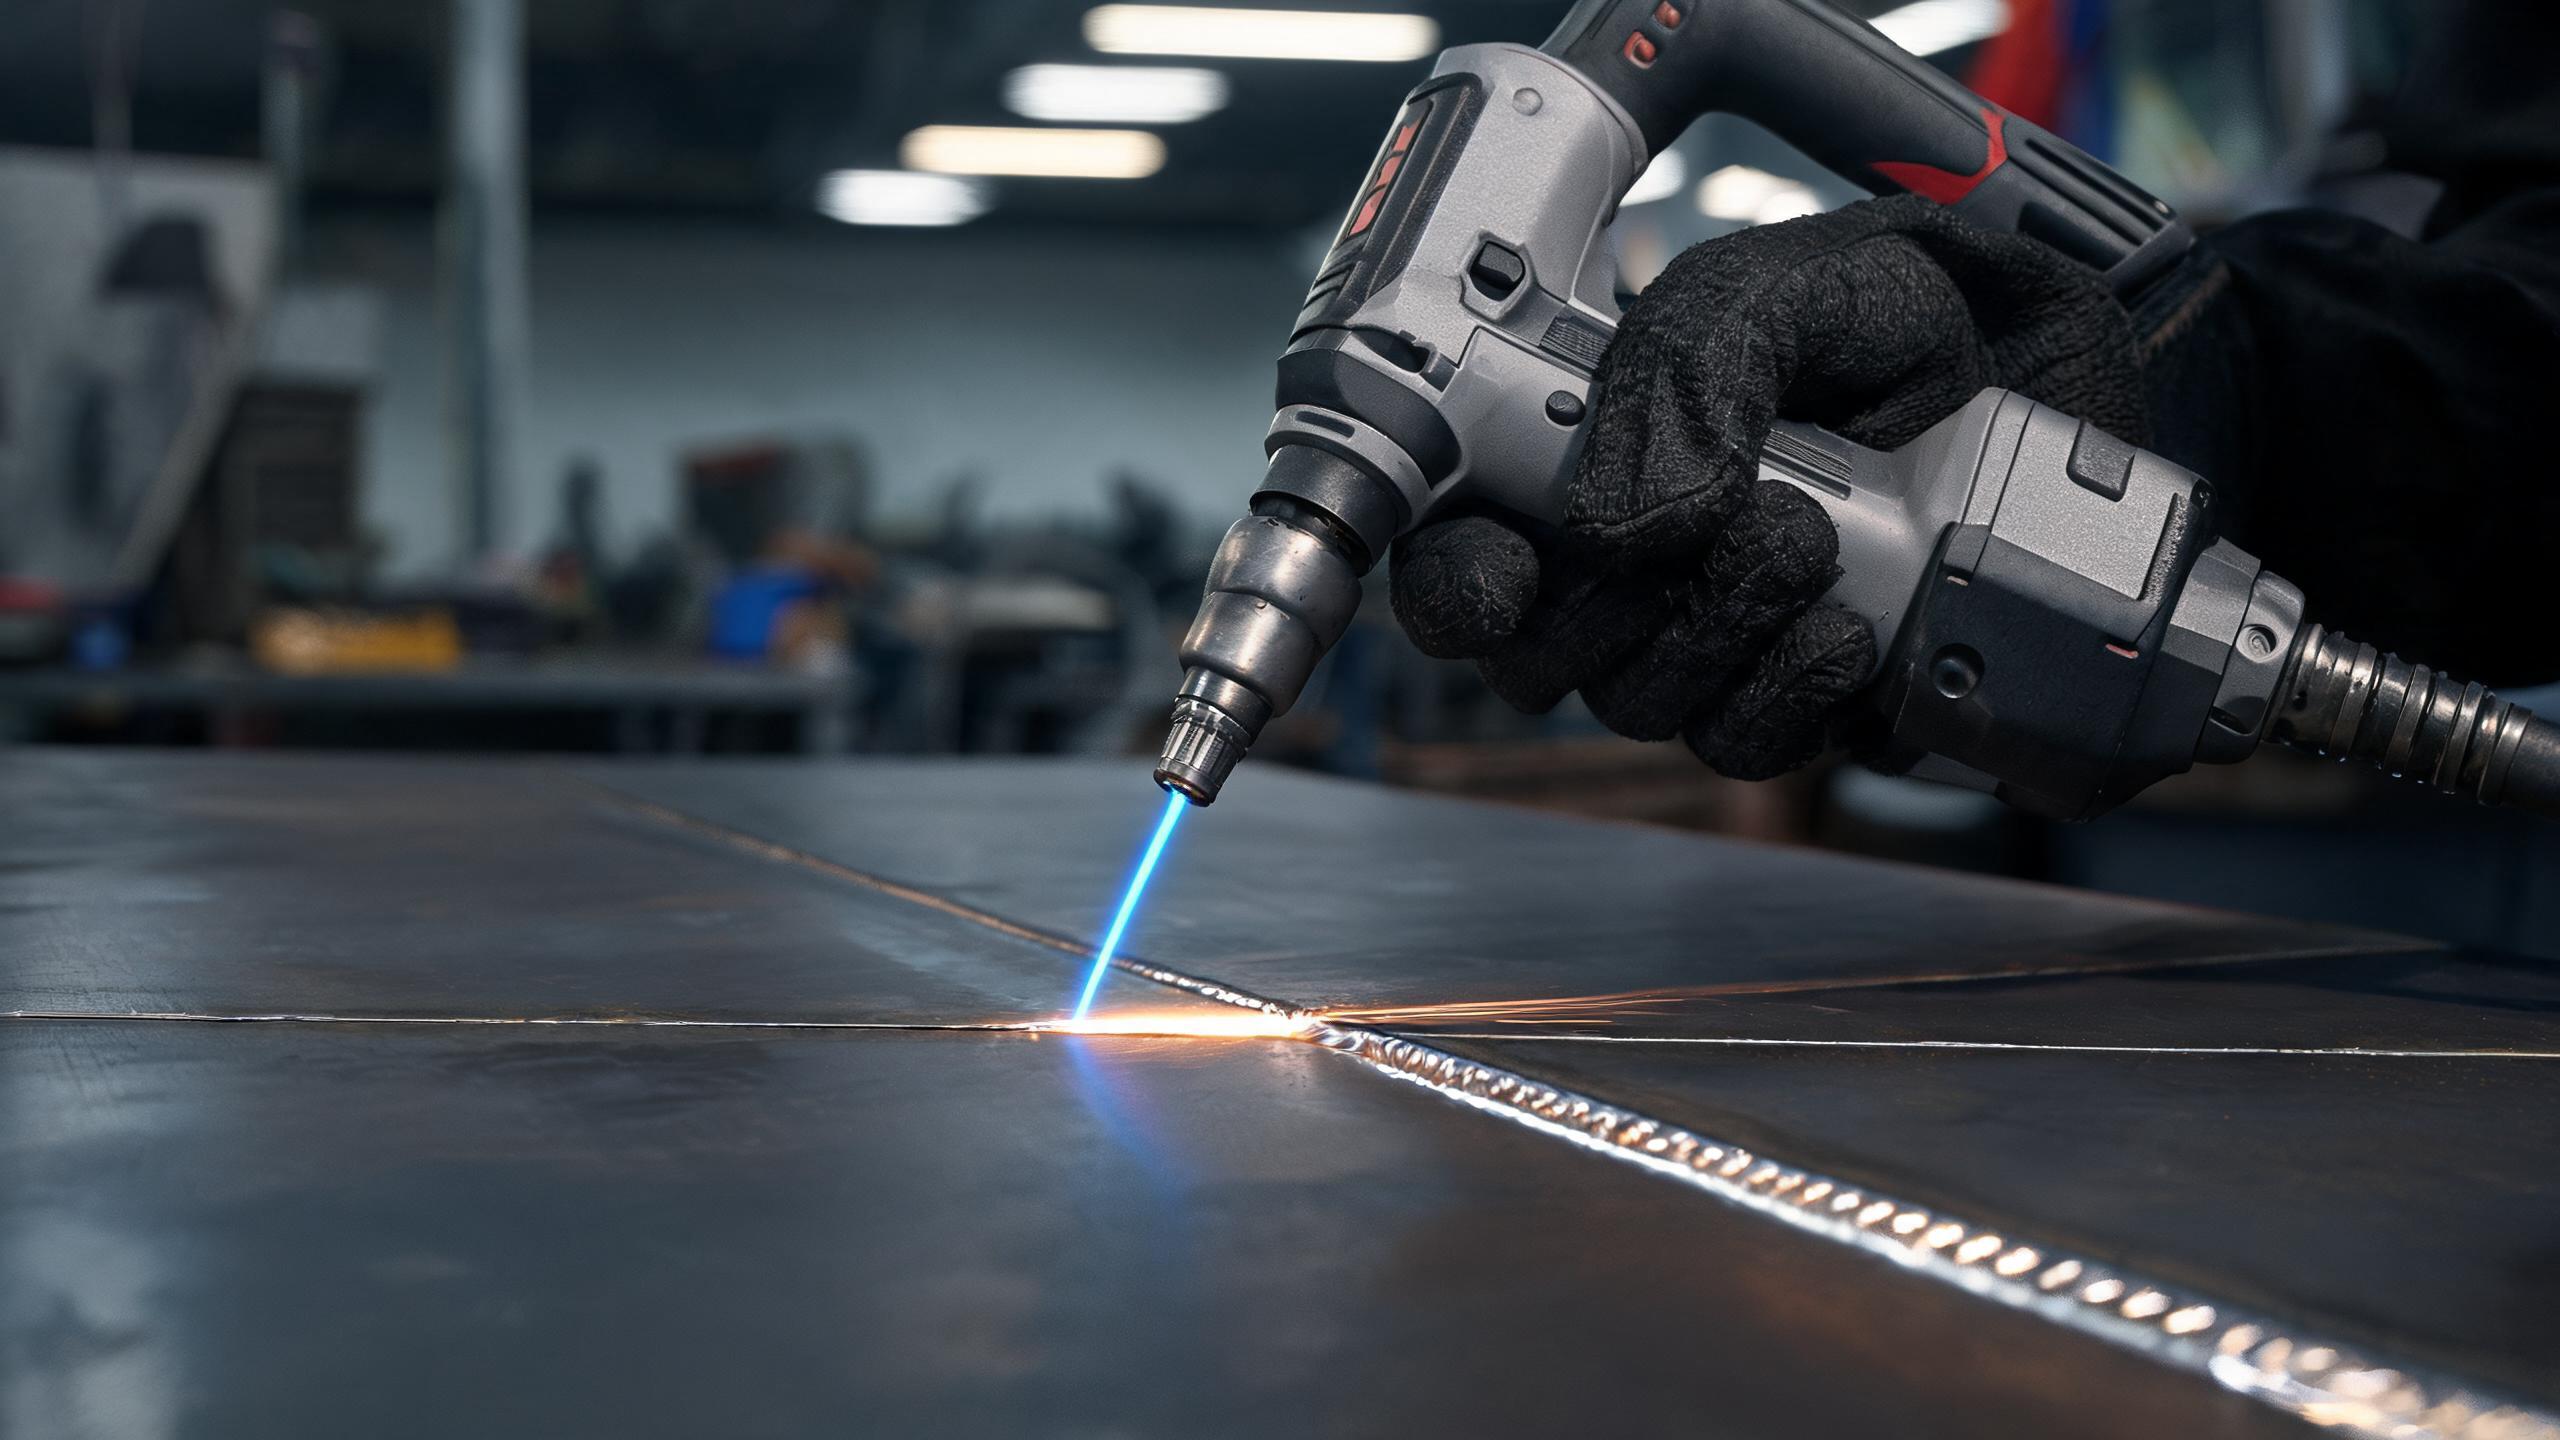
دليل اختيار شامل لاختيار أفضل آلة لحام بالليزر اليدوية لتصنيع الفولاذ، يغطي مطابقة الطاقة، وعمق الاختراق، ودقة حبة اللحام، وأنظمة التبريد، والامتثال للشهادات، وبيئة عمل المشغّل.
ما الذي يجعل آلة اللحام بالليزر اليدوية «الأفضل» للفولاذ؟
أفضل آلة لحام بالليزر اليدوية للفولاذ ليست هي الأعلى قدرةً، بل تلك التي تناسب أنواع الفولاذ الخاصة بك، ونطاقات السماكة، وحجم الإنتاج، ومتطلبات الامتثال. يشمل تصنيع الفولاذ الفولاذ الكربوني، والفولاذ المجلفن، والفولاذ المقاوم للصدأ، ولكلٍّ منها خصائص مختلفة في التوصيل الحراري والانعكاسية. اختيار الآلة المناسبة يعني تقييم خمسة معايير أساسية: نطاق الطاقة، دقة اللحام، قدرة التبريد، الشهادات، وبيئة عمل المشغّل.
المعيار 1: نطاق الطاقة وتوافق المواد
تتوفر آلات اللحام بالليزر الليفي اليدوية بأربعة مستويات طاقة رئيسية. يخدم كل مستوى طاقة نطاقًا محددًا من سماكات الفولاذ وأنواع التطبيقات:
- 1000 واط – طاقة مستوى الدخول للصفائح الفولاذية الرقيقة والمكونات خفيفة القياس حتى حوالي 2 مم. مناسبة للورش الصغيرة وأعمال الإصلاح والتصنيع النموذجي.
- 1500 واط – المستوى الأكثر تنوعًا، حيث يتعامل مع اختراق أقصى يصل إلى 3 مم في الفولاذ المقاوم للصدأ والألومنيوم. يحقق موديل 1500 واط ثبات حبة لحام ±0.1 مم، مما يجعله مناسبًا للحامات التجميلية والإنشائية على حد سواء.
- 2000 واط – اختراق ممتد لألواح ومقاطع الفولاذ متوسطة السماكة، في نطاق حوالي 3–4 مم.
- 3000 واط – مستوى طاقة عالي لألواح الفولاذ السميكة والتصنيع الإنشائي الثقيل والإنتاج عالي الحجم الذي يتطلب اختراقًا عميقًا.
بالنسبة لمعظم ورش تصنيع الفولاذ العامة، فإن آلة اللحام بالليزر اليدوية بقدرة 1500 واط للفولاذ المقاوم للصدأ تمثل التوازن الأمثل، فهي تتعامل مع غالبية السماكات الشائعة للفولاذ مع الحفاظ على الدقة وكفاءة التكلفة.
المعيار 2: دقة حبة اللحام وقابلية التكرار
في تصنيع الفولاذ، تؤثر جودة حبة اللحام مباشرة على قوة الوصلة والمظهر ونتائج الفحص. ثبات حبة اللحام ±0.1 مم الذي يحققه موديل 1500 واط يعني أن كل مسار لحام ينتج شكل لحام موحدًا ضمن انحراف عُشر المليمتر. هذا المستوى من قابلية التكرار ضروري من أجل:
- الإنتاج بالدفعات حيث يجب أن يفي كل جزء بمعايير جودة متطابقة
- اللحامات التجميلية على الهياكل الفولاذية المرئية مثل الأعمال الإنشائية المعمارية
- اللحامات الإنشائية حيث تؤثر هندسة حبة اللحام على أداء التحمل
- تدقيقات الجودة التي تتطلب توثيقًا لثبات اللحام
المعيار 3: نظام التبريد ودورة التشغيل
عادةً ما تعمل ورش تصنيع الفولاذ بنوبات إنتاج مستمرة. نظام التبريد بتدوير الماء هو العامل الأساسي للتشغيل المستدام. التصميم المبرد بالماء لموديل 1500 واط يدعم أكثر من 8 ساعات من اللحام المستمر دون انقطاع حراري، بما يتوافق مع جدول إنتاج قياسي بنوبة واحدة. عند تقييم الآلات، ضع في اعتبارك:
- ما إذا كان نظام التبريد مدمجًا أم يتطلب توصيل مبرد خارجي
- نطاق درجة حرارة التشغيل المحيطة للمبرد
- فترات الصيانة لاستبدال سائل التبريد وتنظيف المرشحات
قد تكفي الآلات المبردة بالهواء للتطبيقات المتقطعة أو خفيفة الأحمال، لكنها لا تضاهي دورة تشغيل الأنظمة المبردة بالماء في التصنيع الصناعي للفولاذ.
المعيار 4: الشهادات والامتثال للسوق
إذا كنت تورد منتجات فولاذية ملحومة إلى الأسواق الأوروبية أو الدولية، فإن شهادة الآلة ليست اختيارية، بل هي شرط شراء. الشهادات الرئيسية التي يجب التحقق منها:
- علامة CE – تؤكد الامتثال لمعايير الصحة والسلامة وحماية البيئة الأوروبية
- الامتثال لتوجيه RoHS – يضمن عدم وجود مواد خطرة مقيدة في المعدات
- شهادة ISO 9001:2015 – تثبت أن نظام إدارة الجودة لدى الشركة المصنعة يغطي البحث والتطوير والإنتاج وخدمة ما بعد البيع
آلات اللحام بالليزر اليدوية من Xinhong CNC تحمل شهادات CE وRoHS، وتعمل الشركة بموجب ISO 9001:2015. مصادر الليزر موردة من مصنعين عالميين مثل IPG وRAYCUS وGW، مما يضمن جودة الشعاع وموثوقية طويلة الأمد.
المعيار 5: بيئة عمل المشغّل وسهولة الاستخدام
آلة اللحام اليدوية تكون منتجة بقدر ما يستطيع المشغّل الاستمرار. عوامل بيئة العمل الرئيسية:
- وزن رأس اللحام – الرؤوس الأخف تقلل الإجهاد أثناء النوبات الطويلة
- تخزين الملفات – القدرة على حفظ أكثر من 50 ملف لحام تتيح للمشغلين التبديل بين أنواع الفولاذ وسماكاته فورًا
- تكامل تغذية السلك – تغذية السلك المدمجة تلغي الحاجة إلى وحدة تغذية منفصلة
- أقفال الأمان – الإيقاف التلقائي لليزر عند تحرير الزناد يحمي المشغّل
ملخص القرار
| تطبيقك | الطاقة الموصى بها | الأساس المنطقي الرئيسي |
|---|---|---|
| صفائح فولاذية رقيقة (≤2 مم) | 1000 واط | تكلفة أقل، اختراق كافٍ |
| تصنيع فولاذ عام (1–3 مم) | 1500 واط | أفضل تنوع، دقة ±0.1 مم، تشغيل مستمر لأكثر من 8 ساعات |
| ألواح متوسطة (3–4 مم) | 2000 واط | اختراق ممتد للمفاصل الأكثر سمكًا |
| فولاذ إنشائي ثقيل (4 مم فأكثر) | 3000 واط | أقصى اختراق ومعدل ترسيب |