
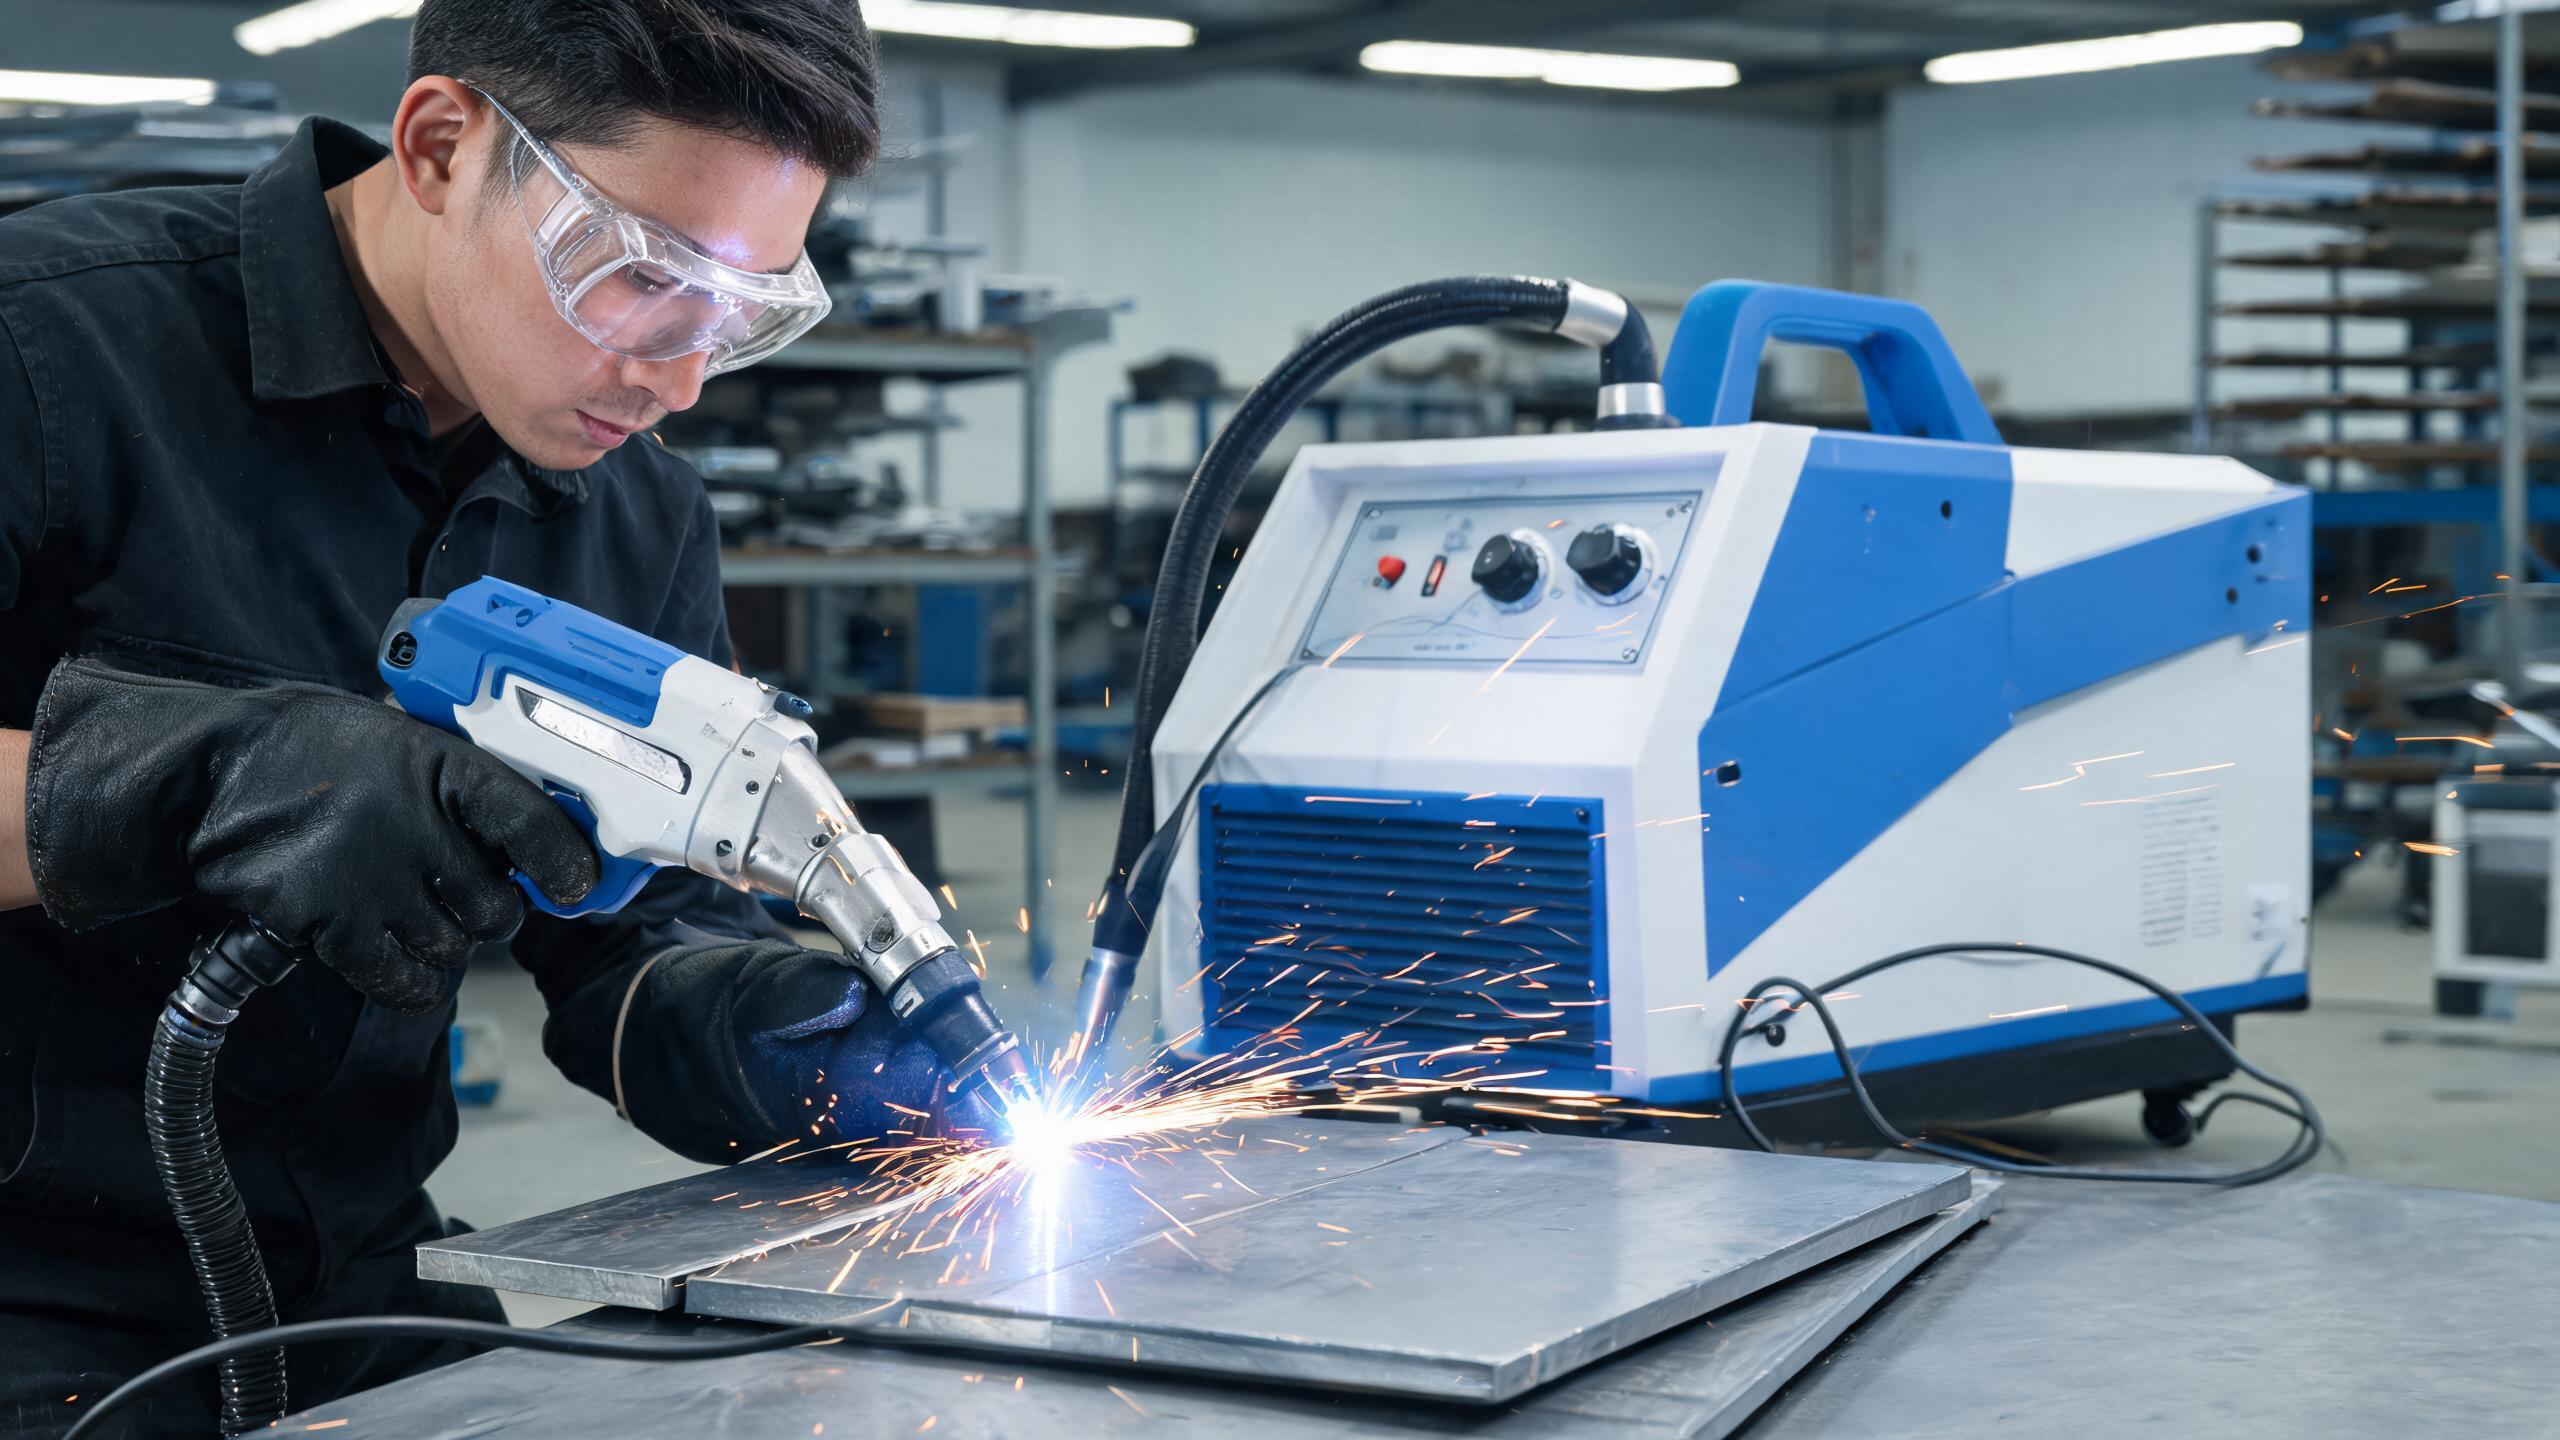
تحليل عملي لمزايا آلة اللحام بالليزر اليدوية، وحدود المواد والسماكة، وسيناريوهات التطبيق، واعتبارات السلامة للمشترين من الشركات - بناءً على مواصفات حقيقية لأجهزة لحام بقدرة 1,000 واط و 1,500 واط.
لماذا يحل اللحام بالليزر المحمول محل الطرق التقليدية
ادخل إلى ورشة تصنيع الصفائح المعدنية اليوم وسترى على الأرجح آلة لحام ليزر محمولة باليد قيد الاستخدام - وهو شيء كان نادرًا قبل خمس سنوات فقط. التحول مدفوع بواقع بسيط: آلات اللحام بالليزر المحمولة تنتج لحامات أنظف وأوقات دورة أسرع وتكاليف معالجة بعد اللحام أقل من لحام TIG أو MIG للمعادن رفيعة إلى متوسطة القياس.
بالنسبة للمشترين بين الشركات (B2B) الذين يقيّمون معدات اللحام بالليزر المحمولة، فإن السؤال هو ما إذا كانت التقنية مناسبة لموادك المحددة وحجم الإنتاج ومستوى مهارة المشغل. تقسم هذه المقالة المزايا الحقيقية والقيود العملية وسيناريوهات التطبيق بناءً على مواصفات الماكينة الفعلية.
كيف يعمل اللحام بالليزر المحمول
آلة لحام ليزر ليفي محمولة باليد توجه شعاع ليزر عالي الطاقة عبر ألياف بصرية مرنة إلى مسدس لحام محمول. يقوم الشعاع بإذابة المعدن الأساسي (وسلك الحشو، إذا تم استخدامه) عند الوصلة، مما ينشئ خرزة لحام. على عكس اللحام بالقوس التقليدي، يكون مدخل الحرارة مركزًا للغاية - منطقة التأثر الحراري (HAZ) أضيق بشكل ملحوظ، مما يعني تشوهًا حراريًا أقل وتغير لون أقل حول اللحام.
مسدس اللحام نفسه خفيف الوزن - عادة حوالي 1.8 كجم - ومتصل بالوحدة الرئيسية عبر كابل ألياف مدرع. يوجه المشغل المسدس على طول الوصلة، وتحافظ الماكينة على خرج شعاع ثابت بغض النظر عن اختلافات سرعة اليد ضمن النطاق الفعال.
مزايا عملية على لحام TIG و MIG
1. السرعة
يعمل اللحام بالليزر المحمول عادةً بسرعة 2 إلى 4 مرات أسرع من لحام TIG على نفس الوصلة. يمكن للحام المحمول بقدرة 1500 واط إنتاج لحام اختراق 3 مم على الفولاذ المقاوم للصدأ في مسار واحد - وهي مهمة تتطلب مسارات متعددة مع TIG ووقتًا أطول بكثير.
2. الحد الأدنى من التشطيب بعد اللحام
مدخل الحرارة المركز ينتج خرزة لحام ضيقة ونظيفة مع أكسدة ضئيلة (عند استخدام غاز التدريع). لتطبيقات الفولاذ المقاوم للصدأ مثل معدات المطابخ وألواح المصاعد وأغلفة الأجهزة الطبية، غالبًا ما يلغي هذا الحاجة إلى الطحن أو التلميع بعد اللحام - وهو توفير كبير في العمالة.
3. تشوه حراري منخفض
نظرًا لأن منطقة التأثر الحراري ضيقة (عادة 0.5–1.5 مم مقارنة بـ 3–5 مم لحام TIG)، تبقى المواد رفيعة القياس (0.5–2 مم) مسطحة. هذا أمر بالغ الأهمية للتطبيقات التي تكون فيها الدقة الأبعادية مهمة - العبوات والأبواب والدرزات المرئية في المنتجات الموجهة للمستهلك.
4. لا مستهلكات للحام الذاتي
عندما يسمح تصميم الوصلة باللحام الذاتي (صهر المعدن الأساسي بدون حشو)، لا يوجد سلك لتغذيته ولا قطب تنجستن لاستبداله. المستهلك الرئيسي هو غاز التدريع (الأرجون أو النيتروجين)، وهو أرخص بكثير من مستهلكات TIG المستمرة.
ما يمكنك لحامه فعليًا: حدود المواد والسماكة
بناءً على مواصفات الماكينة الفعلية، إليك ما تتعامل معه آلات اللحام المحمولة بقدرة 1000 واط و1500 واط:
| المادة | الحد الأقصى للسماكة بقدرة 1000 واط | الحد الأقصى للسماكة بقدرة 1500 واط |
|---|---|---|
| الفولاذ المقاوم للصدأ | 2.0 مم | 3.0 مم |
| الفولاذ الكربوني | 2.5 مم | 3.0 مم |
| الألمنيوم | 1.5 مم | 3.0 مم |
بالنسبة للمواد الأكثر سمكًا (4 مم فأكثر)، يكون نظام اللحام بالليزر الثابت أو الآلي أكثر ملاءمة. تم تصميم أجهزة اللحام اليدوية للأعمال ذات السماكة الرقيقة إلى المتوسطة - ودفعها إلى ما يتجاوز طاقتها المقدرة ينتج عنه اختراق غير متناسق ويخاطر بإتلاف البصريات.
ملفات مسدس اللحام والمرونة
من الميزات غير المقدرة لأجهزة اللحام بالليزر اليدوية الحديثة هي مكتبة أشكال موجات اللحام. عادةً ما تتضمن آلة بقدرة 1,500 واط أكثر من 50 ملف لحام جاهز - أنماط حزمة مختلفة (نقطة، خط، دائرة، حلزوني) محسّنة لأنواع الوصلات والمواد والسماكات المختلفة. وهذا يعني أن المشغل يمكنه التبديل بين لحام صفيحة فولاذية رقيقة وحامل فولاذي كربوني أكثر سمكًا بمجرد تحديد ملف مختلف على شاشة اللمس - دون الحاجة إلى تغيير المعدات.