
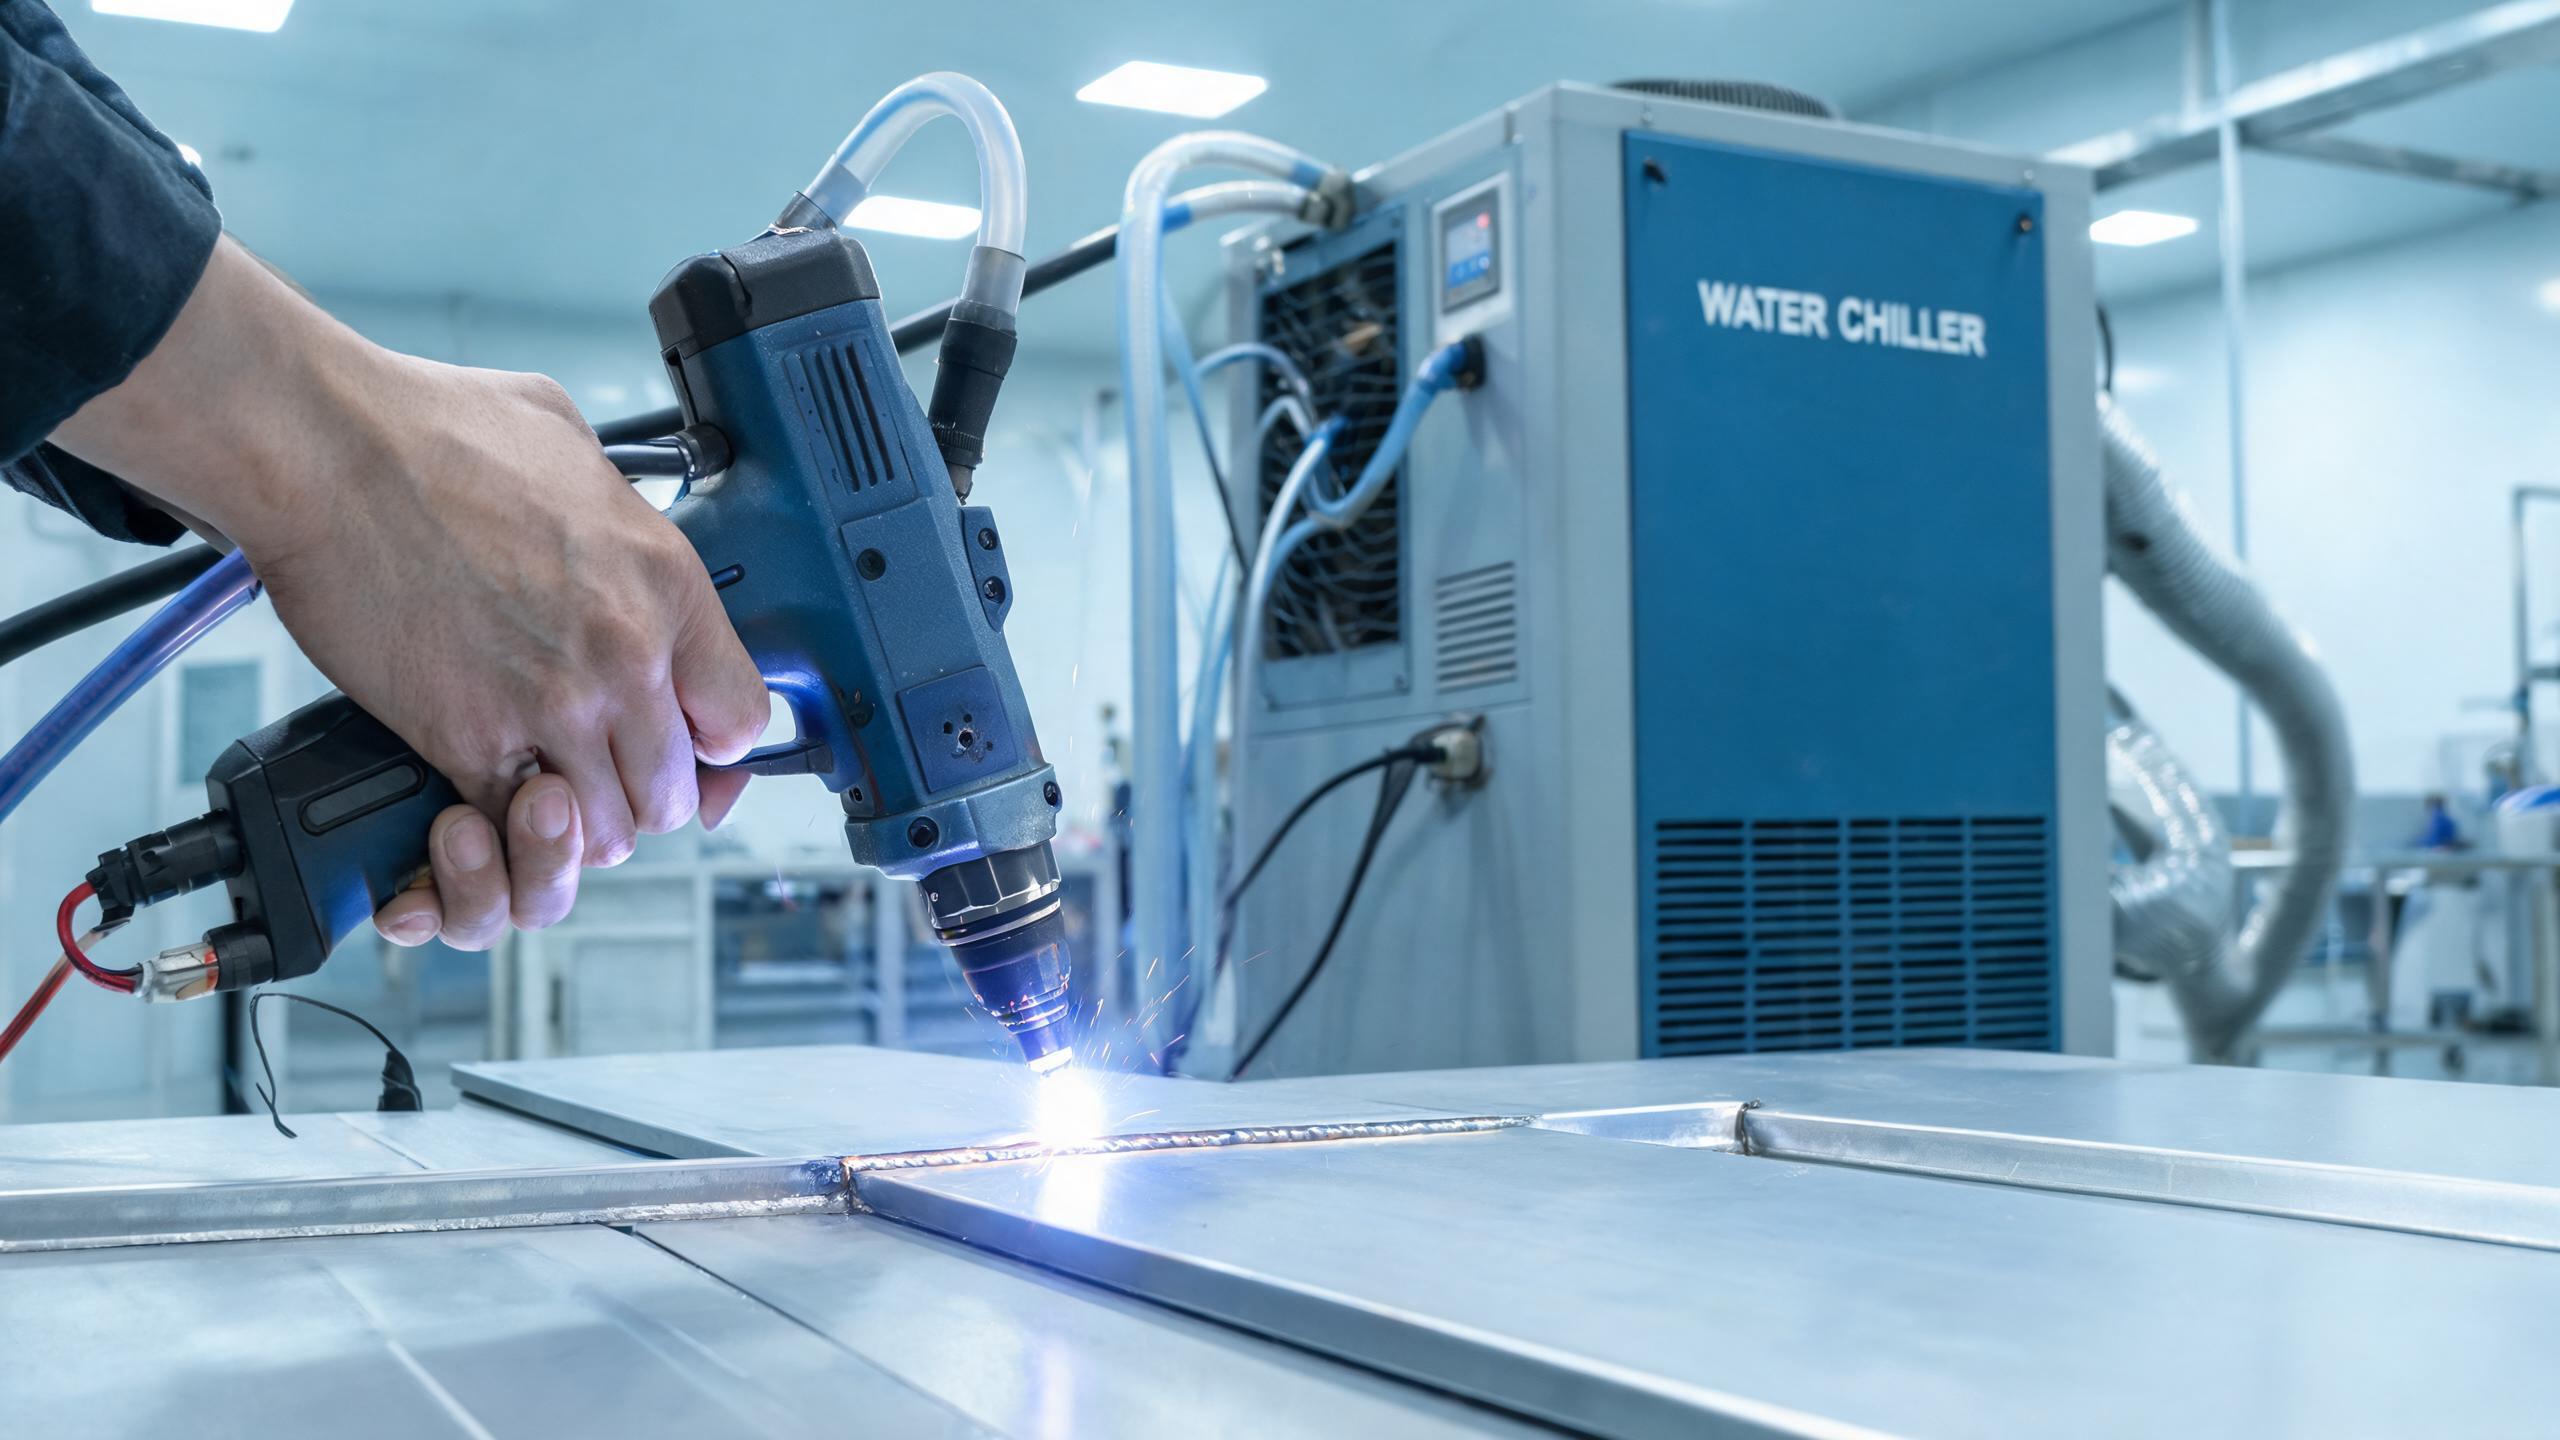
دليل عملي للحام سبائك الألومنيوم باستخدام ماكينات اللحام بالليزر المحمولة، يغطي اختيار الطاقة (1000 واط - 3000 واط)، وإدارة طبقة الأكسيد، ومنع المسامية، والمعلمات الأساسية، والتبريد المائي للإنتاج المستمر.
دليل تقني
لماذا يشكل سبائك الألومنيوم تحديًا للحام بالليزر
سبائك الألومنيوم هي واحدة من أكثر المعادن استخدامًا في التصنيع - من ألواح هيكل السيارات إلى مكونات الطيران، والمشتتات الحرارية، وأغلفة الإلكترونيات الاستهلاكية. ومع ذلك، فهي أيضًا من بين أصعب المواد في اللحام بشكل متسق. إن آلة لحام بالليزر اليدوية يعالج العديد من التحديات الكامنة في الألومنيوم، لكن فهم سبب سلوك هذا المعدن بهذه الطريقة تحت شعاع الليزر هو الخطوة الأولى نحو تحقيق لحامات موثوقة.
يمتلك الألومنيوم ثلاث خصائص تعقد اللحام:
- انعكاسية عالية - يعكس الألومنيوم ما يصل إلى 90% من طاقة الليزر الساقطة في درجة حرارة الغرفة، خاصة مع ليزر الألياف الذي يعمل عند 1070 نانومتر. وهذا يعني أن هناك حاجة إلى مزيد من الطاقة لبدء ثقب المفتاح، ويمكن أن يؤدي الانعكاس الأولي إلى إتلاف البصريات إذا لم تتم إدارته بشكل صحيح.
- موصلية حرارية عالية - ينقل الألومنيوم الحرارة أسرع بحوالي أربع مرات من الفولاذ. تتبدد الحرارة بسرعة من منطقة اللحام، مما يعني أنك بحاجة إلى كثافة طاقة أعلى للحفاظ على بركة منصهرة مستقرة.
- طبقة الأكسيد - يتشكل فيلم أكسيد الألومنيوم الطبيعي (Al₂O₃) على السطح في غضون ثوانٍ من التعرض للهواء. تبلغ درجة انصهار هذا الأكسيد حوالي 2072 درجة مئوية، وهي أعلى بكثير من درجة انصهار الألومنيوم البالغة 660 درجة مئوية. إذا لم تتم إزالته أو إدارته بشكل صحيح، فقد يتسبب في اندماج غير كامل وشوائب أكسيد في اللحام.
هذه العوامل هي بالضبط سبب أهمية اختيار المعدات والمعلمات الصحيحة للألومنيوم أكثر من العديد من المعادن الأخرى. للحصول على نظرة عامة أوسع حول خيارات المعدات والتقنيات، راجع دليلنا حول آلة اللحام بالليزر المحمولة للألومنيوم.
كيف تتعامل آلة اللحام بالليزر اليدوية مع الألومنيوم
تقدم شركة Shandong Xinhong CNC Technology Co., Ltd. آلات لحام ألياف الليزر اليدوية بأربعة مستويات طاقة: 1000 واط، و1500 واط، و2000 واط، و3000 واط. بالنسبة للحام سبائك الألومنيوم، يعد اختيار الطاقة أمرًا بالغ الأهمية بسبب الانعكاسية العالية للمعدن وموصليته الحرارية.
إليك كيفية توزيع نطاق الطاقة على نطاقات سمك الألومنيوم بناءً على قدرات الماكينة:
| قدرة الليزر | سماكة الألومنيوم الموصى بها | التطبيق النموذجي |
|---|---|---|
| 1000 واط | 0.5–1.5 مم | صفائح رقيقة، أغلفة إلكترونية |
| 1500 واط | 1.0–3.0 مم | تشكيل عام، أقواس تثبيت |
| 2000 واط | 1.5–3.0 مم | ألواح أكثر سمكًا، أجزاء هيكلية |
| 3000 واط | 2.0–3.0 مم+ | مكونات ألومنيوم شديدة التحمل |
ملاحظة: يحقق طراز 1500 واط أقصى عمق اختراق يبلغ 3 مم على كل من الفولاذ المقاوم للصدأ والألومنيوم، مع ثبات خط اللحام بحد أقصى ±0.1 مم. وهذا يجعله خيارًا متعدد الاستخدامات للمصنّعين الذين يعملون على مواد متعددة.
مصدر ليزر الألياف في هذه الماكينات ينتج شعاعًا مركّزًا بكثافة طاقة عالية، مما يساعد على التغلب على حاجز انعكاسية الألومنيوم. بمجرد تكوّن ثقب المفتاح - عادةً خلال أول بضعة أجزاء من الثانية - تقفز معدلات الامتصاص بشكل كبير حيث يمتص المعدن المنصهر الطاقة بكفاءة أعلى بكثير من السطح الصلب.
التعامل مع طبقة الأكسيد قبل اللحام
طبقة أكسيد الألومنيوم ليست شيئًا يمكنك اللحام من خلاله وتأمل في الحصول على نتائج جيدة. يجب معالجتها قبل أن يلامس الليزر المعدن:
- الإزالة الميكانيكية: استخدم فرشاة سلكية من الفولاذ المقاوم للصدأ (مخصصة للألومنيوم فقط لتجنب التلوث المتبادل) أو سكوتش-برايت لإزالة طبقة الأكسيد من منطقة اللحام. افعل ذلك خلال 1–2 ساعة من اللحام، حيث تبدأ طبقة الأكسيد في التكوّن مرة أخرى فورًا.
- التنظيف الكيميائي: في بيئات الإنتاج، يوفر الحفر القلوي متبوعًا بإزالة البقع والشطف تحضيرًا أكثر اتساقًا للسطح.
- خيار وحدة تغذية الأسلاك: يمكن تجهيز ماكينة اللحام بالليزر المحمولة بوحدة تغذية أسلاك أوتوماتيكية. عند لحام الألومنيوم، يساعد استخدام سلك حشو ER4043 أو ER5356 في تعويض نقطة الانصهار المنخفضة للمعدن الأساسي ويحسن مظهر خط اللحام.
تجاهل إزالة الأكسيد وتخاطر بالمسامية والشوائب وعدم اتساق الاختراق - بغض النظر عن مدى جودة ضبط المعلمات.
منع المسامية في لحامات الألومنيوم
المسامية هي العيب الأكثر شيوعًا في لحام الألومنيوم بالليزر. قابلية الألومنيوم العالية لذوبان الهيدروجين في الحالة السائلة - بالإضافة إلى الانخفاض الحاد في الذوبان أثناء التصلب - تعني أن أي هيدروجين موجود يُحتجز كمسام غازية.
تشمل مصادر الهيدروجين الرطوبة على السطح، والشحوم أو الزيوت المتبقية، وطبقة الأكسيد نفسها، وحتى الرطوبة المحيطة العالية. لتقليل المسامية:
- نظف منطقة اللحام جيدًا بالأسيتون أو كحول الأيزوبروبيل قبل اللحام.
- استخدم غاز الأرجون عالي النقاء (99.999%) كغاز حماية بمعدل تدفق 15–20 لتر/دقيقة.
- خزّن ألواح الألومنيوم في بيئة جافة؛ وتجنب لحام المواد التي تعرضت للمطر أو الرطوبة العالية.
- استخدم وحدة تغذية الأسلاك مع سلك حشو نظيف ومخزن بشكل صحيح.
التشغيل الموجي المستمر ومعلمات النبض القابلة للضبط في ماكينة اللحام بالليزر المحمولة تمنح المشغلين تحكمًا دقيقًا في مدخلات الحرارة، مما يساعد على إدارة معدل التصلب وتقليل تكوّن المسام.
المعلمات الأساسية التي يجب ضبطها بشكل صحيح
يتطلب الألومنيوم إعدادات معلمات مختلفة عن الفولاذ. بينما تعتمد القيم الدقيقة على سبيكتك المحددة وسمكها ونوع الوصلة، إليك المعلمات الحرجة التي يجب ضبطها:
- طاقة الليزر: ابدأ بنسبة 80–90% من الطاقة المقدرة للألومنيوم، حيث تتطلب الانعكاسية العالية طاقة مركزة. بالنسبة لوحدة 1500 واط، نقطة البداية النموذجية هي 1200–1500 واط لصفائح الألومنيوم بسمك 2 مم.
- سرعة اللحام: السرعات الأبطأ (8–15 مم/ثانية لمواد بسمك 2 مم) تسمح بمدخلات حرارة كافية، لكن السرعة البطيئة جدًا قد تسبب احتراقًا في الألومنيوم الرقيق. اختبر على قطعة خردة أولاً.
- غاز الحماية: الأرجون هو الخيار القياسي. يمكن لخلائط الأرجون والهيليوم (مثل 50/50) تحسين الاختراق للأقسام الأكثر سمكًا، حيث يرفع الهيليوم درجة حرارة البلازما.
- موضع التركيز: غالبًا ما ينتج عن عدم تركيز بسيط (0.5–1.0 مم فوق السطح) بركة لحام أوسع وأكثر استقرارًا للألومنيوم.
يمكن للماكينة تخزين أكثر من 50 مجموعة من معلمات اللحام، لذا بمجرد ضبط الإعدادات الصحيحة لتركيبة معينة من سبيكة الألومنيوم والسمك، يمكنك حفظها واستدعائها فورًا - مما يلغي التجربة والخطأ في المهام المتكررة.
التبريد المائي للإنتاج المستمر
يولد لحام الألومنيوم حرارة كبيرة بسبب متطلبات الطاقة العالية. نظام التبريد المائي في ماكينات اللحام بالليزر المحمولة هذه مصمم للتعامل مع هذا الحمل، مما يدعم التشغيل المستمر لمدة 8 ساعات أو أكثر دون إيقاف حراري. هذا ضروري في بيئات الإنتاج حيث يؤثر التوقف مباشرة على الإنتاج.
يحافظ المبرد على درجة حرارة مستقرة لمصدر الليزر، مما يحافظ بدوره على جودة الشعاع وثبات طاقة الإخراج عبر الورديات الطويلة. بالنسبة للمصنّعين الذين ينفذون دفعات عمل على مكونات الألومنيوم، هذا يعني جودة لحام يمكن التنبؤ بها من أول قطعة إلى آخر قطعة.
الشهادات وضمان الجودة
تحمل ماكينات اللحام بالليزر المحمولة شهادات CE وRoHS، وتعمل شركة Shandong Xinhong CNC Technology وفق نظام إدارة الجودة ISO 9001:2015. بالنسبة للمشترين الذين يوردون إلى الأسواق الأوروبية أو الصناعات التي تتطلب امتثالاً موثقًا للجودة، توفر هذه الشهادات أساسًا من الضمان.
الخلاصة
لحام سبائك الألومنيوم باستخدام ماكينة لحام بالليزر المحمولة أمر ممكن تمامًا عندما تحترم الخصائص الفريدة للمادة. المفتاح هو مطابقة الطاقة مع السُمك، وإزالة طبقة الأكسيد، والتحكم في مصادر الهيدروجين، وتخزين المعلمات المثالية للتكرار. مع خيارات الطاقة من 1000 واط إلى 3000 واط، تغطي هذه الماكينات احتياجات تصنيع الألومنيوم من الصفائح الرقيقة إلى الألواح الهيكلية.