
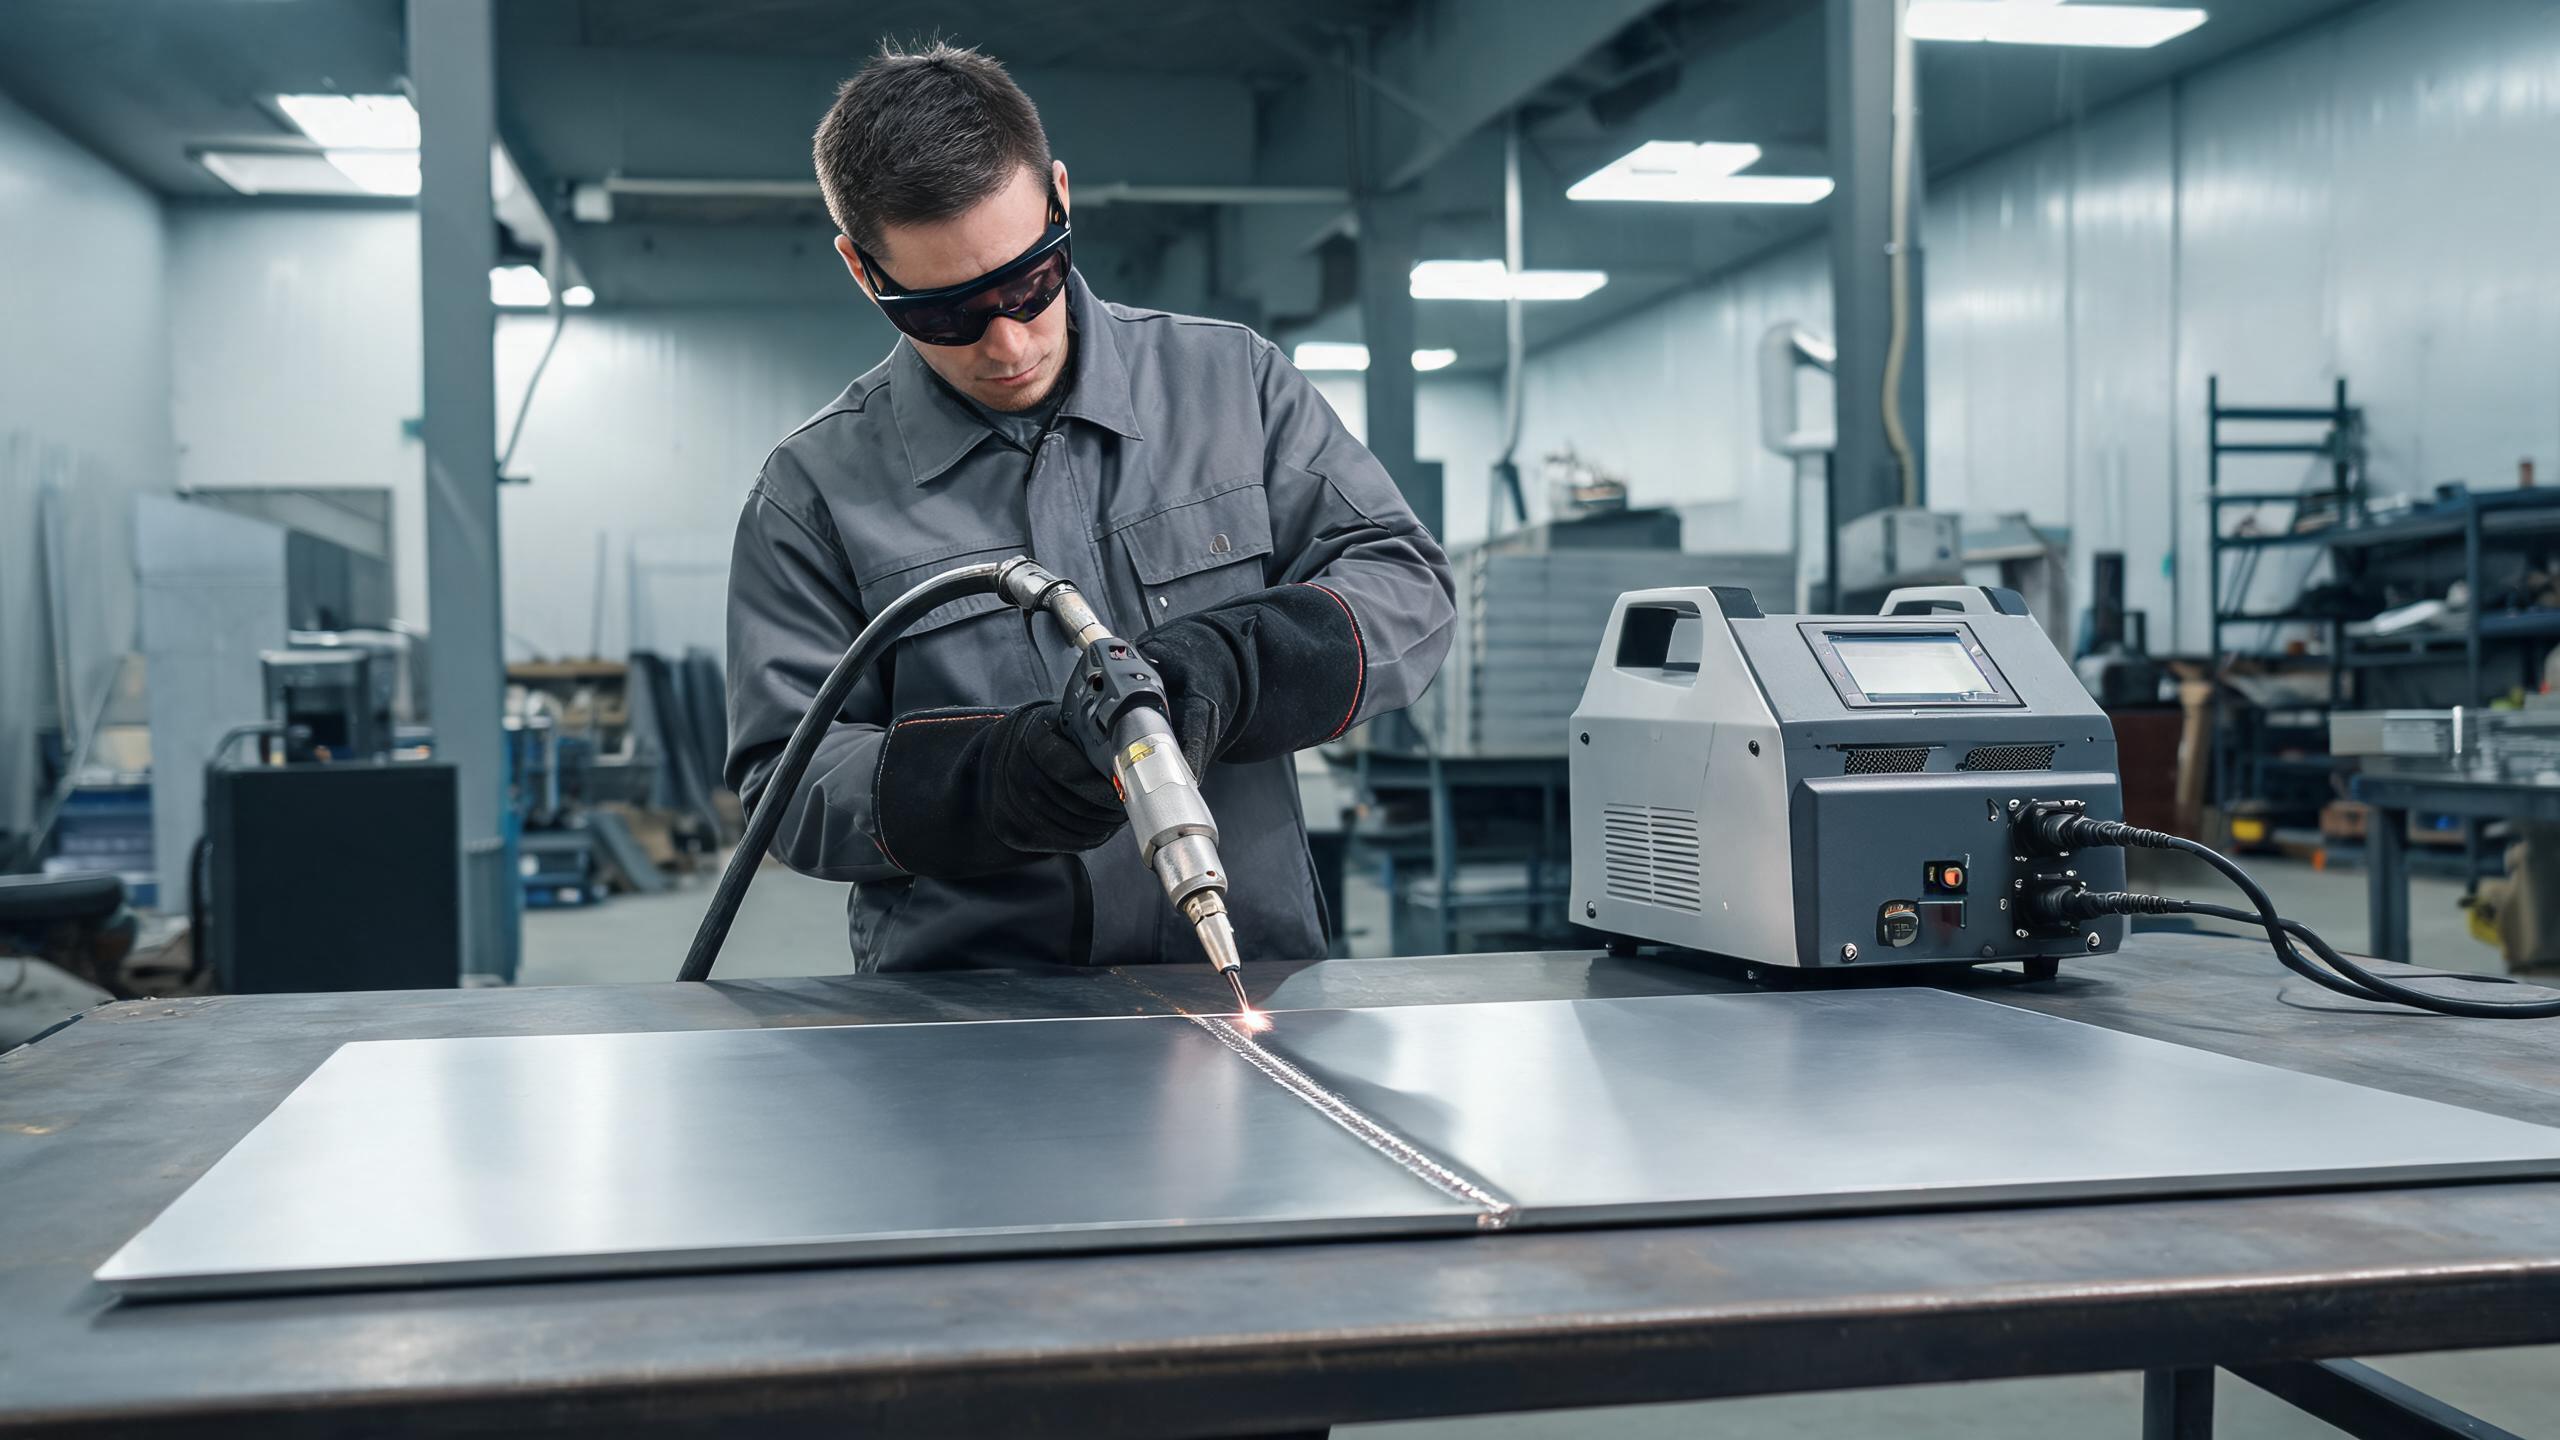
دليل عملي لاستخدام آلات اللحام بالليزر المحمولة للصفائح المعدنية، يغطي اختيار الطاقة، أنواع الوصلات، نصائح اللحام، والمزايا مقارنة بـ TIG/MIG.
لماذا تعتبر الصفائح المعدنية خيارًا طبيعيًا للحام بالليزر المحمول
تعد تشكيل الصفائح المعدنية واحدة من أكثر التطبيقات شيوعًا لآلات اللحام بالليزر المحمولة. ألواح الفولاذ المقاوم للصدأ الرقيقة - عادةً من 0.5 مم إلى 3 مم - هي بالضبط حيث يتفوق اللحام بالليزر على الطرق التقليدية مثل TIG أو MIG. الحرارة المركزة لليزر الألياف تنشئ بركة لحام ضيقة مع منطقة متأثرة بالحرارة ضئيلة، مما يعني تشوهًا حراريًا أقل على المواد الرقيقة، وسرعات حركة أسرع، ولحامات أنظف غالبًا لا تتطلب سوى القليل من التشطيب بعد اللحام أو لا تتطلبه إطلاقًا.
سواء كنت تنتج العبوات، أو الخزائن، أو مجاري الهواء، أو الألواح الزخرفية، فإن آلة لحام بالليزر اليدوية يمنحك المرونة للتعامل مع الوصلات التي قد يكون من الصعب أو المستحيل الوصول إليها باستخدام محطة لحام ثابتة. يغطي هذا الدليل العملي ما تحتاج إلى معرفته للحصول على أفضل النتائج على الصفائح المعدنية.
مطابقة الطاقة مع سماكة الصفائح المعدنية
تشمل الصفائح المعدنية مجموعة من السماكات، ويعتمد مستوى الطاقة المناسب على المادة التي تعمل بها غالبًا. يوفر خط إنتاج Xinhong آلات لحام بالليزر المحمولة بقدرة 1000 واط و1500 واط و2000 واط و3000 واط. بالنسبة لأعمال الصفائح المعدنية على وجه التحديد:
- 1000 واط - مثالي للصفائح الرقيقة (0.5–1.5 مم). ينتج لحامات نظيفة وضيقة مع حد أدنى من الحرارة، مما يجعله مثاليًا للتطبيقات التي يكون فيها التشوه مصدر قلق، مثل أدوات المطبخ المصنوعة من الفولاذ المقاوم للصدأ والعبوات الإلكترونية.
- 1500 واط - الخيار الأكثر تنوعًا لورش الصفائح المعدنية. مع أقصى اختراق يبلغ 3 مم على الفولاذ المقاوم للصدأ والألومنيوم، يغطي النطاق الكامل لسماكات الصفائح الشائعة. يضمن اتساق خط اللحام ±0.1 مم جودة حبة قابلة للتكرار عبر دفعات الإنتاج.
- 2000 واط–3000 واط - أكثر ملاءمة عندما يمتد عملك إلى ما وراء الصفائح المعدنية إلى الألواح الأكثر سماكة. إذا كان ورشة التصنيع لديك تتعامل مع مزيج من الصفائح والألواح، فإن هذه الطرز ذات الطاقة الأعلى توفر هامشًا للمواد الأكثر سماكة مع الأداء الجيد أيضًا على المواد الرقيقة.
بالنسبة لمعظم العمليات التي تركز على الصفائح المعدنية، يمثل طراز 1500 واط النقطة المثالية - طاقة كافية للتعامل مع النطاق الكامل للسماكات الشائعة، مع الدقة والاتساق الذي تتطلبه المواد الرقيقة.
المزايا مقارنة بطرق اللحام التقليدية
التحول من TIG أو MIG إلى للفولاذ المقاوم للصدأ في أعمال الصفائح المعدنية يحقق عدة فوائد ملموسة:
- تقليل التشوه: طاقة الليزر المركزة تسخن مساحة أصغر، مما يعني أن المادة المحيطة تبقى أكثر برودة. على الصفائح المعدنية الرقيقة، هذا هو الفرق بين لوح مسطح ولوح يلتوي أثناء اللحام.
- سرعة أعلى: سرعات حركة اللحام بالليزر عادةً أسرع من 2 إلى 4 مرات من TIG على السماكات المماثلة. لورشة تدير عدة مهام صفائح معدنية يوميًا، يزيد هذا الإنتاجية مباشرة.
- لحامات أنظف: الحرارة المتحكم بها تنتج حبات لحام ناعمة وموحدة غالبًا ما تلغي الحاجة إلى الطحن أو التلميع - توفير كبير في العمالة على المنتجات النهائية مثل الخزائن المصنوعة من الفولاذ المقاوم للصدأ أو الزخارف المرئية.
- مواد حشو أقل: العديد من لحامات الصفائح المعدنية بالليزر ذاتية، مما يعني أنها تدمج الوصلة دون إضافة سلك حشو. يقلل هذا من تكاليف المواد ويبسط عملية اللحام.
وصلات الصفائح المعدنية الشائعة وكيفية التعامل معها
الوصلات التناكبية
الوصلات التناكبية - حيث توضع حافتا الصفيحتين وجهًا لوجه - هي التطبيق الأكثر مباشرة. قم بمحاذاة الصفائح مع فجوة ضئيلة (من الأفضل أن تكون أقل من 0.1 مم للحام الذاتي)، وقم بتشغيل الليزر على طول خط اللحام. يضمن اتساق خط اللحام ±0.1 مم لطراز 1500 واط اختراقًا موحدًا على طول الوصلة بالكامل.
الوصلات التراكبية
في الوصلات المتراكبة، تتداخل إحدى الصفائح مع الأخرى. يخترق الليزر الصفيحة العلوية ويدمجها مع الصفيحة السفلية. هذا النوع من الوصلات شائع في تجميع العبوات ومجاري الهواء. اضبط موضع التركيز أعمق قليلاً لضمان وصول بركة اللحام إلى الصفيحة السفلية.
الوصلات الزاوية والوصلات على شكل T
بالنسبة للوصلات الزاوية والوصلات على شكل T في العبوات المعدنية، فإن قابلية مناورة مسدس اللحام المحمول تعد ميزة كبيرة. يمكن للمشغل إمالة المسدس لتوجيه الطاقة إلى جذر الوصلة، محققًا اندماجًا كاملاً دون قيود الوصول لرأس اللحام الثابت.
التبريد والتشغيل المستمر
غالبًا ما تعمل ورش تشكيل الصفائح المعدنية وفق جداول إنتاج مستمرة. يدعم نظام التبريد المائي في آلات اللحام بالليزر المحمولة من Xinhong التشغيل المستمر لأكثر من 8 ساعات، مما يعني أن الآلة يمكنها مواكبة نوبة عمل كاملة دون إيقاف حراري. هذا مهم بشكل خاص عند لحام الصفائح المعدنية الرقيقة بسرعات حركة عالية، حيث يكون مصدر الليزر نشطًا بشكل شبه دائم.
يساهم التبريد المستمر أيضًا في استقرار جودة اللحام. عندما تظل درجة حرارة مصدر الليزر مضبوطة، تظل معلمات الشعاع ثابتة، مما يحافظ بدوره على انتظام حبة اللحام - مما يدعم مباشرة مواصفة الاتساق ±0.1 مم.
نصائح عملية للحام الصفائح المعدنية بالليزر
- التحكم في الفجوة: للحام الذاتي (بدون حشو)، حافظ على فجوة الوصلة أقل من 0.1 مم. إذا كانت الفجوة أوسع، استخدم سلك حشو أو انتقل إلى سرعة حركة أقل قليلاً للسماح لبركة اللحام بجسر الفجوة.
- استخدم غاز التدريع: يمنع غاز الأرجون أو النيتروجين الأكسدة على صفائح الفولاذ المقاوم للصدأ، مما ينتج لحامات مشرقة ونظيفة لا تتطلب تنظيفًا بعد اللحام.
- تحسين سرعة الحركة: بطيء جدًا وتخاطر بالاحتراق على المواد الرقيقة؛ سريع جدًا ويكون الاختراق غير مكتمل. ابدأ بالمعلمات الموصى بها من الشركة المصنعة واضبطها بدقة بناءً على درجة المادة وسماكتها المحددة.
- حافظ على زاوية مسدس ثابتة: زاوية ثابتة من 45 إلى 90 درجة (حسب نوع الوصلة) تضمن توزيعًا متساويًا للطاقة على طول خط اللحام.
- نظف المادة: الزيت أو الأكسيد أو التلوث على سطح الصفيحة يمكن أن يسبب مسامية ولحامات غير متناسقة. مسحة سريعة بمذيب قبل اللحام تستغرق ثوانٍ وتمنع العيوب.
الشهادات المهمة لمشتري الصفائح المعدنية
عند شراء آلة لحام بالليزر اليدوية بالنسبة لإنتاج الصفائح المعدنية، تعتبر الشهادات مصدر قلق عملي، وليست شكليات. تحمل آلات خط Xinhong شهادات CE وRoHS، مما يؤكد الامتثال لمعايير السلامة والبيئة الأوروبية. تعني شهادة ISO 9001:2015 للشركة أن عمليات الإنتاج محكومة بنظام إدارة جودة موثق. بالنسبة لمصنعي الصفائح المعدنية الذين يوردون لعملاء أوروبيين أو دوليين، غالبًا ما تكون هذه الشهادات مطلبًا من العملاء.