
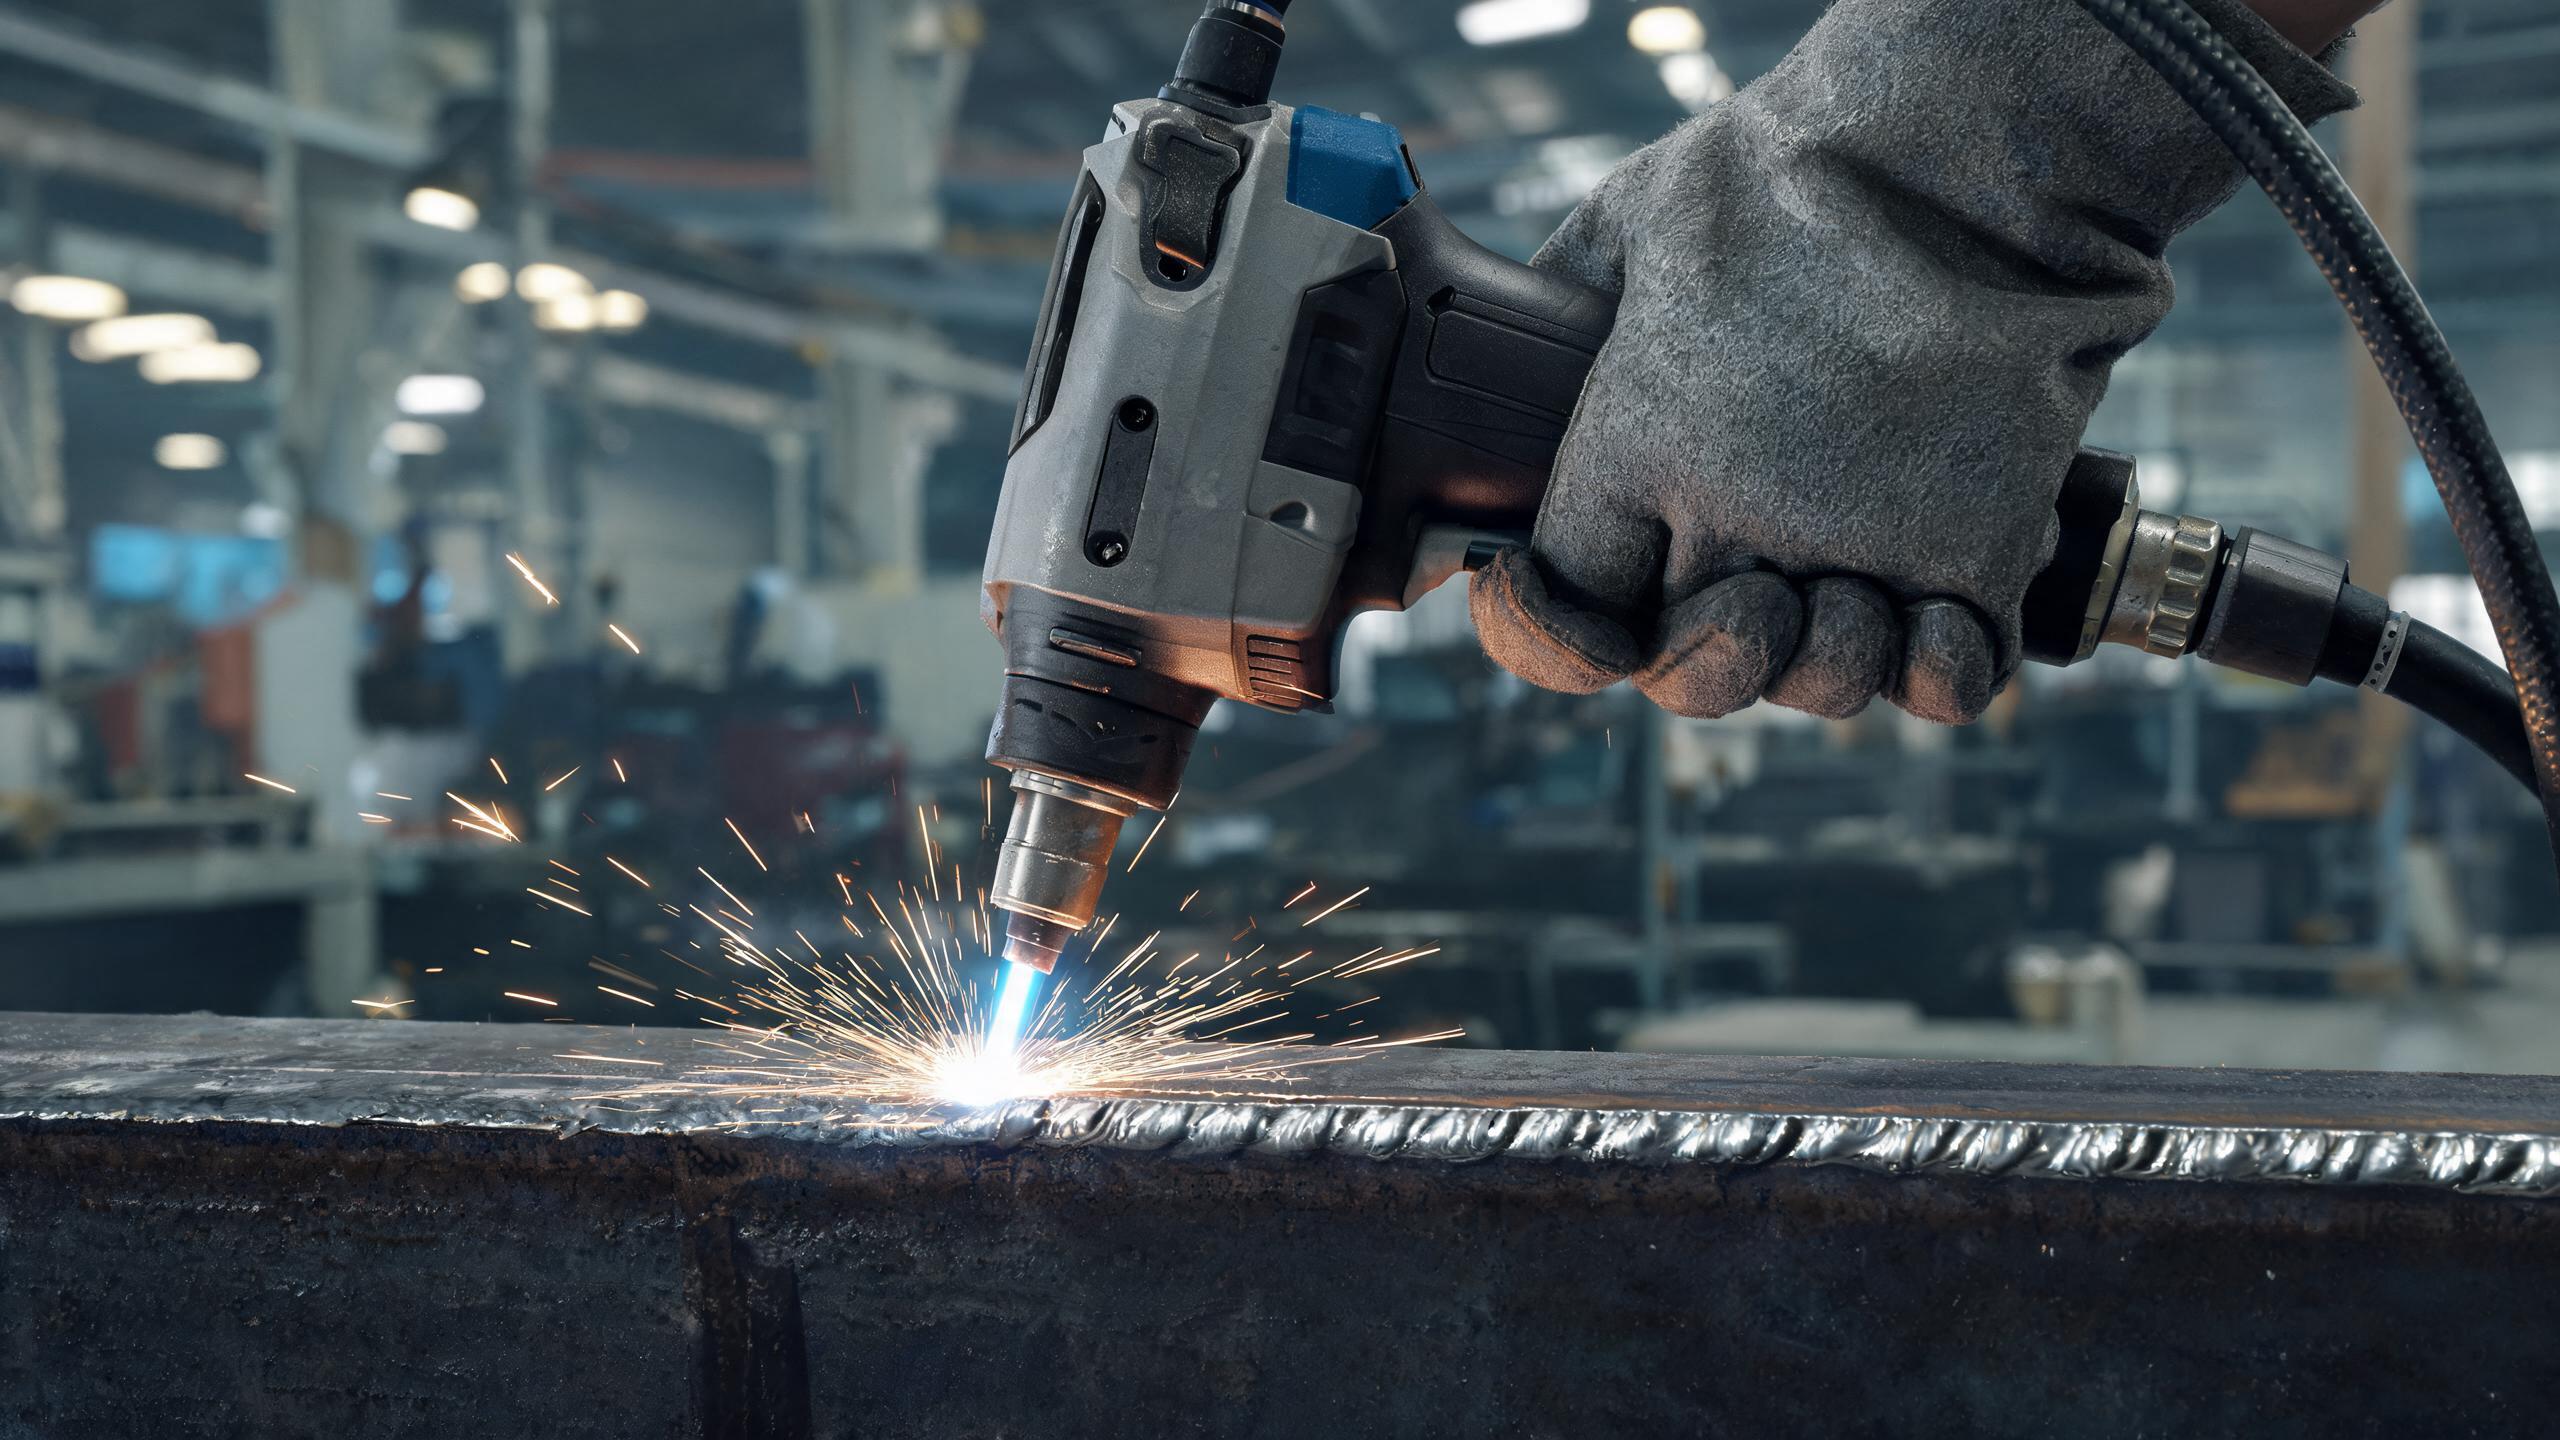
دليل تقني للحام ألواح الفولاذ باستخدام ماكينة لحام ليزر محمولة، يغطي إعدادات الطاقة الموصى بها حسب سمك اللوح، ومعلمات الاختراق، ومتطلبات التبريد، ونصائح عملية لتحقيق لحامات نظيفة وقابلة للتكرار.
لحام ألواح الفولاذ بالليزر المحمول: الأساسيات
ألواح الفولاذ هي واحدة من أكثر المواد شيوعًا في التصنيع الهيكلي، وبناء الآلات، وتصنيع المعدات الثقيلة. إن آلة لحام بالليزر اليدوية توفر مرونة في لحام الألواح لا يمكن لأنظمة الجسر الثابت تقديمها - حيث يمكن للمشغل التحرك بحرية حول الألواح الكبيرة، واللحام في أي اتجاه، والوصول إلى الزوايا والحواف دون إعادة وضع قطعة العمل. فهم المعلمات الصحيحة لكل سمك لوح أمر ضروري لتحقيق لحامات قوية ونظيفة مع الحد الأدنى من التشوه الحراري.
إعدادات الطاقة حسب سمك اللوح
نطاق للفولاذ المقاوم للصدأ متوفرة بتكوينات 1000 واط، 1500 واط، 2000 واط، و3000 واط. لكل مستوى طاقة نطاق سمك لوح عملي حيث يعمل بأداء مثالي:
- 1000 واط – الأفضل للألواح الرقيقة (1-2 مم). ينتج لحامات نظيفة على الفولاذ خفيف الوزن مع الحد الأدنى من الحرارة المدخلة. تجنب تجاوز 2 مم - فالاختراق غير الكافي يؤدي إلى وصلات ضعيفة.
- 1500 واط – المستوى الأكثر استخدامًا للحام الألواح. يوفر أقصى اختراق 3 مم في الفولاذ المقاوم للصدأ والألمنيوم، مع اتساق حبة ±0.1 مم. مثالي لمعظم مهام تصنيع الألواح.
- 2000 واط – يوسع القدرة إلى ألواح 3-4 مم. مناسب للأقواس الهيكلية، وأغلفة الآلات، وتجميعات الألواح متوسطة السماكة.
- 3000 واط – مصمم للألواح السميكة (4 مم فأكثر). يوفر اختراقًا عميقًا وسرعة سير عالية للتطبيقات الهيكلية الثقيلة.
معلمات اللحام الرئيسية التي يجب التحكم فيها
قوة الليزر وعمق الاختراق
يتم تحديد عمق الاختراق بشكل أساسي بواسطة قوة الليزر وسرعة السير. بالنسبة لطراز 1500 واط الذي يعمل على لوح فولاذ مقاوم للصدأ بسمك 3 مم، فإن المعلمات الرئيسية هي:
- إعداد الطاقة: 1200-1500 واط (اضبط بناءً على تحضير الوصلة)
- سرعة السير: عادة 10-20 مم/ثانية للاختراق الكامل على لوح 3 مم
- أقصى اختراق: 3 مم في الفولاذ المقاوم للصدأ والألمنيوم
- اتساق الحبة: ±0.1 مم على طول اللحام بالكامل
بالنسبة للألواح الأكثر سمكًا، قم بزيادة الطاقة بشكل متناسب وتقليل سرعة السير - ولكن اختبر دائمًا على عينة أولاً. الطاقة الزائدة مع السير السريع تسبب تقويضًا، بينما الطاقة غير الكافية مع السير البطيء تسبب تقوية مفرطة.
وضع النبض مقابل وضع الموجة المستمرة
توفر معظم ماكينات اللحام بالليزر الليفي المحمولة وضعي الموجة المستمرة (CW) والنبض:
- وضع الموجة المستمرة (CW) – يوفر طاقة ثابتة لاختراق عميق. الأفضل للألواح السميكة واللحامات الهيكلية التي تتطلب اندماجًا كاملاً.
- وضع النبض – يتناوب بين طاقة الذروة العالية وفترة التوقف. يقلل من إجمالي الحرارة المدخلة، مما يجعله مثاليًا للألواح الرقيقة والتطبيقات الحساسة للحرارة حيث يجب تقليل التشوه.
تغذية السلك ومادة الحشو
بالنسبة للحام الألواح الذي يتطلب ملء الفجوات أو التقوية، فإن نظام تغذية الأسلاك المتكامل ضروري. الاعتبارات الرئيسية:
- قطر السلك: 0.8-1.2 مم هو المعيار للحام الألواح
- مادة السلك: طابق المعدن الأساسي - استخدم سلك الفولاذ المقاوم للصدأ للألواح المقاومة للصدأ، وسلك الفولاذ الكربوني للألواح الكربونية
- معدل التغذية: يجب موازنته مع سرعة السير وقوة الليزر؛ فالسرعة الزائدة تسبب تناثرًا، والبطيئة جدًا تسبب تعبئة غير كافية
التبريد والإدارة الحرارية
يولد لحام الألواح حرارة كبيرة، خاصة على الألواح السميكة واللحامات الطويلة. يدعم نظام تبريد دوران الماء في طراز 1500 واط التشغيل المستمر لأكثر من 8 ساعات، مع الحفاظ على درجة حرارة مصدر الليزر مستقرة طوال الوردية. اعتبارات التبريد الرئيسية:
- إعداد درجة حرارة المبرد: اتبع النطاق الموصى به من الشركة المصنعة - عادة 20-25 درجة مئوية
- جودة سائل التبريد: استخدم الماء المقطر أو منزوع الأيونات لمنع تراكم الترسبات في دائرة التبريد
- فترة الفحص: تحقق من مستوى سائل التبريد وحالة الفلتر أسبوعيًا أثناء الإنتاج المستمر
نصائح عملية للحام ألواح عالي الجودة
- قم بتحضير الوصلة بشكل صحيح – يجب إزالة قشور الدرفلة والصدأ والزيوت من سطح اللوح قبل اللحام. التلوث هو السبب الرئيسي للمسامية.
- الحفاظ على سرعة حركة ثابتة – الاختلافات في السرعة تسبب شكل حبة غير متساوٍ واختراقًا غير متناسق. استخدم دليلاً أو مثبتًا للحامات المستقيمة.
- تحكم في بروز السلك – حافظ على امتداد سلك الحشو ثابتًا (عادة 8-12 مم من طرف التلامس) لضمان قوس وتغذية مستقرين.
- استخدم غاز التدريع الأرجون – معدل التدفق 15-20 لتر/دقيقة هو النموذجي للحام الألواح. التدريع غير الكافي يسبب الأكسدة وتغير اللون.
- قم بتخزين الملفات المحسنة – يخزن طراز 1500 واط أكثر من 50 ملف لحام. بمجرد التحقق من المعلمات لسمك لوح معين، احفظها لاستدعائها فورًا في المهام المستقبلية.
قائمة فحص الجودة
| المعلمة | النطاق المقبول |
|---|---|
| عرض الحبة | موحد على طول اللحام بالكامل |
| اتساق الحبة | انحراف ±0.1 مم (طراز 1500 واط) |
| الاختراق | اندماج كامل عبر سمك اللوح |
| لون السطح | فضي إلى أصفر فاتح (تدريع مناسب) |
| التقويض | لا شيء مرئي عند حواف الحبة |
الشهادات للاستخدام الصناعي
بالنسبة للحام الألواح في الصناعات المنظمة، فإن شهادة الماكينة غير قابلة للتفاوض. ماكينات اللحام بالليزر المحمولة من Xinhong CNC معتمدة CE وRoHS، ومصنعة وفقًا لنظام إدارة الجودة ISO 9001:2015. تضمن مصادر الليزر من IPG وRAYCUS وGW اتساق جودة الشعاع عبر نطاق الطاقة الكامل.