
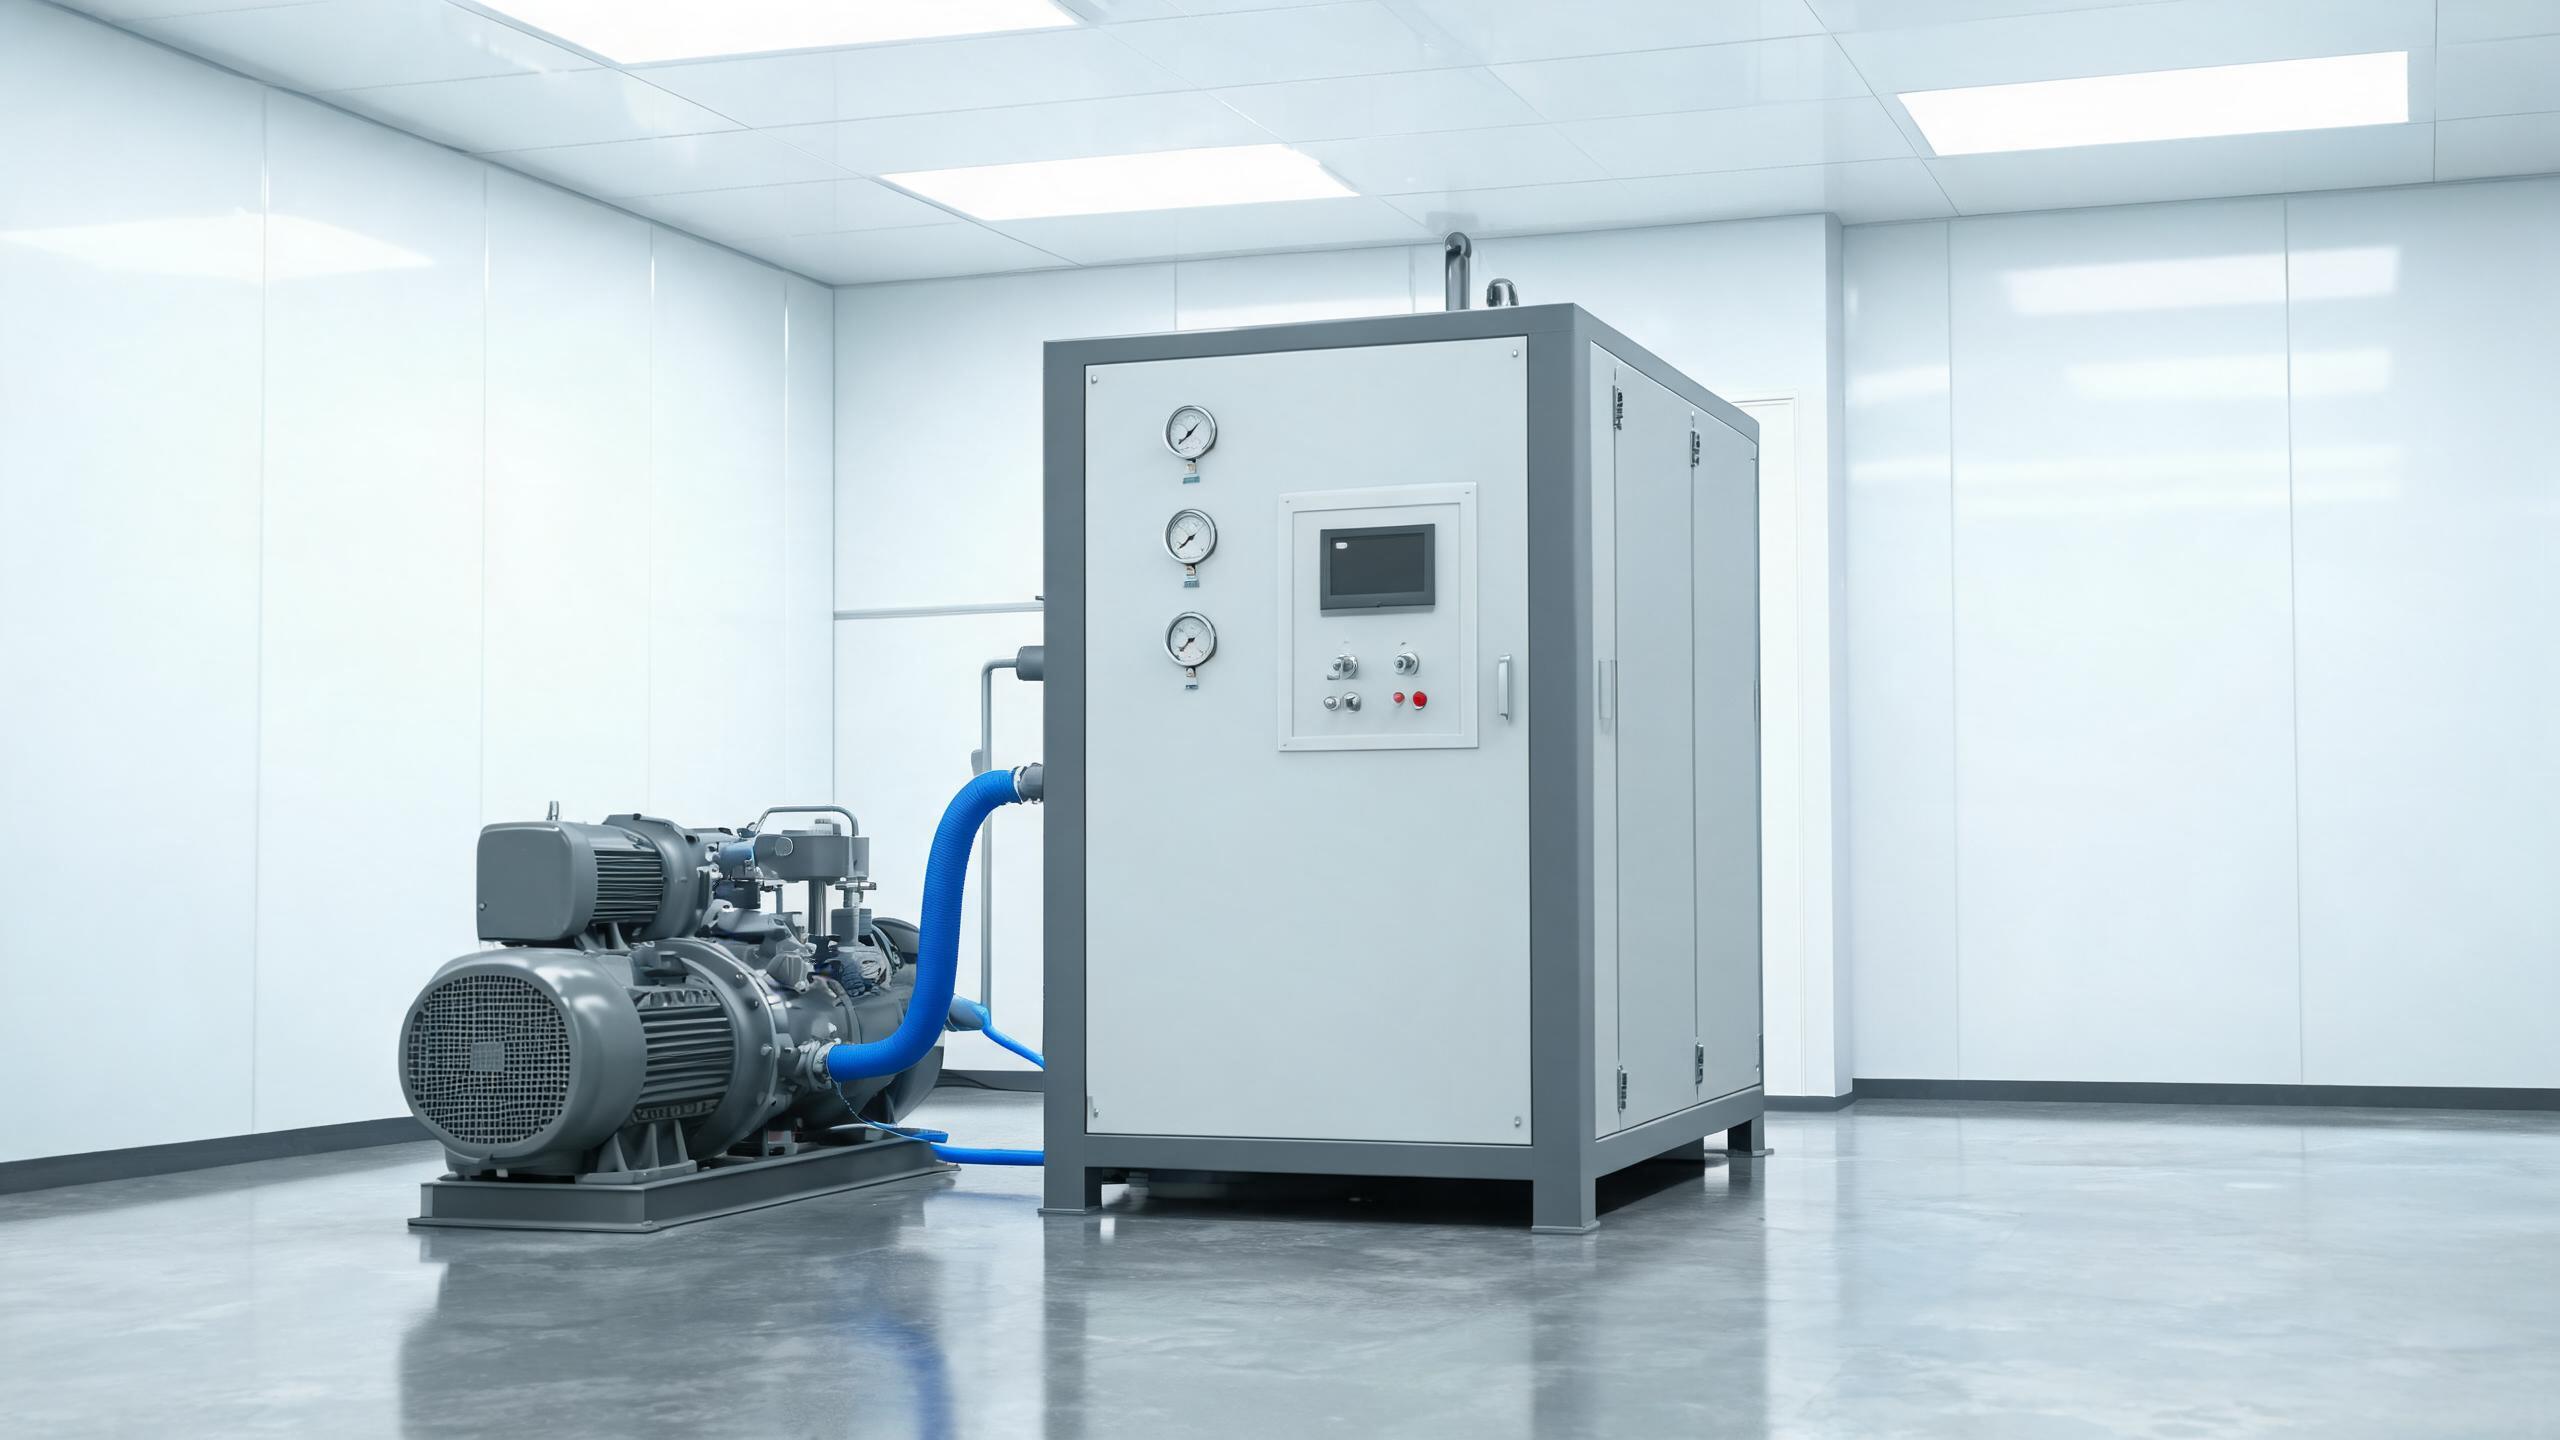
دليل عملي لمستخدمي القطع بالليزر حول سبب الحاجة إلى النيتروجين (منع الأكسدة، تحسين جودة الحافة)، وأنواع مولدات النيتروجين (PSA مقابل الغشاء)، ومعايير الاختيار (معدل التدفق، النقاء، الضغط)، و...
لماذا يحتاج القطع بالليزر إلى النيتروجين
عندما يقطع ليزر الألياف المعدن، يقوم غاز مساعد عالي الضغط بطرد المادة المنصهرة من شق القطع. يؤثر الغاز الذي تختاره مباشرة على جودة القطع والسرعة والتكلفة. بينما يُستخدم الأكسجين عادةً للفولاذ الكربوني السميك (حيث يضيف التفاعل الطارد للحرارة حرارة القطع)، النيتروجين هو الخيار المفضل للفولاذ المقاوم للصدأ والألمنيوم، وعندما تحتاج إلى حواف نظيفة وخالية من الأكسيد على الفولاذ الكربوني.
إليك لماذا يعتبر النيتروجين مهمًا:
- يمنع الأكسدة - النيتروجين غاز خامل. عند استخدامه كغاز مساعد، يمنع أكسدة حافة القطع، وهو أمر بالغ الأهمية لمكونات الفولاذ المقاوم للصدأ التي يجب أن تحافظ على مقاومة التآكل.
- حواف أنظف - ينتج عن القطع بالنيتروجين حواف لامعة ونظيفة لا تتطلب غالبًا تشطيبًا ثانويًا. وهذا يقلل من وقت وتكلفة المعالجة اللاحقة.
- قابلية لحام أفضل - الحواف الخالية من الأكسيد تلحم بشكل أكثر موثوقية. إذا كانت أجزاء القطع لديك ستُلحم لاحقًا، فإن الحواف المقطوعة بالنيتروجين تلغي الحاجة إلى طحن طبقات الأكسيد أولاً.
- التصاق الطلاء والدهانات - الأسطح الخالية من الأكسيد تقبل الطلاء والمسحوق واللمسات النهائية الأخرى بشكل أكثر تجانسًا.
- قطع أسرع على المواد الرقيقة - بالنسبة للصفائح المعدنية الرقيقة، يمكن للنيتروجين تمكين سرعات قطع أسرع مقارنة بالأكسجين، حيث لا تحتاج إلى إدارة التفاعل الطارد للحرارة.
المقابل هو التكلفة. النيتروجين المستهلك في القطع عالي الضغط يتراكم بسرعة عند شراء النيتروجين المعبأ أو السائل. وهنا يصبح مولّد نيتروجين استثمارًا استراتيجيًا.
أنواع مولدات النيتروجين: PSA مقابل الغشاء
تقنيتان رئيسيتان تهيمنان على توليد النيتروجين في الموقع: الامتزاز بالتأرجح الضغطي (PSA) و فصل الغشاء. كلاهما يستخرج النيتروجين من الهواء المضغوط (الذي يتكون من 78% نيتروجين)، لكنهما يعملان بشكل مختلف.
مولدات النيتروجين PSA
تستخدم أنظمة PSA منخلًا جزيئيًا كربونيًا (CMS) لامتصاص الأكسجين والجزيئات الأخرى تحت الضغط، مما يسمح بمرور النيتروجين. يتناوب برجان بين دورتي الامتزاز والتجديد، مما يوفر إمدادًا مستمرًا بالنيتروجين. يمكن لمولدات PSA تحقيق نقاء يصل إلى 99.999%، مما يجعلها الخيار القياسي لتطبيقات القطع بالليزر حيث تكون النقاء العالي ومعدل التدفق ضروريين.
مولدات النيتروجين الغشائية
تستخدم أنظمة الغشاء أليافًا غشائية مجوفة تسمح للغازات الأسرع نفاذًا (الأكسجين وبخار الماء) بالمرور بينما يتدفق النيتروجين عبر تجاويف الألياف. مولدات الغشاء مدمجة وهادئة ولديها أجزاء متحركة أقل، لكنها تحقق عادةً نقاءً أقل (يصل إلى 99.5%) ومعدلات تدفق أقل من أنظمة PSA.
| الميزة | PSA | الغشاء |
|---|---|---|
| أقصى نقاء | يصل إلى 99.999% | يصل إلى 99.5% |
| معدل التدفق | مرتفع | متوسطة |
| المساحة | أكبر | مدمجة |
| الصيانة | استبدال CMS كل 5-10 سنوات | استبدال الغشاء كل 5-10 سنوات |
| الأفضل لـ | قطع ليزر عالي النقاء وعالي الحجم | تطبيقات منخفضة النقاء، مساحة محدودة |
بالنسبة لمعظم تطبيقات القطع بالليزر، تُعد مولدات النيتروجين PSA الخيار الموصى به نظرًا لقدراتها الأعلى في النقاء والتدفق.
كيفية اختيار مولد نيتروجين للقطع بالليزر
1. متطلبات النقاء
بالنسبة للقطع بالليزر، يؤثر نقاء النيتروجين مباشرة على جودة الحافة. تتطلب معظم تطبيقات القطع نقاءً بنسبة 99.9% أو أعلى. لقطع الفولاذ المقاوم للصدأ والألمنيوم حيث يجب التخلص تمامًا من أكسدة الحافة، يُنصح بنقاء 99.99%. يمكن لمولدات PSA توفير مستويات النقاء هذه بشكل موثوق.
2. معدل التدفق
يجب أن يتوافق معدل التدفق (المقاس بـ Nm³/h أو L/min) مع استهلاك الغاز لآلة القطع بالليزر الخاصة بك، والذي يعتمد على:
- قوة الليزر - تتطلب الآلات ذات الطاقة الأعلى عادةً ضغطًا وتدفقًا أعلى للغاز المساعد.
- سماكة المادة - تتطلب المواد الأكثر سماكة ضغطًا أعلى وتوصيلًا أطول للغاز لكل قطع.
- قطر الفوهة - تستهلك الفوهات الأكبر حجمًا المزيد من الغاز.
- سرعة القطع - القطع الأسرع يعني استهلاك المزيد من الغاز لكل وحدة زمنية.
كقاعدة عامة، قم بحجم سعة تدفق المولد عند 1.2 إلى 1.5 مرة من ذروة استهلاك النيتروجين لآلة القطع بالليزر لضمان ضغط مستقر أثناء التشغيل المستمر.
3. الضغط
يتطلب القطع بالليزر توصيل نيتروجين عالي الضغط ومستقر - عادةً 1.0 إلى 2.5 ميجا باسكال (10 إلى 25 بار) اعتمادًا على المادة والسماكة. تؤدي تقلبات الضغط إلى جودة قطع غير متناسقة. تأكد من أن المولد ونظام الضاغط يمكنهما الحفاظ على ضغط مستقر عند معدل التدفق المطلوب. يساعد خزان تعويض مخصص بين المولد وآلة القطع في تخفيف ارتفاعات وانخفاضات الضغط.
4. إمداد الهواء المضغوط
لا تنتج مولدات النيتروجين النيتروجين من لا شيء - بل تفصله عن الهواء المضغوط. تؤثر جودة وسعة ضاغط الهواء مباشرة على أداء المولد. تشمل المتطلبات:
- هواء مضغوط خالٍ من الزيت أو مفلتر - تلوث الزيت يضر بـ CMS أو الغشاء.
- سعة هواء كافية - يجب أن يوفر الضاغط هواءً كافيًا لتغذية المولد بكامل طاقته. تتطلب مولدات PSA عادةً 3-5 أحجام من الهواء المضغوط لكل حجم من النيتروجين المنتج.
- مجفف هواء - يجب إزالة الرطوبة قبل دخول الهواء إلى المولد لحماية وسائط الفصل.
5. دورة التشغيل والتكرار
ضع في اعتبارك عدد ساعات التشغيل يوميًا لعملية القطع لديك. للإنتاج المستمر، اختر مولدًا مصممًا للتشغيل على مدار الساعة طوال أيام الأسبوع. إذا كان وقت التشغيل أمرًا بالغ الأهمية، ففكر في نظام PSA مزدوج البرج يمكنه العمل أثناء صيانة أحد البرجين، أو إمداد نيتروجين احتياطي لفترات الصيانة.
مواءمة مولد النيتروجين مع آلة القطع بالليزر
لتحديد حجم مولد النيتروجين بشكل صحيح، تحتاج إلى معرفة مواصفات استهلاك النيتروجين لآلة القطع بالليزر. المدخلات الرئيسية:
- أقصى معدل تدفق غاز للفوهة (من مواصفات جهازك)
- نطاق ضغط التشغيل
- ساعات القطع اليومية النموذجية باستخدام النيتروجين
- مزيج المواد ونطاق السماكة
على سبيل المثال، قد يتطلب جهاز قطع ليزر ألياف بقوة 3000 واط قطع الفولاذ المقاوم للصدأ بسماكات مختلفة معدلات تدفق نيتروجين تتراوح من 500 إلى 3000 لتر/دقيقة اعتمادًا على الفوهة وسماكة المادة. قد تتطلب آلة عالية الطاقة بقوة 12000 واط تقطع الفولاذ المقاوم للصدأ السميك معدلات تدفق أعلى بكثير. استشر دائمًا كل من الشركة المصنعة لآلة الليزر ومورد مولد النيتروجين للتحقق من متطلبات المطابقة.
توفير التكاليف: التوليد في الموقع مقابل النيتروجين المشترى
بينما يتطلب مولد النيتروجين استثمارًا رأسماليًا مقدمًا، فإن فترة الاسترداد غالبًا ما تكون 12 إلى 24 شهرًا للورش ذات احتياجات القطع بالنيتروجين المنتظمة. العوامل الرئيسية:
- النيتروجين السائب - تدفع مقابل التوصيل والتخزين وفقدان التبخر وإيجار الخزان. تتقلب التكاليف مع تسعير المورد.
- نيتروجين الأسطوانات - الأغلى لكل وحدة حجم؛ مناسب فقط للاستهلاك المنخفض جدًا.
- التوليد في الموقع - التكلفة الأساسية هي الكهرباء لضاغط الهواء. بمجرد سداد النظام، تنخفض تكلفة النيتروجين إلى جزء بسيط من الغاز المشترى.
بالنسبة لورش التصنيع عالية الحجم، يمكن أن تكون التوفيرات كبيرة. ورشة تنفق 2000-5000 دولار شهريًا على النيتروجين السائب قد تجد أن مولد PSA يدفع تكاليفه في أقل من عامين.
اعتبارات التركيب والتكامل
عند إضافة مولد نيتروجين إلى عملية القطع بالليزر، خطط لما يلي:
- المساحة الأرضية - تتطلب مولدات PSA مساحة أرضية للمولد وضاغط الهواء ومجفف الهواء وخزان التعويض.
- الأنابيب - يجب أن تكون أنابيب توصيل النيتروجين عالي الضغط من المولد إلى آلة الليزر ذات حجم وتصنيف مناسبين.
- الإمداد الكهربائي - ضاغط الهواء هو المستهلك الرئيسي للطاقة؛ تأكد من وجود سعة كهربائية كافية.
- التهوية - ينتج الضاغط والمولد حرارة؛ تأكد من وجود تهوية كافية في منطقة التركيب.
حول مولدات النيتروجين من Xinhong CNC
تقوم شركة شاندونغ شينهونغ لتكنولوجيا CNC المحدودة بتصنيع معدات الليزر الليفي منذ عام 2005. بالإضافة إلى آلات القطع بالليزر الليفي (2000 واط - 30000 واط) وأنظمة اللحام، نوفر مولدات نيتروجين مصممة للتكامل بسلاسة مع معدات القطع لدينا. تم تصنيع مولدات النيتروجين PSA الخاصة بنا وفقًا لنظام الجودة ISO 9001:2015 ويمكن تهيئتها للتوافق مع معايير CE.
لمعرفة المزيد عن مولدات النيتروجين لعملية القطع بالليزر، قم بزيارة كتالوج منتجاتنا أو تواصل مع فريقنا. سنساعدك في تحديد حجم نظام النيتروجين الذي يتوافق مع قوة الليزر لديك، ومزيج المواد، وحجم الإنتاج.