
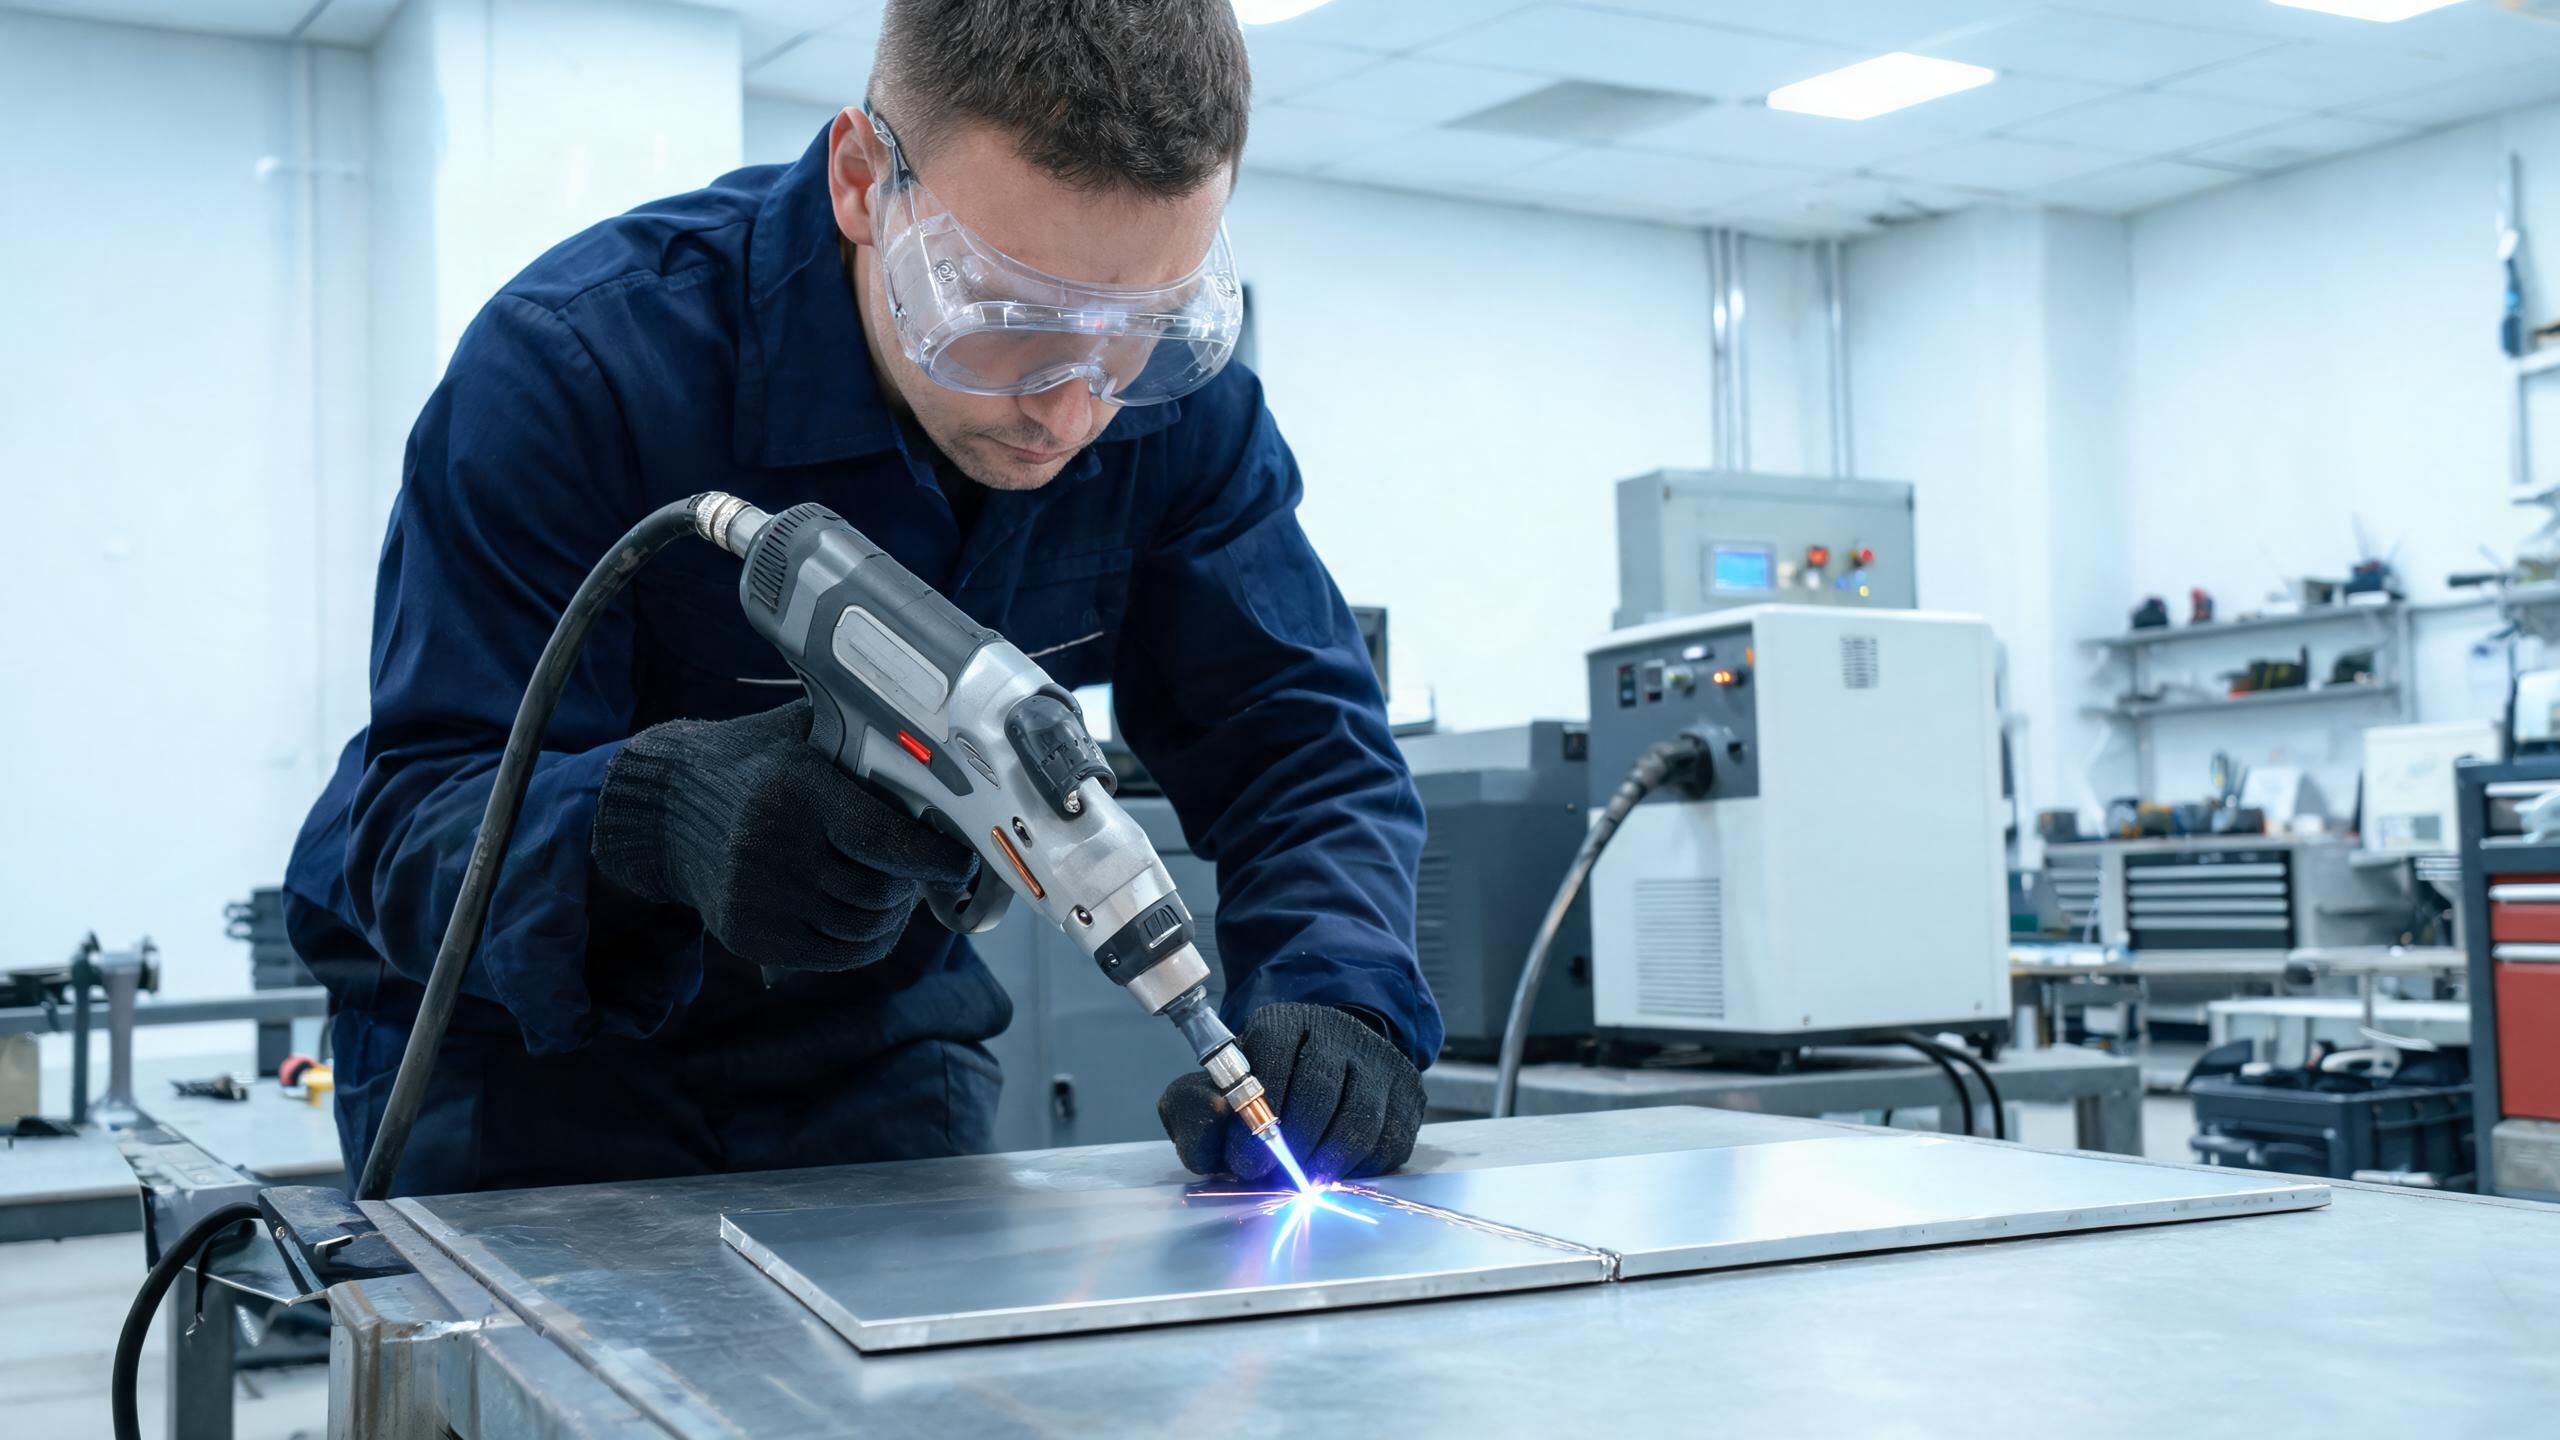
تقنيات ونصائح للحام صفائح الألومنيوم الرقيقة (0.5-1.5 مم) باستخدام لحام الليزر المحمول، تغطي اختيار الطاقة، والتحكم في مدخلات الحرارة، وإدارة الأكسيد، وغاز التدريع، وإعداد الوصلة، وتغذية الأسلاك لملء الفجوات.
دليل تقني
لماذا يتطلب الألومنيوم الرقيق اهتمامًا خاصًا
يُستخدم الألومنيوم الرقيق - عادةً صفائح تتراوح سماكتها من 0.5 مم إلى 1.5 مم - على نطاق واسع في أغلفة الإلكترونيات، والألواح الزخرفية، والمشتتات الحرارية، وأغلفة البطاريات، والمكونات الهيكلية خفيفة الوزن. يمثل لحام هذه السماكات الرقيقة مجموعة متميزة من التحديات التي تختلف عن لحام ألواح الألومنيوم الأكثر سمكًا. هامش الخطأ صغير: الكثير من الحرارة يؤدي إلى الاحتراق؛ والقليل جدًا يؤدي إلى عدم اكتمال الانصهار.
إن لحام الليزر المحمول يمنح المشغلين الدقة اللازمة للألومنيوم الرقيق لأن طاقة الليزر يمكن تركيزها والتحكم فيها بإحكام على مستوى المللي ثانية. لكن المعدات وحدها لا تكفي - فالتقنية وضبط المعلمات هما ما يفصل بين اللحامات النظيفة والأجزاء المرفوضة. للحصول على نظرة عامة شاملة حول استخدام آلة اللحام بالليزر المحمولة للألومنيوم، راجع دليلنا المخصص.
اختيار مستوى الطاقة المناسب للألومنيوم الرقيق
بالنسبة لصفائح الألومنيوم الرقيقة (0.5–1.5 مم)، تكون إعدادات الطاقة المنخفضة أكثر ملاءمة بشكل عام. تقوم شركة شاندونغ شينهونغ لتكنولوجيا CNC المحدودة بتصنيع آلة لحام بالليزر اليدوية نماذج بتكوينات 1000 واط، و1500 واط، و2000 واط، و3000 واط. للألومنيوم الرقيق:
| سماكة المادة | الطاقة الموصى بها | الميزة الرئيسية |
|---|---|---|
| 0.5–0.8 مم | 1000 واط | أقل مدخلات حرارة، تقليل خطر الاحتراق |
| 0.8–1.2 مم | 1000 واط–1500 واط | توازن بين الاختراق والتحكم |
| 1.2–1.5 مم | 1500 واط | اختراق كامل مع حوض لحام مستقر |
يحقق طراز 1500 واط أقصى اختراق يبلغ 3 مم على الألومنيوم، مع ثبات خط اللحام بحد أقصى ±0.1 مم. بالنسبة لتطبيقات الصفائح الرقيقة، تعني هذه الدقة أنه يمكنك إنتاج لحامات باستمرار عند الطرف الأدنى من نطاق الاختراق دون تجاوز الحد وإتلاف قطعة العمل.
التقنية 1: التحكم في مدخلات الحرارة من خلال السرعة والطاقة
أهم تقنية للألومنيوم الرقيق هي إدارة مدخلات الحرارة. نظرًا لأن الألومنيوم يوصل الحرارة بسرعة، فإن المنطقة المتأثرة حرارياً تنتشر بسرعة - وعلى المواد الرقيقة، يمكن أن تسخن الصفيحة بأكملها بسرعة. إليك كيفية التحكم في ذلك:
- استخدم سرعة حركة أعلى: حرك مسدس اللحام بسرعة 15–25 مم/ثانية للصفائح بسماكة 0.5–0.8 مم. تقلل السرعة الأعلى من إجمالي مدخلات الحرارة لكل وحدة طول، مما يمنع الاحتراق.
- قلل طاقة الليزر: لا تقم بتشغيل الجهاز بالطاقة المقدرة الكاملة للألواح الرقيقة. على جهاز 1500 واط، ابدأ بقدرة 600–900 واط للألومنيوم بسماكة 0.5 مم وقم بالزيادة فقط إذا كان الاختراق غير كافٍ.
- استخدم وضع النبض إذا كان متاحًا: يقوم نبض الليزر بتوصيل الطاقة في دفعات محكومة، مما يسمح للمعدن بالتبريد قليلاً بين النبضات. هذا يقلل بشكل كبير من خطر الاحتراق على المواد الرقيقة.
نصيحة عملية: اختبر المعلمات دائمًا على قطعة خردة من نفس السبيكة والسماكة قبل لحام قطعة العمل الفعلية. يمكن للجهاز تخزين أكثر من 50 مجموعة من معلمات اللحام، لذا بمجرد العثور على التركيبة الصحيحة، احفظها للاستخدام المستقبلي.
التقنية 2: إدارة طبقة الأكسيد على الصفائح الرقيقة
على الألومنيوم الرقيق، تكون طبقة الأكسيد أكثر أهمية نسبيًا مقارنة بسماكة المعدن الأساسي. طبقة أكسيد بسماكة 4–5 نانومتر أقل أهمية على لوح بسماكة 3 مم، ولكن على صفيحة بسماكة 0.5 مم، فإنها تمثل جزءًا كبيرًا من المادة ويمكن أن تسبب عيوب لحام خطيرة.
- افرك منطقة اللحام بفرشاة سلكية مخصصة للألومنيوم مباشرة قبل اللحام. لا تستخدم فرشًا تم استخدامها على الفولاذ - فجزيئات الحديد المضمنة في الفرشاة ستلوث الألومنيوم وتسبب عيوبًا.
- نظف بمذيب (الأسيتون أو كحول الأيزوبروبيل) لإزالة الزيوت وبصمات الأصابع والرطوبة. على الصفائح الرقيقة، حتى التلوث البسيط يمكن أن يؤدي إلى مسامية تعرض سلامة اللحام للخطر.
- قم باللحام بعد التنظيف مباشرة. تبدأ طبقة الأكسيد في التكون مرة أخرى خلال دقائق. من الأفضل اللحام خلال 30 دقيقة من تجهيز السطح للمواد الرقيقة.
التقنية 3: تحسين غاز التدريع للألومنيوم الرقيق
غاز التدريع أمر بالغ الأهمية للألومنيوم الرقيق لأن حوض اللحام الصغير أكثر عرضة للتلوث الجوي. الأرجون هو الخيار القياسي، لكن معدل تدفق الغاز وموضع الفوهة أكثر أهمية على المواد الرقيقة:
- معدل التدفق: 15–20 لتر/دقيقة هو المعدل النموذجي. معدل التدفق المرتفع جدًا يمكن أن يخلق اضطرابًا يسحب الهواء المحيط؛ والمعدل المنخفض جدًا يترك اللحام غير محمي بشكل كافٍ.
- زاوية الفوهة: أمسك فوهة غاز التدريع بزاوية خلفية 10–15° بالنسبة لاتجاه اللحام لضمان تغطية الغاز لحوض اللحام المتصلب خلف الشعاع.
- نقاء الغاز: استخدم أرجون نقي بنسبة 99.999%. درجات النقاء المنخفضة تدخل الرطوبة والأكسجين مما يساهم في المسامية، وهو أمر مشكل بشكل خاص في الصفائح الرقيقة حيث توجد مادة أقل لتحمل العيوب.
التقنية 4: تجهيز الوصلة والتثبيت
صفائح الألومنيوم الرقيقة مرنة وعرضة للتشوه بسبب حرارة اللحام. يعد الإعداد المناسب للمفصل والتثبيت أمرًا ضروريًا:
- استخدم تركيبات محكمة: بالنسبة للحام بالليزر، يجب أن يظل تفاوت الفجوة أقل من 0.2 مم. لا يمكن للألومنيوم الرقيق سد الفجوات الكبيرة دون حشو مفرط، مما يضيف حرارة.
- ثبت بإحكام: قم بتأمين القطعتين لمنع الحركة أثناء اللحام. يمكن أن يؤدي التمدد الحراري إلى إزاحة الوصلة مع تراكم الحرارة.
- فكر في اللحام التثبيتي: ضع لحامات تثبيت صغيرة على فترات على طول الوصلة قبل إجراء اللحام الكامل. هذا يحافظ على المحاذاة ويقلل التشوه.
إن ثبات خط اللحام ±0.1 مم لهذه الآلات يعني أن شعاع الليزر يظل دقيقًا على المسار، لكن المشغل لا يزال مسؤولاً عن تقديم وصلة محاذاة بشكل صحيح للشعاع.
التقنية 5: استخدام تغذية الأسلاك لملء الفجوات
عندما تكون الفجوات حتمية أو تحتاج إلى بناء مادة على الألومنيوم الرقيق، فإن ملحق وحدة التغذية السلكية الأوتوماتيكية لا يقدر بثمن. باستخدام سلك حشو الألومنيوم ER4043 أو ER5356:
- ER4043 (5% سيليكون) يتدفق جيدًا وهو مناسب للحام للأغراض العامة على الصفائح الرقيقة. لديه نقطة انصهار أقل ويقلل من حساسية التشقق.
- ER5356 (5% مغنيسيوم) يوفر قوة قص أعلى ويفضل للتطبيقات الهيكلية ولمطابقة سبائك الألومنيوم من سلسلة 5000.
- ابدأ بمعدل تغذية سلك يتراوح بين 2–4 م/دقيقة للمواد الرقيقة واضبطه بناءً على حجم الفجوة وشكل الخرزة المطلوب.
التشغيل المستمر للعمل بالدفعات
غالبًا ما يتم إنتاج مكونات الألومنيوم الرقيقة على دفعات - أجزاء الأغلفة، والأقواس، أو الألواح. يدعم نظام التبريد المائي في آلات اللحام بالليزر المحمولة هذه التشغيل المستمر لمدة 8 ساعات أو أكثر، مما يعني أنه يمكنك تشغيل دفعات الإنتاج دون التوقف للتبريد. استقرار درجة حرارة الليزر يترجم إلى جودة لحام متسقة عبر الدفعة بأكملها.
توفر شهادات CE وRoHS، بالإضافة إلى إدارة الجودة ISO 9001:2015، امتثالاً موثقًا للمشترين الذين يوردون الصناعات الخاضعة للتنظيم أو الأسواق الأوروبية.
الأخطاء الشائعة التي يجب تجنبها
- تشغيل طاقة عالية جدًا على الصفائح الرقيقة، مما يسبب الاحتراق والالتواء.
- تخطي إزالة الأكسيد، مما يؤدي إلى المسامية وعدم اكتمال الانصهار.
- استخدام خطوط غاز تدريع متسخة أو رطبة، مما يدخل الهيدروجين إلى اللحام.
- ضعف التثبيت، مما يسمح للوصلة بالتحرك أثناء اللحام وينتج خرزات غير محاذية.
- عدم حفظ المعلمات المثبتة، مما يضطرك إلى إعادة الضبط من الصفر في كل دفعة.
الخلاصة
لحام الألومنيوم الرقيق باستخدام لحام الليزر المحمول يعتمد على التحكم في مدخلات الحرارة، وإعداد السطح بشكل صحيح، واستخدام غاز التدريع المناسب، وتثبيت الوصلة بشكل صحيح. مع خيارات الطاقة من 1000 واط إلى 3000 واط والقدرة على تخزين مجموعات المعلمات المحسنة، تمنح آلات اللحام بالليزر المحمولة هذه المصنعين الأدوات التي يحتاجونها لإنتاج لحامات عالية الجودة ومتسقة على صفائح الألومنيوم الرقيقة.