
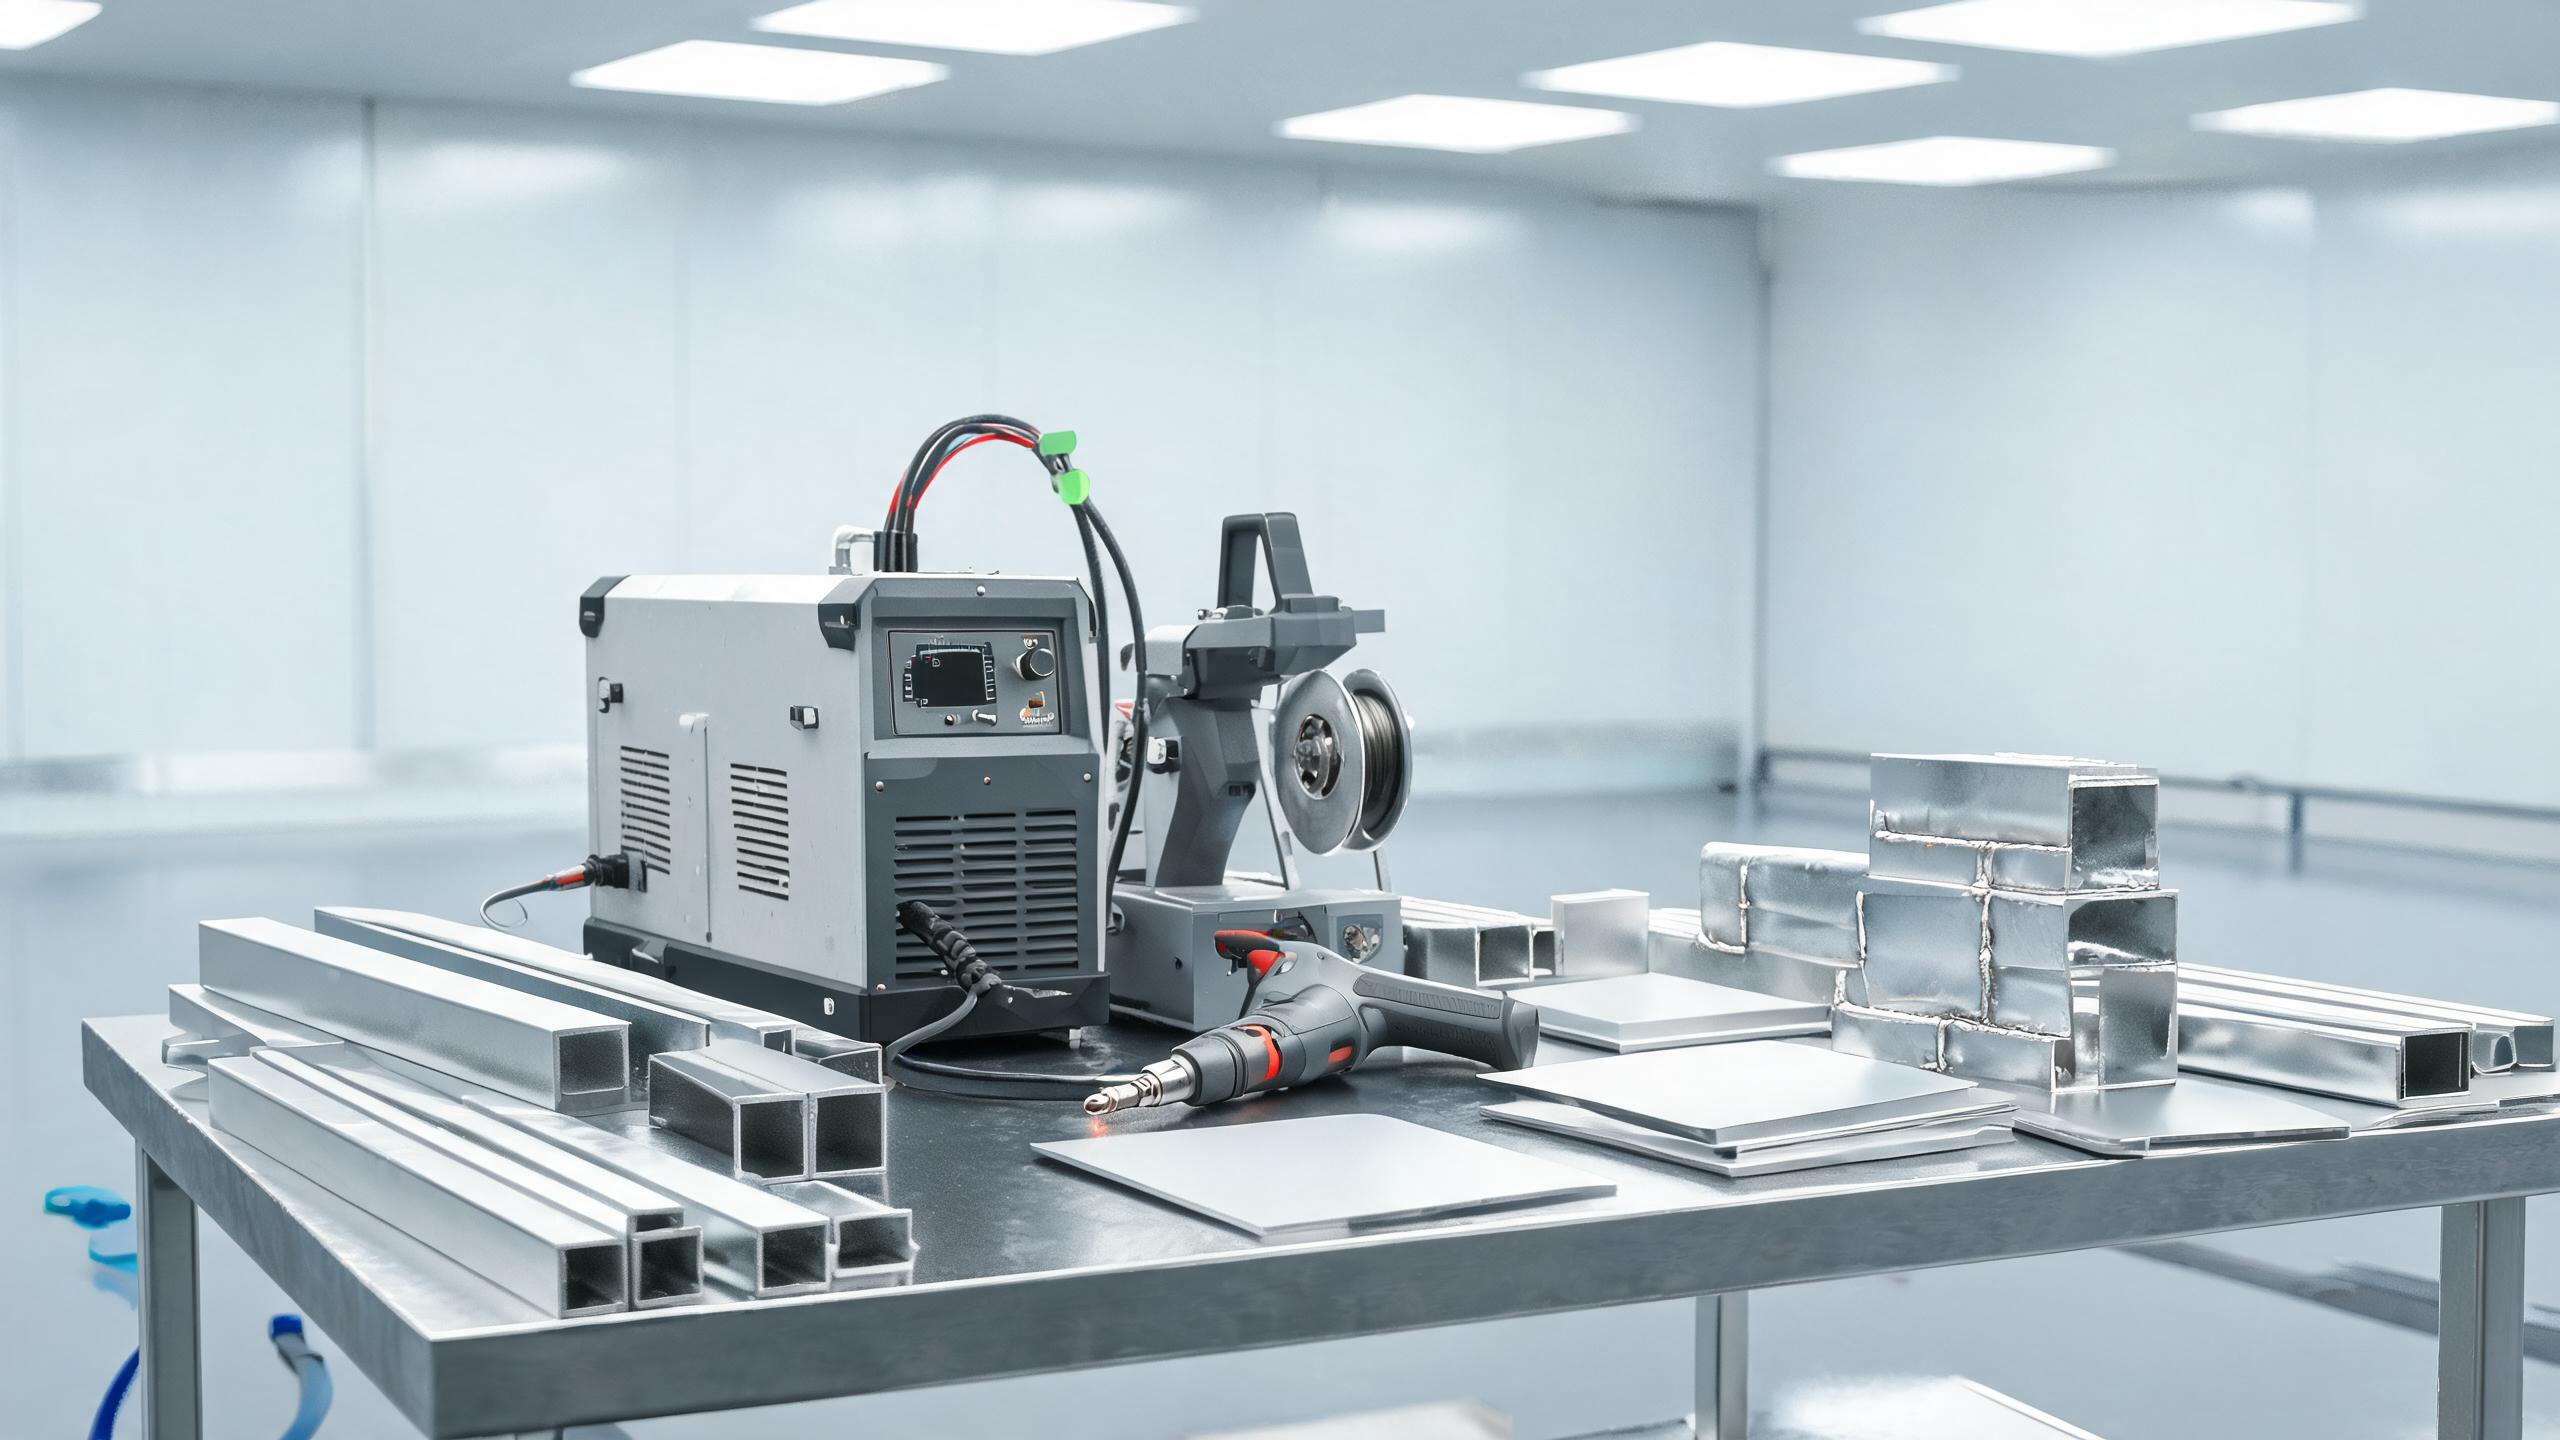
ما يجب معرفته حول استخدام آلة اللحام بالليزر المحمولة لتصنيع الألمنيوم - التطبيقات، وتوافق السبائك، والاعتبارات الميدانية، ومزايا الإنتاجية.
دليل تقني
لماذا تعتبر قابلية النقل مهمة في تصنيع الألومنيوم
تتعامل ورش تصنيع الألومنيوم مع مجموعة واسعة من قطع العمل - من الصفائح المسطحة والمقاطع المبثوقة إلى الإطارات الهيكلية الكبيرة والتجميعات المخصصة. لا يمكن نقل كل جزء إلى محطة لحام ثابتة. آلة اللحام بالليزر المحمولة لتصنيع الألومنيوم تجلب اللحام إلى قطعة العمل، مما يلغي الحاجة إلى إعادة وضع المكونات الثقيلة أو كبيرة الحجم ويقلل من تلف المناولة للأسطح النهائية.
التحول من اللحام التقليدي TIG أو MIG إلى آلة لحام بالليزر اليدوية يغير سير عمل التصنيع بعدة طرق عملية: سرعات حركة أسرع، مناطق متأثرة بالحرارة أضيق، حد أدنى من الطحن بعد اللحام، والقدرة على لحام سماكات مختلفة في إعداد واحد. للحصول على نظرة عامة شاملة، استكشف دليلنا لاختيار آلة اللحام بالليزر المحمولة للألومنيوم.
ما الذي يحدد نظام اللحام بالليزر المحمول
تعني قابلية النقل في سياق أجهزة اللحام بالليزر الليفي المحمولة أن النظام الكامل - مصدر الليزر، وحدة التبريد المائي، نظام التحكم، ومسدس اللحام - يمكن نقله إلى موقع قطعة العمل وإعداده في غضون دقائق. الخصائص الرئيسية لخط منتجاتنا:
| الميزة | المواصفة |
|---|---|
| نطاق الطاقة | 1000 واط / 1500 واط / 2000 واط / 3000 واط |
| أقصى اختراق (ألومنيوم) | 3 مم (طراز 1500 واط) |
| ثبات خط اللحام | ±0.1 مم |
| نظام التبريد | تبريد مائي، تشغيل مستمر 8+ ساعات |
| تخزين المعلمات | أكثر من 50 مجموعة |
| الشهادات | CE، RoHS، ISO 9001:2015 |
طرازا 1000 واط و1500 واط هما الأكثر استخدامًا في ورش التصنيع التي تتعامل مع مقاطع الألومنيوم، وأغلفة الصفائح المعدنية، والتجميعات الهيكلية. يخدم طرازا 2000 واط و3000 واط متطلبات التصنيع الأثقل مثل المقاطع ذات الجدران السميكة والوصلات متعددة الطبقات.
تطبيقات تصنيع الألومنيوم
الملامح الهيكلية والمقاطع الجانبية
مقاطع الألمنيوم المبثوقة - ملامح على شكل حرف T، وأنابيب مستطيلة، ومقاطع عرضية مخصصة - هي العمود الفقري للإطارات والهياكل والدعامات. اللحام بالليزر المحمول باليد مناسب تمامًا للحام الزوايا والمفاصل على شكل حرف T والعقد متعددة الأعضاء، لأن الشعاع المركّز ينتج لحامًا ضيقًا وعميقًا مع تشوه حراري ضئيل. هذا مهم بشكل خاص للتجميعات الدقيقة حيث يكون تفاوت التشغيل الآلي بعد اللحام ضيقًا.
الأغلفة المعدنية المصنعة
بالنسبة للأغلفة المصنعة - العلب الإلكترونية، وصناديق البطاريات، ولوحات التحكم - ينتج اللحام بالليزر المحمول باليد لحامات نظيفة ومقبولة جماليًا وغالبًا لا تتطلب تشطيبًا إضافيًا. المنطقة المتأثرة بالحرارة الضيقة (عادة 0.5-1.5 مم) تحافظ على استواء الألواح المجاورة، وهو أمر بالغ الأهمية لإحكام إغلاق الأغلفة وملاءمة الحشيات.
المبادلات الحرارية ومفاصل الأنابيب مع الألواح
تتطلب المبادلات الحرارية المصنوعة من الألمنيوم وصلات أنبوب-إلى-لوح مع اختراق كامل وعدم تسرب. إن التحكم في مدخلات الحرارة لليزر الليفي، بالإضافة إلى قدرة نظام التبريد المائي على الحفاظ على إخراج ثابت على مدى نوبات عمل تزيد عن 8 ساعات، يجعلها عملية لإنتاج هذه الوصلات الصعبة على دفعات.
الإصلاح وإعادة العمل
في بيئات التصنيع، تعتبر آلة اللحام بالليزر المحمولة ذات قيمة أيضًا للإصلاح في الموقع لمكونات الألمنيوم التالفة - الشقوق في الأعضاء الهيكلية، وأسطح المفاصل البالية، وإعادة عمل اللحامات المعيبة. إن القدرة على حمل مسدس اللحام إلى موقع الإصلاح، بدلاً من تفكيك الهيكل، توفر وقت عمل كبير.
اعتبارات رئيسية لسير عمل التصنيع
توافق السبائك
تعمل ورش التصنيع عادةً مع سبائك ألمنيوم متعددة. فهم كيفية استجابة كل منها للحام بالليزر أمر ضروري:
| سلسلة السبائك | الدرجات الشائعة | ملاحظات اللحام |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | قابلية لحام ممتازة؛ محتوى المغنيسيوم يثبت البركة. انتبه لفقدان المغنيسيوم المفرط عند الطاقة العالية. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | عرضة للتشقق الساخن. استخدم سلك حشو 4043. سخّن المقاطع السميكة مسبقًا إلى 80-100 درجة مئوية. |
| 3000 (Al-Mn) | 3003, 3004 | قابلية لحام جيدة. قوة أقل؛ مناسبة للتطبيقات غير الهيكلية. |
| 1000 (ألومنيوم نقي) | 1050, 1060, 1100 | انعكاسية عالية. قد يتطلب طاقة أولية أعلى لإنشاء ثقب المفتاح. |
إدارة طبقة الأكسيد في التصنيع
في ورشة التصنيع، قد تبقى مكونات الألمنيوم لساعات أو أيام بين القطع واللحام. تزداد سماكة طبقة الأكسيد بمرور الوقت، من بضعة نانومترات إلى عدة ميكرونات. هذه الطبقة الأكثر سماكة ترفع عتبة الانصهار ويمكن أن تسبب عيوبًا في اللحام. الممارسات الرئيسية:
- أزل الأكسيد ميكانيكيًا (بفرشاة من الفولاذ المقاوم للصدأ) أو كيميائيًا (بالحفر) خلال 4 ساعات من اللحام.
- بالنسبة للمكونات المخزنة، جدول إزالة الأكسيد كخطوة أخيرة قبل اللحام.
- افحص الحواف المقطوعة - قد تحتوي حواف الألمنيوم المقطوعة بالليزر على طبقة أكسيد معاد صهرها تتطلب الطحن قبل اللحام.
غاز التدريع في الظروف الميدانية
عند استخدام آلة لحام ليزر محمولة لتصنيع الألمنيوم في بيئات مفتوحة أو شبه مغلقة، يمكن أن تتأثر فعالية غاز التدريع بحركة الهواء. إجراءات عملية:
- زد معدل تدفق الغاز بنسبة 20-30% مقارنة باللحام على الطاولة في الأماكن المغلقة.
- استخدم فوهة بعدسة غازية لتغطية أكثر صفحية وأوسع.
- تجنب اللحام في الرياح المباشرة؛ استخدم شاشات أو أغلفة عند الضرورة.
- بالنسبة للمفاصل الحرجة، فكر في درع خلفي لحماية حبة اللحام المتصلبة.
نصيحة ميدانية: قدرة النظام على تخزين أكثر من 50 مجموعة معلمات تعني أن ورشة التصنيع يمكنها التأهيل المسبق للإعدادات لكل مجموعة شائعة من السبائك والسماكات والمفاصل واستدعائها فورًا، مما يضمن جودة متسقة بغض النظر عن المشغل في الوردية.
مزايا الإنتاجية مقارنة بالطرق التقليدية
بالمقارنة مع لحام TIG للألمنيوم، يحقق لحام الليزر الليفي المحمول باليد عادةً سرعات حركة أسرع بمقدار 3-5 مرات مع إنتاج منطقة متأثرة بالحرارة أضيق ويتطلب تنظيفًا أقل بعد اللحام. يدعم نظام التبريد المائي التشغيل المستمر لأكثر من 8 ساعات، مما يعني أن مشغلًا واحدًا يمكنه إكمال فترات تصنيع طويلة دون توقف لتبريد المعدات. اتساق خط اللحام ±0.1 مم يقلل من إعادة العمل ووقت الفحص.
| العامل | لحام TIG | لحام الليزر المحمول باليد |
|---|---|---|
| سرعة الحركة (1 مم ألومنيوم) | 2-5 مم/ثانية | 20-35 مم/ثانية |
| عرض المنطقة المتأثرة بالحرارة | 3-6 مم | 0.5–1.5 مم |
| الطحن بعد اللحام | كبير | ضئيل أو معدوم |
| التشغيل المستمر | محدود بحرارة الشعلة | أكثر من 8 ساعات (مبرد بالماء) |
| مهارة المشغل المطلوبة | مرتفع | متوسطة (مدفوعة بالمعلمات) |
هل آلة اللحام بالليزر المحمولة مناسبة لمواقع التصنيع الخارجية؟
النظام مصمم لبيئات الورش وشبه المغلقة. يتطلب التعرض الكامل في الهواء الطلق حماية من الرياح والأمطار والغبار. يجب حماية نظام التبريد المائي والتحكمات الإلكترونية. للإصلاحات الميدانية، يُنصح باستخدام غطاء مؤقت أو خيمة لحام.
هل يمكنني لحام مكونات الألمنيوم المصبوبة بهذه المعدات؟
يمكن لحام سبائك الألمنيوم المصبوبة (مثل A356) مع تعديل المعلمات المناسب، لكن المواد المصبوبة غالبًا ما تحتوي على مسامية وشوائب من عملية الصب قد تسبب عيوبًا في اللحام. يُنصح بفحص ما قبل اللحام واختبار الأشعة السينية للمفاصل المصبوبة الحرجة.
ما مستوى الطاقة الذي يجب أن أختاره لتصنيع الألمنيوم العام؟
طراز 1500 واط هو الخيار الأكثر تنوعًا لورش التصنيع. يتعامل مع الصفائح من 0.5 مم إلى 3 مم، ويغطي معظم أعمال الملامح والأغلفة، ويوفر هامشًا كافيًا للحامات موثوقة الاختراق الكامل. يجب على الورش التي تتعامل مع المقاطع الجدارية السميكة (4 مم+) أن تفكر في طرازات 2000 واط أو 3000 واط.