
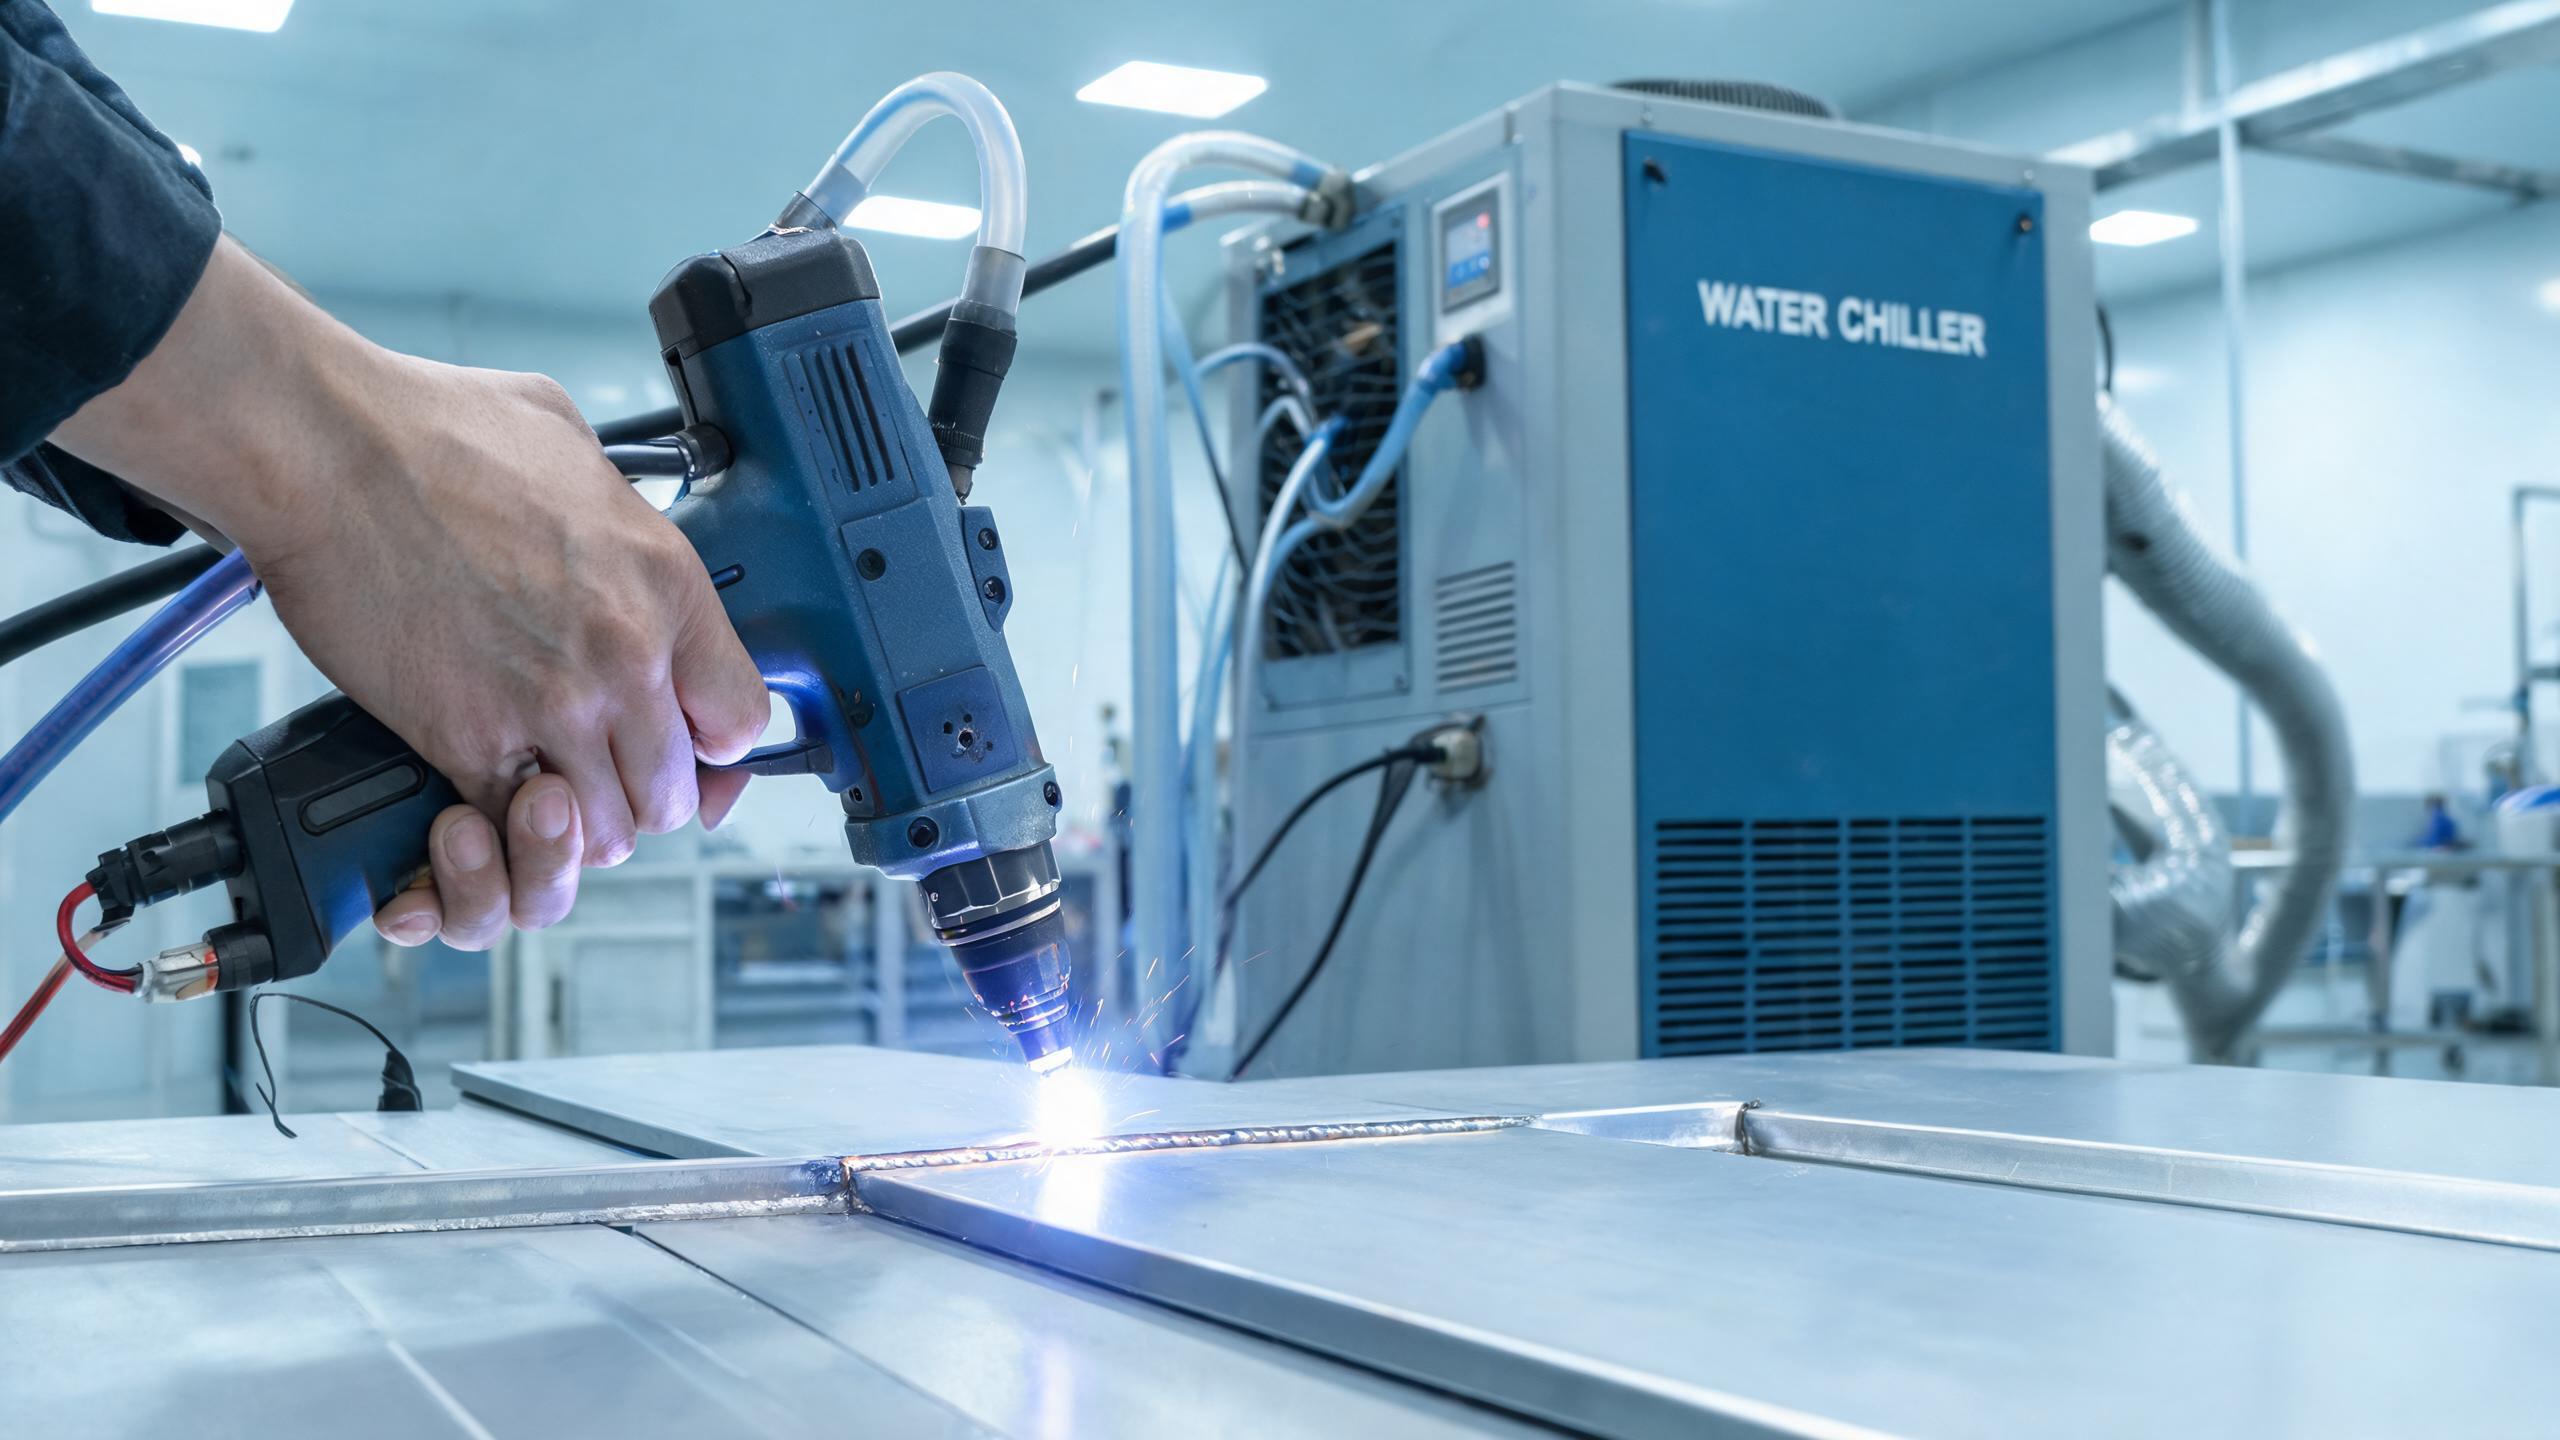
Практическо ръководство за заваряване на алуминиева сплав с ръчни лазерни машини, обхващащо избора на мощност (1000W-3000W), управлението на оксидния слой, предотвратяването на порьозност, ключовите параметри и водното охлаждане за непрекъснато производство.
Техническо ръководство
Защо алуминиевата сплав е предизвикателство за лазерното заваряване
Алуминиевата сплав е един от най-широко използваните метали в производството – от автомобилни панели до аерокосмически компоненти, радиатори и корпуси на потребителска електроника. Въпреки това тя се нарежда сред най-трудните материали за последователно заваряване. A ръчна лазерна машина за заваряване се справя с няколко от присъщите предизвикателства на алуминия, но разбирането защо този метал се държи по този начин под лазерен лъч е първата стъпка към постигането на надеждни заварки.
Алуминият има три свойства, които усложняват заваряването:
- Висока отразяваща способност – Алуминият отразява до 90% от падащата лазерна енергия при стайна температура, особено с влакнесто-оптични лазери, работещи на 1070 nm. Това означава, че е необходима повече мощност за иницииране на ключалката, а първоначалното отражение може да повреди оптиката, ако не се управлява правилно.
- Висока топлопроводимост – Алуминият провежда топлината приблизително четири пъти по-бързо от стоманата. Топлината се разсейва бързо от заваръчната зона, което означава, че се нуждаете от по-висока плътност на мощността, за да поддържате стабилна разтопена вана.
- Оксиден слой – Естествен филм от алуминиев оксид (Al₂O₃) се образува върху повърхността в рамките на секунди след излагане на въздух. Този оксид има точка на топене приблизително 2072°C, много по-висока от собствената точка на топене на алуминия от 660°C. Ако не бъде отстранен или правилно управляван, може да причини непълно сливане и оксидни включвания в заваръчния шев.
Тези фактори са точно причината, поради която изборът на правилното оборудване и параметри е по-важен за алуминия, отколкото за много други метали. За по-широк преглед на опциите за оборудване и техники вижте нашето ръководство за преносими лазерни заваръчни машини за алуминий.
Как ръчната лазерна заваръчна машина се справя с алуминия
Shandong Xinhong CNC Technology Co., Ltd. предлага ръчни влакнесто-оптични лазерни заваръчни машини в четири нива на мощност: 1000W, 1500W, 2000W и 3000W. За заваряване на алуминиеви сплави изборът на мощност е от решаващо значение поради високата отразяваща способност и топлопроводимост на метала.
Ето как мощността се съпоставя с диапазоните на дебелината на алуминия въз основа на възможностите на машината:
| Лазерна мощност | Препоръчителна дебелина на алуминия | Типично приложение |
|---|---|---|
| 1000W | 0,5–1,5 mm | Тънък лист, корпуси за електроника |
| 1500W | 1,0–3,0 mm | Обща обработка, скоби |
| 2000W | 1,5–3,0 mm | По-дебели плочи, конструктивни части |
| 3000W | 2,0–3,0 mm+ | Тежки алуминиеви компоненти |
Забележка: Моделът 1500W постига максимално проникване от 3 mm както в неръждаема стомана, така и в алуминий, с консистентност на шева от ±0,1 mm. Това го прави универсален избор за производители, работещи с различни материали.
Влакнесто-оптичният лазерен източник в тези машини доставя фокусиран лъч с висока плътност на мощността, което помага да се преодолее бариерата на отразяващата способност на алуминия. След като се образува ключалката – обикновено в рамките на първите няколко милисекунди – абсорбцията рязко нараства, тъй като разтопеният метал абсорбира енергията далеч по-ефективно от твърдата повърхност.
Управление на оксидния слой преди заваряване
Алуминиевият оксиден слой не е нещо, през което можете да заварявате и да се надявате на добри резултати. Той трябва да бъде отстранен, преди лазерът да докосне метала:
- Механично отстраняване: Използвайте четка от неръждаема стомана (само за алуминий, за да избегнете кръстосано замърсяване) или Scotch-Brite, за да отстраните оксидния филм от зоната на заваряване. Направете това в рамките на 1–2 часа преди заваряване, тъй като оксидният слой започва да се възстановява веднага.
- Химическо почистване: За производствени среди, каустично ецване, последвано от обезмасляване и изплакване, осигурява по-постоянна подготовка на повърхността.
- Опция за тел за пълнене: Ръчната лазерна машина за заваряване може да бъде оборудвана с автоматичен подавач на тел. При заваряване на алуминий, използването на пълнителна тел ER4043 или ER5356 помага да се компенсира ниската точка на топене на основния метал и подобрява външния вид на заваръчния шев.
Ако пропуснете отстраняването на оксида, рискувате порьозност, включвания и неравномерно проникване – независимо колко добре сте настроили параметрите.
Предотвратяване на порьозността при заваряване на алуминий
Порьозността е най-честият дефект при лазерно заваряване на алуминий. Високата разтворимост на водорода в алуминия в течно състояние – комбинирана с драстичен спад на разтворимостта по време на втвърдяване – означава, че всеки наличен водород се улавя като газови пори.
Източниците на водород включват влага по повърхността, остатъчна мазнина или масло, самият оксиден слой и дори високата влажност на въздуха. За да минимизирате порьозността:
- Почистете добре зоната на заваряване с ацетон или изопропилов алкохол преди заваряване.
- Използвайте аргон с висока чистота (99,999%) като защитен газ при дебит 15–20 L/min.
- Съхранявайте алуминиевите листове в суха среда; избягвайте заваряване на материал, който е бил изложен на дъжд или висока влажност.
- Използвайте подавача на тел с правилно съхранявана, чиста пълнителна тел.
Непрекъснатата вълнова работа и регулируемите импулсни параметри на ръчната лазерна машина за заваряване дават на операторите прецизен контрол върху топлинния вход, което помага да се управлява скоростта на втвърдяване и да се намали образуването на пори.
Ключови параметри, които трябва да настроите правилно
Алуминият изисква различни настройки на параметрите от стоманата. Въпреки че точните стойности зависят от конкретната сплав, дебелината и вида на съединението, ето критичните параметри, които трябва да настроите:
- Лазерна мощност: Започнете с 80–90% от номиналната мощност за алуминий, тъй като високата отразяваща способност изисква концентрирана енергия. За модела 1500W типична начална точка е 1200–1500W за 2 mm алуминиев лист.
- Скорост на заваряване: По-бавните скорости (8–15 mm/s за 2 mm материал) осигуряват достатъчен топлинен вход, но твърде бавно може да причини прогаряне на тънък алуминий. Тествайте първо върху отпадъчен материал.
- Защитен газ: Аргонът е стандартен. Смеси от аргон и хелий (напр. 50/50) могат да подобрят проникването за по-дебели сечения, тъй като хелият повишава температурата на плазмата.
- Позиция на фокуса: Леко разфокусиране (0,5–1,0 mm над повърхността) често създава по-широка и по-стабилна заваръчна вана за алуминий.
Машината може да съхранява 50+ комплекта параметри за заваряване, така че след като настроите правилните параметри за конкретна комбинация от алуминиева сплав и дебелина, можете да ги запазите и извикате незабавно – елиминирайки пробите и грешките при повтарящи се задачи.
Водно охлаждане за непрекъснато производство
Заваряването на алуминий генерира значителна топлина поради високите изисквания за мощност. Системата за водно охлаждане в тези ръчни лазерни машини за заваряване е проектирана да се справи с това натоварване, поддържайки непрекъсната работа от 8 часа или повече без термично изключване. Това е от съществено значение за производствени среди, където престоят пряко влияе върху производителността.
Чилърът поддържа стабилна температура на лазерния източник, което от своя страна запазва качеството на лъча и мощността постоянни по време на дълги смени. За производители, които изпълняват серийни поръчки с алуминиеви компоненти, това означава предвидимо качество на заварката от първата до последната част.
Сертификати и осигуряване на качеството
Ръчните лазерни машини за заваряване носят сертификати CE и RoHS, а Shandong Xinhong CNC Technology работи по система за управление на качеството ISO 9001:2015. За купувачи, доставящи на европейски пазари или в отрасли, изискващи документирано съответствие с качеството, тези сертификати осигуряват базова гаранция.
Заключение
Заваряването на алуминиева сплав с ръчна лазерна машина е напълно осъществимо, когато зачитате уникалните свойства на материала. Ключът е да съобразите мощността с дебелината, да отстраните оксидния слой, да контролирате източниците на водород и да съхранявате оптимизираните си параметри за повторяемост. С опции за мощност от 1000W до 3000W, тези машини покриват нуждите от обработка на алуминий от тънък лист до конструктивна плоча.