
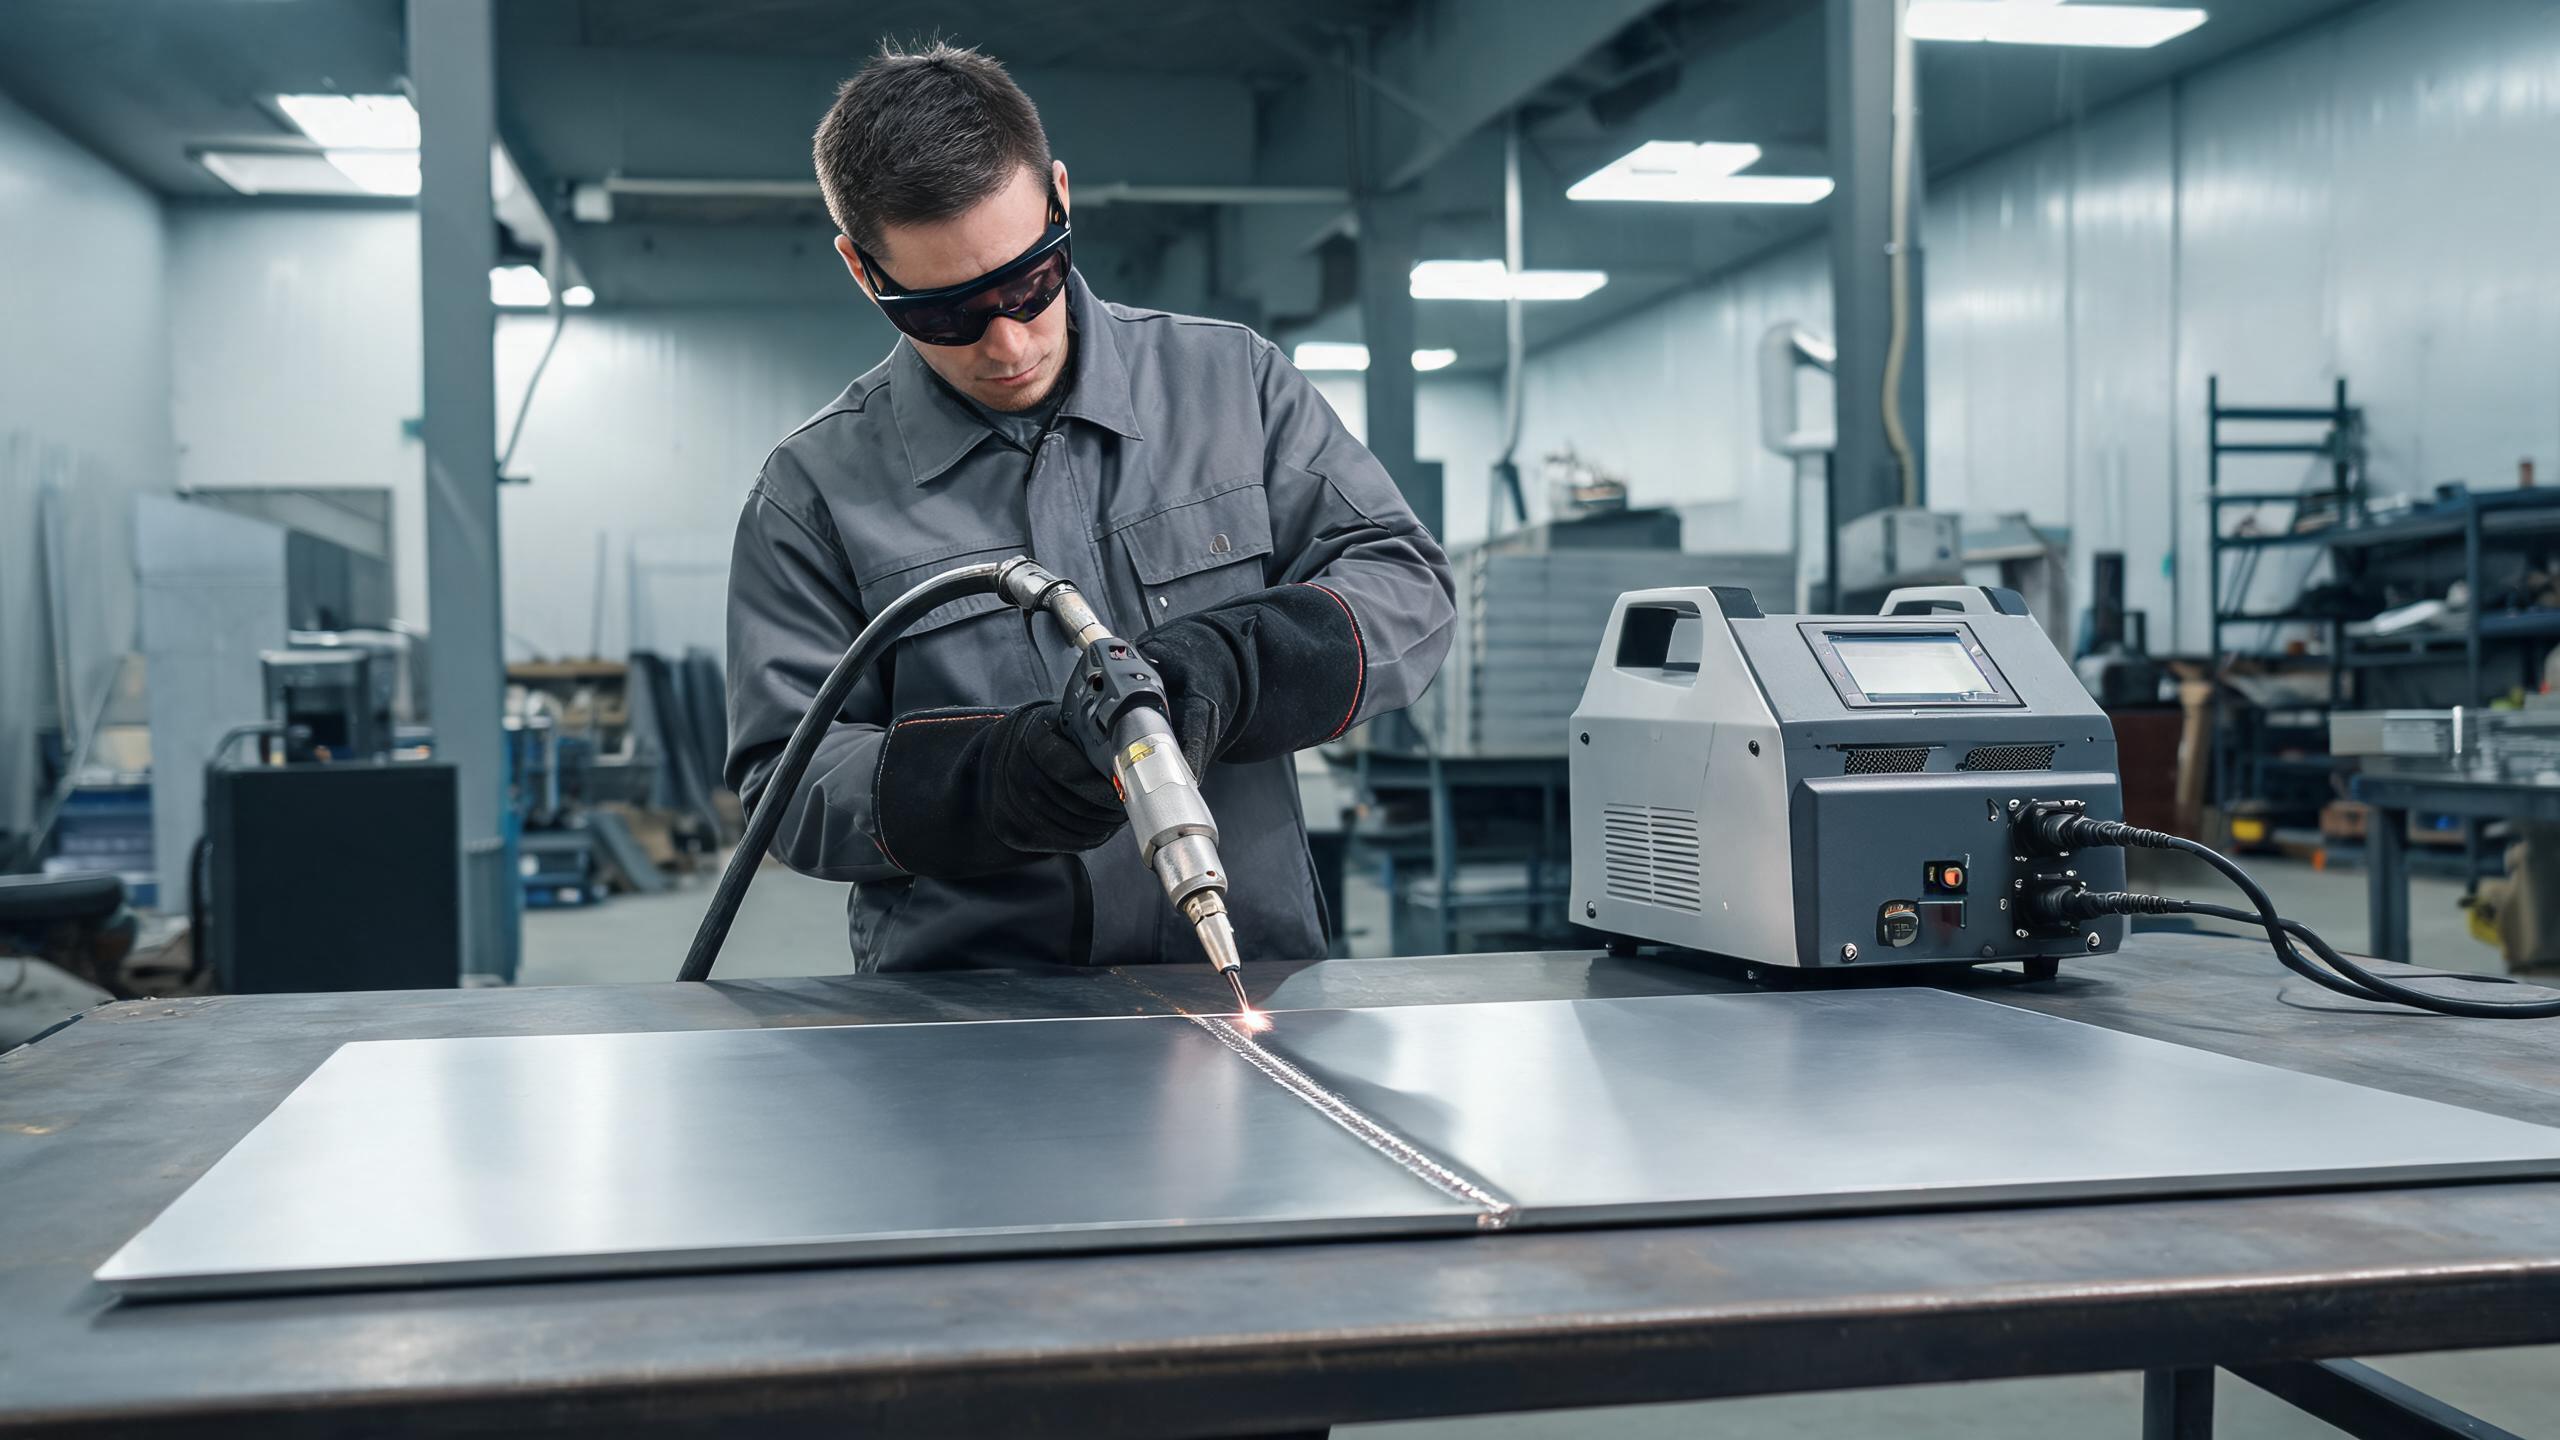
Практическо ръководство за използване на ръчни лазерни заваръчни машини за ламарина, обхващащо избора на мощност, видовете съединения, съветите за заваряване и предимствата пред TIG/MIG.
Защо ламарината е естествен избор за ръчно лазерно заваряване
Обработката на ламарина е едно от най-често срещаните приложения за ръчни лазерни заваръчни машини. Тънките листове от неръждаема стомана – обикновено от 0,5 mm до 3 mm – са точно там, където лазерното заваряване превъзхожда традиционните методи като TIG или MIG. Концентрираната топлина на влакнестия лазер създава тясна заваръчна вана с минимална зона на топлинно въздействие, което означава по-малко термична деформация на тънкия материал, по-високи скорости на заваряване и по-чисти заваръчни шевове, които често изискват малко или никаква последваща обработка.
Независимо дали произвеждате корпуси, шкафове, въздуховоди или декоративни панели, ръчна лазерна машина за заваряване ви дава гъвкавост да обработвате съединения, които биха били трудни или невъзможни за достигане със стационарна заваръчна станция. Това практическо ръководство обхваща всичко, което трябва да знаете, за да постигнете най-добри резултати при заваряване на ламарина.
Съобразяване на мощността с дебелината на ламарината
Ламарината обхваща диапазон от дебелини, а правилното ниво на мощност зависи от материала, с който работите най-често. Продуктовата линия Xinhong предлага ръчни лазерни заваръчни машини с мощност 1000W, 1500W, 2000W и 3000W. Конкретно за работа с ламарина:
- 1000W - Идеален за тънки листове (0.5–1.5 mm). Произвежда чисти, тесни заварки с минимално топлинно въздействие, което го прави перфектен за приложения, където деформацията е проблем, като например кухненски съдове от неръждаема стомана и електронни корпуси.
- 1500W - Най-универсалният избор за цехове за ламарина. С максимално проникване от 3 mm в неръждаема стомана и алуминий, той покрива пълния диапазон от обичайни дебелини на листове. Постоянството на заваръчния шев от ±0.1 mm гарантира повтаряемо качество на шева в производствени серии.
- 2000W–3000W - По-подходящ, когато работата ви надхвърля ламарината и включва по-дебели плочи. Ако вашият цех обработва смесица от листове и плочи, тези модели с по-висока мощност осигуряват резерв за по-дебели материали, като същевременно се представят добре и на по-тънки листове.
За повечето операции, фокусирани върху ламарина, моделът 1500W представлява оптималният избор – достатъчно мощност за целия обичаен диапазон от дебелини, с прецизността и постоянството, които тънкият материал изисква.
Предимства пред традиционните методи на заваряване
Преминаването от TIG или MIG към ръчна лазерна машина за заваряване на неръждаема стомана за работа с ламарина носи няколко конкретни ползи:
- Намалена деформация: Фокусираната енергия на лазера нагрява по-малка площ, което означава, че околният материал остава по-хладен. При тънка ламарина това е разликата между плосък панел и такъв, който се изкривява по време на заваряване.
- По-висока скорост: Скоростите на лазерно заваряване обикновено са 2–4 пъти по-високи от TIG при сравними дебелини. За цех, който изпълнява множество поръчки за ламарина на ден, това пряко увеличава производителността.
- По-чисти заварки: Контролираното топлинно въздействие произвежда гладки, равномерни заваръчни шевове, които често елиминират необходимостта от шлайфане или полиране – значителна икономия на труд при готови продукти като шкафове от неръждаема стомана или видими облицовки.
- По-малко допълнителен материал: Много лазерни заварки на ламарина са автогенни, което означава, че те спояват съединението без добавен пълнещ проводник. Това намалява разходите за материали и опростява процеса на заваряване.
Често срещани съединения на ламарина и как да подходите към тях
Челни съединения
Челните съединения – при които два ръба на листове са поставени един срещу друг – са най-простото приложение. Подравнете листовете с минимална междина (в идеалния случай под 0.1 mm за автогенно заваряване) и насочете лазера по шева. Постоянството на шева от ±0.1 mm на модела 1500W гарантира равномерно проникване по цялата дължина на съединението.
Съединения с припокриване
При съединения с припокриване единият лист се застъпва върху другия. Лазерът прониква през горния лист и го споява с долния. Този тип съединение е често срещан при сглобяването на корпуси и въздуховоди. Регулирайте позицията на фокуса малко по-дълбоко, за да гарантирате, че заваръчната вана достига до долния лист.
Ъглови и T-образни съединения
За ъглови и T-образни съединения в корпуси от ламарина, маневреността на ръчния заваръчен пистолет е голямо предимство. Операторът може да наклони пистолета, за да насочи енергията в корена на съединението, постигайки пълно спояване без ограниченията на достъпа на неподвижна заваръчна глава.
Охлаждане и непрекъсната работа
Цеховете за обработка на ламарина често работят по непрекъснати производствени графици. Системата за водно охлаждане на ръчните лазерни заваръчни машини на Xinhong поддържа над 8 часа непрекъсната работа, което означава, че машината може да издържи цяла смяна без термични прекъсвания. Това е особено важно при заваряване на тънка ламарина с високи скорости, където лазерният източник е активен почти постоянно.
Постоянното охлаждане също допринася за стабилността на качеството на заварката. Тъй като температурата на лазерния източник остава контролирана, параметрите на лъча остават постоянни, което от своя страна поддържа заваръчния шев равномерен – пряко подкрепяйки спецификацията за постоянство от ±0.1 mm.
Практически съвети за лазерно заваряване на ламарина
- Контролирайте междината: За автогенно заваряване (без пълнеж) поддържайте междината на съединението под 0.1 mm. Ако междината е по-широка, използвайте пълнежен проводник или преминете към малко по-ниска скорост на заваряване, за да позволите на заваръчната вана да преодолее междината.
- Използвайте защитен газ: Аргон или азот като защитен газ предотвратява окисляването на неръждаемата стомана, произвеждайки ярки, чисти заварки, които не изискват почистване след заваряване.
- Оптимизирайте скоростта на заваряване: Твърде бавно и рискувате прогаряне на тънкия материал; твърде бързо и проникването е непълно. Започнете с препоръчаните от производителя параметри и ги фино настройте според конкретния клас и дебелина на материала.
- Поддържайте постоянен ъгъл на пистолета: Стабилен ъгъл от 45–90 градуса (в зависимост от типа на съединението) осигурява равномерно разпределение на енергията по дължината на шева.
- Почистете материала: Масло, оксид или замърсявания по повърхността на листа могат да причинят порьозност и неравномерни заварки. Бързо избърсване с разтворител преди заваряване отнема секунди и предотвратява дефекти.
Сертификати, които имат значение за купувачите на ламарина
Когато търсите ръчна лазерна машина за заваряване за производство на ламарина, сертификатите са практичен въпрос, а не формалност. Машините от гамата Xinhong носят CE и RoHS сертификати, потвърждаващи съответствие с европейските стандарти за безопасност и опазване на околната среда. Сертификатът ISO 9001:2015 на компанията означава, че производствените процеси се управляват от документирана система за управление на качеството. За производителите на ламарина, които доставят на европейски или международни клиенти, тези сертификати често са клиентско изискване.
Свързани статии
- Дебелина на неръждаема стомана за ръчна лазерна машина за заваряване: Какво трябва да знаете
- Как да изберете ръчен лазерен апарат за заваряване за тръби от неръждаема стомана
- Най-добра ръчна лазерна машина за заваряване за стомана: Критерии за избор
- Ръчна лазерна машина за заваряване за стоманена плоча: Съвети и параметри