
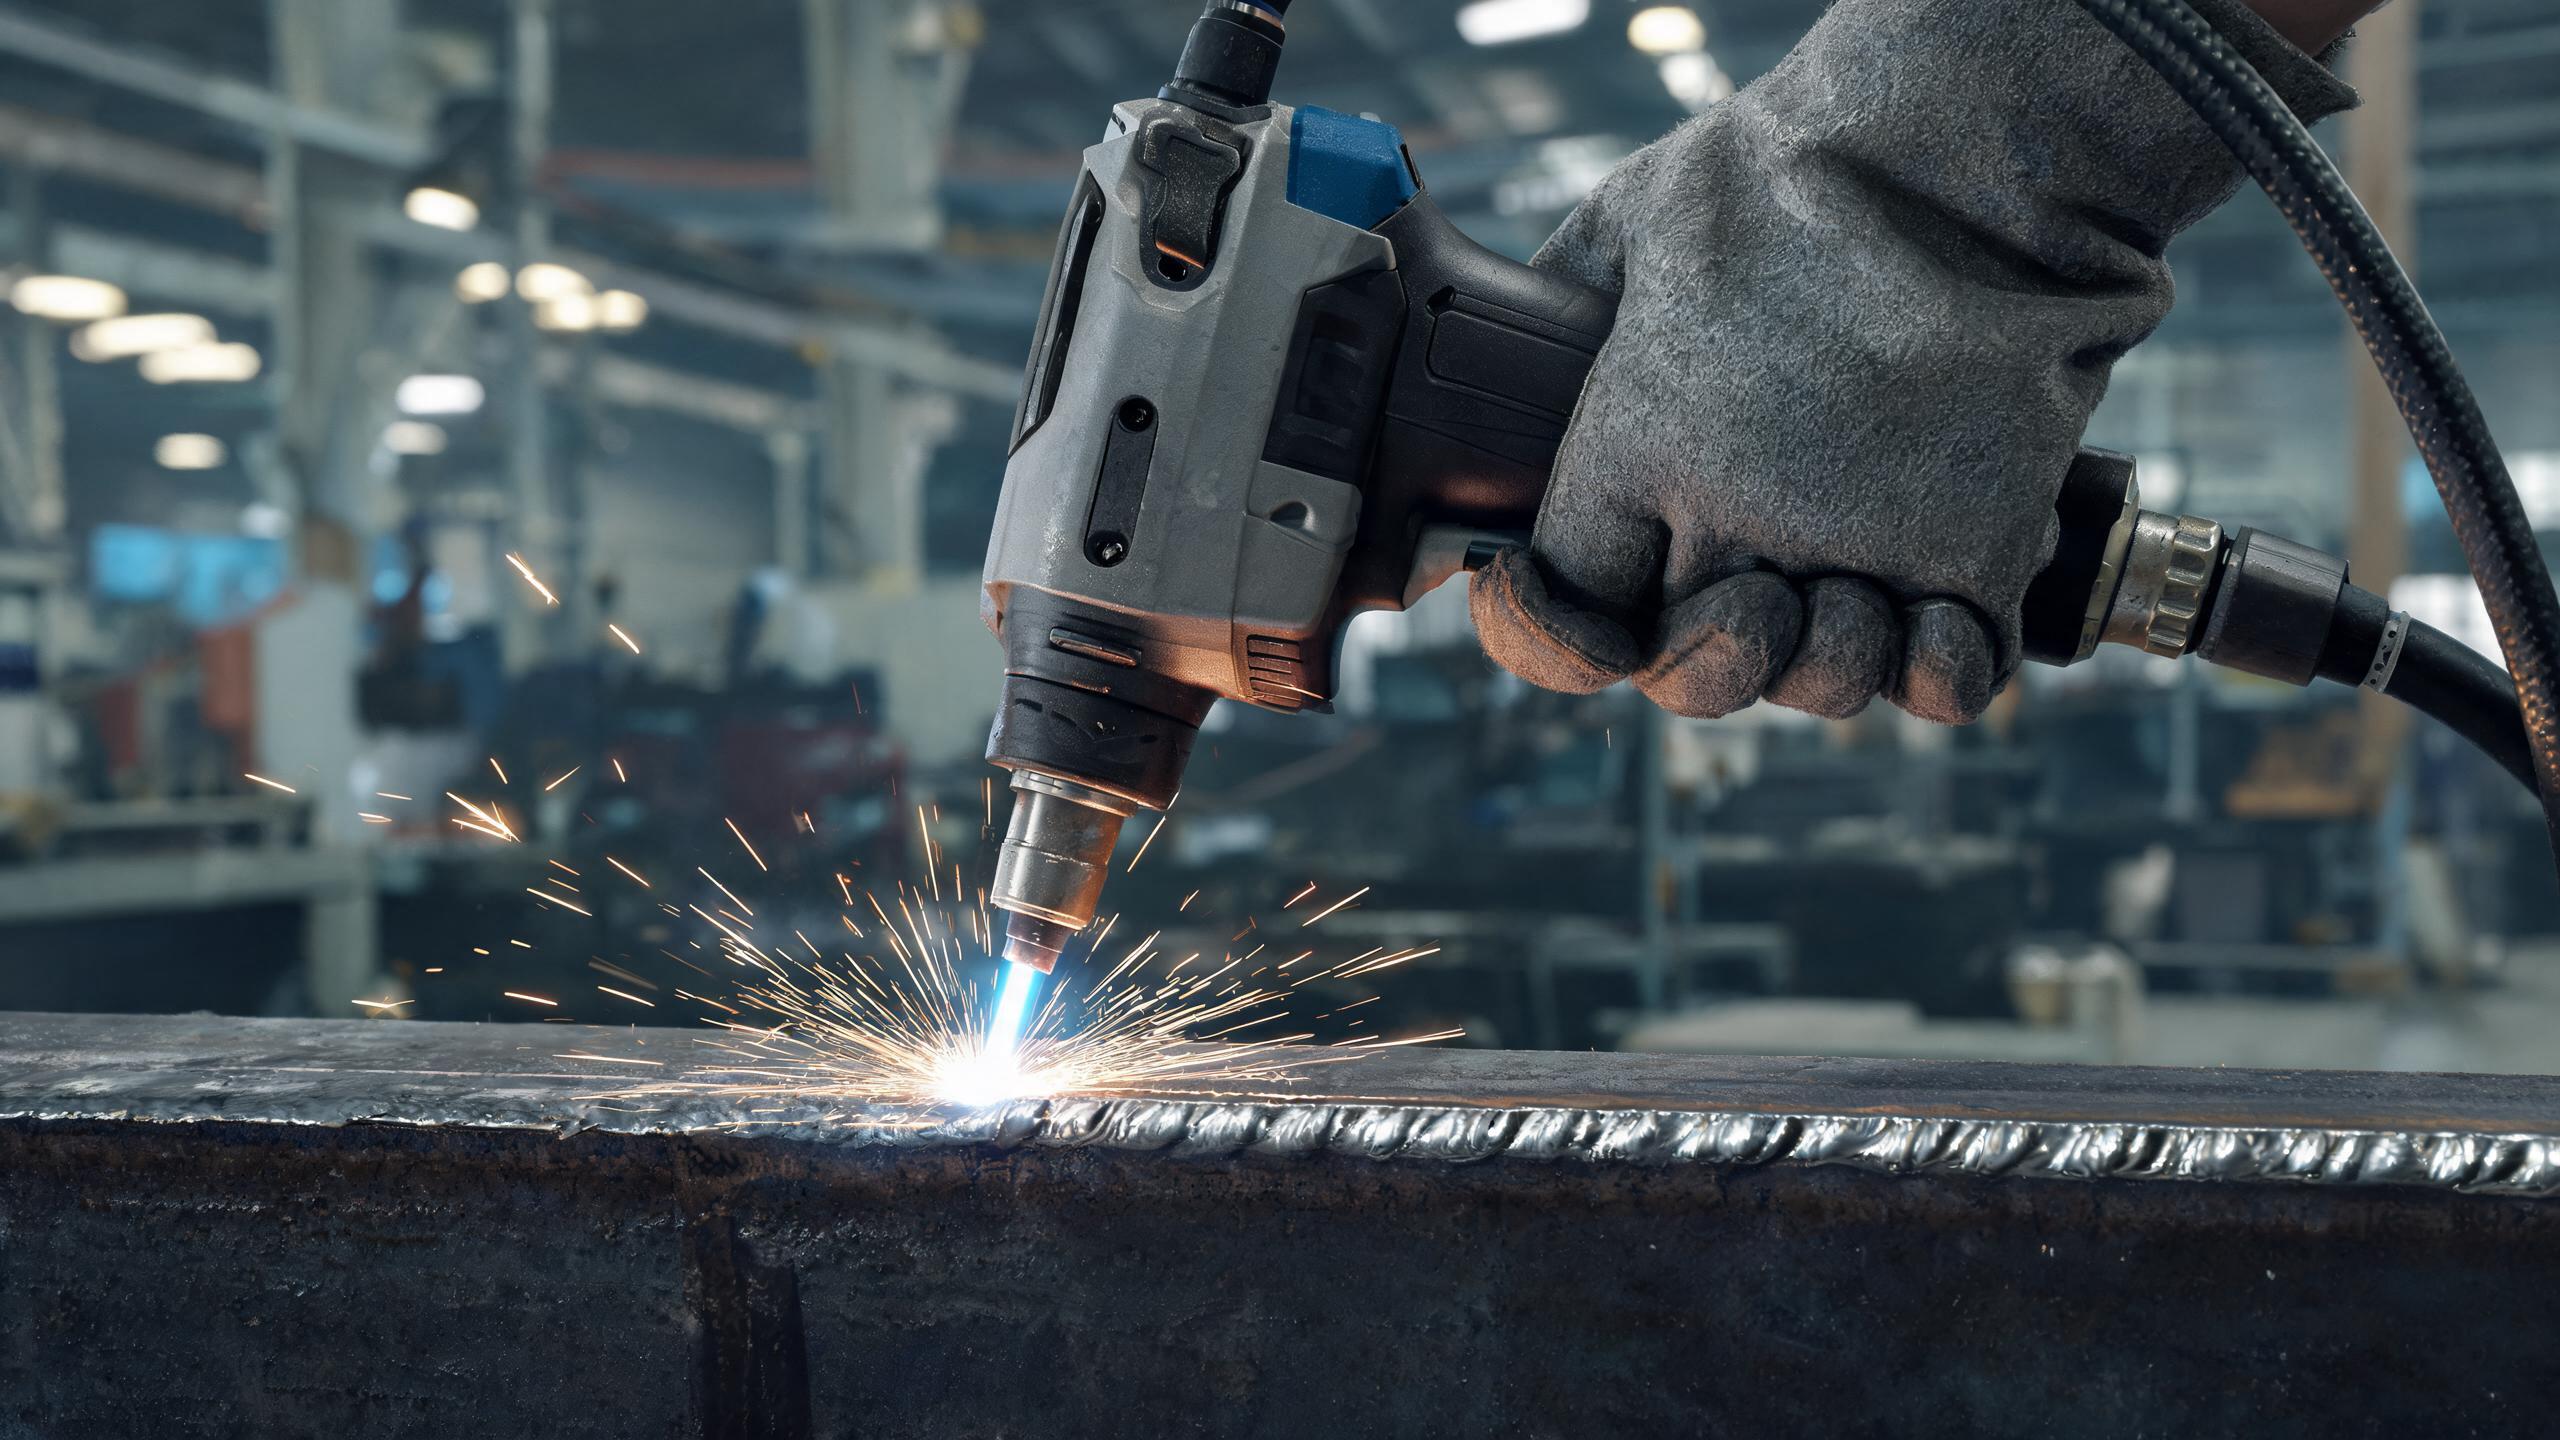
Техническо ръководство за заваряване на стоманена плоча с ръчна лазерна машина за заваряване, обхващащо препоръчителните настройки на мощността според дебелината на плочата, параметрите на проникване, изискванията за охлаждане и практически съвети за постигане на чисти, повтарящи се заварки.
Заваряване на стоманена плоча с ръчен лазер: Основите
Стоманената плоча е един от най-често срещаните материали в структурното производство, машиностроенето и производството на тежко оборудване. A ръчна лазерна машина за заваряване добавя гъвкавост при заваряване на плочи, която стационарните портални системи не могат да предложат – операторът може да се движи свободно около големи плочи, да заварява във всяка ориентация и да достига до ъгли и ръбове без пренастройване на детайла. Разбирането на правилните параметри за всяка дебелина на плочата е от съществено значение за постигане на здрави, чисти заварки с минимална топлинна деформация.
Настройки на мощността според дебелината на плочата
Работният ръчна лазерна машина за заваряване на неръждаема стомана е налична в конфигурации 1000W, 1500W, 2000W и 3000W. Всяко ниво на мощност има практически диапазон на дебелина на плочата, в който работи оптимално:
- 1000W – Най-добър за тънка плоча (1–2 мм). Произвежда чисти заварки върху тънка стомана с минимален топлинен вход. Избягвайте да надхвърляте 2 мм – недостатъчното проникване води до слаби съединения.
- 1500W – Най-широко използваното ниво за заваряване на плочи. Осигурява максимално проникване от 3 мм в неръждаема стомана и алуминий, с консистентност на шева ±0,1 мм. Идеален за повечето задачи по производство на плочи.
- 2000W – Разширява възможностите до плоча 3–4 мм. Подходящ за структурни скоби, корпуси на машини и средно дебели плочи.
- 3000W – Проектиран за дебела плоча (4 мм+). Осигурява дълбоко проникване и висока скорост на движение за тежки структурни приложения.
Ключови параметри на заваряване за контрол
Лазерна мощност и дълбочина на проникване
Дълбочината на проникване се определя основно от лазерната мощност и скоростта на движение. За модела 1500W, работещ върху плоча от неръждаема стомана с дебелина 3 мм, ключовите параметри са:
- Настройка на мощността: 1200–1500W (коригирайте според подготовката на съединението)
- Скорост на движение: обикновено 10–20 мм/сек за пълно проникване при плоча 3 мм
- Максимално проникване: 3 мм в неръждаема стомана и алуминий
- Консистентност на шева: ±0,1 мм по цялата дължина на заварката
За по-дебела плоча увеличете мощността пропорционално и намалете скоростта на движение – но винаги първо тествайте върху пробна пластина. Прекомерната мощност с бърза скорост причинява подрязване, докато недостатъчната мощност с бавна скорост причинява прекомерно усилване.
Импулсен режим срещу режим на непрекъсната вълна
Повечето ръчни влакнести лазерни заваръчни апарати предлагат както режим на непрекъсната вълна (CW), така и импулсен режим:
- CW режим – осигурява постоянна мощност за дълбоко проникване. Най-добър за по-дебели плочи и структурни заварки, изискващи пълно сливане.
- Импулсен режим – редува висока пикова мощност и време на изключване. Намалява общия топлинен вход, което го прави идеален за тънки плочи и чувствителни към топлина приложения, където деформацията трябва да бъде минимална.
Подаване на тел и добавъчен материал
За заваряване на плочи, изискващо запълване на празнини или усилване, интегрираната система за подаване на тел е от съществено значение. Ключови съображения:
- Диаметър на телта: 0,8–1,2 мм е стандартът за заваряване на плочи
- Материал на телта: съответствайте на основния метал – използвайте тел от неръждаема стомана за неръждаема плоча, тел от въглеродна стомана за въглеродна плоча
- Скорост на подаване: трябва да бъде балансиран със скоростта на движение и лазерната мощност; твърде бързо причинява пръски, твърде бавно причинява недостатъчно запълване
Охлаждане и термично управление
Заваряването на плочи генерира значителна топлина, особено при дебели плочи и дълги шевове. Системата за водно охлаждане на модела 1500W поддържа над 8 часа непрекъсната работа, поддържайки стабилна температура на лазерния източник през цялата смяна. Ключови съображения за охлаждане:
- Настройка на температурата на охладителя: следвайте препоръчителния диапазон на производителя – обикновено 20–25°C
- Качество на охлаждащата течност: използвайте дестилирана или дейонизирана вода, за да предотвратите натрупване на котлен камък в охлаждащия кръг
- Интервал на проверка: проверявайте нивото на охлаждащата течност и състоянието на филтъра седмично при непрекъснато производство
Практически съвети за качествени заварки на плочи
- Подгответе правилно съединението – валцувана кора, ръжда и масло трябва да бъдат отстранени от повърхността на плочата преди заваряване. Замърсяването е основната причина за порьозност.
- Поддържайте постоянна скорост на движение – вариациите в скоростта причиняват неравномерен профил на шева и непоследователно проникване. Използвайте водач или приспособление за прави шевове.
- Контролирайте изпъкването на телта – поддържайте постоянно удължение на добавъчната тел (обикновено 8–12 мм от контактния накрайник), за да осигурите стабилна дъга и подаване.
- Използвайте аргонов защитен газ – дебит от 15–20 л/мин е типичен за заваряване на плочи. Недостатъчната защита причинява окисление и обезцветяване.
- Съхранявайте оптимизирани профили – моделът 1500W съхранява над 50 профила на заваряване. След като валидирате параметрите за конкретна дебелина на плочата, ги запазете за незабавно извикване при бъдещи задачи.
Контролен списък за проверка на качеството
| Параметър | Допустим диапазон |
|---|---|
| Ширина на шева | Равномерна по цялата дължина на заварката |
| Консистентност на шева | Отклонение ±0,1 мм (модел 1500W) |
| Проникване | Пълно сливане през дебелината на плочата |
| Цвят на повърхността | Сребрист до светлосламен (правилна защита) |
| Подрязване | Не се виждат по ръбовете на шева |
Сертификация за промишлена употреба
За заваряване на плочи в регулирани индустрии, сертификацията на машината не подлежи на обсъждане. Ръчните лазерни заваръчни машини на Xinhong CNC са сертифицирани по CE и RoHS, произведени под управление на качеството ISO 9001:2015. Лазерните източници от IPG, RAYCUS и GW гарантират постоянно качество на лъча в целия диапазон на мощност.
Свързани статии
- Дебелина на неръждаема стомана за ръчна лазерна машина за заваряване: Какво трябва да знаете
- Ръчна лазерна машина за заваряване за ламарина: Практическо ръководство
- Как да изберете ръчен лазерен апарат за заваряване за тръби от неръждаема стомана
- Най-добра ръчна лазерна машина за заваряване за стомана: Критерии за избор