
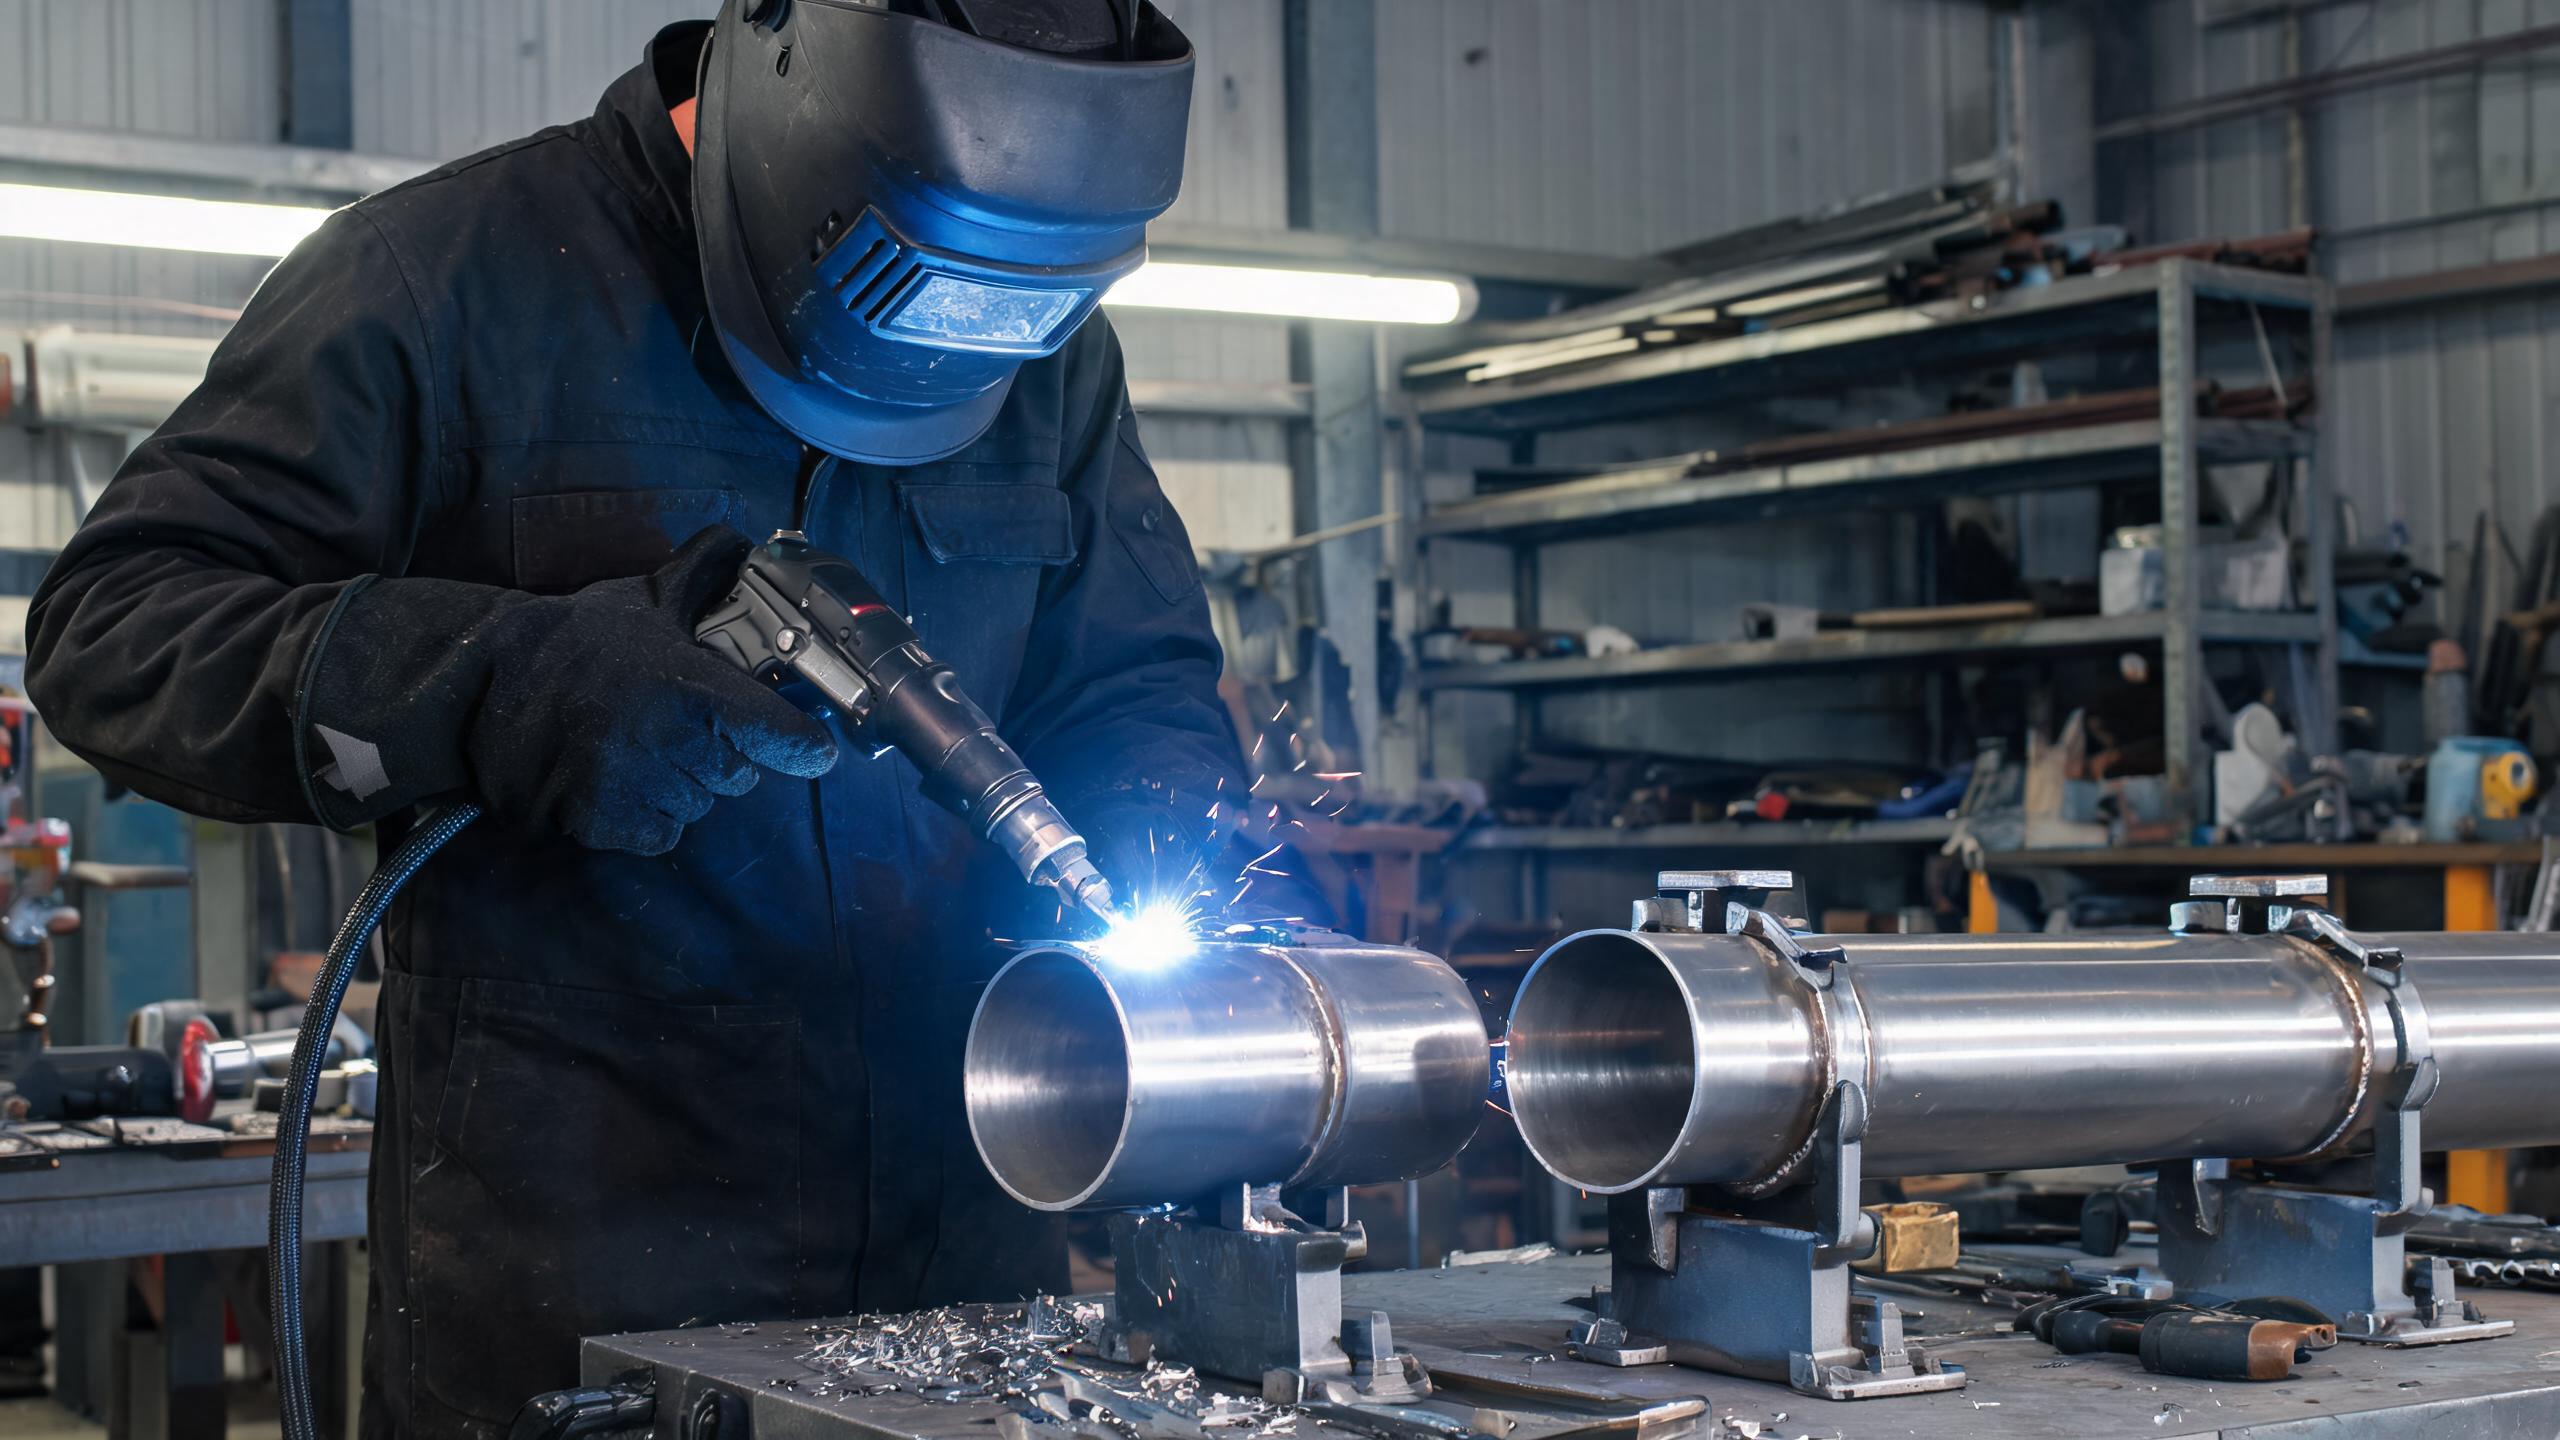
Ръководство, фокусирано върху купувача, за избор на правилния ръчен лазерен заваръчен апарат за приложения с тръби от неръждаема стомана, обхващащо избора на мощност, видовете съединения, дълбочината на проникване, изискванията за охлаждане и критериите за прецизност при машини от 1000 W до 3000 W.
Защо ръчните лазерни заваръчни апарати се отличават при заваряване на тръби от неръждаема стомана
Тръбите от неръждаема стомана се използват в хранително-вкусовата промишленост, химическия транспорт, архитектурните парапети и изпускателните системи – приложения, където качеството на заваръчния шев пряко влияе върху устойчивостта на корозия и структурната цялост. A ръчна лазерна машина за заваряване дава на операторите свобода да маневрират около извити повърхности на тръби и тесни геометрии на съединения, които стационарните заваръчни станции не могат да достигнат. В сравнение с традиционното TIG заваряване, ръчните лазерни заваръчни апарати с влакно осигуряват по-тясна зона на топлинно въздействие, по-висока скорост на движение и значително по-чист вид на шева с минимално шлайфане след заваряване.
Ключови критерии за избор при заваряване на тръби
1. Съобразете лазерната мощност с дебелината на стената на тръбата
Най-критичният фактор е съобразяването на лазерната мощност с дебелината на стената на тръбата, която възнамерявате да заварявате. Обща насока за тръби от неръждаема стомана:
- 1000W – подходящ за тънкостенни тръби с дебелина на стената до приблизително 2 mm. Идеален за декоративни тръби и леки изпускателни компоненти.
- 1500W – осигурява максимално проникване до 3 mm в неръждаема стомана. Моделът 1500W осигурява консистентност на шева от ±0,1 mm, което го прави най-универсалният избор за стандартни тръби.
- 2000W – прониква в тръби с по-дебели стени (приблизително 3–4 mm), подходящ за по-тежки промишлени тръбопроводни системи.
- 3000W – проектиран за тръби с дебели стени и взискателни структурни приложения, където се изискват дълбоко проникване и висока скорост на отлагане.
Ако работата ви включва предимно тръби със стандартна дебелина на стената 1–3 mm, моделът 1500W ръчна лазерна машина за заваряване предлага най-добрия баланс между производителност, цена и прецизност.
2. Оценете качеството на лъча и консистентността на заваръчния шев
При заваряване на тръби консистентността на заваръчния шев е също толкова важна, колкото и проникването. Постоянният шев осигурява равномерна устойчивост на корозия по цялото съединение – критично за санитарни и химически тръбопроводи. Моделът 1500W постига консистентност на шева от ±0,1 mm, което означава, че всеки заваръчен проход произвежда предвидим и повтаряем профил на шева. Това ниво на прецизност намалява преработката и отказите при инспекция, особено при серийно производство на тръбни възли.
3. Помислете за охладителната система за непрекъснато производство
Заваряването на тръби често включва дълги, непрекъснати шевове – периферните заварки на тръбни съединения могат да се простират на значителни разстояния. Система за охлаждане с водна циркулация е от съществено значение за поддържане на стабилността на лазерния източник по време на продължителна работа. Водното охлаждане на модела 1500W поддържа над 8 часа непрекъсната работа, което позволява на един оператор да завърши цели производствени смени без термичен престой. Въздушно охлажданите машини, макар и по-леки, обикновено не могат да издържат на работния цикъл, изискван за промишлено производство на тръби.
4. Оценете заваръчната глава и маневреността
Ръчните заваръчни глави трябва да се въртят свободно около обиколката на тръбите и да достигат до задната страна на съединенията в тесни пространства. Потърсете дизайн на сканираща глава, който позволява достъпно позициониране на съединението под различни ъгли. Способността за съхраняване и извикване на заваръчни профили също е ценна – операторите, които заваряват еднакъв диаметър и материал на тръби многократно, могат да запазят оптимизирани параметри и да превключват между задачите мигновено.
Често срещани видове тръбни съединения и препоръки
| Тип съединение | Типична дебелина на стената | Препоръчителна мощност |
|---|---|---|
| Челно съединение (права тръба) | 1–2 mm | 1000W–1500W |
| Т-образно съединение (странично отклонение) | 2–3 mm | 1500W |
| Периферна заварка (фланец към тръба) | 2–3 mm | 1500W–2000W |
| Структурно съединение с дебела стена | 3 mm+ | 2000W–3000W |
Практически съвети за заваряване на тръби от неръждаема стомана
- Почистете повърхността на тръбата преди заваряване – маслото, оксидите и замърсяванията са основните причини за порьозност при заварки от неръждаема стомана.
- Използвайте аргонов защитен газ за да предпазите заваръчната вана от окисление, особено откъм корена на челните съединения.
- Задайте скоростта на подаване на телта така че да съответства на скоростта на движение – твърде много пълнител причинява натрупване на усилване, твърде малко причинява подрязване.
- Тествайте параметрите върху пробна плочка от същия диаметър и материал на тръбата, преди да започнете производствени заварки.
Съответствие и сертификация
За купувачи, доставящи на европейските пазари, се уверете, че машината притежава сертификати CE и RoHS. Приложенията на Xinhong CNC ръчна лазерна машина за заваряване на неръждаема стомана са сертифицирани по CE и RoHS, а компанията работи по система за управление на качеството ISO 9001:2015 – обхващаща научноизследователска и развойна дейност, производство и следпродажбено обслужване. Тези сертификати потвърждават, че оборудването отговаря на европейските стандарти за безопасност и опазване на околната среда, изисквани за промишлени съоръжения за производство на тръби.
Свързани статии
- Дебелина на неръждаема стомана за ръчна лазерна машина за заваряване: Какво трябва да знаете
- Ръчна лазерна машина за заваряване за ламарина: Практическо ръководство
- Най-добра ръчна лазерна машина за заваряване за стомана: Критерии за избор
- Ръчна лазерна машина за заваряване за стоманена плоча: Съвети и параметри