
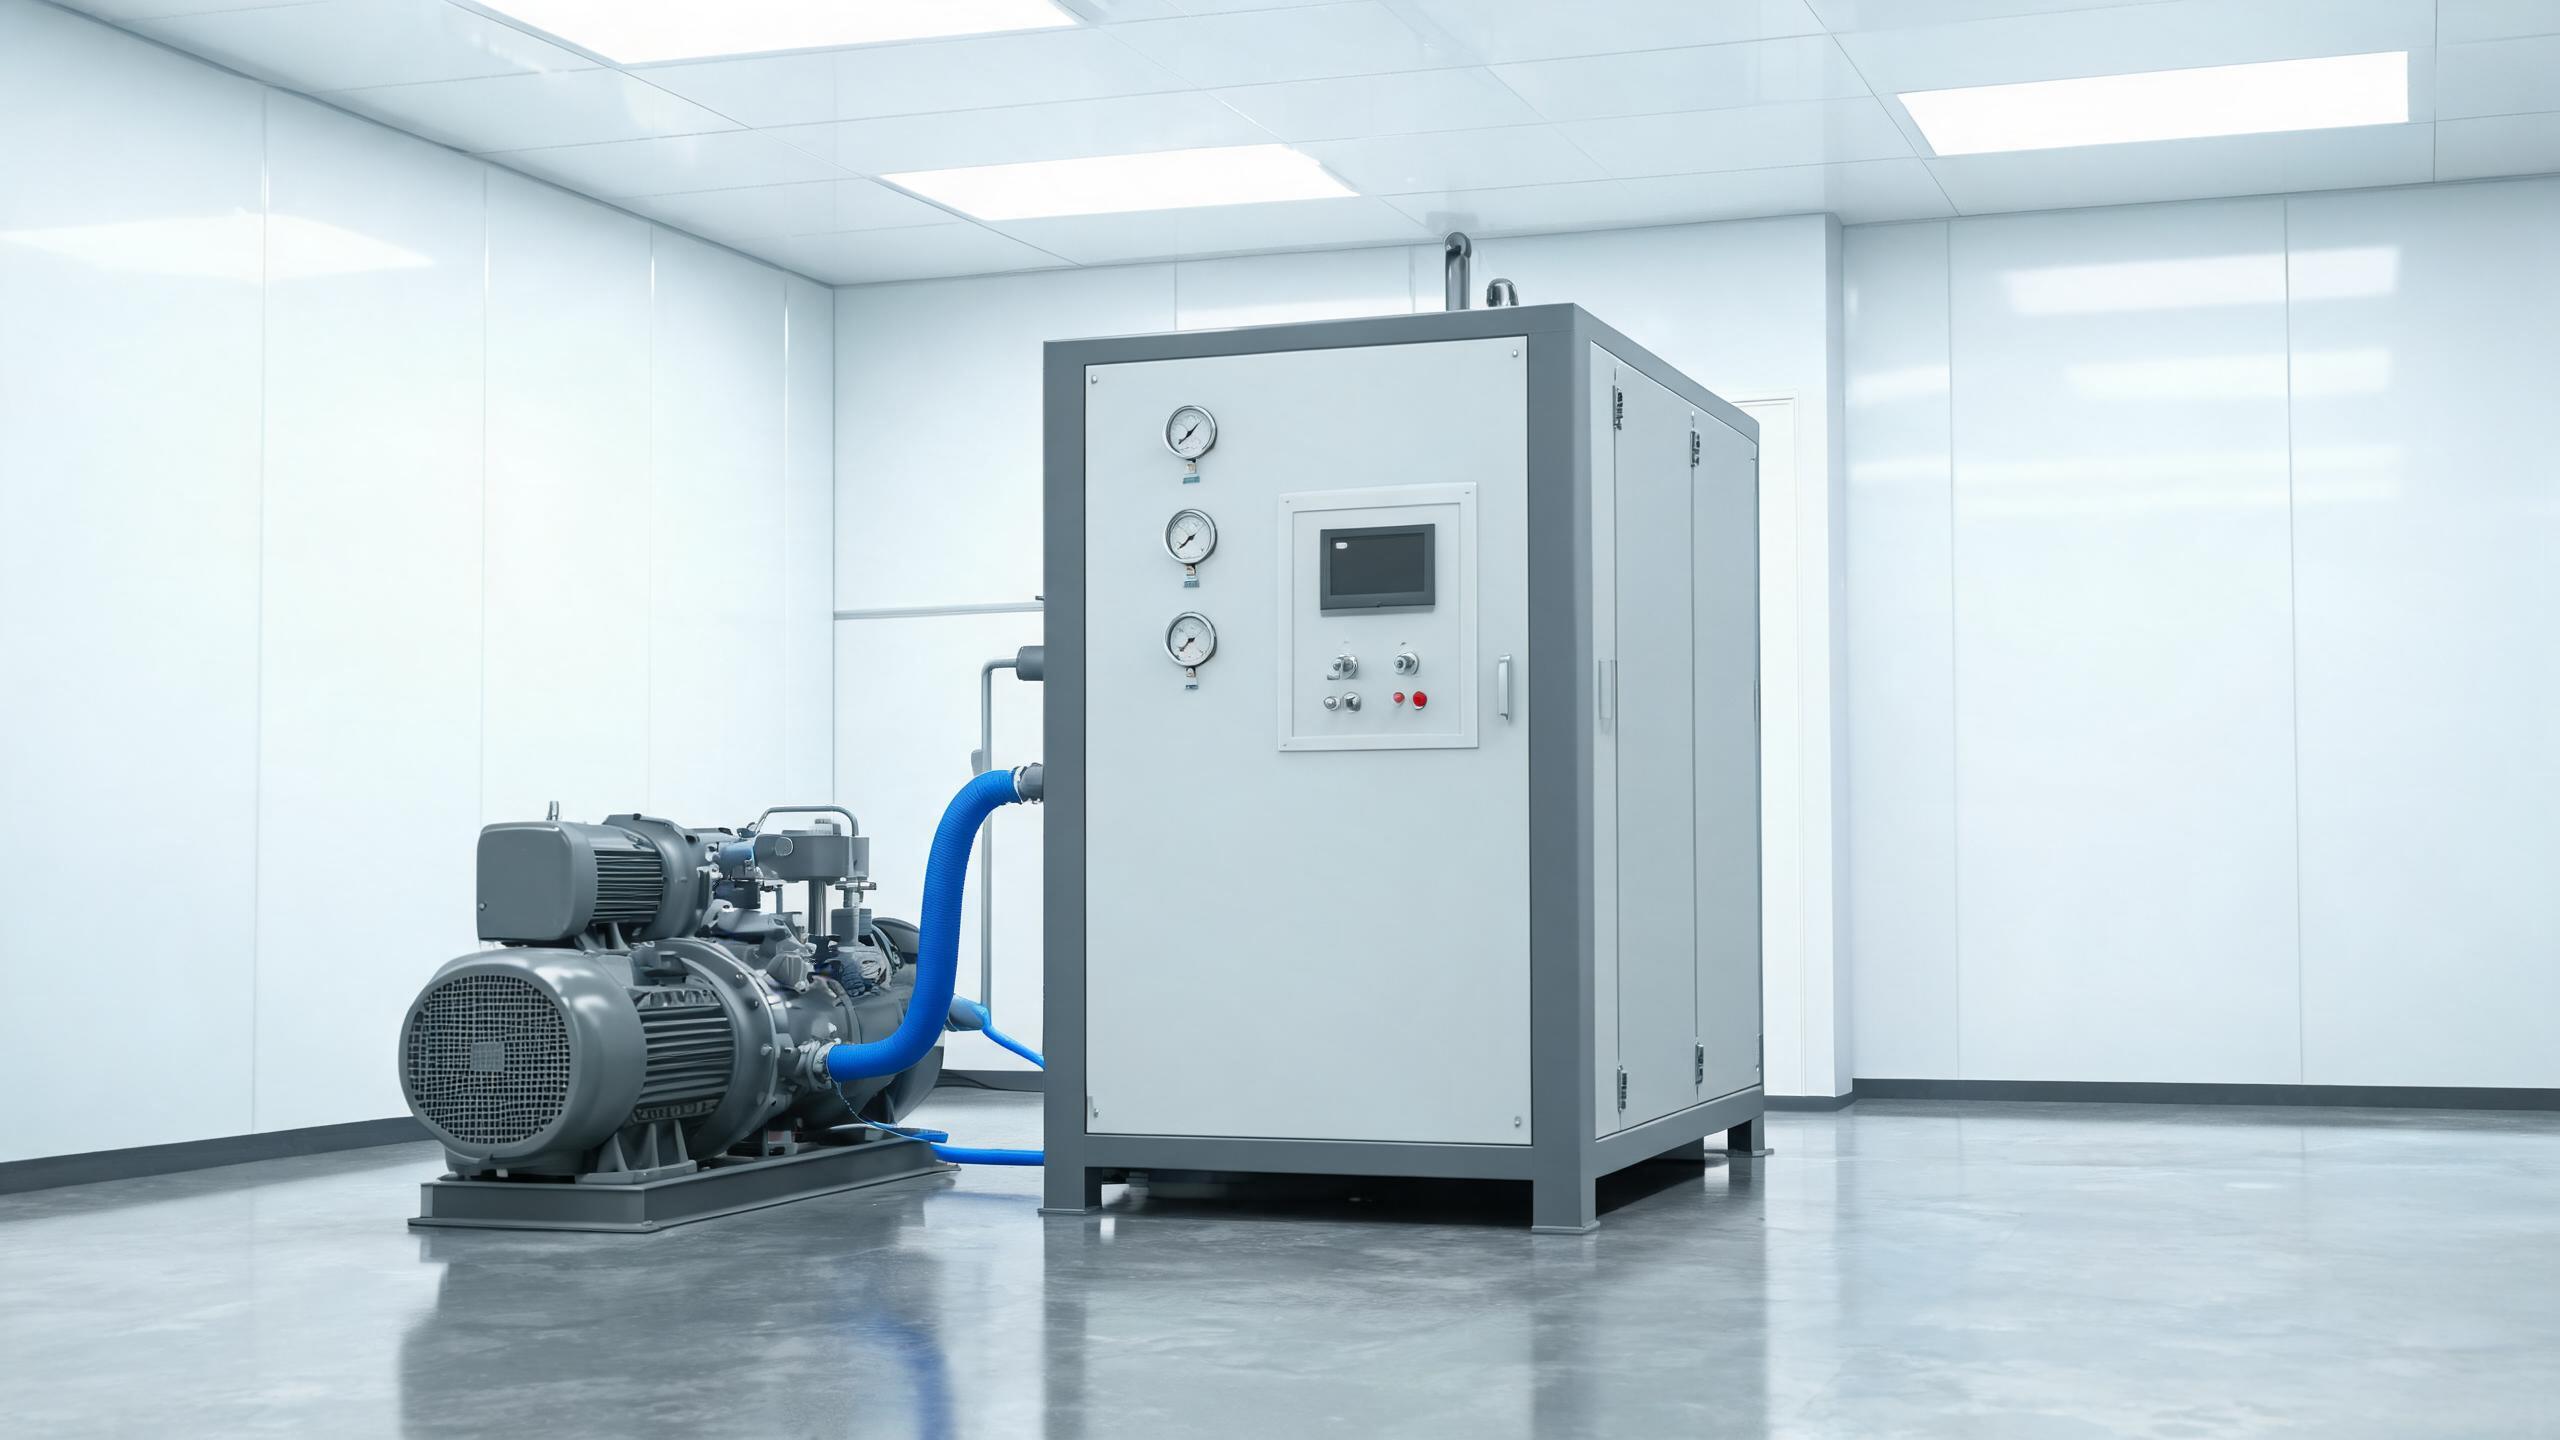
Практическо ръководство за потребители на лазерно рязане защо е необходим азот (предотвратяване на окисляване, подобряване на качеството на ръба), видове генератори за азот (PSA срещу мембранни), критерии за избор (дебит, чистота, налягане) и ма…
Защо лазерното рязане се нуждае от азот
Когато влакнест лазер реже метал, газ под високо налягане издухва разтопения материал от процепа на рязане. Избраният газ пряко влияе върху качеството на рязане, скоростта и разходите. Докато кислородът обикновено се използва за дебела въглеродна стомана (екзотермичната реакция добавя топлина при рязане), азотът е предпочитаният избор за неръждаема стомана, алуминий и когато се нуждаете от чисти ръбове без оксиди върху въглеродна стомана.
Ето защо азотът е важен:
- Предотвратява окисляването - Азотът е инертен газ. Когато се използва като спомагателен газ, той предотвратява окисляването на режещия ръб, което е от решаващо значение за компоненти от неръждаема стомана, които трябва да запазят устойчивостта си на корозия.
- По-чисти ръбове - Рязането с азот произвежда ярки, лъскави ръбове, които често не изискват допълнителна обработка. Това намалява времето и разходите за последваща обработка.
- По-добра заваряемост - Ръбовете без оксиди се заваряват по-надеждно. Ако вашите изрязани части ще бъдат заварявани по-късно, ръбовете, изрязани с азот, елиминират необходимостта първо да шлайфате оксидните слоеве.
- Адхезия на боя и покрития - Повърхностите без оксиди приемат боя, прахово покритие и други покрития по-равномерно.
- По-бързо рязане на тънки материали - За тънка ламарина азотът може да позволи по-високи скорости на рязане в сравнение с кислорода, тъй като не управлявате екзотермичната реакция.
Компромисът е цената. Азотът, използван при рязане под високо налягане, бързо се натрупва, когато купувате бутилиран или течен азот. Тук е мястото, където генератор за азот става стратегическа инвестиция.
Видове генератори за азот: PSA срещу мембранни
Две основни технологии доминират при генерирането на азот на място: Адсорбция с промяна на налягането (PSA) CE мембранна сепарация. И двете извличат азот от сгъстен въздух (който е 78% азот), но работят по различен начин.
PSA генератори за азот
PSA системите използват въглеродно молекулно сито (CMS), за да адсорбират кислорода и други молекули под налягане, позволявайки на азота да премине. Две кули се редуват между цикли на адсорбция и регенерация, осигурявайки непрекъснато захранване с азот. PSA генераторите могат да постигнат чистота до 99.999%, което ги прави стандартен избор за лазерно рязане, където високата чистота и дебит са от съществено значение.
Мембранни генератори за азот
Мембранните системи използват кухи влакна, които позволяват на газовете с по-бърза пропускливост (кислород, водна пара) да преминат, докато азотът тече през отворите на влакната. Мембранните генератори са компактни, тихи и имат по-малко движещи се части, но обикновено постигат по-ниска чистота (до 99.5%) и по-ниски дебити от PSA системите.
| Характеристика | PSA | Мембрана |
|---|---|---|
| Максимална чистота | До 99.999% | До 99.5% |
| Дебит | Високо | Умерени |
| Заемана площ | По-голяма | Компактна |
| Поддръжка | Смяна на CMS на всеки 5-10 години | Смяна на мембраната на всеки 5-10 години |
| Най-подходящ за | Висококачествено, високообемно лазерно рязане | Приложения с ниска чистота, ограничено пространство |
За повечето приложения за лазерно рязане PSA генераторите за азот са препоръчителният избор поради по-високата си чистота и дебит.
Как да изберете генератор за азот за лазерно рязане
1. Изисквания за чистота
За лазерно рязане чистотата на азота пряко влияе върху качеството на ръба. Повечето приложения за рязане изискват чистота от 99.9% или по-висока. За рязане на неръждаема стомана и алуминий, където окисляването на ръба трябва да бъде напълно елиминирано, се препоръчва чистота от 99.99%. PSA генераторите могат надеждно да доставят тези нива на чистота.
2. Дебит
Дебитът (измерен в Nm³/h или L/min) трябва да съответства на потреблението на газ на вашата лазерна машина за рязане, което зависи от:
- Мощност на лазера - Машините с по-висока мощност обикновено изискват по-високо налягане и дебит на спомагателния газ.
- Дебелина на материала - По-дебелите материали изискват по-високо налягане и по-дълго подаване на газ за рязане.
- Диаметър на дюзата - По-големите дюзи консумират повече газ.
- Скорост на рязане - По-бързото рязане означава повече газ, консумиран за единица време.
Като общо правило, оразмерете дебита на вашия генератор на 1.2 до 1.5 пъти пиковото потребление на азот на вашата лазерна машина, за да осигурите стабилно налягане при непрекъсната работа.
3. Налягане
Лазерното рязане изисква стабилно подаване на азот под високо налягане - обикновено 1.0 до 2.5 MPa (10 до 25 bar) в зависимост от материала и дебелината. Колебанията на налягането причиняват непостоянно качество на рязане. Уверете се, че вашият генератор и компресорна система могат да поддържат стабилно налягане при необходимия дебит. Специален буферен резервоар между генератора и машината за рязане помага за потискане на скоковете и спадовете на налягането.
4. Подаване на сгъстен въздух
Генераторите за азот не произвеждат азот от нищо - те го отделят от сгъстения въздух. Качеството и капацитетът на вашия въздушен компресор пряко влияят върху работата на генератора. Изискванията включват:
- Безмаслен или филтриран сгъстен въздух - Замърсяването с масло влошава CMS или мембраната.
- Адекватен въздушен капацитет - Компресорът трябва да доставя достатъчно въздух, за да захранва генератора при пълен капацитет. PSA генераторите обикновено изискват 3-5 обема сгъстен въздух за всеки обем произведен азот.
- Въздушен сушилня - Влагата трябва да бъде отстранена, преди въздухът да влезе в генератора, за да се защити разделителната среда.
5. Работен цикъл и резервиране
Помислете колко часа на ден работи вашето рязане. За непрекъснато производство изберете генератор, проектиран за работа 24/7. Ако времето за работа е критично, помислете за двукуловa PSA система, която може да работи, докато едната кула се обслужва, или резервно захранване с азот за периоди на поддръжка.
Съвпадение на генератор за азот с вашата лазерна машина
За да оразмерите правилно генератор за азот, трябва да знаете спецификациите за потребление на азот на вашата лазерна машина. Ключови входни данни:
- Максимален дебит на газа на дюзата (от спецификациите на вашата машина)
- Диапазон на работното налягане
- Типични дневни часове на рязане с азот
- Смес от материали и диапазон на дебелина
Например, влакнеста лазерна машина за рязане с мощност 3000W, режеща неръждаема стомана с различни дебелини, може да изисква дебит на азот от 500 до 3,000 L/min в зависимост от дюзата и дебелината на материала. Мощна машина от 12,000W, режеща дебела неръждаема стомана, може да изисква значително по-високи дебити. Винаги се консултирайте както с производителя на вашата лазерна машина, така и с доставчика на генератори за азот, за да проверите изискванията за съвместимост.
Икономии на разходи: Генериране на място срещу закупен азот
Въпреки че генераторът за азот изисква първоначална капиталова инвестиция, периодът на изплащане често е 12 до 24 месеца за цехове с редовни нужди от азотно рязане. Ключови фактори:
- Азот насипно - Плащате за доставка, съхранение, загуби от изпаряване и наем на резервоар. Разходите варират в зависимост от цените на доставчика.
- Азот в бутилки - Най-скъп за единица обем; подходящ само за много ниска консумация.
- Генериране на място - Основният разход е електричеството за въздушния компресор. След като системата се изплати, цената на азота пада до част от цената на закупения газ.
За цехове с голям обем на производство икономиите могат да бъдат значителни. Цех, харчещ $2,000-$5,000 на месец за азот насипно, може да открие, че PSA генераторът се изплаща за по-малко от две години.
Съображения за инсталиране и интегриране
Когато добавяте генератор за азот към вашата лазерна машина, планирайте за:
- Площ - PSA генераторите изискват подово пространство за генератора, въздушния компресор, въздушния сушилня и буферния резервоар.
- Тръбопроводи - Тръбопроводът за подаване на азот под високо налягане от генератора до лазерната машина трябва да бъде правилно оразмерен и оценен.
- Електрическо захранване - Въздушният компресор е основният консуматор на енергия; осигурете адекватен електрически капацитет.
- Вентилация - Компресорът и генераторът произвеждат топлина; осигурете адекватна вентилация в зоната на инсталиране.
За генераторите за азот на Xinhong CNC
Shandong Xinhong CNC Technology Co., Ltd. произвежда влакнесто-лазерно оборудване от 2005 г. Освен нашите машини за лазерно рязане с влакнест лазер (2000W–30000W) и заваръчни системи, предлагаме и генератори за азот, проектирани да се интегрират безпроблемно с нашето оборудване за рязане. Нашите PSA генератори за азот са произведени по нашата система за качество ISO 9001:2015 и могат да бъдат конфигурирани за съответствие с CE.
За да научите повече за генераторите за азот за вашето лазерно рязане, посетете нашия продуктов каталог или се свържете с нашия екип. Ние ще ви помогнем да оразмерите азотна система, която отговаря на вашата лазерна мощност, микс от материали и производствен обем.