
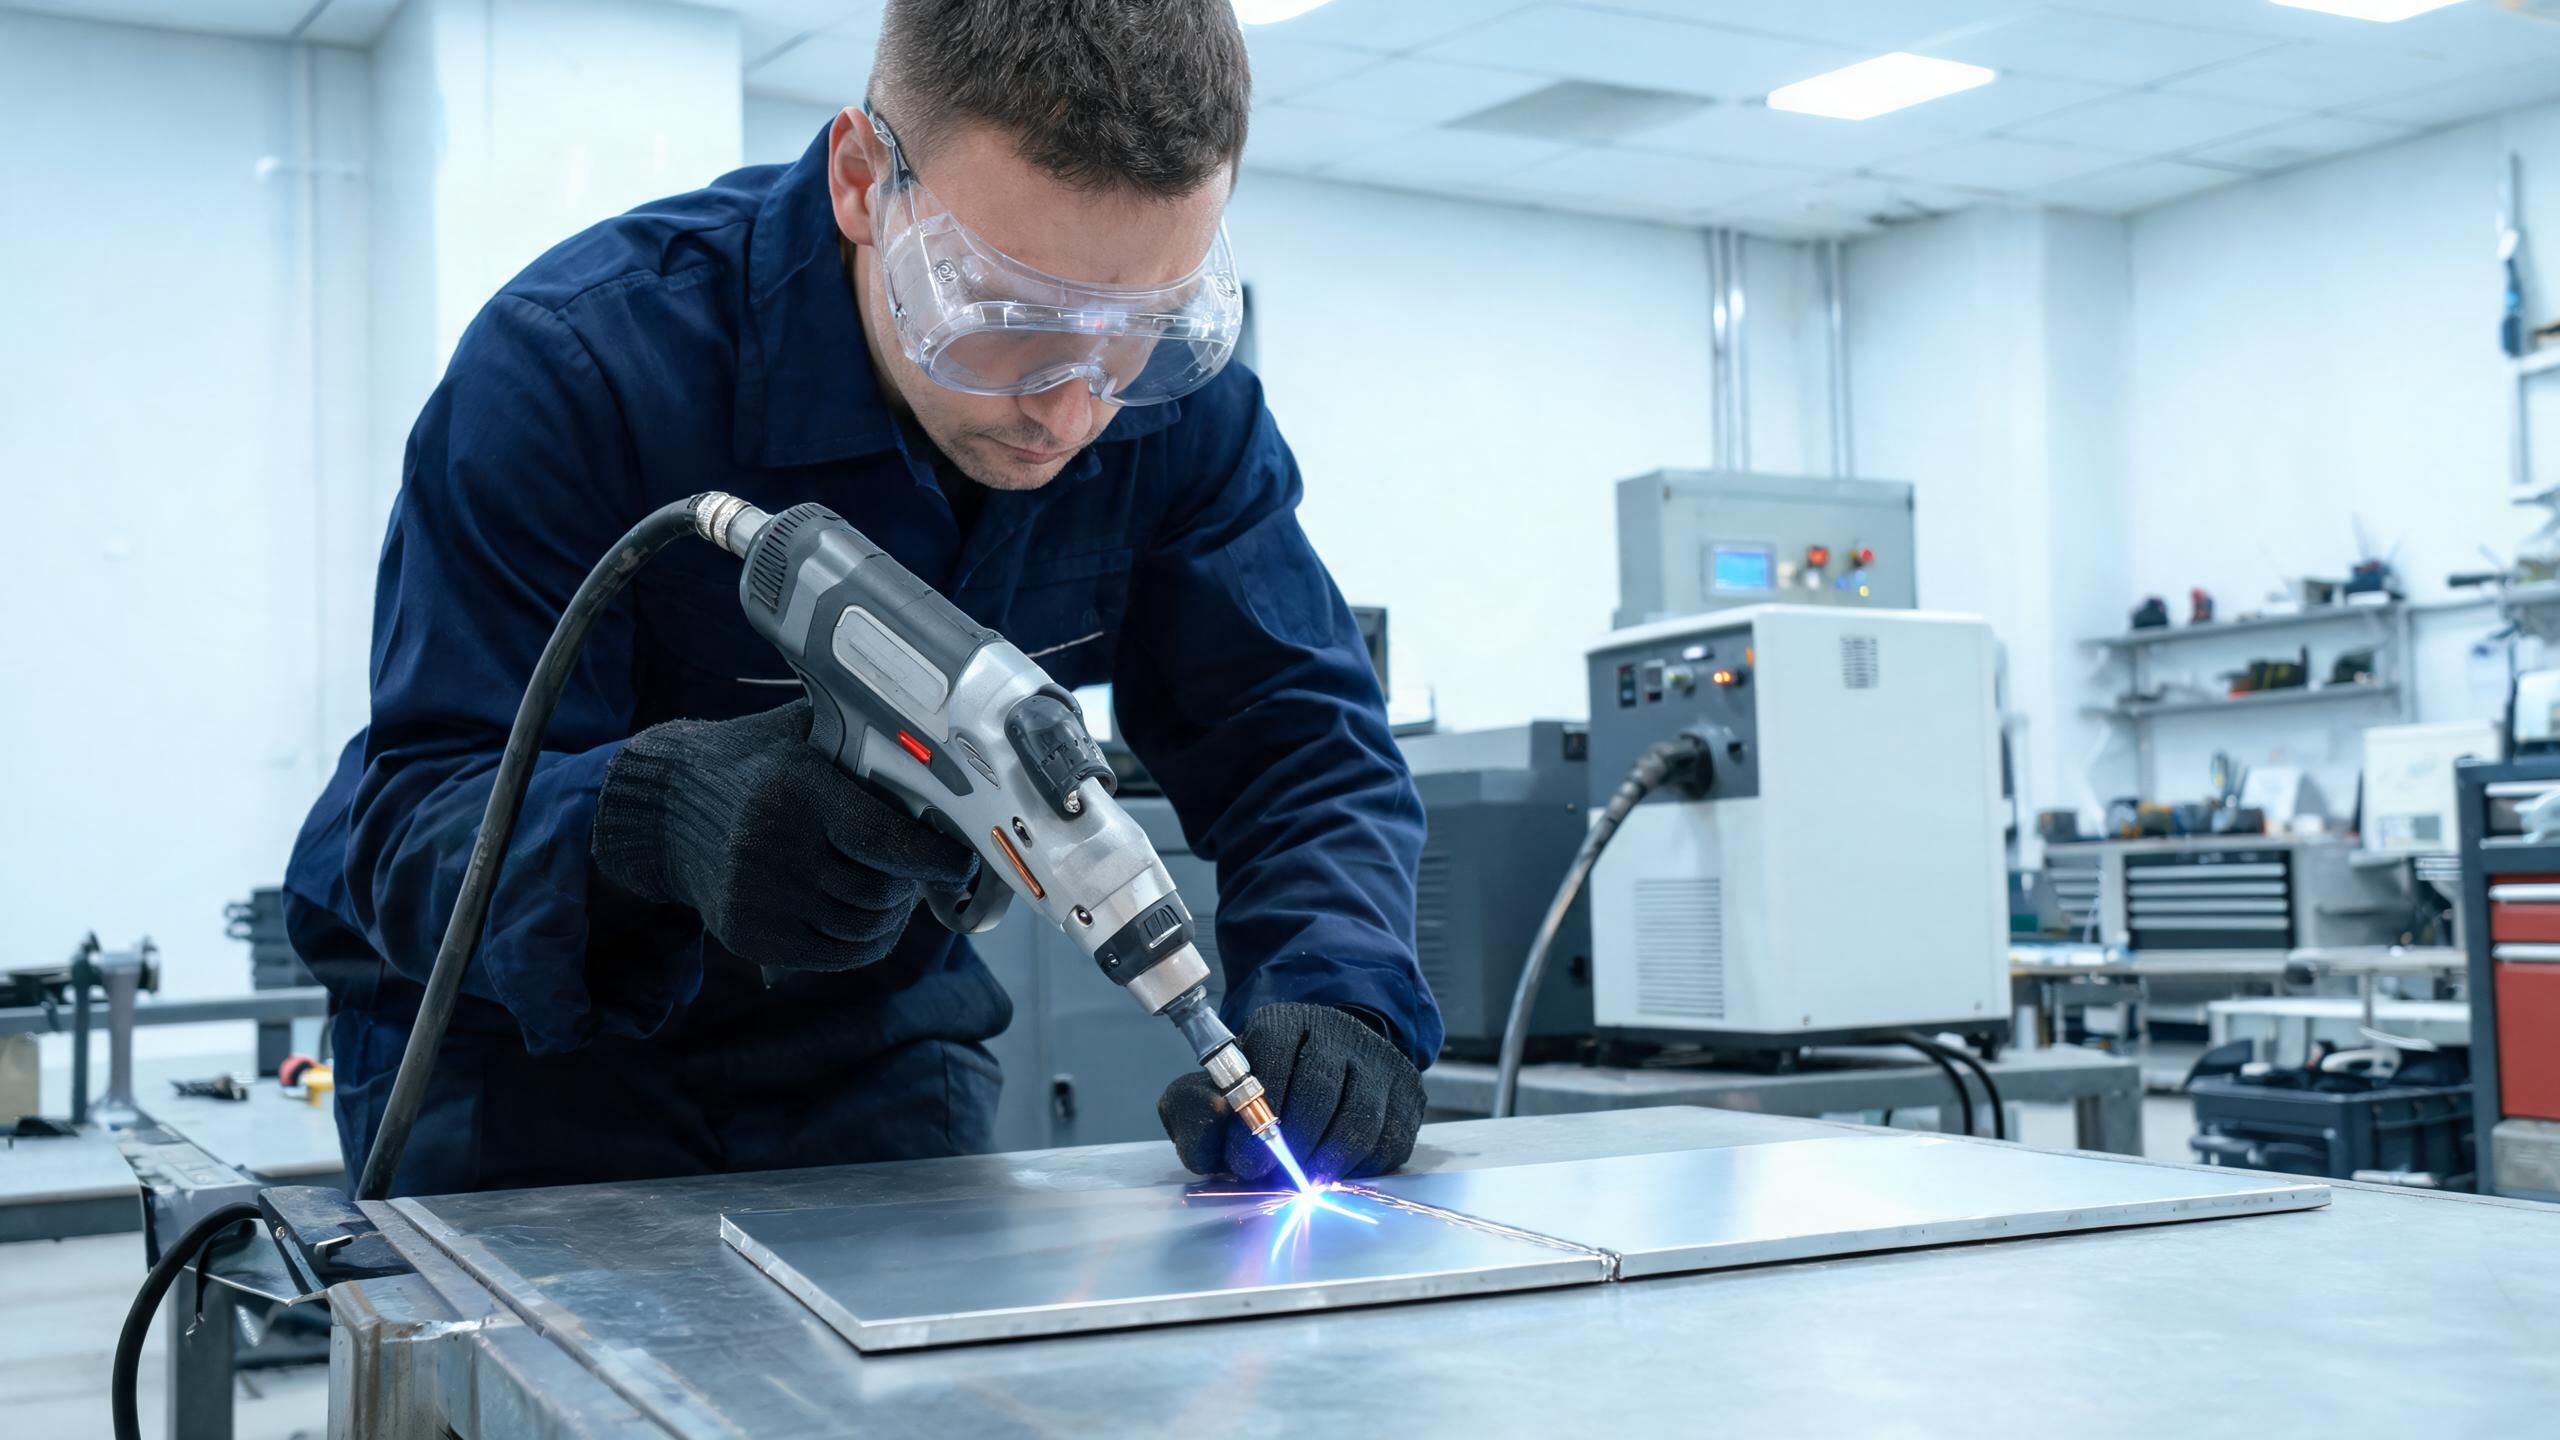
Техники и съвети за заваряване на тънък алуминиев лист (0,5-1,5 mm) с преносим лазерен апарат, обхващащи избора на мощност, контрола на топлинния вход, управлението на оксидния слой, защитния газ, подготовката на съединението и подаването на тел за запълване на пролуки.
Техническо ръководство
Защо тънкият алуминий изисква специално внимание
Тънкият алуминий – обикновено листове с дебелина от 0,5 mm до 1,5 mm – се използва широко в корпуси за електроника, декоративни панели, радиатори, батерийни кутии и леки структурни компоненти. Заваряването на тези тънки дебелини поставя distinct набор от предизвикателства, които се различават от заваряването на по-дебели алуминиеви плочи. Границата за грешка е малка: твърде много топлина и изгаряте; твърде малко и получавате непълно сплавяне.
A преносим лазерен апарат за заваряване дава на операторите прецизността, необходима за тънък алуминий, тъй като лазерната енергия може да бъде фокусирана и контролирана на милисекундно ниво. Но само оборудването не е достатъчно – техниката и настройката на параметрите са това, което отличава чистите заварки от отхвърлените части. За изчерпателен преглед на използването на преносими лазерни заваръчни машини за алуминий, вижте нашето специално ръководство.
Избор на правилното ниво на мощност за тънък алуминий
За тънък алуминиев лист (0,5–1,5 mm) по-ниските настройки на мощността обикновено са по-подходящи. Shandong Xinhong CNC Technology Co., Ltd. произвежда ръчна лазерна машина за заваряване модели в конфигурации 1000W, 1500W, 2000W и 3000W. За работа с тънък алуминий:
| Дебелина на материала | Препоръчителна мощност | Ключово предимство |
|---|---|---|
| 0,5–0,8 mm | 1000W | Минимален топлинен вход, намален риск от изгаряне |
| 0,8–1,2 mm | 1000W–1500W | Баланс между проникване и контрол |
| 1,2–1,5 mm | 1500W | Пълно проникване със стабилна заваръчна вана |
Моделът 1500W постига максимално проникване от 3 mm в алуминий, с консистентност на заваръчния шев от ±0,1 mm. За тънки листове тази прецизност означава, че можете последователно да произвеждате заварки в долния край на диапазона на проникване, без да превишавате и да повредите детайла.
Техника 1: Контрол на топлинния вход чрез скорост и мощност
Най-важната техника за тънък алуминий е управлението на топлинния вход. Тъй като алуминият провежда топлината бързо, термично засегнатата зона се разпространява бързо – и при тънък материал целият лист може да се нагрее бързо. Ето как да го контролирате:
- Използвайте по-висока скорост на движение: Движете заваръчния пистолет със скорост 15–25 mm/s за лист с дебелина 0,5–0,8 mm. По-бързото движение намалява общия топлинен вход на единица дължина, предотвратявайки изгаряне.
- Намалете лазерната мощност: Не работете с пълна номинална мощност за тънък материал. На машина 1500W започнете с 600–900W за алуминий 0,5 mm и увеличете само ако проникването е недостатъчно.
- Използвайте импулсен режим, ако е наличен: Пулсирането на лазера доставя енергия в контролирани импулси, позволявайки на метала да се охлади леко между импулсите. Това драстично намалява риска от изгаряне на тънък материал.
Практичен съвет: Винаги тествайте параметрите върху отпадъчно парче от същия сплав и дебелина, преди да заварявате реалния детайл. Машината може да съхранява 50+ комплекта заваръчни параметри, така че след като намерите правилната комбинация, я запазете за бъдеща употреба.
Техника 2: Управление на оксидния слой върху тънък лист
При тънък алуминий оксидният слой е пропорционално по-значим спрямо дебелината на основния метал. Оксиден филм от 4–5 nm има по-малко значение върху плоча от 3 mm, но върху лист от 0,5 mm представлява значителна част от материала и може да причини сериозни дефекти на заварката.
- Изчеткайте зоната на заваряване със специална четка за алуминий непосредствено преди заваряване. Не използвайте четки, които са били използвани за стомана – железни частици, вградени в четката, ще замърсят алуминия и ще причинят дефекти.
- Почистете с разтворител (ацетон или изопропилов алкохол), за да отстраните масла, пръстови отпечатъци и влага. При тънък лист дори леко замърсяване може да доведе до порьозност, която компрометира целостта на заварката.
- Заварявайте скоро след почистване. Оксидният слой започва да се възстановява в рамките на минути. В идеалния случай заварявайте в рамките на 30 минути след подготовката на повърхността за тънък материал.
Техника 3: Оптимизиране на защитния газ за тънък алуминий
Защитният газ е критичен за тънък алуминий, тъй като малката заваръчна вана е по-уязвима на атмосферно замърсяване. Аргонът е стандартният избор, но дебитът на газа и позиционирането на дюзата имат по-голямо значение при тънък материал:
- Дебит: 15–20 L/min е типичен. Твърде високият дебит може да създаде турбулентност, която вкарва атмосферен въздух; твърде ниският оставя заварката недостатъчно защитена.
- Ъгъл на дюзата: Дръжте дюзата за защитен газ под ъгъл от 10–15° назад спрямо посоката на заваряване, за да осигурите покритие на втвърдяващата се заваръчна вана зад лъча.
- Чистота на газа: Използвайте аргон с чистота 99,999%. По-ниските степени на чистота внасят влага и кислород, които допринасят за порьозност, което е особено проблематично при тънък лист, където има по-малко материал, който да толерира дефекти.
Техника 4: Подготовка на съединението и закрепване
Тънкият алуминиев лист е гъвкав и податлив на изкривяване от заваръчната топлина. Правилната подготовка на съединението и закрепването са от съществено значение:
- Използвайте плътно прилягане: За лазерно заваряване допустимото отклонение на пролуката трябва да се поддържа под 0,2 mm. Тънкият алуминий не може да преодолее големи пролуки без прекомерен добавъчен материал, което добавя топлина.
- Затегнете здраво: Осигурете и двете части, за да предотвратите движение по време на заваряване. Топлинното разширение може да измести съединението, докато топлината се натрупва.
- Помислете за точково заваряване: Поставете малки точкови заварки на интервали по протежение на съединението, преди да извършите пълното заваряване. Това поддържа подравняването и намалява изкривяването.
Консистентността на заваръчния шев от ±0,1 mm на тези машини означава, че лазерният лъч остава точно на пътя, но операторът все пак е отговорен за представянето на правилно подравнено съединение пред лъча.
Техника 5: Използване на подаване на тел за запълване на пролуки
Когато пролуките са неизбежни или трябва да натрупате материал върху тънък алуминий, автоматичното устройство за подаване на тел е безценно. Използвайки алуминиев добавъчен тел ER4043 или ER5356:
- ER4043 (5% силиций) тече добре и е подходящ за общо заваряване на тънък лист. Той има по-ниска точка на топене и намалява чувствителността към пукнатини.
- ER5356 (5% магнезий) осигурява по-висока якост на срязване и е предпочитан за структурни приложения и за съвпадение с алуминиеви сплави от серия 5000.
- Започнете със скорост на подаване на телта от 2–4 m/min за тънък материал и коригирайте според размера на пролуката и желания профил на шева.
Непрекъсната работа за серийно производство
Тънките алуминиеви компоненти често се произвеждат на партиди – части за корпуси, скоби или панели. Системата за водно охлаждане на тези ръчни лазерни заваръчни апарати поддържа непрекъсната работа от 8 часа или повече, което означава, че можете да изпълнявате производствени партиди, без да спирате за охлаждане. Стабилната лазерна температура се превръща в постоянно качество на заварката в цялата партида.
Сертификатите CE и RoHS, заедно с управлението на качеството ISO 9001:2015, осигуряват документирано съответствие за купувачи, доставящи на регулирани индустрии или европейски пазари.
Често срещани грешки, които да избягвате
- Твърде голяма мощност върху тънък лист, причиняваща изгаряне и изкривяване.
- Пропускане на отстраняването на оксидния слой, водещо до порьозност и непоследователно сплавяне.
- Използване на мръсни или влажни линии за защитен газ, което внася водород в заварката.
- Лошо закрепване, позволяващо на съединението да се движи по време на заваряване и произвеждащо разместени шевове.
- Незапазване на доказани параметри, принуждавайки ви да пренастройвате от нулата всяка партида.
Заключение
Заваряването на тънък алуминий с преносим лазерен апарат се свежда до контролиране на топлинния вход, правилна подготовка на повърхността, използване на правилния защитен газ и правилно закрепване на съединението. С опции за мощност от 1000W до 3000W и възможността за съхраняване на оптимизирани набори от параметри, тези ръчни лазерни заваръчни апарати дават на производителите инструментите, от които се нуждаят, за да произвеждат постоянни, висококачествени заварки върху тънък алуминиев лист.