
Какво трябва да знаете за използването на преносим лазерен апарат за обработка на алуминий – приложения, съвместимост на сплави, полеви съображения и предимства в производителността.
Техническо ръководство
Защо преносимостта има значение в производството на алуминий
Цеховете за производство на алуминий обработват широк спектър от детайли – от плоски листове и екструдирани профили до големи структурни рамки и персонализирани възли. Не всяка част може да бъде преместена до стационарна заваръчна станция. Преносимата лазерна машина за заваряване за производство на алуминий довежда заварката до детайла, елиминирайки необходимостта от преместване на тежки или извънгабаритни компоненти и намалявайки риска от повреда на готовите повърхности при боравене.
Преходът от традиционно TIG или MIG заваряване към ръчна лазерна машина за заваряване променя производствения процес по няколко практически начина: по-високи скорости на движение, по-тесни термично засегнати зони, минимално шлайфане след заваряване и възможност за заваряване на различни дебелини в една настройка. За изчерпателен преглед разгледайте нашето ръководство за избор на преносими лазерни заваръчни машини за алуминий.
Какво определя една преносима лазерна заваръчна система
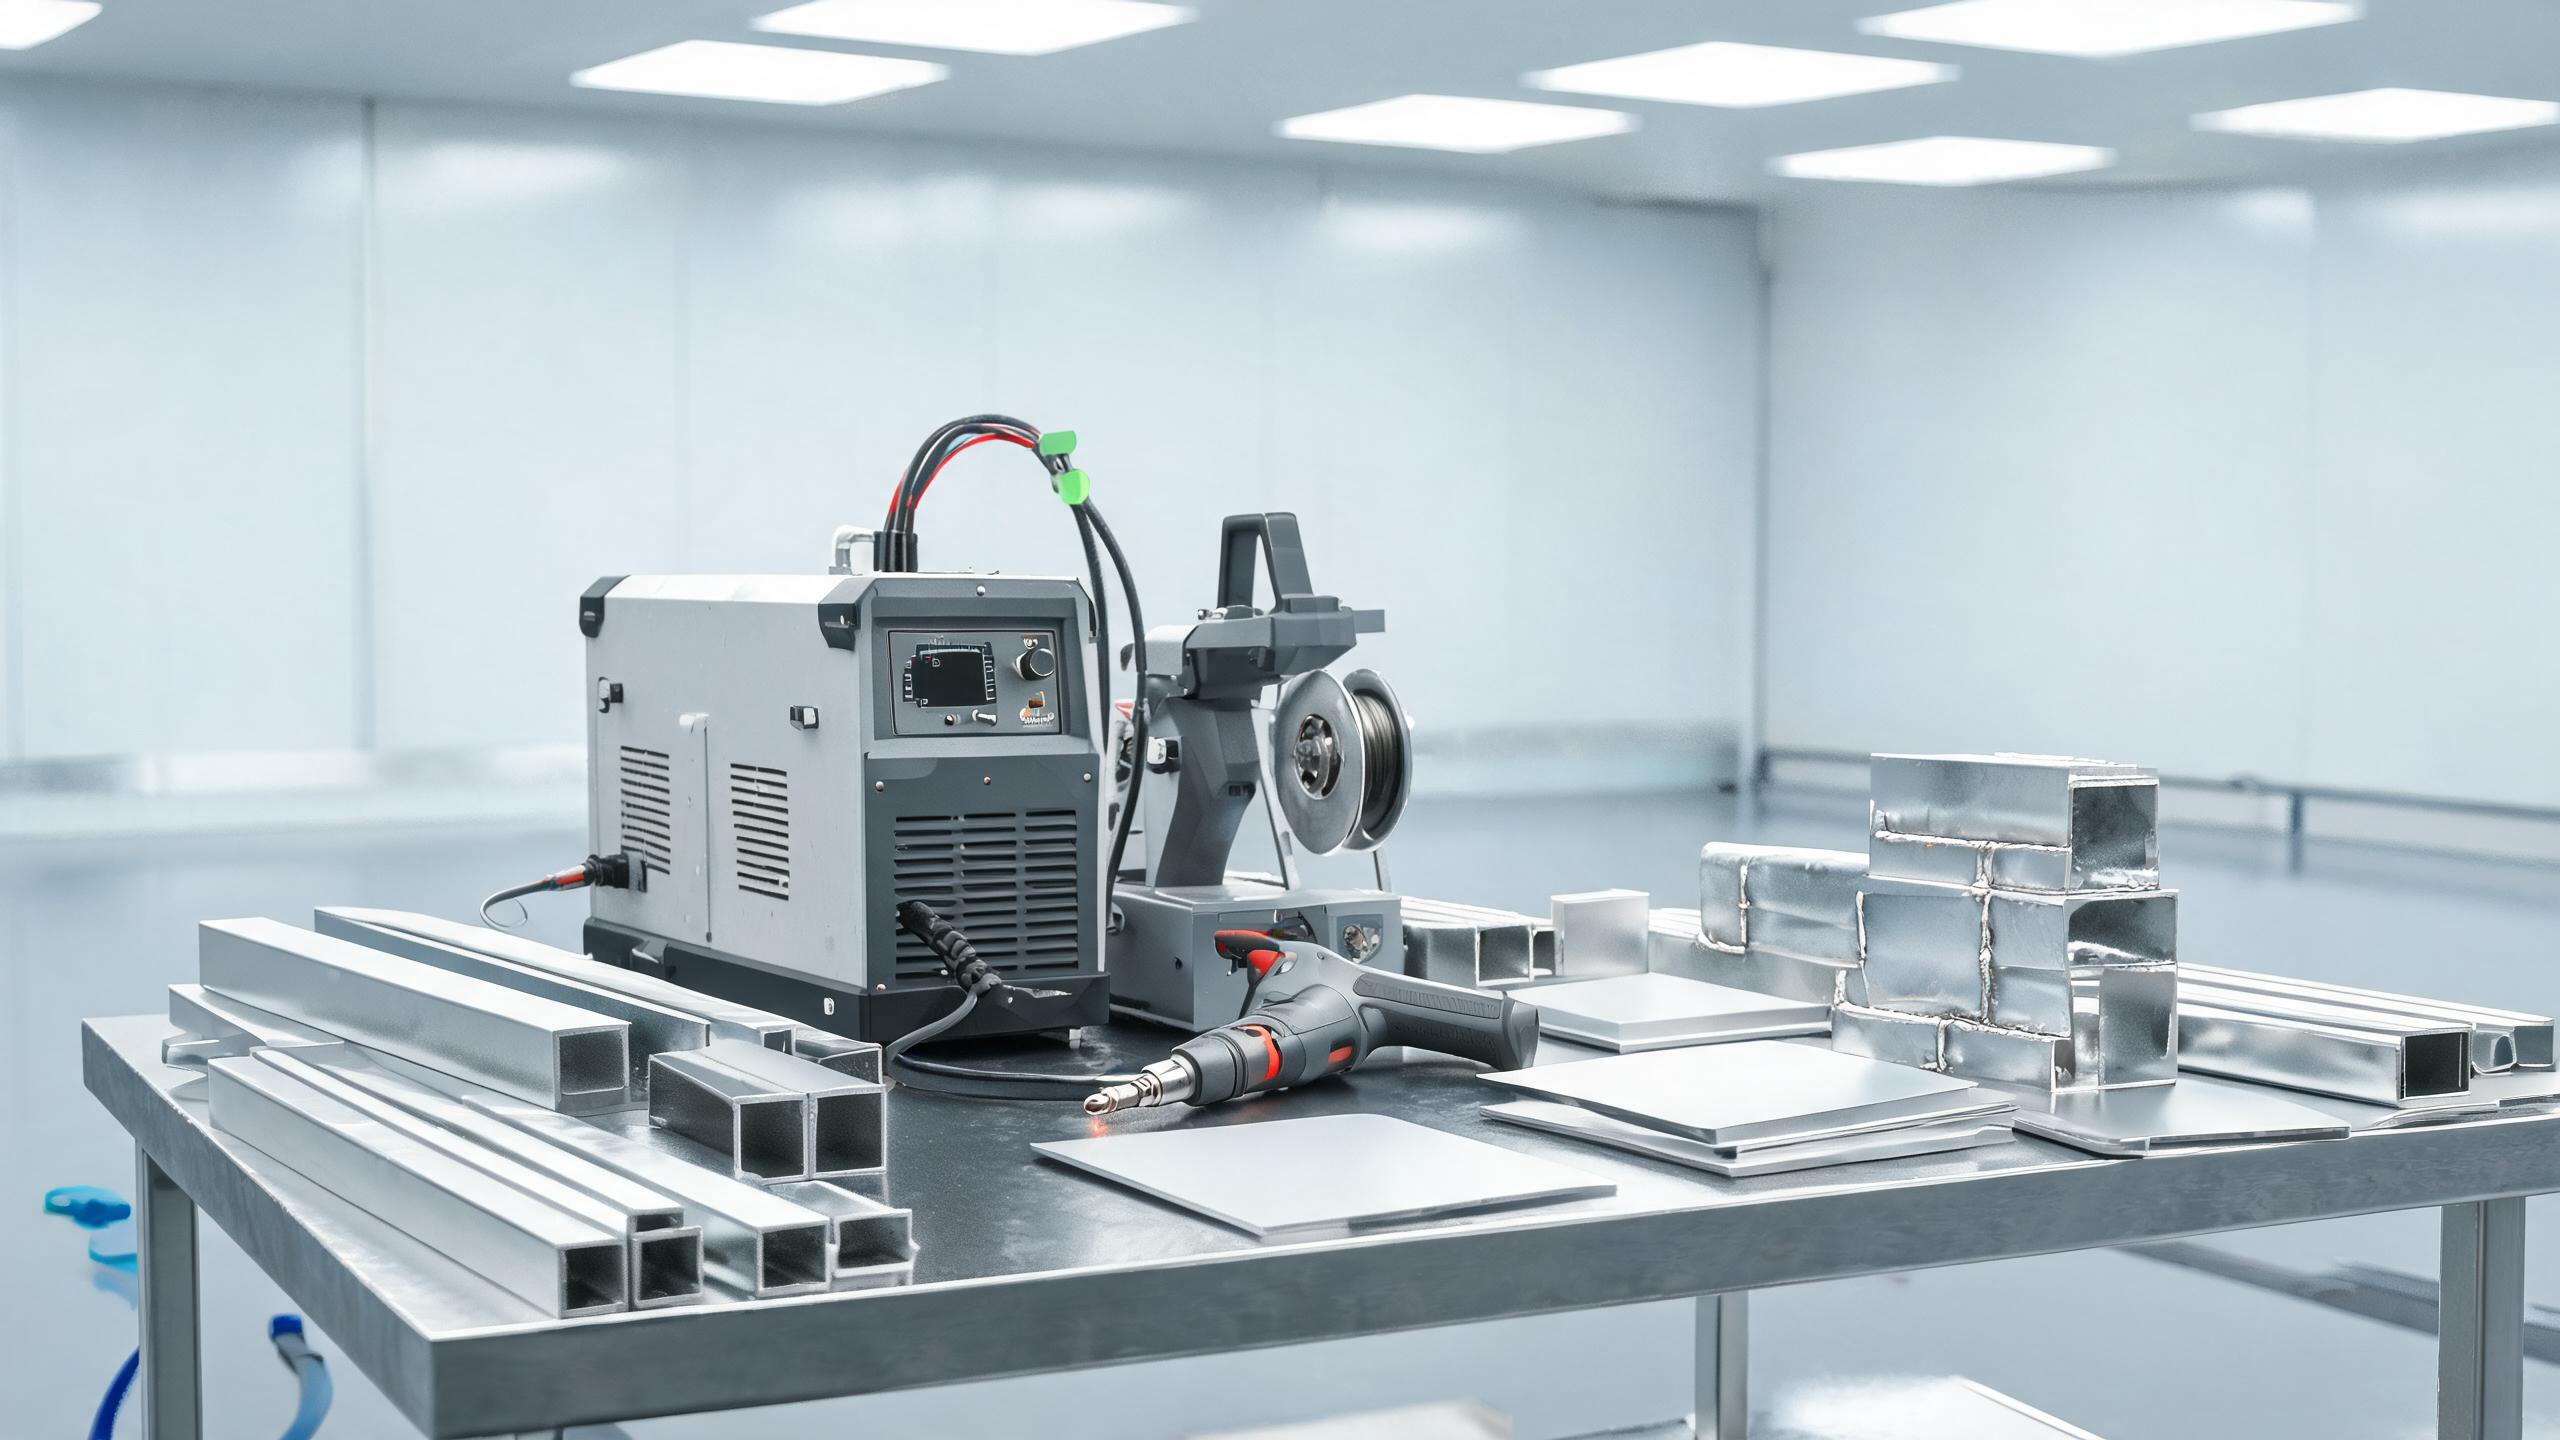
Преносимостта в контекста на ръчните влакнесто-лазерни заваръчни апарати означава, че цялата система – лазерен източник, водно охлаждане, контролна система и заваръчен пистолет – може да бъде транспортирана до мястото на детайла и настроена в рамките на минути. Ключови характеристики на нашата продуктова линия:
| Характеристика | Спецификация |
|---|---|
| Диапазон на мощност | 1000 W / 1500 W / 2000 W / 3000 W |
| Макс. проникване (Al) | 3 mm (модел 1500 W) |
| Консистентност на заваръчния шев | ±0,1 mm |
| Охладителна система | Водно охлаждане, 8+ часа непрекъсната работа |
| Съхранение на параметри | 50+ групи |
| Сертификати | CE, RoHS, ISO 9001:2015 |
Моделите 1000 W и 1500 W са най-често използваните в цехове, обработващи алуминиеви профили, ламаринени корпуси и структурни възли. Моделите 2000 W и 3000 W обслужват по-тежки производствени изисквания като дебелостенни екструзии и многопластови съединения.
Приложения за производство на алуминий
Конструкционни профили и екструзии
Алуминиеви екструзии – Т-образни профили, правоъгълни тръби и специални напречни сечения – са гръбнакът на рамки, корпуси и носещи конструкции. Ръчното лазерно заваряване е много подходящо за ъглови съединения, Т-образни съединения и възли с множество елементи, тъй като фокусираният лъч създава тесен, дълбок заваръчен шев с минимални термични деформации. Това е особено важно за прецизни възли, където допустимите отклонения след заваряване са малки.
Корпуси от ламарина
За изработени корпуси – електронни кутии, батерийни кутии и контролни панели – ръчният лазерен апарат произвежда чисти, естетически приемливи заварки, които често не изискват допълнителна обработка. Тесният HAZ (обикновено 0,5–1,5 mm) запазва плоскостта на съседните панели, което е от решаващо значение за уплътняването на корпуса и прилягането на гарнитурите.
Топлообменници и съединения тръба-тръбна плоча
Алуминиевите топлообменници изискват съединения тръба-тръбна плоча с пълно проникване и нулево изтичане. Контролираният топлинен вход на влакнестия лазер, комбиниран със способността на водната охладителна система да поддържа стабилна мощност над 8-часови смени, го прави практичен за серийно производство на тези взискателни съединения.
Ремонт и преработка
В производствена среда преносимият лазерен апарат е ценен и за ремонт на място на повредени алуминиеви компоненти – пукнатини в конструктивни елементи, износени повърхности на съединения и преработка на дефектни заварки. Възможността да занесете заваръчния пистолет до мястото на ремонта, вместо да разглобявате конструкцията, спестява значително време и труд.
Ключови съображения за производствените процеси
Съвместимост на сплавите
Производствените цехове обикновено работят с няколко алуминиеви сплави. Разбирането как всяка от тях реагира на лазерно заваряване е от съществено значение:
| Серия сплав | Често срещани класове | Бележки за заваряване |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Отлична заваряемост; съдържанието на Mg стабилизира ваната. Внимавайте за прекомерна загуба на Mg при висока мощност. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Податливи на горещи пукнатини. Използвайте пълнителна тел 4043. Загрейте дебелите сечения до 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Добра заваряемост. По-ниска якост; подходящи за некритични приложения. |
| 1000 (чист Al) | 1050, 1060, 1100 | Висока отразяваща способност. Може да изисква по-висока начална мощност за образуване на ключалката. |
Управление на оксидния слой в производството
В производствен цех алуминиевите компоненти може да престоят часове или дни между рязането и заваряването. Оксидният слой се удебелява с времето, нараствайки от няколко нанометра до няколко микрона. Този по-дебел оксиден слой повишава прага на топене и може да причини дефекти на заварката. Ключови практики:
- Отстранете оксида механично (четка от неръждаема стомана) или химически (етцване) в рамките на 4 часа преди заваряване.
- За съхранявани компоненти планирайте отстраняването на оксида като последна стъпка преди заваряване.
- Проверете режещите ръбове – лазерно изрязаните алуминиеви ръбове може да имат претопен оксиден слой, който изисква шлайфане преди заваряване.
Защитен газ при полеви условия
При използване на преносим лазерен апарат за алуминий на открито или в полузатворени пространства, ефективността на защитния газ може да бъде компрометирана от движение на въздуха. Практични мерки:
- Увеличете дебита на газа с 20–30% в сравнение със заваряване на закрито на маса.
- Използвайте дюза с газова леща за по-ламинарен и по-широк обхват.
- Избягвайте заваряване при директен вятър; използвайте екрани или ограждения, когато е необходимо.
- За критични съединения обмислете използването на заден щит за защита на втвърдяващия се заваръчен шев.
Съвет от практиката: Способността на системата да съхранява над 50 групи параметри означава, че производственият цех може предварително да квалифицира настройките за всяка често срещана комбинация от сплав-дебелина-съединение и да ги извиква незабавно, гарантирайки постоянно качество, независимо кой оператор е на смяна.
Предимства в производителността пред традиционните методи
В сравнение с TIG заваряването на алуминий, ръчният влакнест лазерен апарат обикновено постига 3–5 пъти по-висока скорост на движение, като същевременно произвежда по-тесен HAZ и изисква по-малко почистване след заваряване. Водната охладителна система поддържа непрекъсната работа над 8 часа, което означава, че един оператор може да изпълнява дълги производствени цикли, без да спира за охлаждане на оборудването. Постоянството на заваръчния шев от ±0,1 mm намалява времето за преработка и инспекция.
| Фактор | TIG заваряване | Ръчно лазерно заваряване |
|---|---|---|
| Скорост на движение (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Ширина на HAZ | 3–6 mm | 0,5–1,5 mm |
| Шлайфане след заваряване | Значително | Минимално или никакво |
| Непрекъсната работа | Ограничена от нагряването на горелката | 8+ часа (с водно охлаждане) |
| Изисквани умения на оператора | Високо | Умерени (управлявани от параметри) |
Подходящ ли е преносимият лазерен апарат за открити производствени обекти?
Системата е проектирана за цехови и полузатворени среди. Пълното излагане на открито изисква защита от вятър, дъжд и прах. Водната охладителна система и електронните контролери трябва да бъдат защитени. За полеви ремонти се препоръчва временно заграждение или заваръчна палатка.
Мога ли да заварявам ляти алуминиеви компоненти с това оборудване?
Лятите алуминиеви сплави (като A356) могат да се заваряват с подходяща настройка на параметрите, но лятият материал често съдържа порьозност и включвания от процеса на леене, които могат да причинят дефекти на заварката. Препоръчително е предварителна инспекция и рентгеново изпитване на критични ляти съединения.
Какво ниво на мощност трябва да избера за обща алуминиева обработка?
Моделът 1500 W е най-универсалният избор за производствени цехове. Той обработва ламарина от 0,5 mm до 3 mm, покрива повечето работи с профили и корпуси и осигурява достатъчен резерв за надеждни заварки с пълно проникване. Цехове, работещи с дебелостенни екструзии (4 mm+), трябва да обмислят моделите 2000 W или 3000 W.