
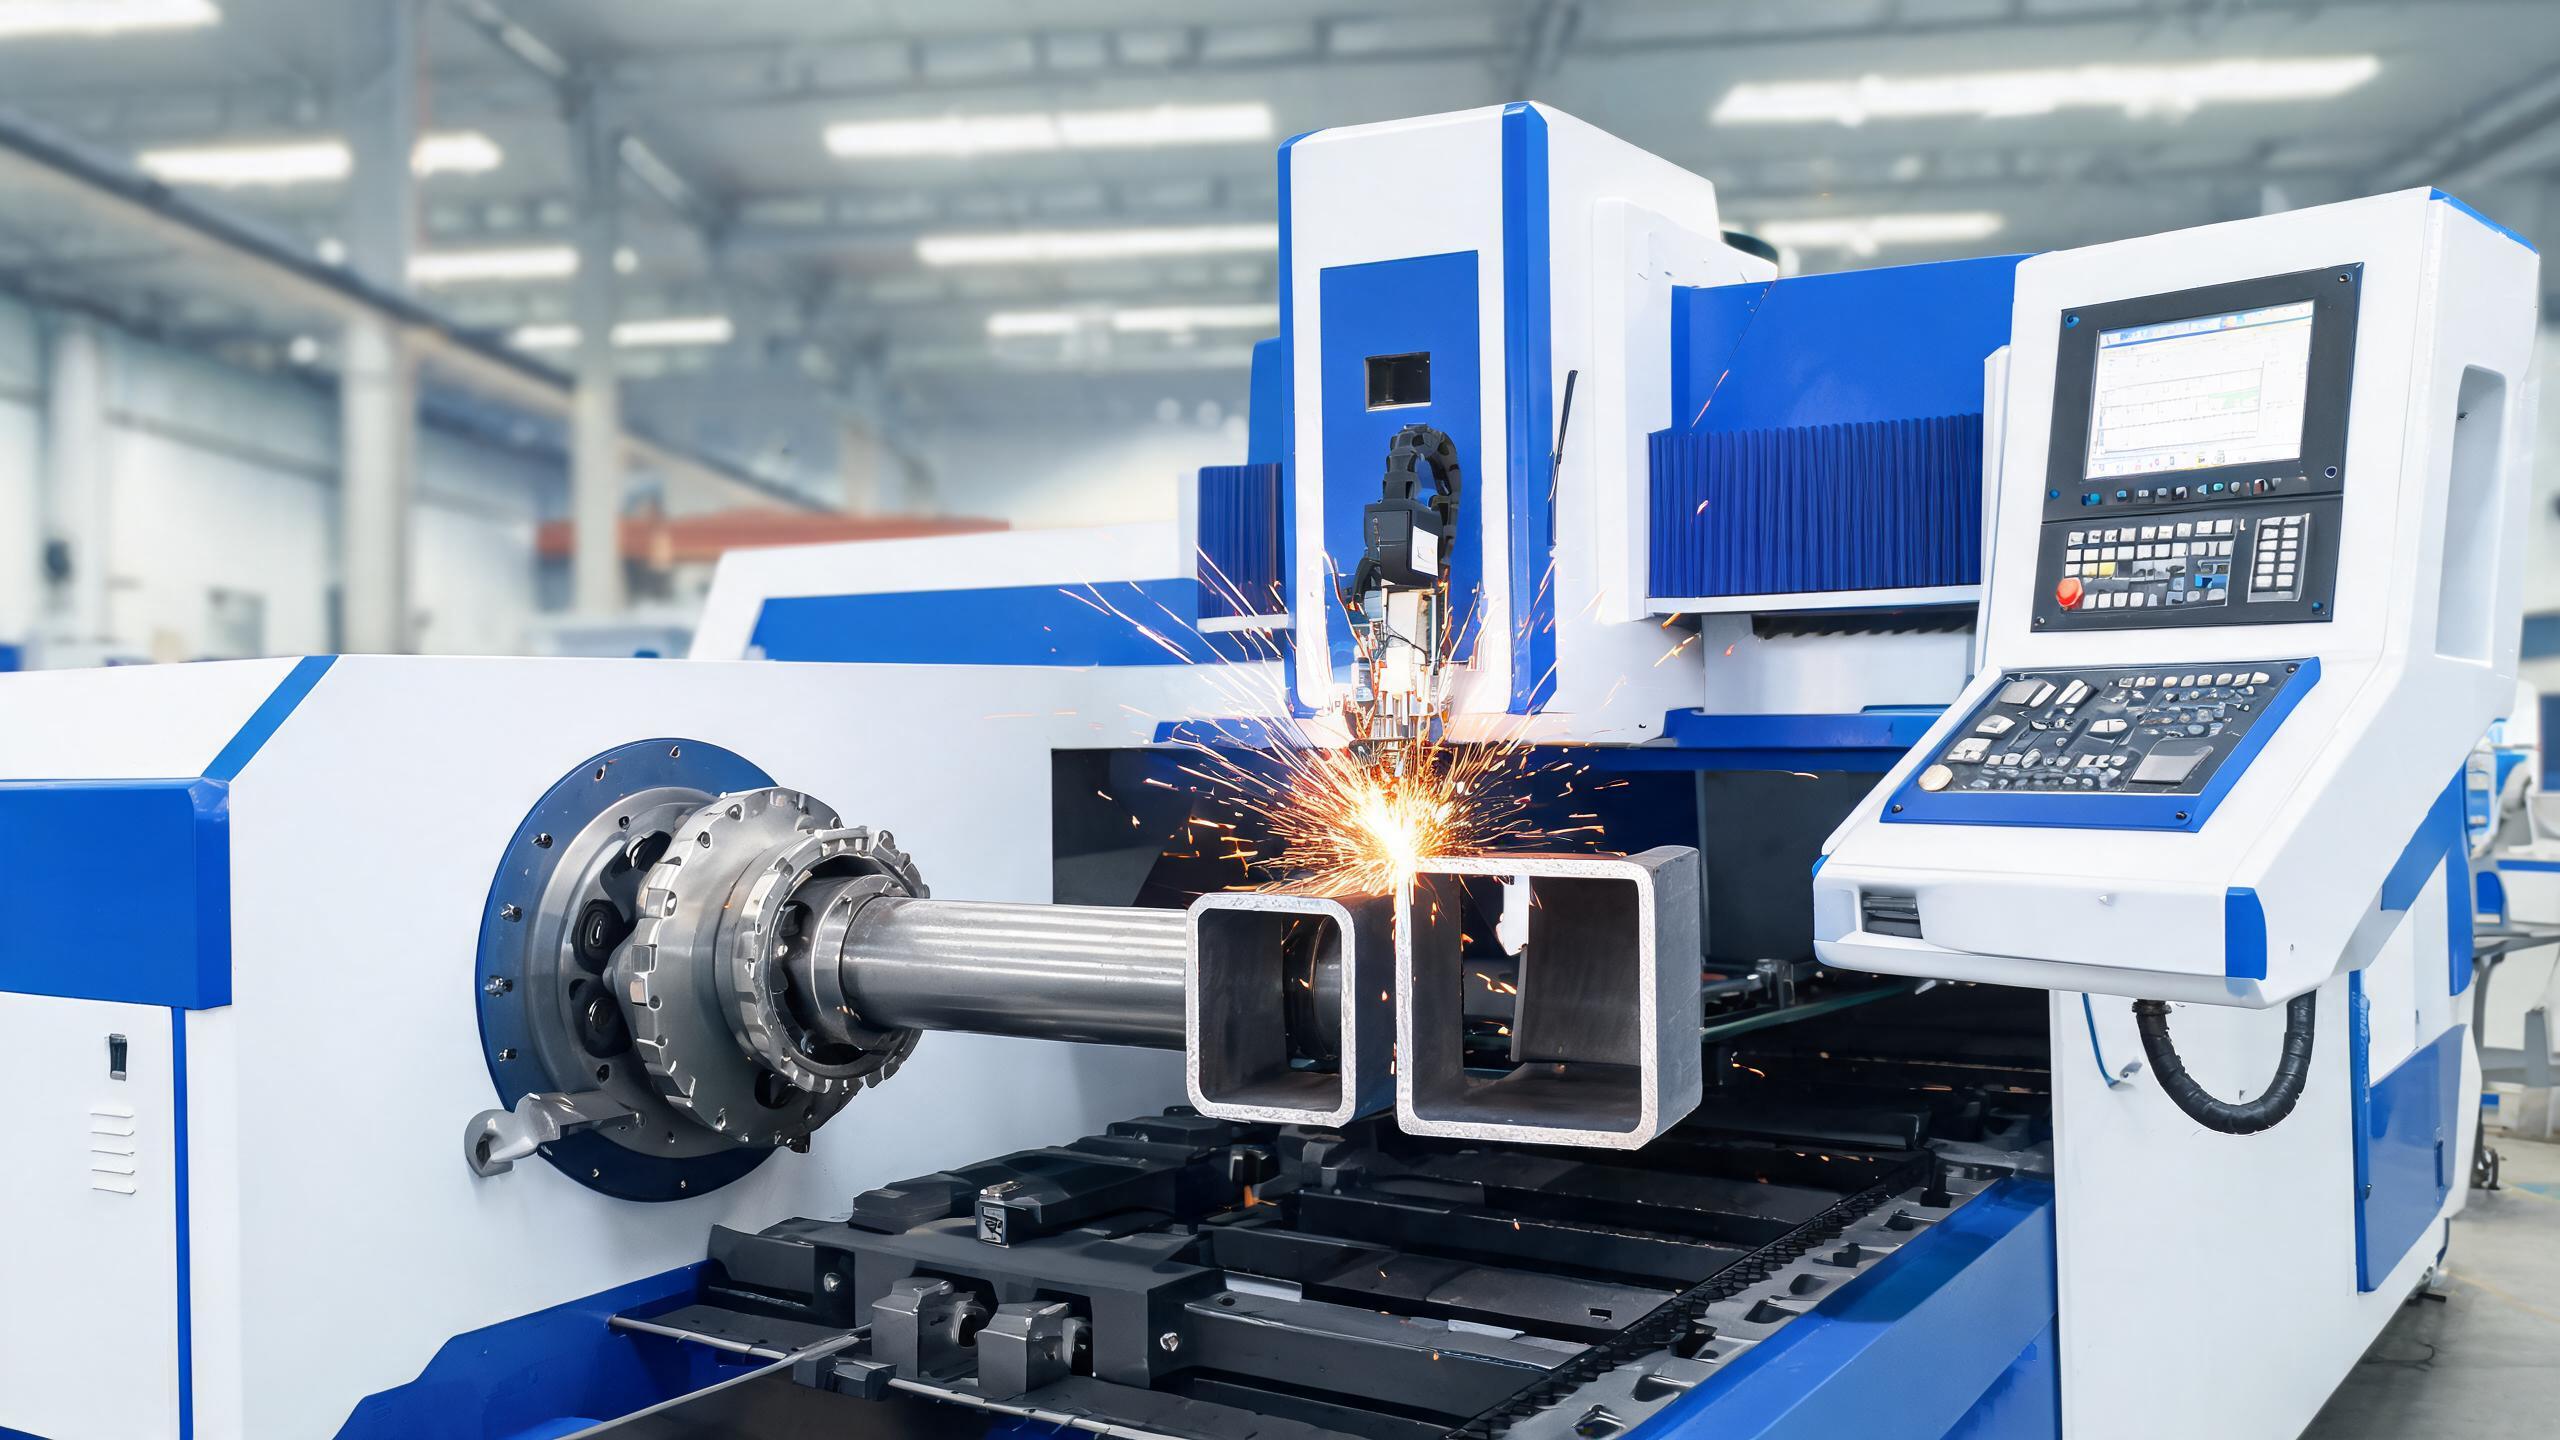
Технически анализ на тръбни лазерни машини за рязане, обхващащ как работи технологията, прецизността при кръгли и квадратни тръби, възможностите за материали, нивата на автоматизация, софтуерните изисквания и съображенията за интеграция за B2B производители.
Лазерно рязане на тръби: Технологията, която променя производството на тръби
Ако вашият цех все още реже тръби и профили с лентови триони, абразивни дискове и ръчни бормашини, губите време за всяка част. Лазерните машини за рязане на тръби елиминират множество процеси – рязане, пробиване на отвори, скосяване и маркиране – в една настройка, на една машина. За B2B производители, обработващи структурни тръби, кръгли тръби или квадратни профили, тази технология се е превърнала от лукс в конкурентна необходимост.
Тази статия разглежда как работи лазерното рязане на тръби, какви прецизност и ефективност предлага, и какво да оцените, когато обмисляте CNC система за рязане на тръби за вашата дейност.
Как работи лазерното рязане на тръби
Лазерна машина за рязане на тръби комбинира влакнест лазерен източник с ротационна ос (или система с патронник), която върти тръбата, докато лазерната глава се движи по дължината ѝ. Лазерният лъч реже през стената на тръбата, докато тя се върти, което позволява сложни срезове – прави срезове, скосени срезове, отвори, прорези и сложни профили – без смяна на инструменти.
Ключовите компоненти включват:
- Влакнест лазерен източник - Обикновено от 1000W до 6000W в зависимост от дебелината на стената на тръбата. Същите източници RAYCUS, IPG и GW, използвани за рязане на листове, захранват системите за тръби.
- Ротационен патронник или задвижваща система - Закрепва и върти тръбата с прецизно ъглово позициониране. Системите с двоен патронник поддържат по-дълги тръби и позволяват непрекъснато зареждане.
- Автоматична система за подаване - Зарежда сурови тръби (обикновено 3–6 метра) в зоната за рязане, понякога с възможност за зареждане на снопове за работа без оператор.
- CNC система за управление - Програмира пътя на рязане, скоростта на въртене и лазерните параметри. Системи като CypCut поддържат специфично за тръби програмиране с 3D симулация.
Качество на рязане и прецизност при кръгли и квадратни тръби
Очакванията за прецизност при лазерно рязане на тръби са подобни на системите за листове – точност на позициониране в диапазона ±0,03 mm е стандарт за качествените машини. Но рязането на тръби добавя ротационно измерение, което въвежда различни променливи:
- Точност на ротационното позициониране: Патронникът трябва да поддържа ъглова прецизност, докато тръбата се върти. Всяка хлабина или приплъзване се отразява директно в грешка на рязането.
- Правост и овалност на тръбата: Никоя тръба не е идеално кръгла или права. Качествените машини компенсират отклоненията на тръбата чрез софтуер, но силно извън спецификация тръби ще доведат до непоследователни резултати, независимо от прецизността на машината.
- Вариация на дебелината на стената: Лазерната мощност трябва да се коригира за вариации в дебелината на стената по дължината на тръбата, особено при заварени тръби.
За квадратни и правоъгълни профили, машината реже всяка плоска страна последователно, докато патронникът се завърта на 90 градуса между страните. Качеството на ъглите зависи от контрола на лазерната мощност и скоростта на рязане в преходните точки.
Какво заменя тръбният лазер
Представете си типична задача за производство на конструкционни тръби: рязане на квадратна тръба по дължина, пробиване на два монтажни отвора и добавяне на 45-градусов скосен разрез в единия край. При конвенционалните методи това включва:
- Рязане по дължина с лентов трион
- Прехвърляне към бормашина за отворите
- Прехвърляне към скосен трион или ъглошлайф за скосяването
- Ръчно обезмахряне на всички срязани ръбове
Тръбна лазерна машина за рязане изпълнява всичките четири операции в един цикъл, обикновено за по-малко от минута за стандартна квадратна тръба 40×40 mm. Елиминирането на обработката на материала между станциите е мястото, където реалните икономии на време се натрупват – не само по отношение на труда, но и чрез намаляване на незавършеното производство и заеманата площ.
Възможности за материали и дебелини
Тръбните лазерни машини за рязане обработват същия диапазон от материали като влакнестите лазери за листов материал:
- Въглеродни стоманени тръби: До 8 mm дебелина на стената с източник 3000W; до 12 mm с източник 6000W
- Неръждаеми стоманени тръби: До 6 mm с източник 3000W
- Алуминиеви тръби: До 4 mm с източник 3000W
- Поцинковани тръби: Чисти срезове с минимални грапавини при използване на азот като асистиращ газ
Кръгли тръби с диаметър до 220 mm и квадратни/правоъгълни профили до 200×200 mm са в рамките на типичния капацитет. Максималната дължина на тръбата обикновено е 6000 mm, с опционални удължения до 9000 mm за конструкционни приложения.
Нива на автоматизация: от ръчно до напълно автоматизирано
Системите за тръбно лазерно рязане се предлагат в три нива на автоматизация, всяко подходящо за различни производствени обеми:
Начално ниво: Ръчно зареждане
Операторът ръчно зарежда всяка тръба в патронника, позиционира я и стартира цикъла на рязане. Подходящо за цехове с нисък обем и голямо разнообразие, обработващи 20–50 тръби на смяна. Времето на цикъла включва значителни разходи за зареждане, но цената на машината е по-ниска.
Средно ниво: Полуавтоматично зареждане
Задвижван ролков конвейер или магазин подава тръбите към патронника автоматично, но операторът все още наблюдава и задейства всяко зареждане. Производителността се увеличава до 80–150 тръби на смяна. Това ниво е оптималното за повечето производствени цехове.
Високо ниво: Напълно автоматизирано зареждане на снопове
Зареждащо устройство за снопове обработва 10–20 тръби наведнъж, подавайки ги непрекъснато с автоматично измерване и подравняване. Възможна е работа без надзор за продължителни периоди. Производителността може да надхвърли 300 тръби на смяна. Това ниво оправдава разходите си, когато производственият обем надвишава 5000 тръби на месец.
Софтуер и програмиране
Съвременните тръбни лазерни машини използват специализиран CAM софтуер, който обработва специфични за тръбите операции:
- 3D симулация - Визуализирайте пътя на рязане върху действителния профил на тръбата преди рязане
- Параметрична библиотека - Предварително програмирани форми на рязане (отвори, процепи, скосени срезове, разклонения), които могат да бъдат параметризирани по размери
- Оптимизация на разкрояването - Максимизиране на използването на материала чрез оптимизиране на разположението на срезовете по дължината на тръбата
- Обща линия на рязане - Споделяне на една линия на рязане между съседни части за намаляване на времето на цикъла и отпадъците от материал
CypCut и TubePro са често срещани софтуерни платформи, включени в китайските тръбни лазерни системи. Те поддържат импортни формати DXF, DWG и IGES, което улеснява интегрирането със съществуващи CAD работни процеси.
Ключови спецификации за оценка
Когато сравнявате тръбни лазерни машини за рязане, съсредоточете се върху следните спецификации:
- Лазерна мощност: 1000W–3000W за тънкостенни тръби; 6000W за дебелостенни конструкционни тръби
- Диапазон на диаметъра на тръбата: Уверете се, че системата на патронника поема вашите типични размери тръби
- Максимална дължина на тръбата: 6000 mm стандартно; по-дълги за конструкционни работи
- Брой патронници: Системите с двоен патронник осигуряват по-добра опора за дълги тръби и позволяват непрекъснато рязане
- Точност на позициониране: ±0,03 mm е стандарт за качествени машини
- Ниво на автоматизация: Съобразете системата за зареждане с вашия производствен обем
Съображения за интеграция
Добавянето на тръбна лазерна машина за рязане към вашето съоръжение изисква планиране отвъд самата машина:
- Заемана площ: Тръбните лазери са по-дълги от листовите лазери поради системата за подаване. Планирайте поне 12–15 метра линейно пространство, включително зоните за товарене и разтоварване.
- Захранване и газоснабдяване: Система от 3000W обикновено изисква трифазно захранване 380V и сгъстен въздух или азот при 1,5–2,5 MPa.
- Изпускателна система и филтрация: Рязането на поцинковани или боядисани тръби генерира изпарения, които изискват отвеждане. Уверете се, че вашият прахоуловител е предназначен за метален прах с подходящи филтърни материали.
- Обучение на операторите: Въпреки че CNC интерфейсът опростява работата, програмирането на сложни срезове на тръби изисква обучение. Предвидете 2–4 седмици за въвеждане на операторите.
Заключение
Тръбните лазерни машини за рязане осигуряват измерими ползи за производителността за производители, обработващи кръгли, квадратни и правоъгълни тръби. Възможността за рязане, пробиване, скосяване и маркиране в една настройка елиминира тесните места при обработката на материали и намалява разходите за труд. Когато оценявате системи, съобразете мощността на лазера, капацитета на патронника и нивото на автоматизация с вашия специфичен диапазон от материали и производствен обем – и проверете дали софтуерът поддържа вашия CAD работен процес.