
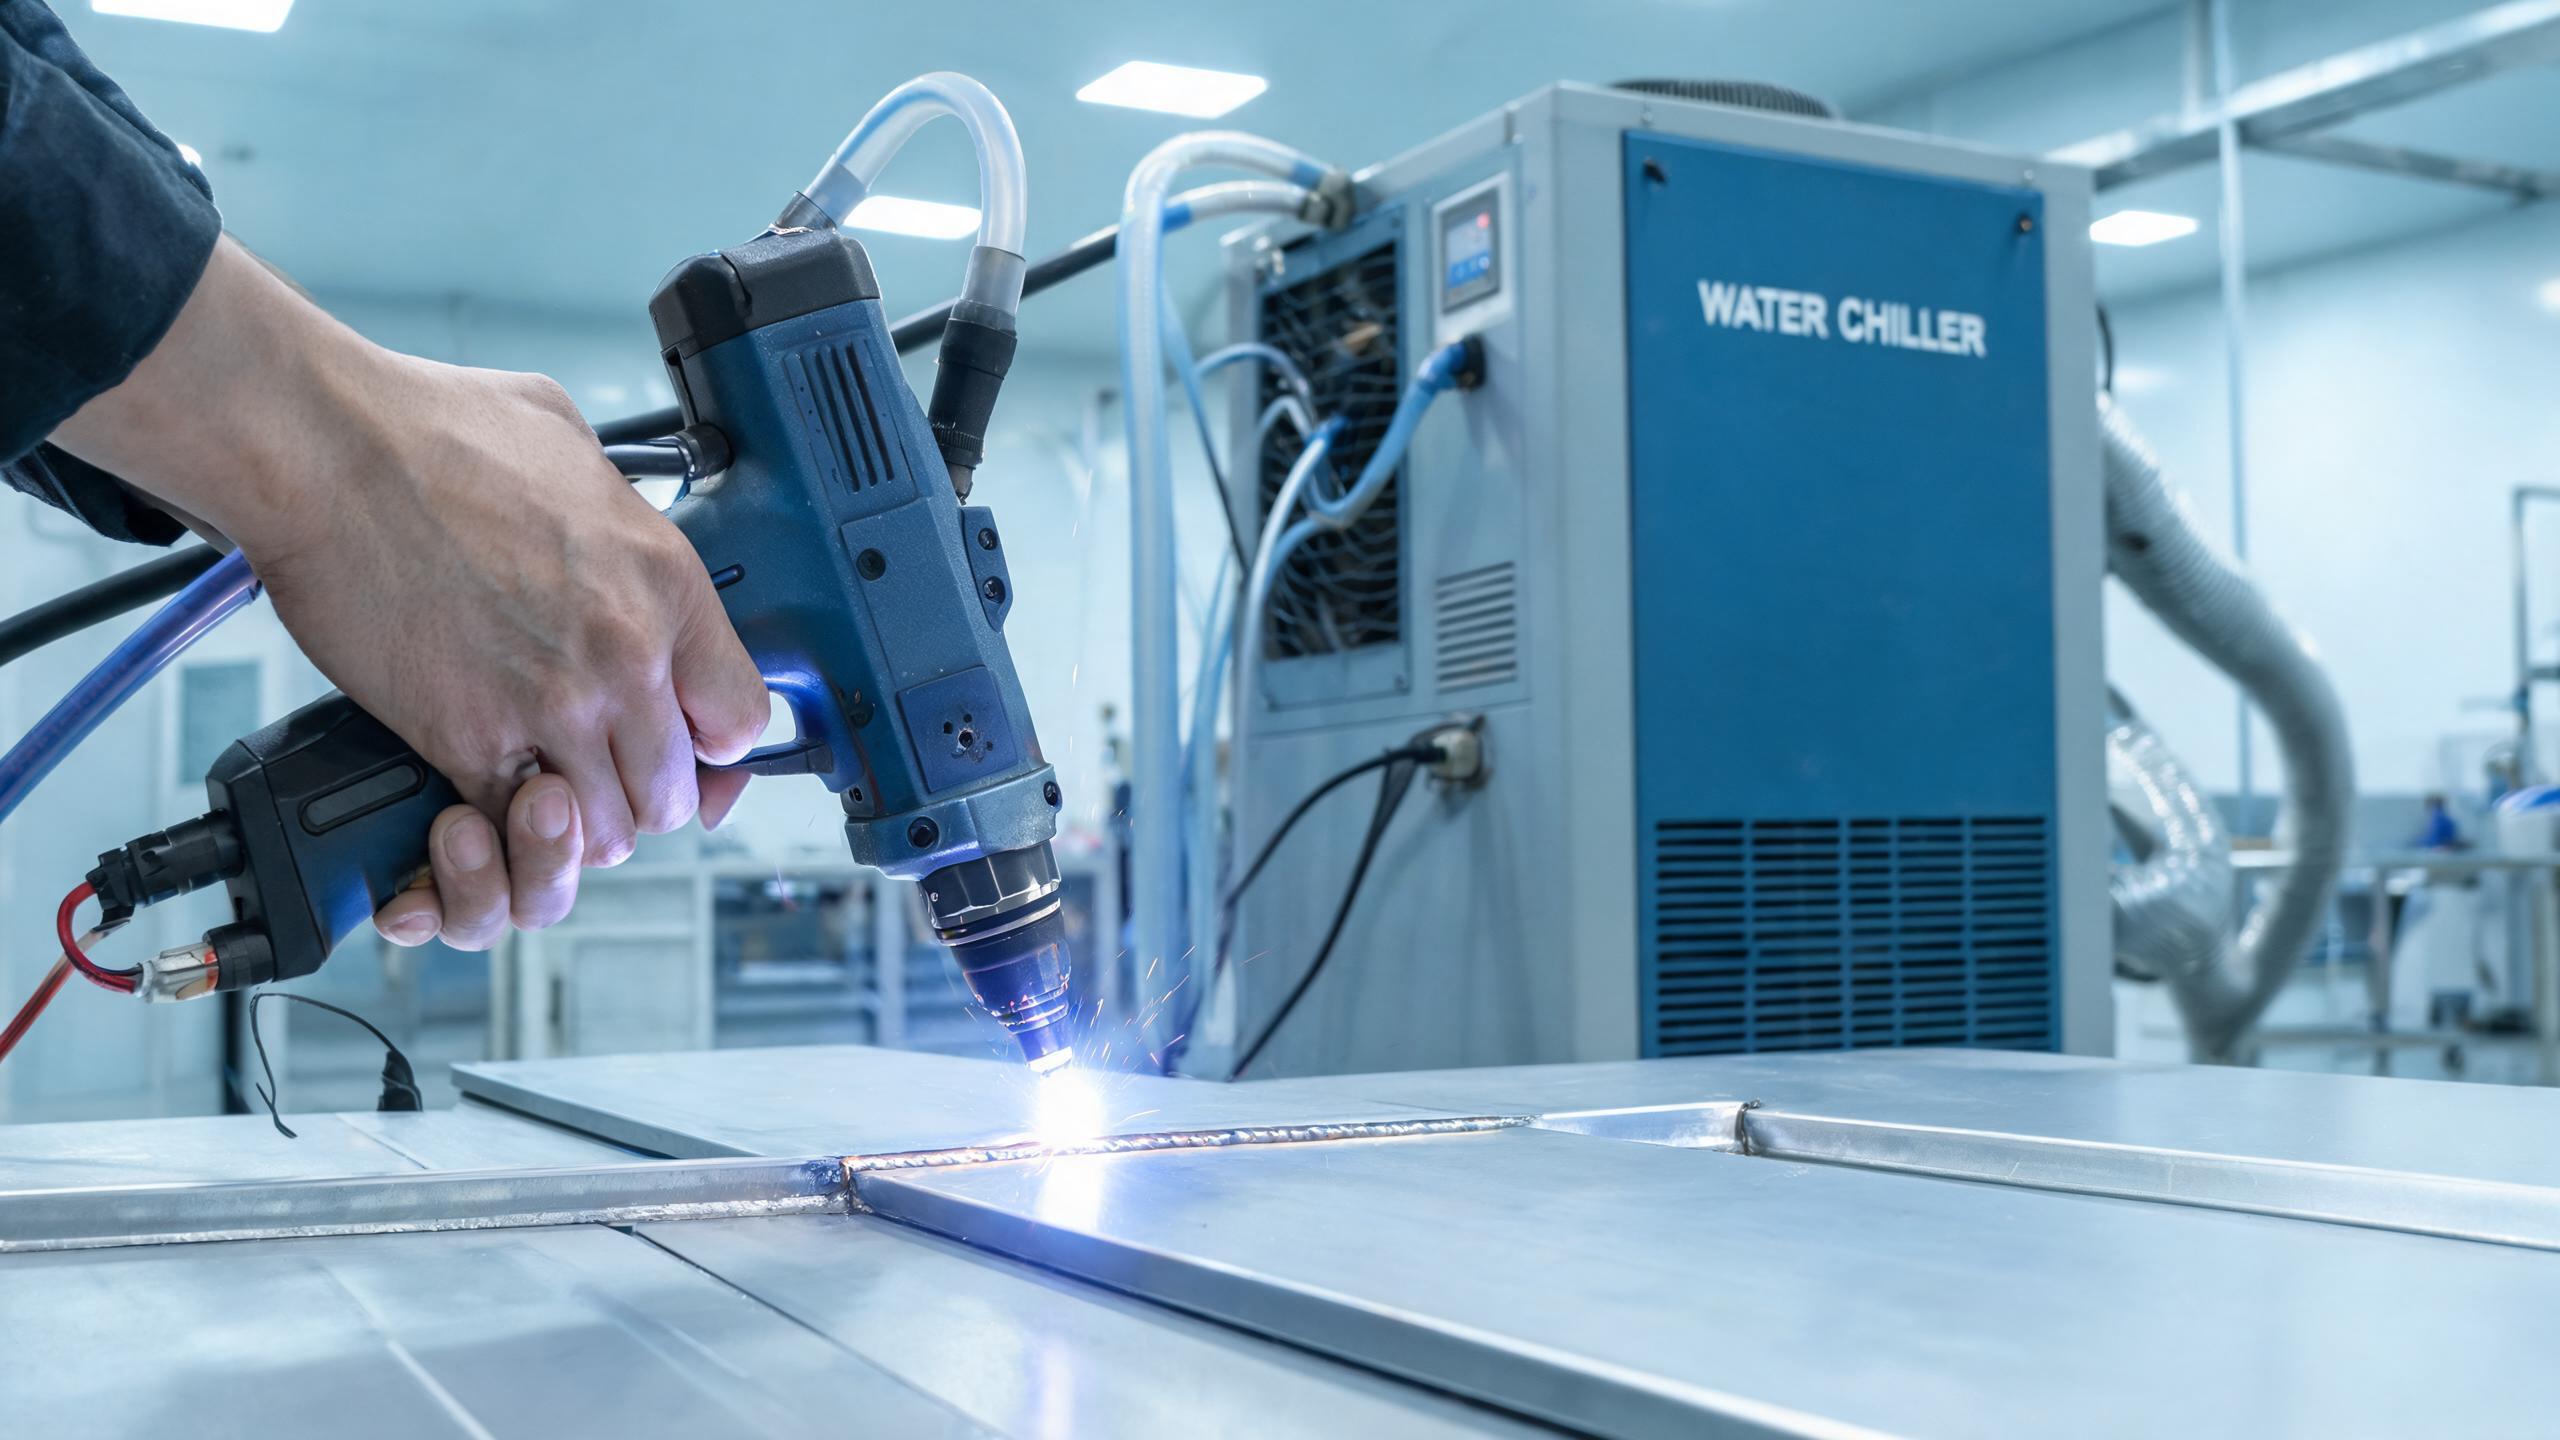
En praktisk guide til svejsning af aluminiumslegering med håndholdte lasersvejsemaskiner, der dækker effektvalg (1000W-3000W), håndtering af oxidlag, forebyggelse af porøsitet, nøgleparametre og vandkøling til kontinuerlig produktion.
Teknisk guide
Hvorfor aluminiumslegering udfordrer lasersvejsning
Aluminiumslegering er et af de mest anvendte metaller i fremstilling – fra bilkarosseripaneler til rumfartskomponenter, køleplader og huse til forbrugerelektronik. Alligevel er det også blandt de sværeste materialer at svejse ensartet. En håndholdte lasersvejsemaskine adresserer flere af aluminiums iboende udfordringer, men at forstå, hvorfor dette metal opfører sig, som det gør under en laserstråle, er det første skridt mod pålidelige svejsninger.
Aluminium har tre egenskaber, der komplicerer svejsning:
- Høj reflektivitet - Aluminium reflekterer op til 90% af den indfaldende laserenergi ved stuetemperatur, især med fiberlasere, der opererer ved 1070 nm. Det betyder, at der er behov for mere effekt for at initiere nøglehullet, og den indledende refleksion kan beskadige optikken, hvis den ikke håndteres korrekt.
- Høj varmeledningsevne - Aluminium leder varme cirka fire gange hurtigere end stål. Varme spredes hurtigt fra svejsezonen, hvilket betyder, at du har brug for højere effekttæthed for at opretholde en stabil smeltepool.
- Oxidlag - En naturlig aluminiumoxidfilm (Al₂O₃) dannes på overfladen inden for få sekunder efter udsættelse for luft. Dette oxid har et smeltepunkt på cirka 2072°C, langt højere end aluminiums eget smeltepunkt på 660°C. Hvis det ikke fjernes eller håndteres korrekt, kan det forårsage ufuldstændig sammensmeltning og oxidindeslutninger i svejsningen.
Disse faktorer er netop grunden til, at valg af det rigtige udstyr og parametre betyder mere for aluminium end for mange andre metaller. For et bredere overblik over udstyrsmuligheder og teknikker, se vores guide til bærbar lasersvejsemaskine til aluminium.
Sådan håndterer en håndholdt lasersvejsemaskine aluminium
Shandong Xinhong CNC Technology Co., Ltd. tilbyder håndholdte fiberlasersvejsemaskiner i fire effektniveauer: 1000W, 1500W, 2000W og 3000W. Til svejsning af aluminiumslegering er effektvalg kritisk på grund af metalets høje reflektivitet og varmeledningsevne.
Sådan afbildes effektområdet til aluminiumstykkelser baseret på maskinens kapaciteter:
| Lasereffekt | Anbefalet aluminiumstykkelse | Typisk anvendelse |
|---|---|---|
| 1000W | 0,5–1,5 mm | Tynd plade, elektronikhuse |
| 1500W | 1,0–3,0 mm | Generel fremstilling, beslag |
| 2000W | 1,5–3,0 mm | Tykkere plader, strukturelle dele |
| 3000W | 2,0–3,0 mm+ | Tunge aluminiumskomponenter |
Bemærk: 1500W-modellen opnår en maksimal indtrængning på 3 mm i både rustfrit stål og aluminium, med en svejsesømskonsistens på ±0,1 mm. Dette gør den til et alsidigt valg for fabrikanter, der arbejder med flere materialer.
Fiberlaserkilden i disse maskiner leverer en fokuseret stråle med høj effekttæthed, hvilket hjælper med at overvinde aluminiums refleksionsbarriere. Når nøglehullet først dannes – typisk inden for de første få millisekunder – stiger absorptionen dramatisk, da det smeltede metal absorberer energi langt mere effektivt end den faste overflade.
Håndtering af oxidlaget før svejsning
Aluminiumoxidlaget er ikke noget, du kan svejse igennem og håbe på gode resultater. Det skal håndteres, før laseren rører metallet:
- Mekanisk fjernelse: Brug en stålbørste i rustfrit stål (kun til aluminium for at undgå krydskontaminering) eller Scotch-Brite til at fjerne oxidfilmen fra svejsezonen. Gør dette inden for 1–2 timer efter svejsning, da oxidlaget begynder at danne sig igen med det samme.
- Kemisk rengøring: Til produktionsmiljøer giver en kaustisk ætsning efterfulgt af afsmudsning og skylning en mere ensartet overfladebehandling.
- Trådfremføringsmulighed: Den håndholdte lasersvejsemaskine kan udstyres med en automatisk trådfremføring. Ved svejsning af aluminium hjælper brug af ER4043- eller ER5356-fyldtråd med at kompensere for grundmetallets lave smeltepunkt og forbedrer svejseperlens udseende.
Spring oxidfjernelse over, og du risikerer porøsitet, indeslutninger og ujævn indtrængning – uanset hvor godt du indstiller dine parametre.
Forebyggelse af porøsitet i aluminiumssvejsninger
Porøsitet er den hyppigste defekt ved lasersvejsning af aluminium. Aluminiums høje opløselighed af brint i flydende tilstand – kombineret med et dramatisk fald i opløselighed under størkning – betyder, at enhver tilstedeværende brint bliver fanget som gasporer.
Kilder til brint inkluderer fugt på overfladen, rester af fedt eller olie, selve oxidlaget og endda høj luftfugtighed. For at minimere porøsitet:
- Rengør svejsezonen grundigt med acetone eller isopropylalkohol før svejsning.
- Brug højrent argon (99,999%) som beskyttelsesgas ved en strømningshastighed på 15–20 L/min.
- Opbevar aluminiumsplader i et tørt miljø; undgå at svejse materiale, der har været udsat for regn eller høj luftfugtighed.
- Brug trådfremføringen med korrekt opbevaret, ren fyldtråd.
Den håndholdte lasersvejsemaskines kontinuerlige bølgedrift og justerbare pulsparametre giver operatører fin kontrol over varmetilførslen, hvilket hjælper med at styre størkningshastigheden og reducere poredannelse.
Nøgleparametre, der skal være korrekte
Aluminium kræver andre parameterindstillinger end stål. Mens de nøjagtige værdier afhænger af din specifikke legering, tykkelse og samlingstype, er her de kritiske parametre at justere:
- Lasereffekt: Start ved 80–90% af nominel effekt for aluminium, da den høje reflektivitet kræver koncentreret energi. For 1500W-enheden er et typisk udgangspunkt 1200–1500W til 2 mm aluminiumsplade.
- Svejsehastighed: Langsommere hastigheder (8–15 mm/s for 2 mm materiale) giver tilstrækkelig varmetilførsel, men for langsomt kan forårsage gennembrænding på tyndt aluminium. Test på skrot først.
- Beskyttelsesgas: Argon er standard. Argon-helium-blandinger (f.eks. 50/50) kan forbedre indtrængningen for tykkere sektioner, da helium hæver plasmatemperaturen.
- Fokusposition: En let defokusering (0,5–1,0 mm over overfladen) giver ofte en bredere, mere stabil svejsepool for aluminium.
Maskinen kan gemme 50+ sæt svejseparametre, så når du først har indstillet de rigtige parametre for en specifik aluminiumslegering og tykkelseskombination, kan du gemme og kalde dem frem øjeblikkeligt – hvilket eliminerer trial-and-error på gentagne opgaver.
Vandkøling til kontinuerlig produktion
Aluminiumsvejsning genererer betydelig varme på grund af de høje effektkrav. Vandkølingssystemet i disse håndholdte lasersvejsemaskiner er designet til at håndtere denne belastning og understøtter kontinuerlig drift i 8 timer eller mere uden termisk nedlukning. Dette er essentielt i produktionsmiljøer, hvor nedetid direkte påvirker output.
Køleren opretholder en stabil laserkildetemperatur, hvilket igen holder strålekvalitet og effektoutput konsistent gennem lange skift. For fabrikanter, der kører batchopgaver på aluminiumskomponenter, betyder dette forudsigelig svejsekvalitet fra første til sidste del.
Certificeringer og kvalitetssikring
De håndholdte lasersvejsemaskiner er CE- og RoHS-certificerede, og Shandong Xinhong CNC Technology opererer under et ISO 9001:2015 kvalitetsstyringssystem. For købere, der leverer til europæiske markeder eller industrier, der kræver dokumenteret kvalitetsoverholdelse, giver disse certificeringer en basis for sikkerhed.
Konklusion
Svejsning af aluminiumslegering med en håndholdt lasersvejsemaskine er fuldt muligt, når du respekterer materialets unikke egenskaber. Nøglen er at matche effekt til tykkelse, fjerne oxidlaget, kontrollere brintkilder og gemme dine optimerede parametre for repeterbarhed. Med effektmuligheder fra 1000W til 3000W dækker disse maskiner aluminiumsfremstillingsbehov fra tynd plade til strukturel plade.