
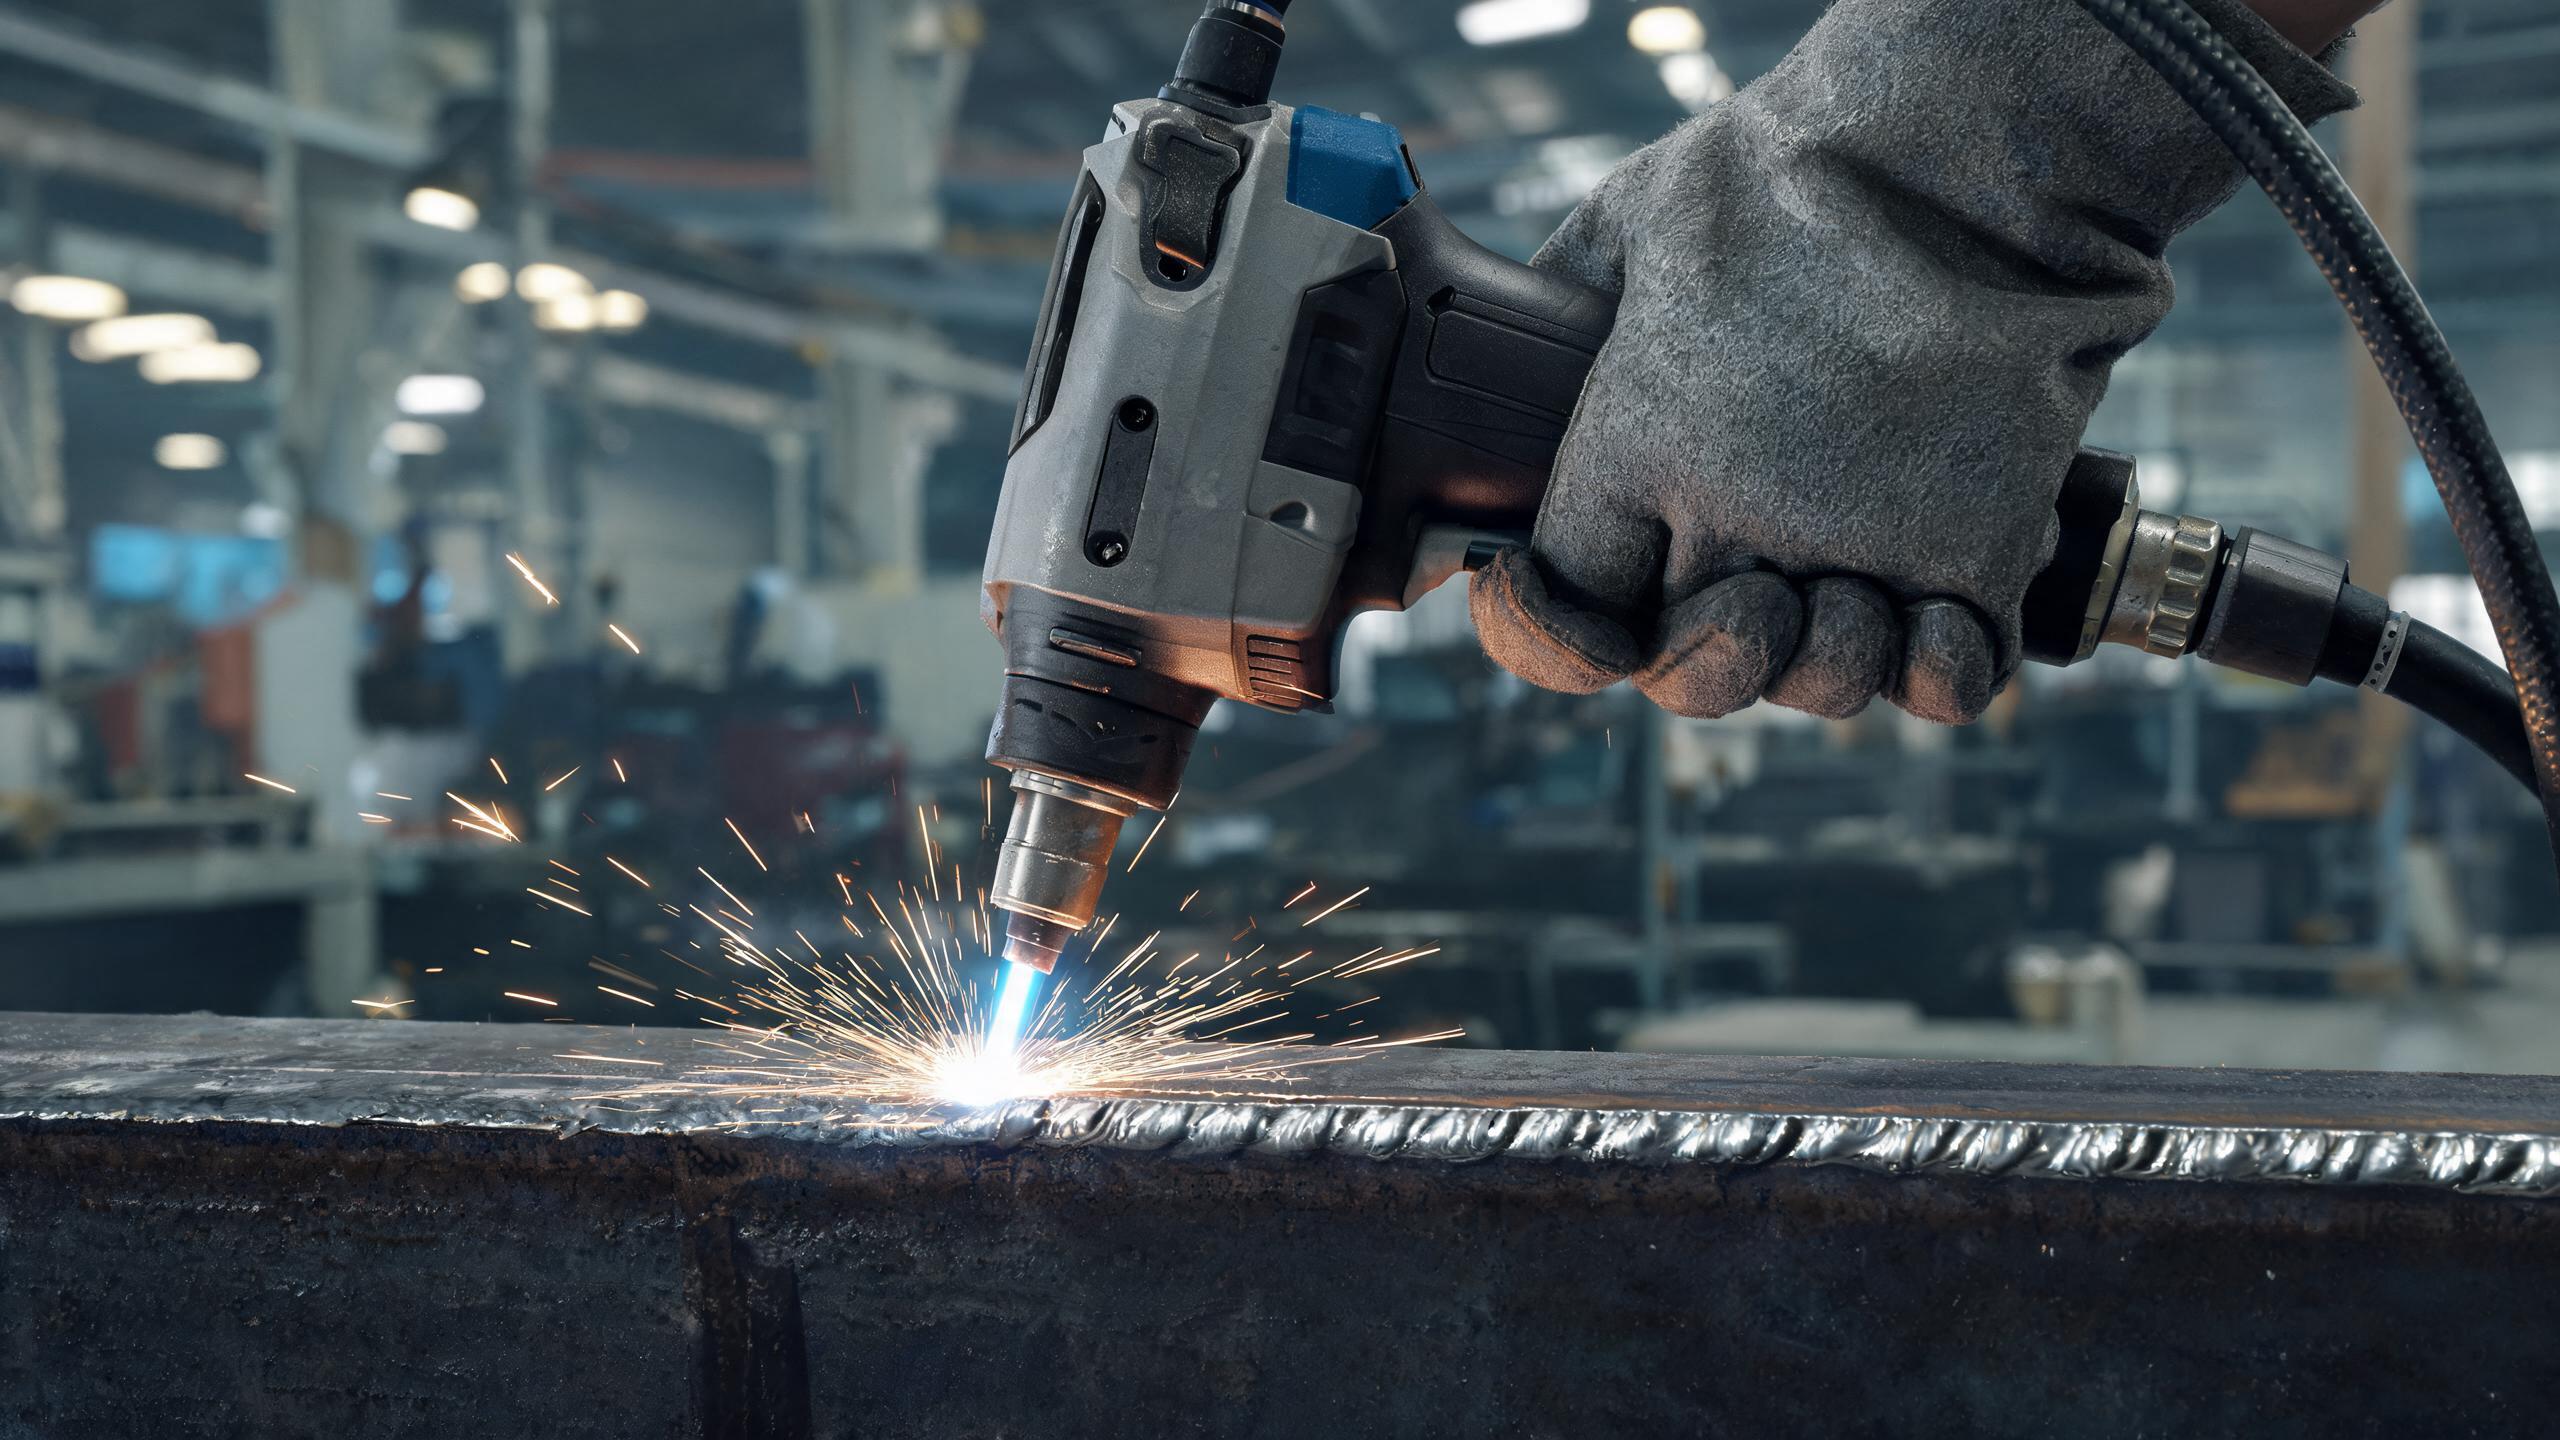
En teknisk guide til svejsning af stålplade med en håndholdt lasersvejsemaskine, der dækker anbefalede effektindstillinger efter pladetykkelse, indtrængningsparametre, kølingskrav og praktiske tips til at opnå rene, gentagelige svejsninger.
Svejsning af stålplade med en håndholdt laser: Det grundlæggende
Stålplade er et af de mest almindelige materialer inden for konstruktionsfremstilling, maskinkonstruktion og produktion af tungt udstyr. En håndholdte lasersvejsemaskine giver fleksibilitet til pladesvejsning, som faste portalsystemer ikke kan tilbyde – operatøren kan bevæge sig frit omkring store plader, svejse i enhver orientering og få adgang til hjørner og kanter uden at skulle flytte emnet. Forståelse af de rigtige parametre for hver pladetykkelse er afgørende for at opnå stærke, rene svejsninger med minimal varmepåvirkning.
Effektindstillinger efter pladetykkelse
Chillerens håndholdte lasersvejsemaskine til rustfrit stål fås i 1000W, 1500W, 2000W og 3000W konfigurationer. Hvert effektniveau har et praktisk pladetykkelsesområde, hvor det yder optimalt:
- 1000W – Bedst til tynd plade (1–2 mm). Giver rene svejsninger på let stål med minimal varmetilførsel. Undgå at gå ud over 2 mm – utilstrækkelig indtrængning fører til svage samlinger.
- 1500W – Det mest anvendte niveau til pladesvejsning. Leverer maksimal indtrængning på 3 mm i rustfrit stål og aluminium, med ±0,1 mm sømkonsistens. Ideel til de fleste pladefremstillingsopgaver.
- 2000W – Udvider kapaciteten til 3–4 mm plade. Velegnet til strukturelle beslag, maskinhuse og pladesamlinger af medium tykkelse.
- 3000W – Designet til tyk plade (4 mm+). Giver dyb indtrængning og høj svejsehastighed til tunge strukturelle applikationer.
Vigtige svejseparametre at styre
Lasereffekt og indtrængningsdybde
Indtrængningsdybden bestemmes primært af lasereffekt og svejsehastighed. For 1500W-modellen, der arbejder på 3 mm rustfrit stålplade, er de vigtigste parametre:
- Effektindstilling: 1200–1500W (juster baseret på samlingsforberedelse)
- Svejsehastighed: typisk 10–20 mm/s for fuld indtrængning på 3 mm plade
- Maksimal indtrængning: 3 mm i rustfrit stål og aluminium
- Sømkonsistens: ±0,1 mm over hele svejselængden
For tykkere plade skal du øge effekten proportionalt og reducere svejsehastigheden – men test altid på en prøveplade først. For høj effekt med hurtig svejsning forårsager underskæring, mens utilstrækkelig effekt med langsom svejsning forårsager overdreven forstærkning.
Pulstilstand vs. kontinuerlig bølgetilstand
De fleste håndholdte fiberlasersvejsere tilbyder både kontinuerlig bølge (CW) og pulstilstand:
- CW-tilstand – leverer konstant effekt til dyb indtrængning. Bedst til tykkere plade og strukturelle svejsninger, der kræver fuld fusion.
- Pulstilstand – skifter mellem høj spidseffekt og pausetid. Reducerer den samlede varmetilførsel, hvilket gør den ideel til tynd plade og varmefølsomme applikationer, hvor deformation skal minimeres.
Trådfremføring og fyldmateriale
Til pladesvejsning, der kræver spaltefyldning eller forstærkning, er et integreret trådfremføringssystem afgørende. Vigtige overvejelser:
- Tråddiameter: 0,8–1,2 mm er standard til pladesvejsning
- Trådmateriale: match grundmetallet – brug rustfrit ståltråd til rustfri plade, kulstofståltråd til kulstofplade
- Fremføringshastighed: skal balanceres med svejsehastighed og lasereffekt; for hurtigt forårsager sprøjt, for langsomt forårsager utilstrækkelig fyldning
Køling og termisk styring
Pladesvejsning genererer betydelig varme, især på tyk plade og lange sømme. Vandcirkulationskølesystemet på 1500W-modellen understøtter 8+ timers kontinuerlig drift og opretholder en stabil laserkildetemperatur gennem hele skiftet. Vigtige køleovervejelser:
- Kølerens temperaturindstilling: følg producentens anbefalede område – typisk 20–25 °C
- Kølevæskekvalitet: brug destilleret eller afioniseret vand for at forhindre kalkopbygning i kølekredsløbet
- Inspektionsinterval: kontrollér kølevæskeniveau og filtertilstand ugentligt under kontinuerlig produktion
Praktiske tips til kvalitetspladesvejsninger
- Forbered samlingen korrekt – valsehud, rust og olie skal fjernes fra pladeoverfladen før svejsning. Forurening er den førende årsag til porøsitet.
- Oprethold ensartet kørehastighed – variationer i hastighed forårsager ujævn sømprofil og inkonsekvent indtrængning. Brug en føring eller fixture til lige sømme.
- Kontrollér trådudhænget – hold fyldtrådens forlængelse konsistent (typisk 8–12 mm fra kontakttippen) for at sikre stabil lysbue og fremføring.
- Brug argonskærmgas – flowhastighed på 15–20 L/min er typisk til pladesvejsning. Utilstrækkelig skærmning forårsager oxidation og misfarvning.
- Gem optimerede profiler – 1500W-modellen gemmer 50+ svejseprofiler. Når du har valideret parametre for en specifik pladetykkelse, skal du gemme dem til øjeblikkelig genkaldelse på fremtidige opgaver.
Kvalitetsinspektionsliste
| Parameter | Acceptabelt område |
|---|---|
| Sømbredde | Ensartet langs hele svejselængden |
| Sømkonsistens | ±0,1 mm afvigelse (1500W-model) |
| Indtrængning | Fuld fusion gennem pladetykkelsen |
| Overfladefarve | Sølv til lys stråfarve (korrekt skærmning) |
| Underskæring | Ingen synlige ved sømkanterne |
Certificering til industriel brug
Til pladesvejsning i regulerede industrier er maskincertificering ikke til forhandling. Xinhong CNCs håndholdte lasersvejsemaskiner er CE- og RoHS-certificerede, fremstillet under ISO 9001:2015 kvalitetsstyring. Laserkilder fra IPG, RAYCUS og GW sikrer konsistent strålekvalitet over hele effektområdet.