
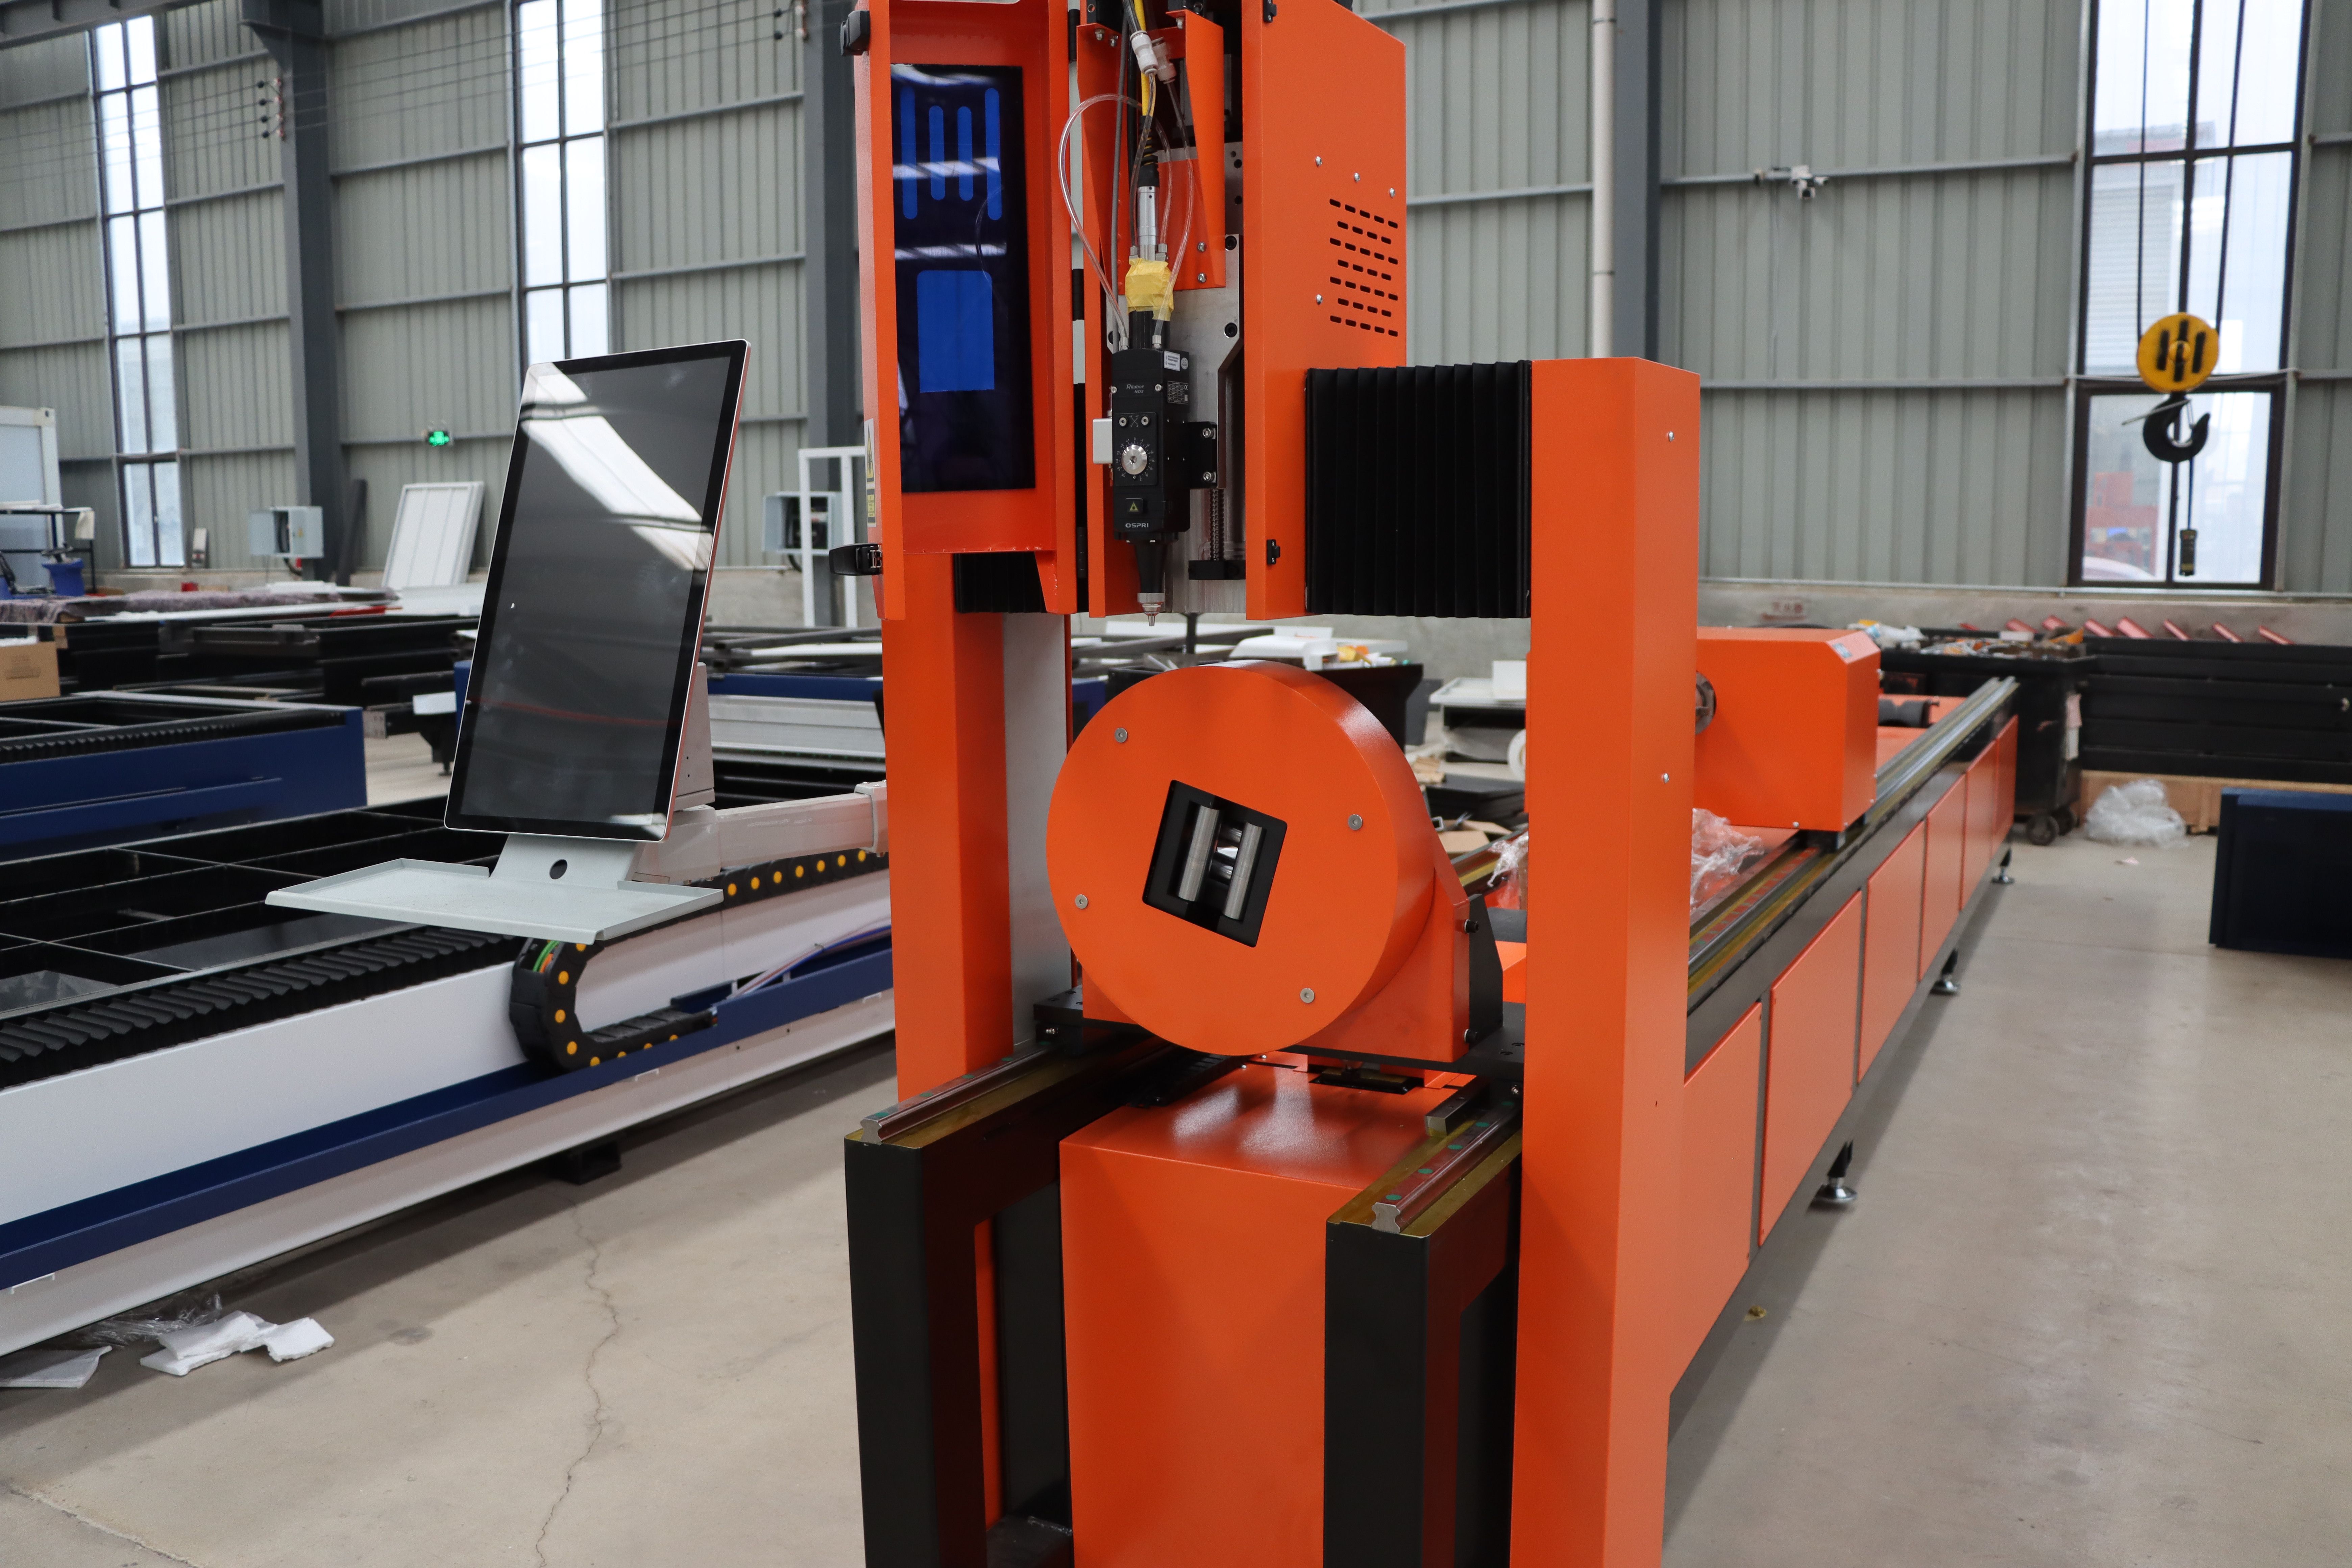
Opdag præcisionssvejseapplikationer i bilindustri, luftfart og elektronikfremstilling. Virkelige eksempler, der viser omkostnings- og kvalitetsfordele ved lasersvejseteknologi.
Lasersvejsning har udviklet sig fra nichetteknologi til en essentiel fremstillingsproces på tværs af flere industrier. Præcisionen, hastigheden og den minimale varmepåvirkning gør den ideel til højværdi-samlinger, hvor kvalitet ikke kan kompromitteres.
Bilkarosseri og batterisamling
Køretøjsproducenter bruger fiberlasersvejsning til dørkarm-samling, tagpaneler og aluminiumsbatterikabinetter. En enkelt 2 kW-laser svejser stålrammer 40% hurtigere end MIG-svejsning og reducerer efterslibningstiden med 60%. Batteripakke-huse drager fordel af den smalle varmepåvirkede zone, hvilket forhindrer skader på interne komponenter. Typisk output: 200-300 køretøjskarosserier pr. skift på en enkelt station.
Luftfartskritiske komponenter
Titanlegerings-turbinehuse, nikkel-superlegeringsblade og aluminiumsflyskrogssektioner kræver svejsninger uden porøsitet. Lasersvejsning opnår dette gennem præcis varmestyring og vakuum- eller inertgasafskærmning. Luftfartskvalitets-samlinger gennemgår 100% inspektion via røntgen- eller ultralydstest. Produktionstider forlænges til 6-8 uger for disse applikationer på grund af sporbarheds- og certificeringskrav.
Elektronik- og sensorfremstilling
Mikro-samling af sensorhuse, hermetiske tætninger og hybridkredsløb bruger 50-100W fiberlasere eller grønne bølgelængdesystemer. Den fokuserede stråle (ned til 50 mikron) samler fine ledninger uden at beskadige omkringliggende komponenter. Medicinsk udstyrsproducenter er afhængige af dette til implantatsamlinger. Produktionshastigheder: 3000-5000 mikrosvejsninger pr. 8-timers skift afhængigt af komponentkompleksitet.
Omkostnings- og kvalitetsmålinger
Typisk ROI-periode: 18-24 måneder for integrerede lasersvejselinjer. Spildprocent falder fra 2-3% (konventionel svejsning) til 0,3-0,5% (laser). Materialebesparelser fra reduceret omarbejdning opvejer udstyrsafskrivning. Forbrugsvarer (gas, spidser) er lavere end MIG-systemer; arbejdskraft udgør 15-20% af de samlede svejseafdelingsomkostninger.