
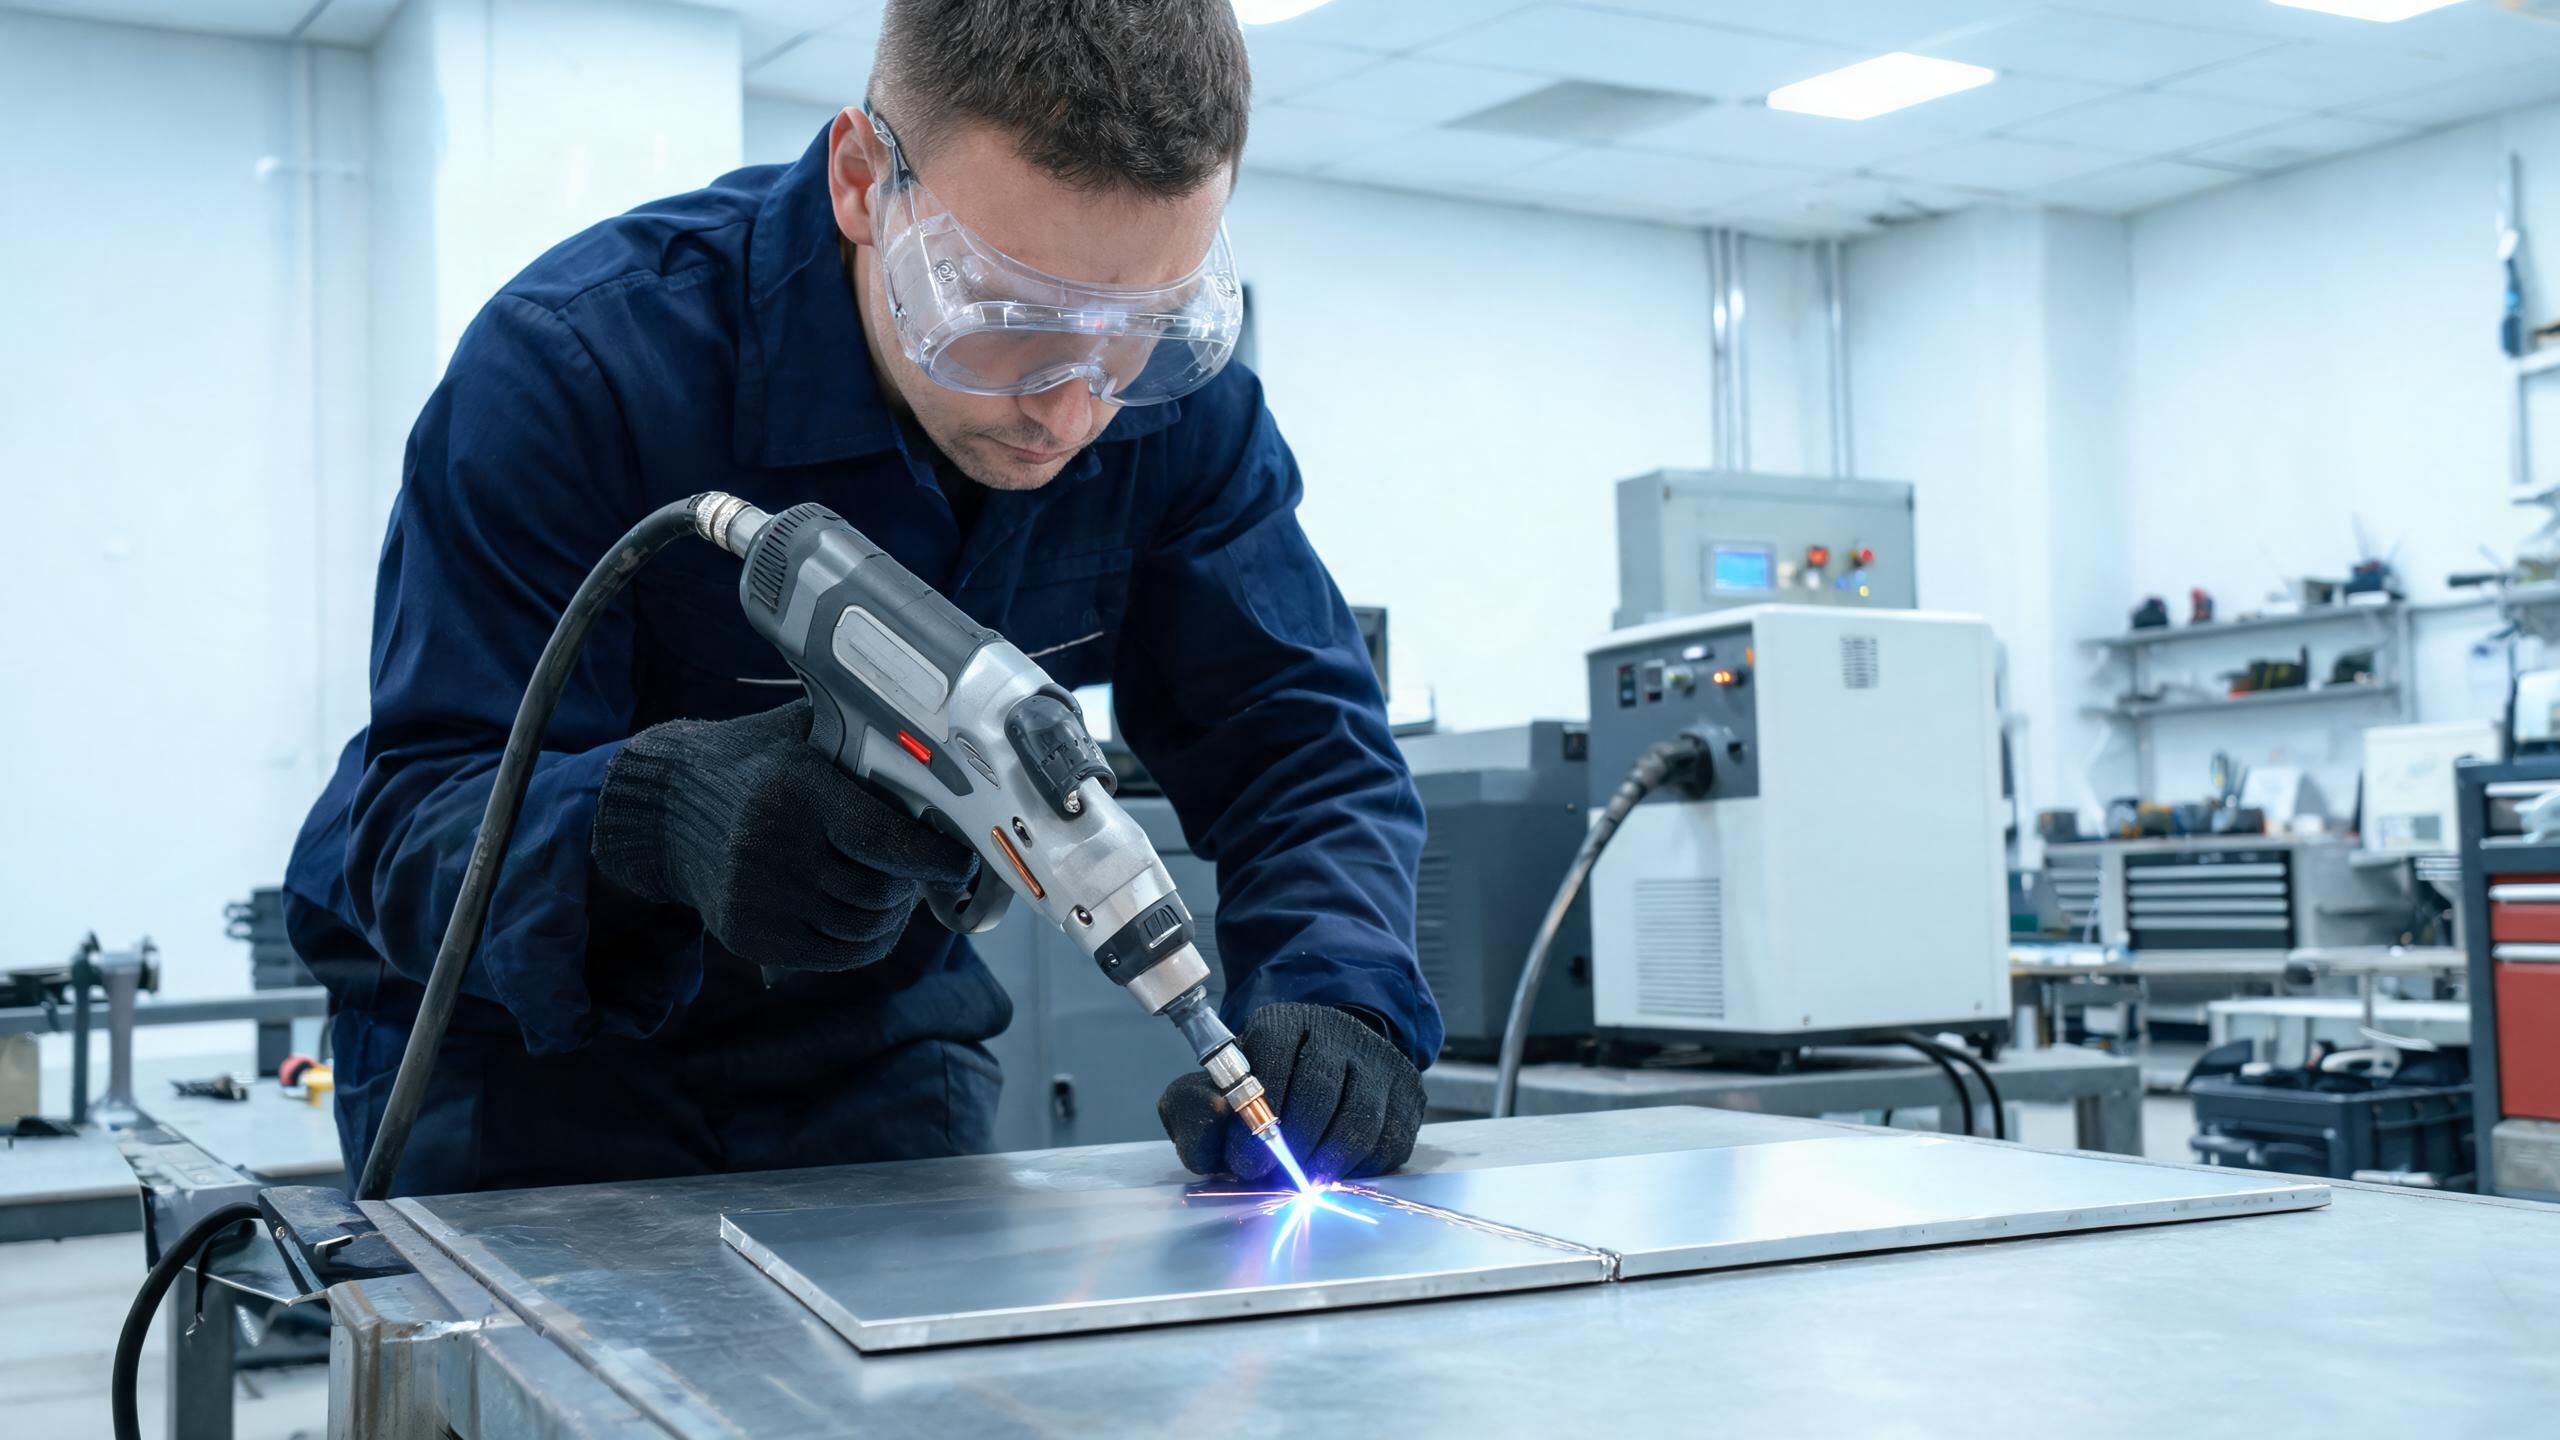
Teknikker og tips til svejsning af tynd aluminiumplade (0,5-1,5 mm) med en bærbar lasersvejser, der dækker effektvalg, varmetilførselskontrol, oxidhåndtering, beskyttelsesgas, fugeforberedelse og trådfremføring til spaltefyldning.
Teknisk guide
Hvorfor tyndt aluminium kræver særlig opmærksomhed
Tyndt aluminium – typisk plader fra 0,5 mm til 1,5 mm – bruges i vid udstrækning i elektronik-kabinetter, dekorative paneler, køleplader, batterihuse og lette strukturelle komponenter. Svejsning af disse tynde tykkelser byder på en række udfordringer, der adskiller sig fra svejsning af tykkere aluminiumplader. Fejlmargenen er lille: for meget varme, og du brænder igennem; for lidt, og du får ufuldstændig sammensmeltning.
En bærbar lasersvejser giver operatører den præcision, der er nødvendig for tyndt aluminium, fordi laserenergien kan fokuseres og kontrolleres tæt på millisekundniveau. Men udstyret alene er ikke nok – teknik og parametertuning er det, der adskiller rene svejsninger fra afviste emner. For et omfattende overblik over brug af en bærbar lasersvejsemaskine til aluminium, se vores dedikerede guide.
Valg af den rigtige effekt til tyndt aluminium
Til tynd aluminiumplade (0,5–1,5 mm) er lavere effektindstillinger generelt mere passende. Shandong Xinhong CNC Technology Co., Ltd. fremstiller håndholdte lasersvejsemaskine modeller i 1000W, 1500W, 2000W og 3000W konfigurationer. Til arbejde med tyndt aluminium:
| Materialetykkelse | Anbefalet effekt | Vigtigste fordel |
|---|---|---|
| 0,5–0,8 mm | 1000W | Minimal varmetilførsel, reduceret risiko for gennembrænding |
| 0,8–1,2 mm | 1000W–1500W | Balance mellem indtrængning og kontrol |
| 1,2–1,5 mm | 1500W | Fuld indtrængning med stabil svejsepool |
1500W-modellen opnår en maksimal indtrængning på 3 mm i aluminium, med sømkonsistens på ±0,1 mm. Til tynde plader betyder denne præcision, at du konsekvent kan producere svejsninger i den lavere ende af indtrængningsområdet uden at overskride og beskadige emnet.
Teknik 1: Kontroller varmetilførslen med hastighed og effekt
Den vigtigste teknik til tyndt aluminium er at styre varmetilførslen. Fordi aluminium leder varme hurtigt, spreder den varmepåvirkede zone sig hurtigt – og på tyndt materiale kan hele pladen varme op hurtigt. Sådan styrer du det:
- Brug højere svejsehastighed: Bevæg svejsepistolen med 15–25 mm/s for 0,5–0,8 mm plade. Hurtigere bevægelse reducerer den samlede varmetilførsel pr. længdeenhed og forhindrer gennembrænding.
- Reducer lasereffekten: Kør ikke på fuld nominel effekt til tynde emner. På en 1500W-maskine start med 600–900W til 0,5 mm aluminium, og øg kun, hvis indtrængningen er utilstrækkelig.
- Brug pulstilstand, hvis tilgængelig: Pulsering af laseren leverer energi i kontrollerede udbrud, så metallet kan køle lidt af mellem pulserne. Dette reducerer dramatisk risikoen for gennembrænding på tyndt materiale.
Praktisk tip: Test altid parametre på et skrotstykke af samme legering og tykkelse, før du svejser dit faktiske emne. Maskinen kan gemme 50+ sæt svejseparametre, så når du finder den rigtige kombination, skal du gemme den til fremtidig brug.
Teknik 2: Håndtering af oxidlaget på tynde plader
På tyndt aluminium er oxidlaget proportionalt mere betydningsfuldt i forhold til basismetaltykkelsen. En 4–5 nm oxidfilm betyder mindre på en 3 mm plade, men på 0,5 mm plade repræsenterer den en betydelig del af materialet og kan forårsage alvorlige svejsedefekter.
- Børst svejsezonen med en dedikeret aluminiumtrådbørste umiddelbart før svejsning. Brug ikke børster, der har været brugt på stål – jernpartikler, der er indlejret i børsten, vil forurene aluminiumet og forårsage defekter.
- Rengør med opløsningsmiddel (aceton eller isopropylalkohol) for at fjerne olier, fingeraftryk og fugt. På tynde plader kan selv mindre forurening resultere i porøsitet, der kompromitterer svejsningens integritet.
- Svejs snart efter rengøring. Oxidlaget begynder at danne sig igen inden for få minutter. Ideelt set skal du svejse inden for 30 minutter efter overfladebehandling for tyndt materiale.
Teknik 3: Optimering af beskyttelsesgas til tyndt aluminium
Beskyttelsesgas er kritisk for tyndt aluminium, fordi den lille svejsepool er mere sårbar over for atmosfærisk forurening. Argon er standardvalget, men gasflowhastighed og dysepositionering betyder mere på tyndt materiale:
- Flowhastighed: 15–20 L/min er typisk. For høj flowhastighed kan skabe turbulens, der trækker omgivende luft ind; for lav efterlader svejsningen underbeskyttet.
- Dysevinkel: Hold beskyttelsesgasdysen i en 10–15° slæbende vinkel i forhold til svejseretningen for at sikre, at gassen dækker den størknende svejsepool bag strålen.
- Gasrenhed: Brug 99,999% rent argon. Lavere renhedsklasser introducerer fugt og ilt, der bidrager til porøsitet, hvilket er særligt problematisk i tynde plader, hvor der er mindre materiale til at tolerere defekter.
Teknik 4: Fugeforberedelse og fastspænding
Tynd aluminiumplade er fleksibel og tilbøjelig til at deformeres af svejsevarme. Korrekt fugeforberedelse og fastspænding er afgørende:
- Brug tætte samlinger: Til lasersvejsning skal spalte tolerance holdes under 0,2 mm. Tyndt aluminium kan ikke bygge bro over store spalter uden overskydende fyldmateriale, hvilket tilføjer varme.
- Spænd fast: Sikr begge dele for at forhindre bevægelse under svejsning. Termisk udvidelse kan flytte fugen, når varmen opbygges.
- Overvej hæftesvejsning: Placer små hæftesvejsninger med intervaller langs fugen, før du kører den fulde svejsning. Dette holder justeringen og reducerer deformation.
±0,1 mm sømkonsistensen på disse maskiner betyder, at laserstrålen forbliver præcist på sporet, men operatøren er stadig ansvarlig for at præsentere en korrekt justeret fuge for strålen.
Teknik 5: Brug trådfremføring til spaltefyldning
Når spalter er uundgåelige, eller du har brug for at opbygge materiale på tyndt aluminium, er den automatiske trådfremføringstilbehør uvurderlig. Brug ER4043 eller ER5356 aluminiumfyldtråd:
- ER4043 (5% silicium) flyder godt og er god til generel svejsning på tynde plader. Den har lavere smeltepunkt og reducerer revnefølsomhed.
- ER5356 (5% magnesium) giver højere forskydningsstyrke og foretrækkes til strukturelle applikationer og til matchning af 5000-seriens aluminiumslegeringer.
- Start med en trådfremføringshastighed på 2–4 m/min for tyndt materiale, og juster baseret på spaltestørrelse og ønsket perleprofil.
Kontinuerlig drift til batcharbejde
Tynde aluminiumkomponenter produceres ofte i batches – kabinetdele, beslag eller paneler. Vandkølesystemet på disse håndholdte lasersvejsemaskiner understøtter kontinuerlig drift i 8 timer eller mere, hvilket betyder, at du kan køre produktionsbatches uden at stoppe for nedkøling. Stabil lasertemperatur oversættes til ensartet svejsekvalitet på tværs af hele batchen.
CE- og RoHS-certificeringer sammen med ISO 9001:2015-kvalitetsstyring giver dokumenteret overensstemmelse for købere, der leverer til regulerede industrier eller europæiske markeder.
Almindelige fejl, du skal undgå
- Kører med for meget effekt på tynde plader, hvilket forårsager gennembrænding og vridning.
- Springer over oxidfjernelse, hvilket fører til porøsitet og inkonsekvent sammensmeltning.
- Brug af snavsede eller fugtige beskyttelsesgasledninger, hvilket introducerer brint i svejsningen.
- Dårlig fastspænding, hvilket tillader fugen at bevæge sig midt i svejsningen og producerer forskudte perler.
- Ikke at gemme dokumenterede parametre, hvilket tvinger dig til at justere fra bunden for hver batch.
Konklusion
Svejsning af tyndt aluminium med en bærbar lasersvejser handler om at kontrollere varmetilførslen, forberede overfladen korrekt, bruge den rigtige beskyttelsesgas og fastspænde fugen korrekt. Med effektmuligheder fra 1000W til 3000W og evnen til at gemme optimerede parametersæt giver disse håndholdte lasersvejsemaskiner fabrikanter de værktøjer, de har brug for til at producere ensartede svejsninger af høj kvalitet på tynd aluminiumplade.