
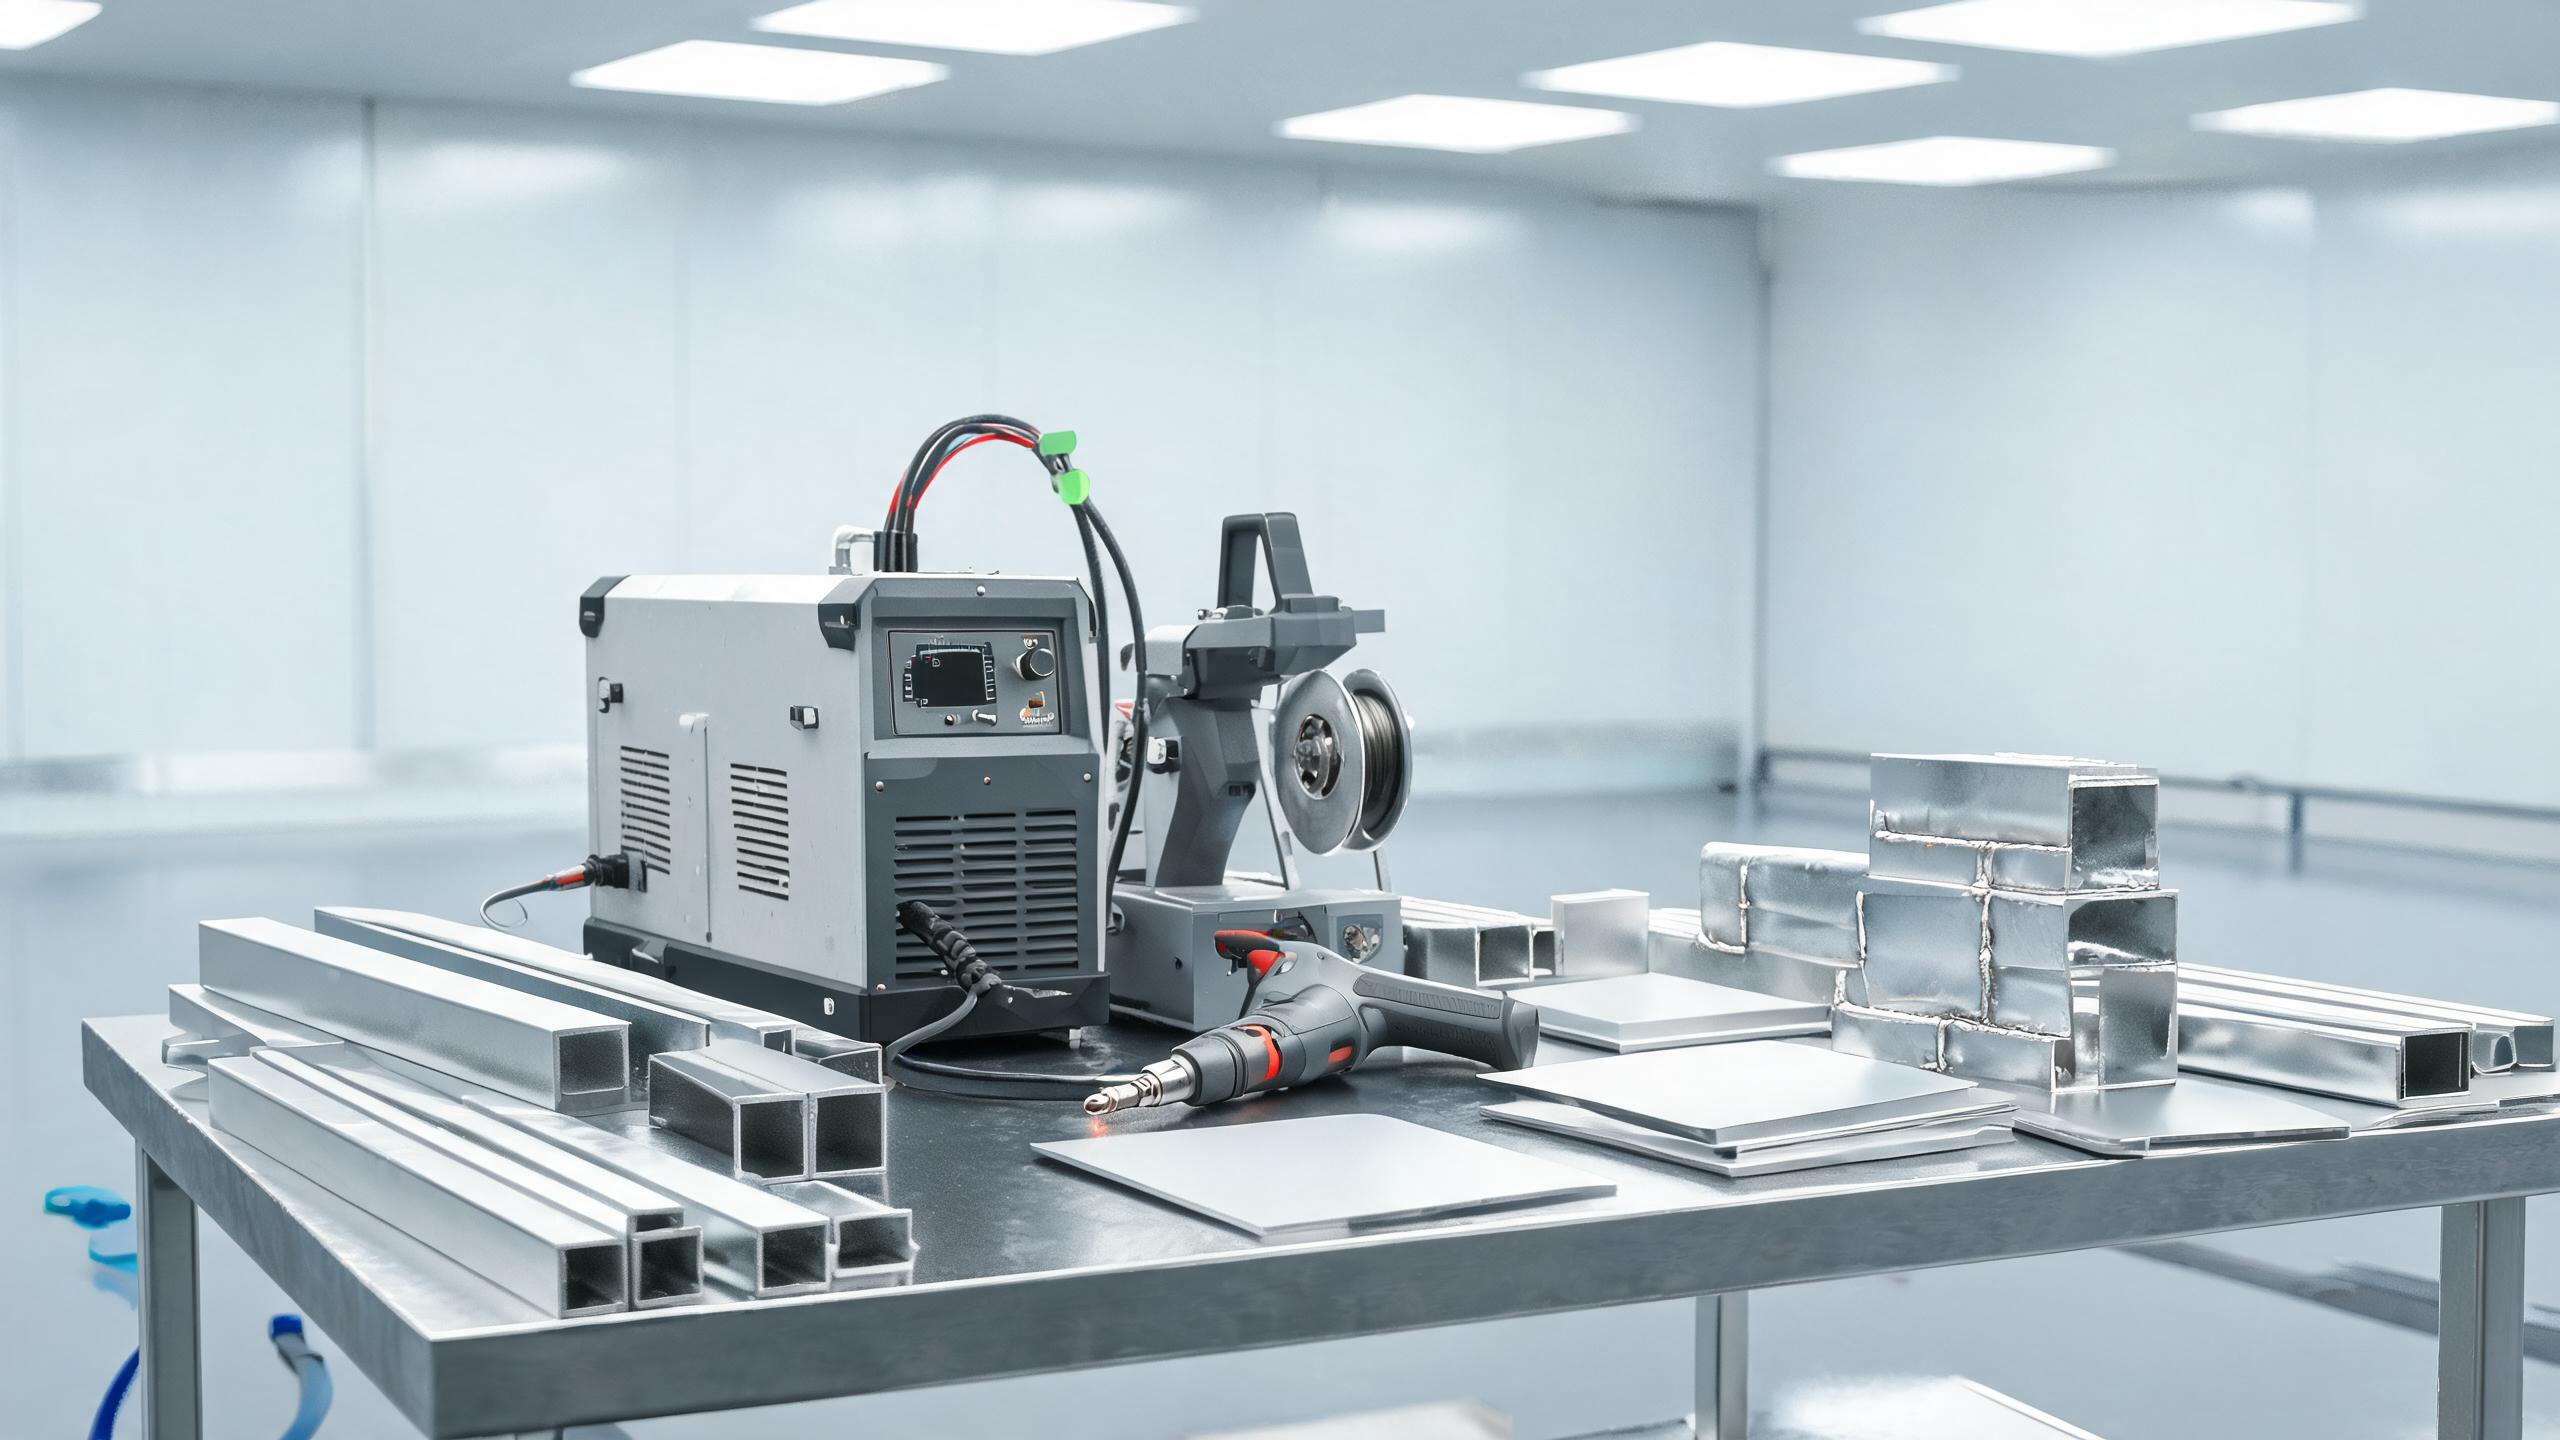
Hvad du skal vide om at bruge en bærbar lasersvejsemaskine til aluminiumsfremstilling - applikationer, legeringskompatibilitet, feltforhold og produktivitetsfordele.
Teknisk guide
Hvorfor portabilitet betyder noget i aluminiumsfabrikation
Aluminiumsforarbejdningsværksteder håndterer en bred vifte af emner – fra flade plader og ekstruderede profiler til store strukturelle rammer og specialsamlinger. Ikke alle dele kan flyttes til en stationær svejsestation. En bærbar lasersvejsemaskine til aluminiumsfabrikation bringer svejsningen til emnet, hvilket eliminerer behovet for at flytte tunge eller overdimensjonerede komponenter og reducerer håndteringsskader på færdige overflader.
Skiftet fra traditionel TIG- eller MIG-svejsning til en håndholdte lasersvejsemaskine ændrer fabrikationsarbejdsgangen på flere praktiske måder: hurtigere svejsehastigheder, smallere varmepåvirkede zoner, minimal slibning efter svejsning og evnen til at svejse forskellige tykkelser i en enkelt opsætning. For et omfattende overblik, udforsk vores guide til valg af en bærbar lasersvejsemaskine til aluminium.
Hvad definerer et bærbart lasersvejsesystem
Portabilitet i forbindelse med håndholdte fiberlasersvejsere betyder, at hele systemet – laserkilde, vandkølingsenhed, kontrolsystem og svejsepistol – kan transporteres til emnets placering og sættes op inden for få minutter. Nøgleegenskaber ved vores produktlinje:
| Funktion | Specifikation |
|---|---|
| Effektområde | 1000 W / 1500 W / 2000 W / 3000 W |
| Maks. indtrængning (Al) | 3 mm (1500 W-model) |
| Sømkonsistens | ±0,1 mm |
| Kølesystem | Vandkølet, 8+ timers kontinuerlig drift |
| Parameterlagring | 50+ grupper |
| Certificeringer | CE, RoHS, ISO 9001:2015 |
1000 W- og 1500 W-modellerne er de mest almindeligt anvendte i fabrikationsværksteder, der håndterer aluminiumprofiler, pladeemner og strukturelle samlinger. 2000 W- og 3000 W-modellerne tjener tungere fabrikationskrav såsom tykvæggede ekstruderinger og flerlagsforbindelser.
Aluminiumsforarbejdningsapplikationer
Strukturprofiler og ekstruderinger
Aluminiumsekstruderinger - T-slot-profiler, rektangulære rør og specialfremstillede tværsnit - er rygraden i rammer, kabinetter og bærende konstruktioner. Håndholdt lasersvejsning er velegnet til hjørnesamlinger, T-samlinger og knudepunkter med flere elementer, fordi den fokuserede stråle producerer en smal, dyb svejsning med minimal termisk deformation. Dette er særligt vigtigt for præcisionssamlinger, hvor tolerancen for bearbejdning efter svejsning er snæver.
Pladebeklædninger og kabinetter
For fremstillede kabinetter - elektronikhuse, batteribokse og kontrolpaneler - producerer den håndholdte lasersvejser rene, æstetisk acceptable svejsninger, der ofte ikke kræver yderligere efterbehandling. Den smalle varmepåvirkede zone (typisk 0,5–1,5 mm) bevarer planheden af tilstødende paneler, hvilket er kritisk for kabinetttætning og pakningstilpasning.
Varmeveksler- og rør-til-plade-samlinger
Aluminiumsvarmevekslere kræver rør-til-plade-samlinger med fuld gennemtrængning og nul lækage. Den kontrollerede varmetilførsel fra fiberlaseren, kombineret med vandkølingssystemets evne til at opretholde stabil effekt over 8+ timers skift, gør det praktisk til batchproduktion af disse krævende samlinger.
Reparation og omarbejdning
I fremstillingsmiljøer er den bærbare lasersvejsemaskine også værdifuld til reparation på stedet af beskadigede aluminiumskomponenter - revner i strukturelle elementer, slidte samlingsoverflader og omarbejdning af defekte svejsninger. Evnen til at bære svejsepistolen til reparationsstedet i stedet for at adskille strukturen sparer betydelig arbejdstid.
Vigtige overvejelser for fremstillingsworkflows
Legeringens kompatibilitet
Fremstillingsværksteder arbejder ofte med flere aluminiumslegeringer. At forstå, hvordan hver enkelt reagerer på lasersvejsning, er afgørende:
| Legeringsserie | Almindelige kvaliteter | Svejsebemærkninger |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Fremragende svejsbarhed; Mg-indhold stabiliserer smelten. Vær opmærksom på overdreven Mg-tab ved høj effekt. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Tilbøjelig til varmrevner. Brug 4043 tilsatsmateriale. Forvarm tykke sektioner til 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | God svejsbarhed. Lavere styrke; velegnet til ikke-bærende applikationer. |
| 1000 (rent Al) | 1050, 1060, 1100 | Høj reflektivitet. Kan kræve højere starteffekt for at etablere nøglehullet. |
Håndtering af oxidlag i fremstilling
I et fremstillingsværksted kan aluminiumskomponenter ligge i timer eller dage mellem skæring og svejsning. Oxidlaget bliver tykkere over tid og øges fra et par nanometer til flere mikrometer. Dette tykkere oxidlag hæver smeltetærsklen og kan forårsage svejsedefekter. Vigtige praksisser:
- Fjern oxid mekanisk (rustfrit stål børste) eller kemisk (ætsning) inden for 4 timer efter svejsning.
- For opbevarede komponenter skal oxidfjernelse planlægges som det sidste trin før svejsning.
- Inspicér skårne kanter - laserskårne aluminiumskanter kan have et genstøbt oxidlag, der kræver slibning før svejsning.
Beskyttelsesgas under feltforhold
Når du bruger en bærbar lasersvejsemaskine til aluminiumsfremstilling i åbne eller halvlukkede miljøer, kan beskyttelsesgassens effektivitet blive kompromitteret af luftbevægelser. Praktiske foranstaltninger:
- Øg gasflowhastigheden med 20–30% sammenlignet med indendørs bænksvejsning.
- Brug en gaslinsedyse for mere laminær, bredere dækning.
- Undgå svejsning i direkte vind; brug skærme eller indhegninger, når det er nødvendigt.
- For kritiske samlinger skal du overveje et slæbeskjold for at beskytte den størknende svejseperle.
Felt-tip: Systemets evne til at gemme over 50 parametergrupper betyder, at et fremstillingsværksted kan forhåndsgodkende indstillinger for hver almindelig kombination af legering-tykkelse-samling og kalde dem frem øjeblikkeligt, hvilket sikrer ensartet kvalitet uanset hvilken operatør, der er på skift.
Produktivitetsfordele i forhold til traditionelle metoder
Sammenlignet med TIG-svejsning af aluminium opnår en håndholdt fiberlasersvejser typisk 3–5 gange hurtigere svejsehastigheder, mens den producerer en snævrere varmepåvirket zone og kræver mindre rengøring efter svejsning. Vandkølingssystemet understøtter kontinuerlig drift i 8+ timer, hvilket betyder, at en enkelt operatør kan gennemføre lange fremstillingsserier uden at stoppe for at lade udstyret køle af. ±0,1 mm svejsesømskonsistens reducerer omarbejdning og inspektionstid.
| Faktor | TIG-svejsning | Håndholdt lasersvejsning |
|---|---|---|
| Svejsehastighed (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Varmepåvirket zone bredde | 3–6 mm | 0,5–1,5 mm |
| Slibning efter svejsning | Betydelig | Minimal eller ingen |
| Kontinuerlig drift | Begrænset af brænderens varme | 8+ timer (vandkølet) |
| Operatørens færdigheder krævet | Højt | Moderat (parameterstyret) |
Er en bærbar lasersvejsemaskine egnet til udendørs fremstillingspladser?
Systemet er designet til værksteds- og halvlukkede miljøer. Fuld udendørs eksponering kræver beskyttelse mod vind, regn og støv. Vandkølingssystemet og elektroniske styringer bør være overdækket. Til reparationer på stedet anbefales et midlertidigt hus eller et svejsetelt.
Kan jeg svejse støbt aluminium med dette udstyr?
Støbte aluminiumslegeringer (såsom A356) kan svejses med korrekt parameterjustering, men støbt materiale indeholder ofte porøsitet og indeslutninger fra støbeprocessen, der kan forårsage svejsedefekter. Inspektion før svejsning og røntgentest af kritiske støbte samlinger anbefales.
Hvilket effektniveau skal jeg vælge til generel aluminiumsfremstilling?
1500 W-modellen er det mest alsidige valg til fremstillingsværksteder. Den håndterer plade fra 0,5 mm til 3 mm, dækker størstedelen af profil- og kabinetarbejde og giver tilstrækkelig margin til pålidelige fuld-gennemtrængningssvejsninger. Værksteder, der håndterer tykvæggede ekstruderinger (4 mm+), bør overveje 2000 W- eller 3000 W-modellerne.