
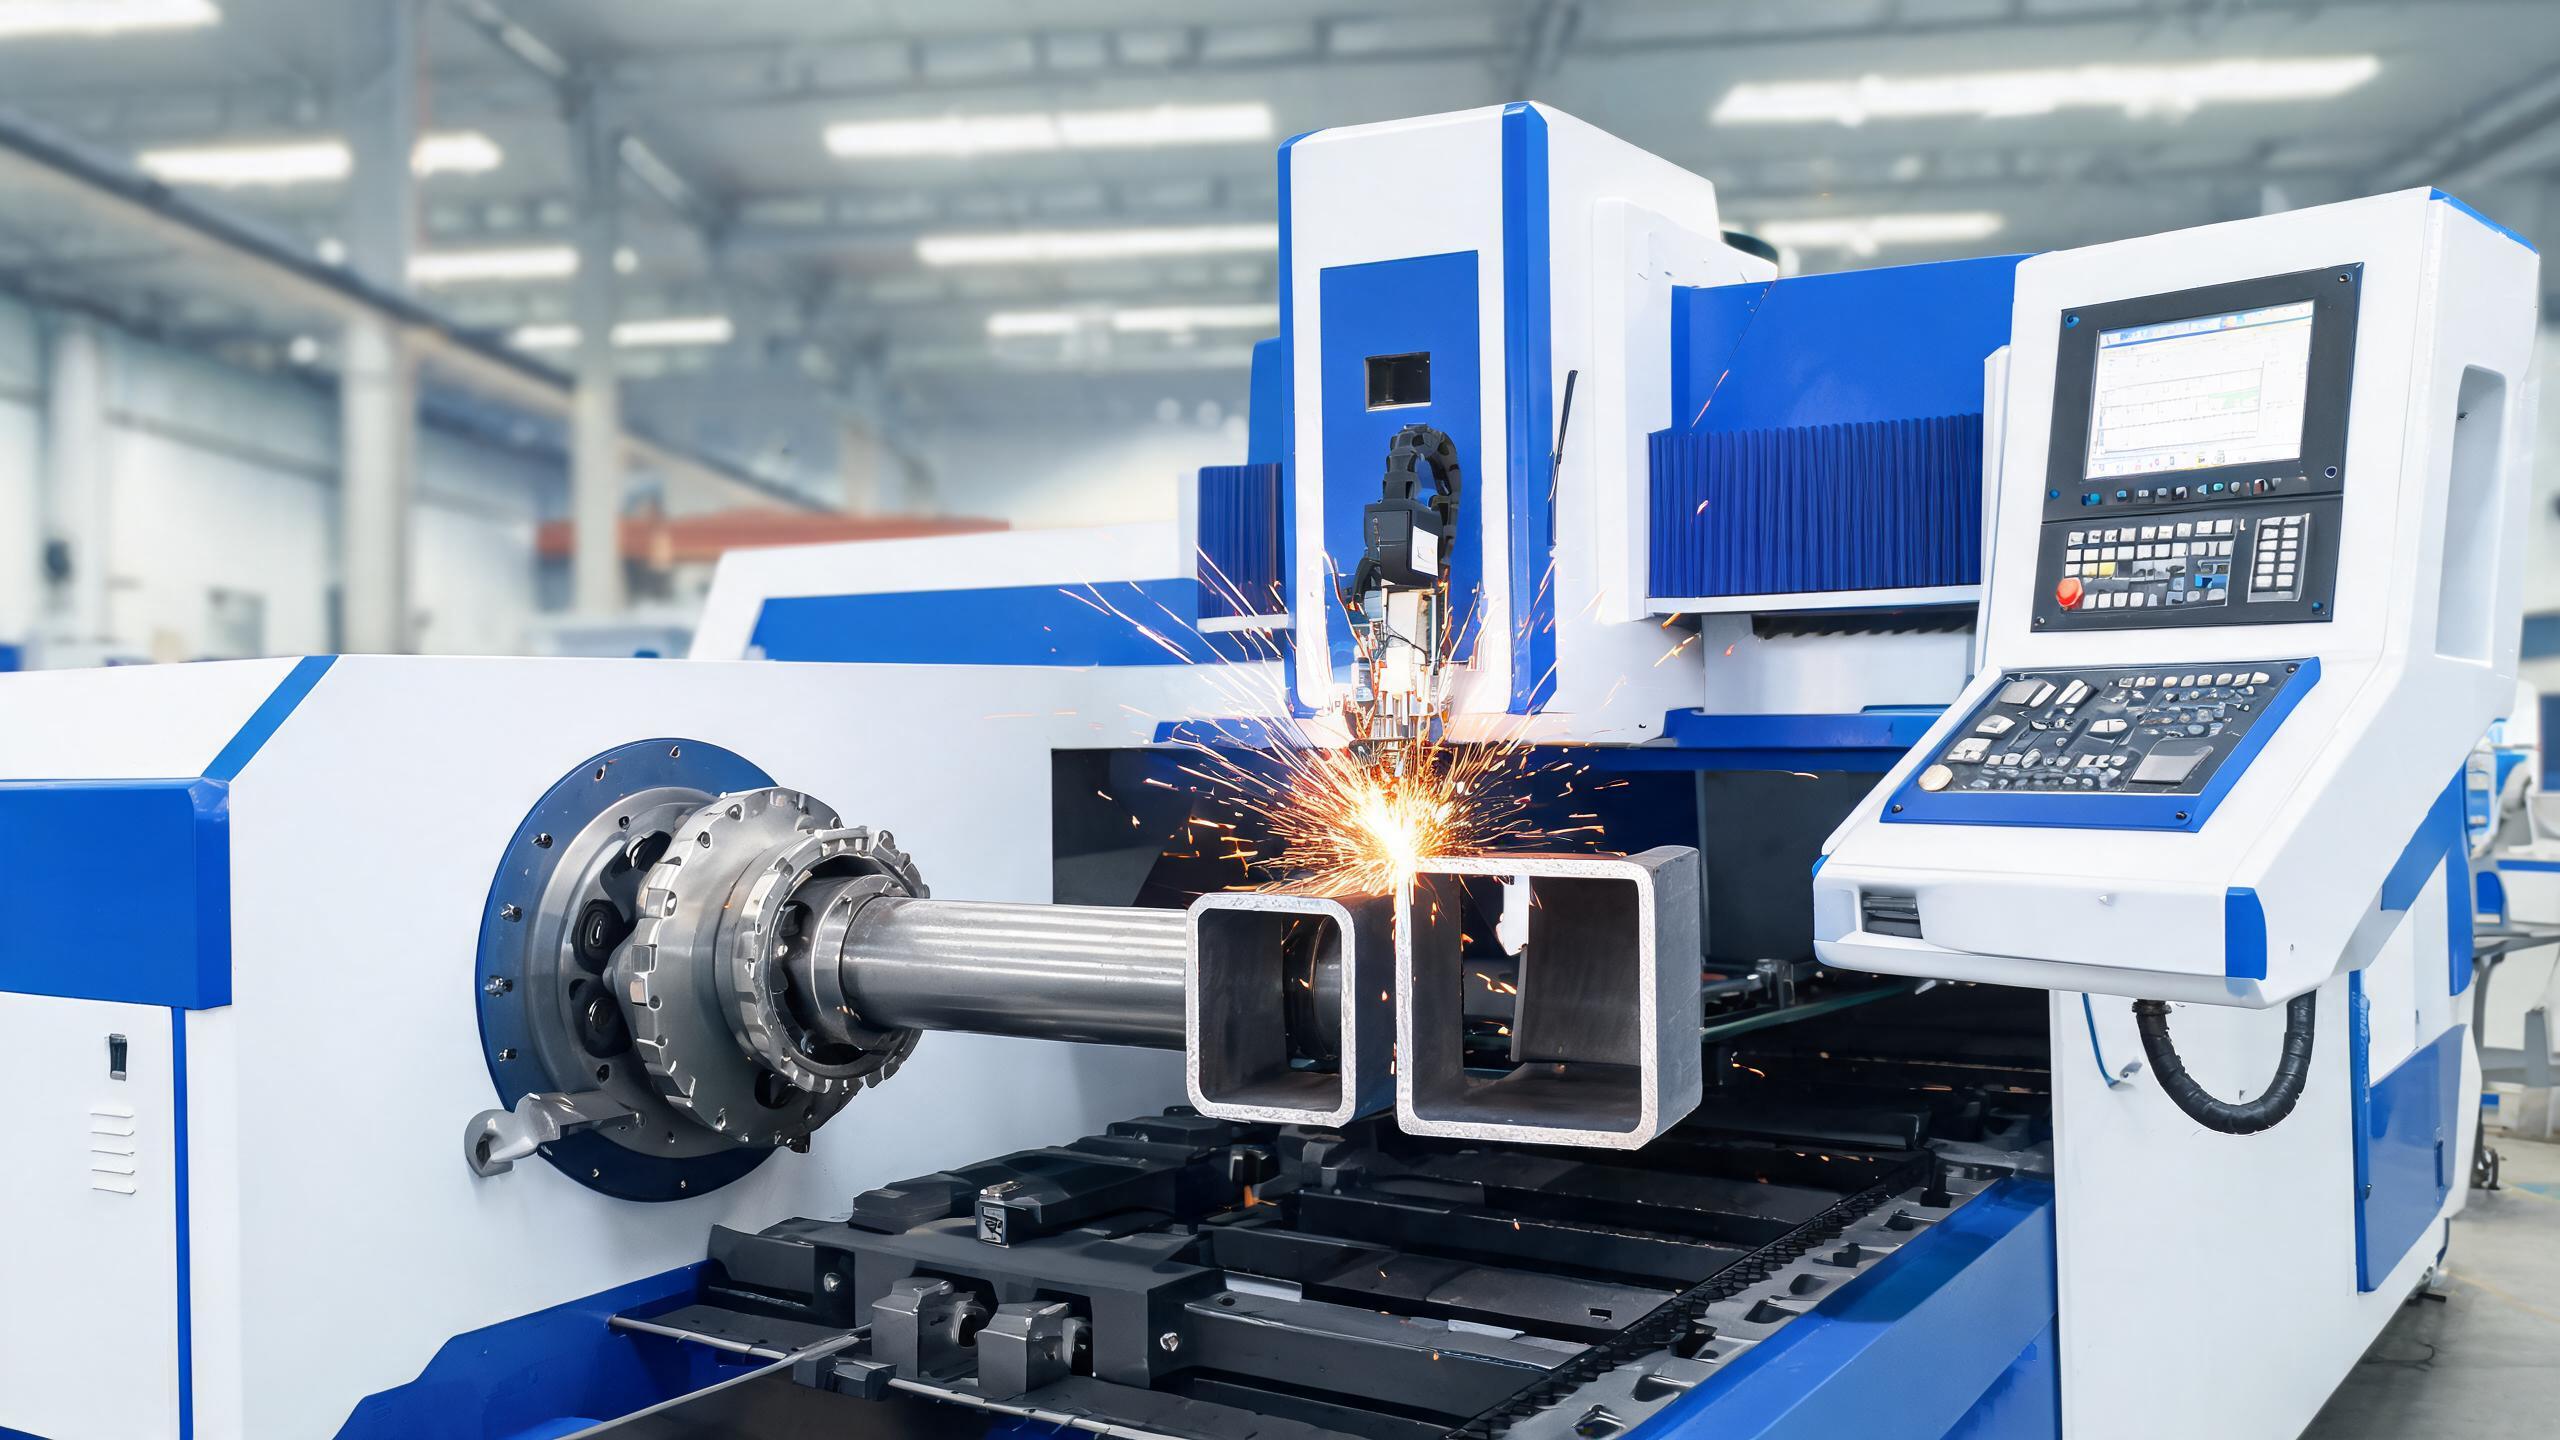
En teknisk analyse af rørlaserskæremaskiner, der dækker, hvordan teknologien fungerer, præcision på runde og firkantede rør, materialekapacitet, automatiseringsniveauer, softwarekrav og integrationshensyn for B2B-fabrikanter.
Rørlaserskæring: Teknologien, der omformer rørfremstilling
Hvis dit værksted stadig skærer rør og rørdele med båndsave, slibeskiver og manuelle borejigge, mister du tid på hvert eneste stykke. Rørlaserskæremaskiner eliminerer flere bearbejdningstrin – skæring, hulboring, affasning og markering – i en enkelt opsætning, på en enkelt maskine. For B2B-fabrikanter, der bearbejder strukturelle rør, runde rør eller firkantede profiler, er denne teknologi gået fra luksus til konkurrencemæssig nødvendighed.
Denne artikel nedbryder, hvordan rørlaserskæring fungerer, hvilke præcisions- og effektivitetsgevinster den leverer, og hvad du skal evaluere, når du overvejer et CNC-rørskæresystem til din drift.
Sådan fungerer rørlaserskæring
En rørlaserskæremaskine kombinerer en fiberlaserkilde med en roterende akse (eller chuck-system), der roterer røret, mens laserhovedet bevæger sig langs dets længde. Laserstrålen skærer gennem rørvæggen, mens den roterer, hvilket muliggør komplekse snit – lige snit, geringssnit, huller, slidser og indviklede profiler – uden at skifte værktøj.
Nøglekomponenter omfatter:
- Fiberlaserkilde - Typisk 1.000W til 6.000W afhængigt af rørvægtykkelse. De samme RAYCUS-, IPG- og GW-kilder, der bruges i pladeskærere, driver rørsystemer.
- Roterende chuck- eller drivsystem - Sikrer og roterer røret med præcis vinkelpositionering. Dobbelt-chuck-systemer understøtter længere rør og muliggør kontinuerlig belastning.
- Automatisk fremføringssystem - Indlæser rå rørlængder (typisk 3–6 meter) i skærezonen, nogle gange med bundtindlæsningskapacitet for uovervåget drift.
- CNC-kontrolsystem - Programmerer skærebanen, rotationshastigheden og laserparametrene. Systemer som CypCut understøtter rørspecifik programmering med 3D-simulering.
Skærekvalitet og præcision på runde og firkantede rør
Præcisionsforventningerne til rørlaserskæring ligner pladesystemer – positioneringsnøjagtighed i ±0,03 mm-området er standard for kvalitetsmaskiner. Men rørskæring tilføjer en rotationsdimension, som introducerer forskellige variabler:
- Rotationspositioneringsnøjagtighed: Chucken skal opretholde vinkelpræcision, mens røret roterer. Ethvert spil eller glidning oversættes direkte til skærefejl.
- Rør ligehed og ovalitet: Intet rør er perfekt rundt eller lige. Kvalitetsmaskiner kompenserer for rørafvigelser gennem software, men stærkt afvigende rør vil producere inkonsistente resultater uanset maskinpræcision.
- Vægtykkelsesvariation: Lasereffekten skal justeres for variationer i vægtykkelse langs rørets længde, især på svejste rør.
For firkantede og rektangulære profiler skærer maskinen hver flad side i rækkefølge, mens chucken roterer 90 grader mellem siderne. Hjørnekvalitet afhænger af lasereffektstyring og skærehastighed ved overgangspunkterne.
Hvad et rørlaserskæreanlæg erstatter
Overvej en typisk opgave med strukturel rørfremstilling: skæring af et firkantrør til længde, boring af to monteringshuller og tilføjelse af et 45-graders geringssnit i den ene ende. Med konventionelle metoder involverer dette:
- Skæring til længde på en båndsav
- Overførsel til søjleboremaskine for huller
- Overførsel til geringssav eller vinkelsliber for skråsnit
- Afgratning af alle skårne kanter i hånden
En rørlaserskæremaskine udfører alle fire operationer i en enkelt cyklus, typisk på under et minut for et standard 40×40 mm firkantrør. Elimineringen af materialehåndtering mellem stationer er, hvor de reelle tidsbesparelser akkumuleres - ikke kun i arbejdskraft, men også i reduceret igangværende lager og gulvplads.
Materiale- og tykkelseskapacitet
Rørlaserskæremaskiner håndterer samme materialeområde som fiberlasere til plade:
- Kulstofstålrør: Op til 8 mm vægtykkelse med en 3.000W-kilde; op til 12 mm med en 6.000W-kilde
- Rustfrit stålrør: Op til 6 mm med en 3.000W-kilde
- Aluminiumsrør: Op til 4 mm med en 3.000W-kilde
- Galvaniserede rør: Rene snit med minimalt grater, når der anvendes nitrogen som hjælpegas
Runde rør op til 220 mm diameter og firkantede/rektangulære profiler op til 200×200 mm er inden for det typiske kapacitetsområde. Maksimal rørlængde er normalt 6.000 mm med valgfri forlængelser til 9.000 mm til strukturelle applikationer.
Automatiseringsniveauer: Fra manuel til fuldautomatisk
Rørlaserskæresystemer findes i tre automatiseringsniveauer, hver egnet til forskellige produktionsmængder:
Entry-Level: Manuel læsning
Operatøren læser manuelt hvert rør ind i chucken, placerer det og starter skærecyklussen. Velegnet til lavvolumen, høj-mix-virksomheder, der behandler 20–50 rør pr. skift. Cyklustiden inkluderer betydelig læsningsoverhead, men maskinens pris er lavere.
Mellemklasse: Semi-automatisk læsning
En motoriseret rullebane eller magasin føder rør til chucken automatisk, men operatøren overvåger og udløser stadig hver læsning. Gennemstrømningen øges til 80–150 rør pr. skift. Dette niveau er det søde punkt for de fleste fremstillingsvirksomheder.
High-End: Fuldautomatisk bundtlæsning
En bundtlæsser håndterer 10–20 rør ad gangen og fodrer dem kontinuerligt med automatisk måling og justering. Ubemandet drift er mulig i længere perioder. Gennemstrømningen kan overstige 300 rør pr. skift. Dette niveau retfærdiggør sin pris, når produktionsmængden overstiger 5.000 rør pr. måned.
Software og programmering
Moderne rørlasermaskiner bruger specialiseret CAM-software, der håndterer rørspecifikke operationer:
- 3D-simulering - Visualiser skærebanen på den faktiske rørprofil før skæring
- Parametrisk bibliotek - Forprogrammerede skæreformer (huller, slidser, geringssnit, forgreninger), der kan parametriseres efter dimension
- Nesting-optimering - Maksimer materialeudnyttelsen ved at optimere skæreplaceringen langs rørlængden
- Fælles skærelinje - Del en enkelt skærelinje mellem tilstødende dele for at reducere cyklustid og materialesvind
CypCut og TubePro er almindelige softwareplatforme, der leveres med kinesisk fremstillede rørlasersystemer. De understøtter DXF-, DWG- og IGES-importformater, hvilket gør det nemt at integrere med eksisterende CAD-arbejdsgange.
Nøglespecifikationer at evaluere
Når du sammenligner rørlaserskæremaskiner, skal du fokusere på disse specifikationer:
- Lasereffekt: 1.000W–3.000W til tyndvæggede rør; 6.000W til tykvæggede strukturelle rør
- Rørdiameterområde: Sørg for, at chucksystemet kan rumme dine typiske rørstørrelser
- Maksimal rørlængde: 6.000 mm standard; længere til strukturelt arbejde
- Antal chucke: Dobbelt-chuck-systemer giver bedre støtte til lange rør og muliggør kontinuerlig skæring
- Positioneringsnøjagtighed: ±0,03 mm er standard for kvalitetsmaskiner
- Automatiseringsniveau: Match læssesystemet til din produktionsmængde
Integrationshensyn
Tilføjelse af en rørlaserskæremaskine til dit anlæg kræver planlægning ud over selve maskinen:
- Gulvplads: Rørlasere er længere end pladelasere på grund af fødesystemet. Planlæg mindst 12–15 meter lineær plads inklusive læsse- og aflæsningszoner.
- Strøm- og gasforsyning: Et 3.000W-system kræver typisk 3-faset 380V-strøm og trykluft eller nitrogen ved 1,5–2,5 MPa.
- Udsugning og filtrering: Skæring af galvaniserede eller malede rør genererer dampe, der kræver udsugning. Sørg for, at din støvopsamler er klassificeret til metalstøv med passende filtermedier.
- Operatøruddannelse: Selvom CNC-grænsefladen forenkler betjeningen, kræver programmering af komplekse rørskæringer træning. Medregn 2–4 ugers onboarding af operatører.
Konklusion
Rørlaserskæremaskiner leverer målbare produktivitetsgevinster for fabrikanter, der behandler runde, firkantede og rektangulære rør. Evnen til at skære, bore, affase og markere i en enkelt opsætning eliminerer flaskehalse i materialehåndtering og reducerer lønomkostninger. Når du evaluerer systemer, skal du matche lasereffekt, chuckkapacitet og automatiseringsniveau til dit specifikke materialeområde og produktionsmængde - og verificere, at softwaren understøtter din CAD-arbejdsgang.