
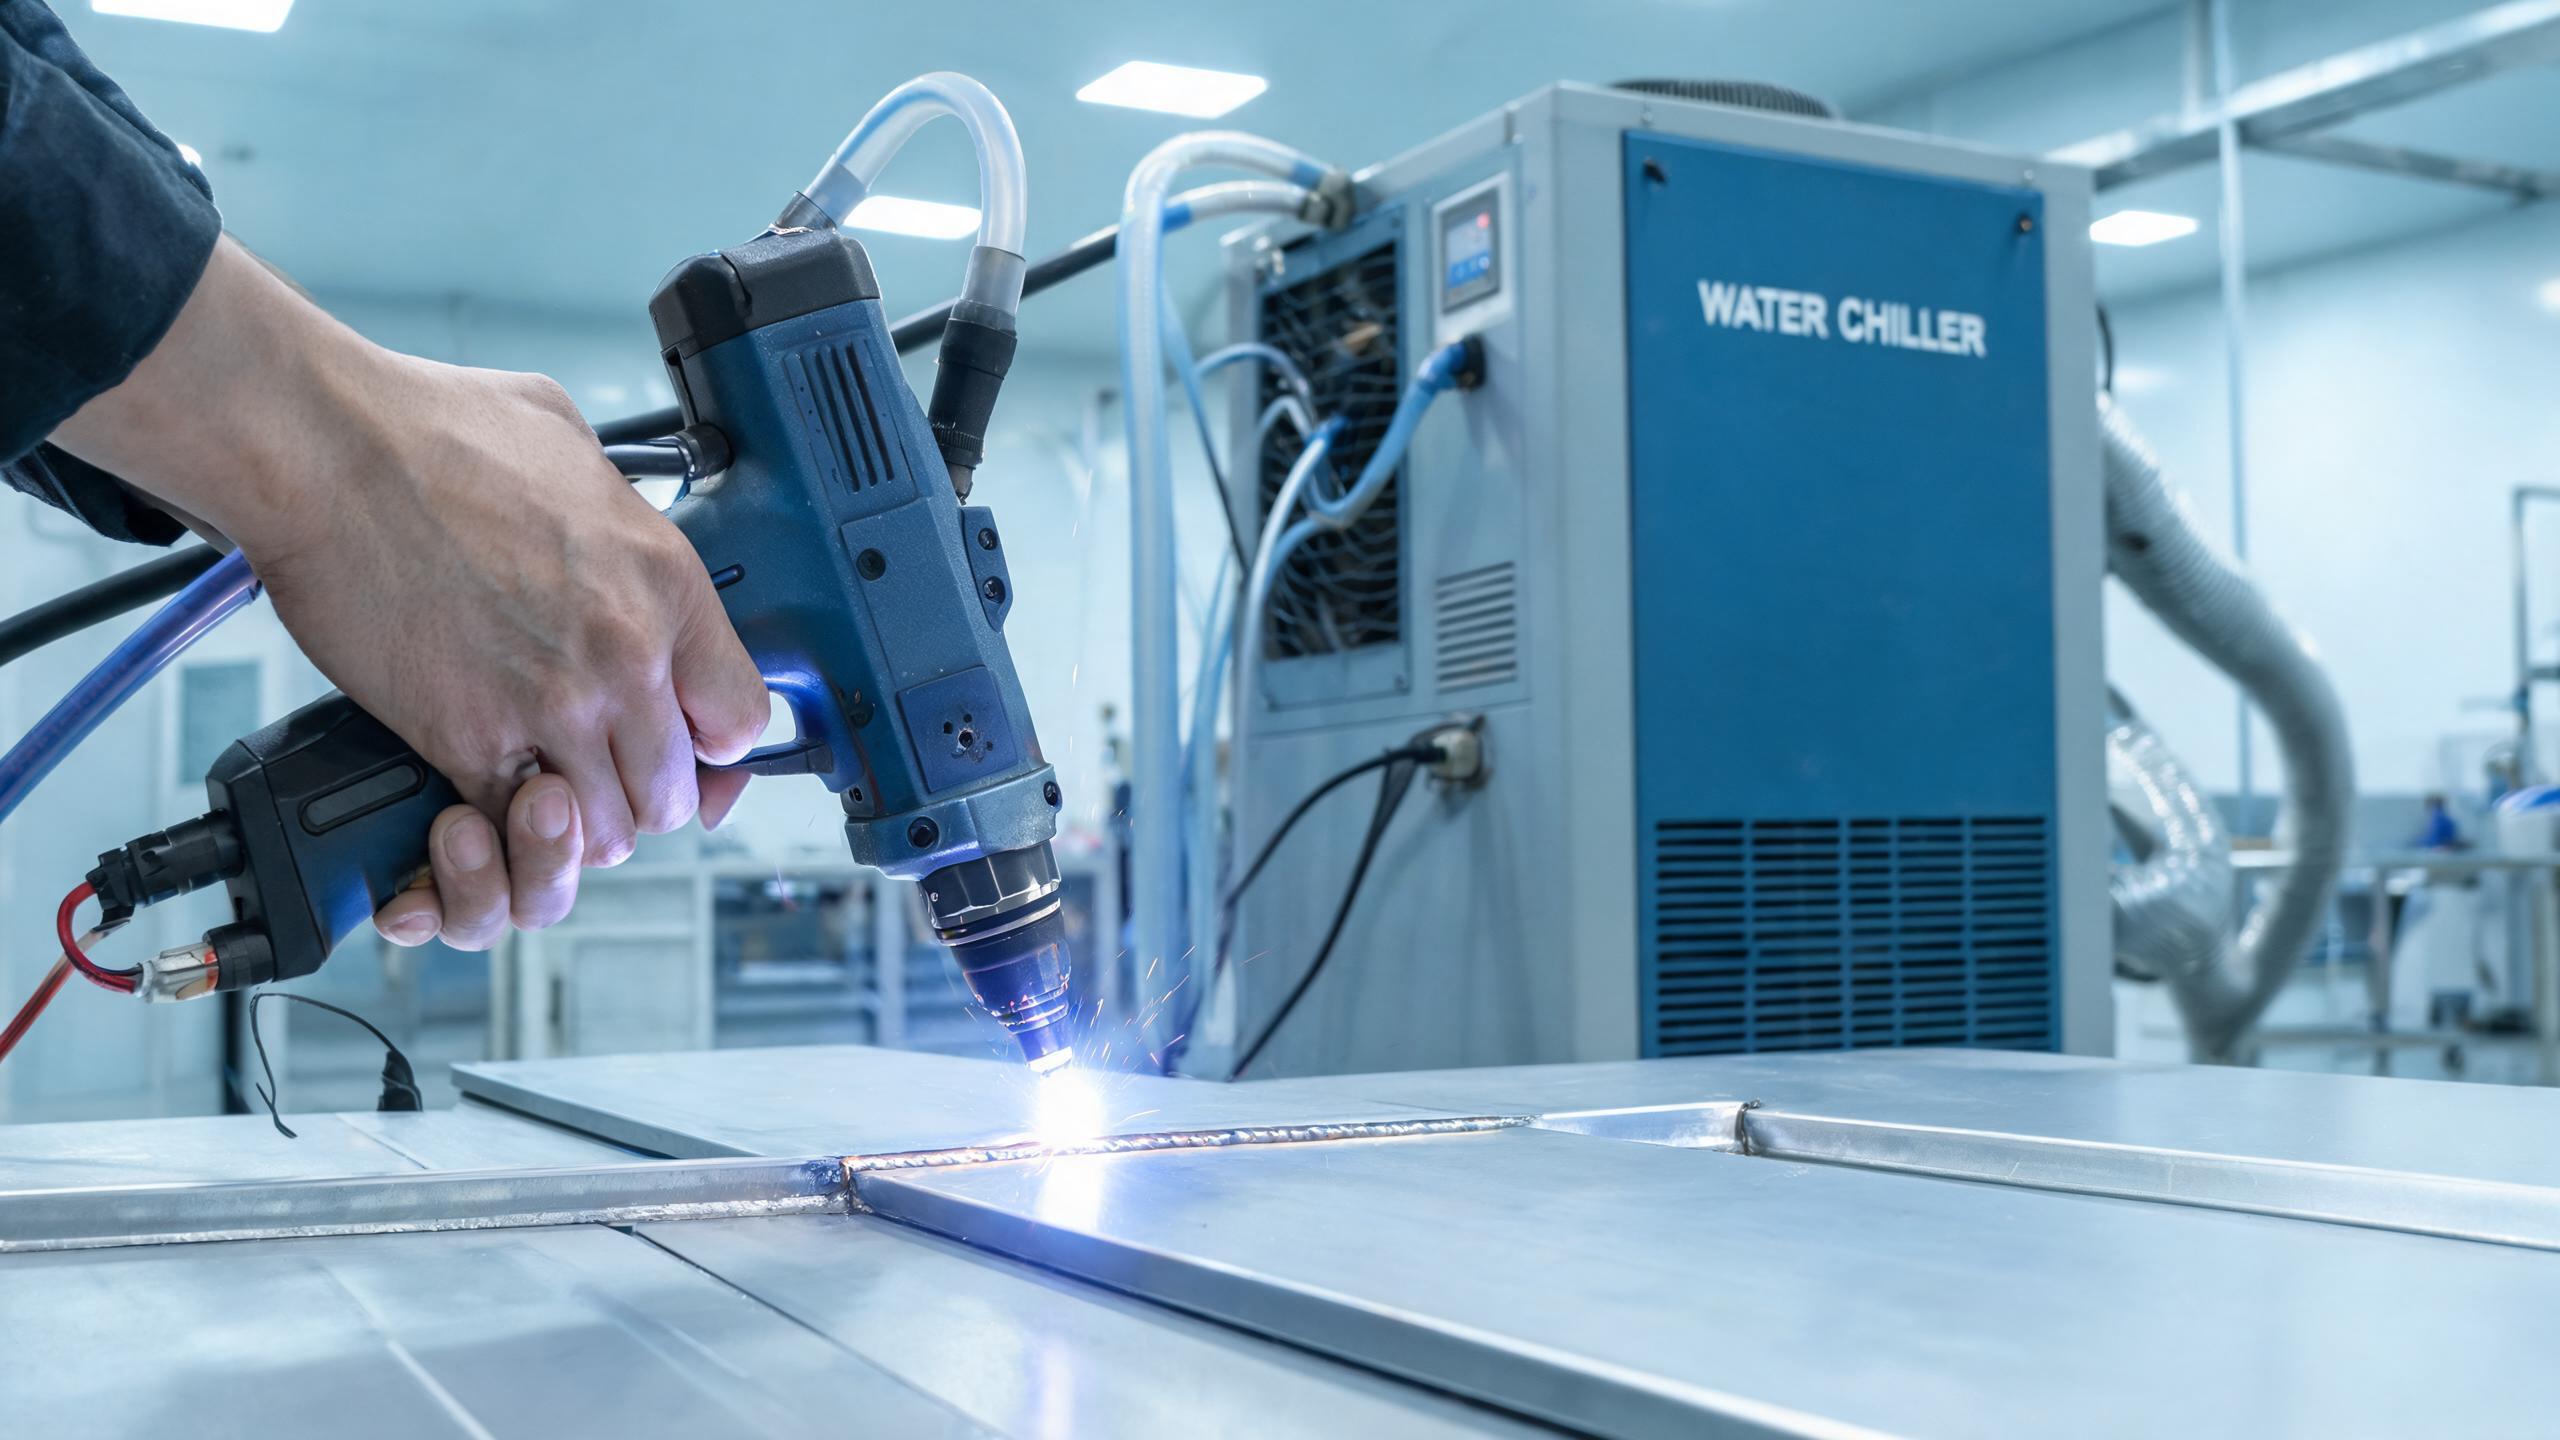
Ein praktischer Leitfaden zum Schweißen von Aluminiumlegierungen mit handgeführten Laserschweißgeräten, der Leistungswahl (1000 W–3000 W), Oxidschichtmanagement, Porositätsvermeidung, wichtige Parameter und Wasserkühlung für kontinuierliche Produktion abdeckt.
Technischer Leitfaden
Warum Aluminiumlegierungen das Laserschweißen herausfordern
Aluminiumlegierungen gehören zu den am häufigsten verwendeten Metallen in der Fertigung – von Karosserieteilen über Luftfahrtkomponenten, Kühlkörper bis hin zu Gehäusen für Unterhaltungselektronik. Dennoch zählen sie zu den schwierigsten Materialien, die konsistent zu schweißen sind. Ein Handlaserschweißmaschine geht auf mehrere inhärente Herausforderungen von Aluminium ein, aber zu verstehen, warum sich dieses Metall unter einem Laserstrahl so verhält, ist der erste Schritt zu zuverlässigen Schweißnähten.
Aluminium hat drei Eigenschaften, die das Schweißen erschweren:
- Hohe Reflektivität - Aluminium reflektiert bei Raumtemperatur bis zu 90 % der einfallenden Laserenergie, insbesondere bei Faserlasern mit 1070 nm. Das bedeutet, dass mehr Leistung benötigt wird, um das Keyhole zu initiieren, und die anfängliche Reflexion kann die Optik beschädigen, wenn sie nicht richtig gehandhabt wird.
- Hohe Wärmeleitfähigkeit - Aluminium leitet Wärme etwa viermal schneller als Stahl. Die Wärme dissipiert schnell aus der Schweißzone, was bedeutet, dass Sie eine höhere Leistungsdichte benötigen, um ein stabiles Schmelzbad aufrechtzuerhalten.
- Oxidschicht - Ein natürlicher Aluminiumoxidfilm (Al₂O₃) bildet sich innerhalb von Sekunden nach Luftkontakt auf der Oberfläche. Dieses Oxid hat einen Schmelzpunkt von etwa 2072 °C, weit höher als der eigene Schmelzpunkt von Aluminium von 660 °C. Wenn es nicht entfernt oder richtig gehandhabt wird, kann es zu unvollständiger Verschmelzung und Oxideinschlüssen in der Schweißnaht führen.
Diese Faktoren sind genau der Grund, warum die Wahl der richtigen Ausrüstung und Parameter bei Aluminium wichtiger ist als bei vielen anderen Metallen. Für einen breiteren Überblick über Ausrüstungsoptionen und Techniken, siehe unseren Leitfaden zu tragbare Laserschweißgeräte für Aluminium.
Wie ein handgeführtes Laserschweißgerät Aluminium verarbeitet
Shandong Xinhong CNC Technology Co., Ltd. bietet handgeführte Faserlaser-Schweißgeräte in vier Leistungsstufen an: 1000 W, 1500 W, 2000 W und 3000 W. Für das Schweißen von Aluminiumlegierungen ist die Leistungswahl aufgrund der hohen Reflektivität und Wärmeleitfähigkeit des Metalls entscheidend.
So ordnet sich der Leistungsbereich den Aluminiumdickenbereichen basierend auf den Fähigkeiten der Maschine zu:
| Laserleistung | Empfohlene Aluminiumdicke | Typische Anwendung |
|---|---|---|
| 1000 W | 0,5–1,5 mm | Dünnblech, Elektronikgehäuse |
| 1500 W | 1,0–3,0 mm | Allgemeine Fertigung, Halterungen |
| 2000 W | 1,5–3,0 mm | Dickere Bleche, Strukturteile |
| 3000 W | 2,0–3,0 mm+ | Schwere Aluminiumkomponenten |
Hinweis: Das 1500-W-Modell erreicht eine maximale Eindringtiefe von 3 mm sowohl bei Edelstahl als auch bei Aluminium, mit einer Schweißnahtkonsistenz von ±0,1 mm. Dies macht es zu einer vielseitigen Wahl für Verarbeiter, die mit mehreren Materialien arbeiten.
Die Faserlaserquelle in diesen Maschinen liefert einen fokussierten Strahl mit hoher Leistungsdichte, der hilft, die Reflektivitätsbarriere von Aluminium zu überwinden. Sobald sich das Keyhole bildet – typischerweise innerhalb der ersten Millisekunden – steigen die Absorptionsraten dramatisch an, da das geschmolzene Metall Energie weit effizienter absorbiert als die feste Oberfläche.
Umgang mit der Oxidschicht vor dem Schweißen
Die Aluminiumoxidschicht ist nicht etwas, durch das Sie hindurchschweißen können und gute Ergebnisse erwarten. Sie muss behandelt werden, bevor der Laser das Metall berührt:
- Mechanische Entfernung: Verwenden Sie eine Edelstahldrahtbürste (nur für Aluminium, um Kreuzkontamination zu vermeiden) oder Scotch-Brite, um den Oxidfilm aus der Schweißzone zu entfernen. Tun Sie dies innerhalb von 1–2 Stunden vor dem Schweißen, da sich die Oxidschicht sofort wieder zu bilden beginnt.
- Chemische Reinigung: Für Produktionsumgebungen bietet eine alkalische Ätzung gefolgt von einer Entschlackung und Spülung eine konsistentere Oberflächenvorbereitung.
- Drahtvorschuboption: Das handgeführte Laserschweißgerät kann mit einem automatischen Drahtvorschub ausgestattet werden. Beim Schweißen von Aluminium hilft die Verwendung von ER4043- oder ER5356-Zusatzdraht, den niedrigen Schmelzpunkt des Grundmetalls auszugleichen und das Erscheinungsbild der Schweißraupe zu verbessern.
Wenn Sie die Oxidentfernung überspringen, riskieren Sie Porosität, Einschlüsse und inkonsistente Eindringtiefe – unabhängig davon, wie gut Sie Ihre Parameter einstellen.
Vermeidung von Porosität in Aluminiumschweißnähten
Porosität ist der häufigste Defekt beim Laserschweißen von Aluminium. Die hohe Löslichkeit von Wasserstoff in Aluminium im flüssigen Zustand – kombiniert mit einem dramatischen Abfall der Löslichkeit während der Erstarrung – bedeutet, dass jeder vorhandene Wasserstoff als Gasporen eingeschlossen wird.
Wasserstoffquellen umfassen Feuchtigkeit auf der Oberfläche, Restfett oder -öl, die Oxidschicht selbst und sogar hohe Umgebungsfeuchtigkeit. Um Porosität zu minimieren:
- Reinigen Sie die Schweißzone gründlich mit Aceton oder Isopropylalkohol vor dem Schweißen.
- Verwenden Sie hochreines Argon (99,999 %) als Schutzgas mit einer Durchflussrate von 15–20 l/min.
- Lagern Sie Aluminiumbleche in einer trockenen Umgebung; vermeiden Sie das Schweißen von Material, das Regen oder hoher Luftfeuchtigkeit ausgesetzt war.
- Verwenden Sie den Drahtvorschub mit ordnungsgemäß gelagertem, sauberem Zusatzdraht.
Der Dauerstrichbetrieb und die einstellbaren Puls-Parameter des handgeführten Laserschweißgeräts geben dem Bediener eine feine Kontrolle über die Wärmezufuhr, was hilft, die Erstarrungsrate zu steuern und die Porenbildung zu reduzieren.
Wichtige Parameter, die Sie richtig einstellen sollten
Aluminium erfordert andere Parametereinstellungen als Stahl. Während die genauen Werte von Ihrer spezifischen Legierung, Dicke und Verbindungsart abhängen, sind hier die kritischen Parameter, die Sie abstimmen sollten:
- Laserleistung: Beginnen Sie bei Aluminium mit 80–90 % der Nennleistung, da die hohe Reflektivität konzentrierte Energie erfordert. Für das 1500-W-Gerät ist ein typischer Ausgangspunkt 1200–1500 W für 2 mm Aluminiumblech.
- Schweißgeschwindigkeit: Langsamere Geschwindigkeiten (8–15 mm/s für 2-mm-Material) ermöglichen ausreichende Wärmezufuhr, aber zu langsam kann bei dünnem Aluminium zum Durchbrennen führen. Testen Sie zuerst an Ausschussmaterial.
- Schutzgas: Argon ist Standard. Argon-Helium-Gemische (z. B. 50/50) können die Eindringtiefe bei dickeren Abschnitten verbessern, da Helium die Plasmatemperatur erhöht.
- Fokusposition: Eine leichte Defokussierung (0,5–1,0 mm über der Oberfläche) erzeugt oft ein breiteres, stabileres Schmelzbad für Aluminium.
Die Maschine kann über 50 Parametersätze speichern. Sobald Sie die richtigen Einstellungen für eine bestimmte Aluminiumlegierung und Dickenkombination gefunden haben, können Sie sie sofort speichern und abrufen – das eliminiert Trial-and-Error bei Wiederholungsaufträgen.
Wasserkühlung für kontinuierliche Produktion
Das Schweißen von Aluminium erzeugt aufgrund der hohen Leistungsanforderungen erhebliche Wärme. Das Wasserkühlsystem in diesen handgeführten Laserschweißgeräten ist darauf ausgelegt, diese Last zu bewältigen und einen kontinuierlichen Betrieb von 8 Stunden oder mehr ohne thermische Abschaltung zu unterstützen. Dies ist in Produktionsumgebungen unerlässlich, in denen Ausfallzeiten direkt die Leistung beeinträchtigen.
Der Kühler hält eine stabile Laserquellentemperatur aufrecht, was wiederum die Strahlqualität und Leistungsabgabe über lange Schichten konstant hält. Für Verarbeiter, die Chargenaufträge an Aluminiumkomponenten durchführen, bedeutet dies eine vorhersehbare Schweißqualität vom ersten bis zum letzten Teil.
Zertifizierungen und Qualitätssicherung
Die handgeführten Laserschweißgeräte tragen CE- und RoHS-Zertifizierungen, und Shandong Xinhong CNC Technology arbeitet nach einem ISO-9001:2015-Qualitätsmanagementsystem. Für Käufer, die in europäische Märkte oder Branchen liefern, die eine dokumentierte Qualitätskonformität erfordern, bieten diese Zertifizierungen eine Grundlage der Sicherheit.
Fazit
Das Schweißen von Aluminiumlegierungen mit einem handgeführten Laserschweißgerät ist durchaus machbar, wenn Sie die einzigartigen Eigenschaften des Materials respektieren. Der Schlüssel liegt darin, die Leistung an die Dicke anzupassen, die Oxidschicht zu entfernen, Wasserstoffquellen zu kontrollieren und Ihre optimierten Parameter für Wiederholbarkeit zu speichern. Mit Leistungsoptionen von 1000 W bis 3000 W decken diese Maschinen den Aluminiumfertigungsbedarf von dünnem Blech bis zu Strukturplatten ab.