
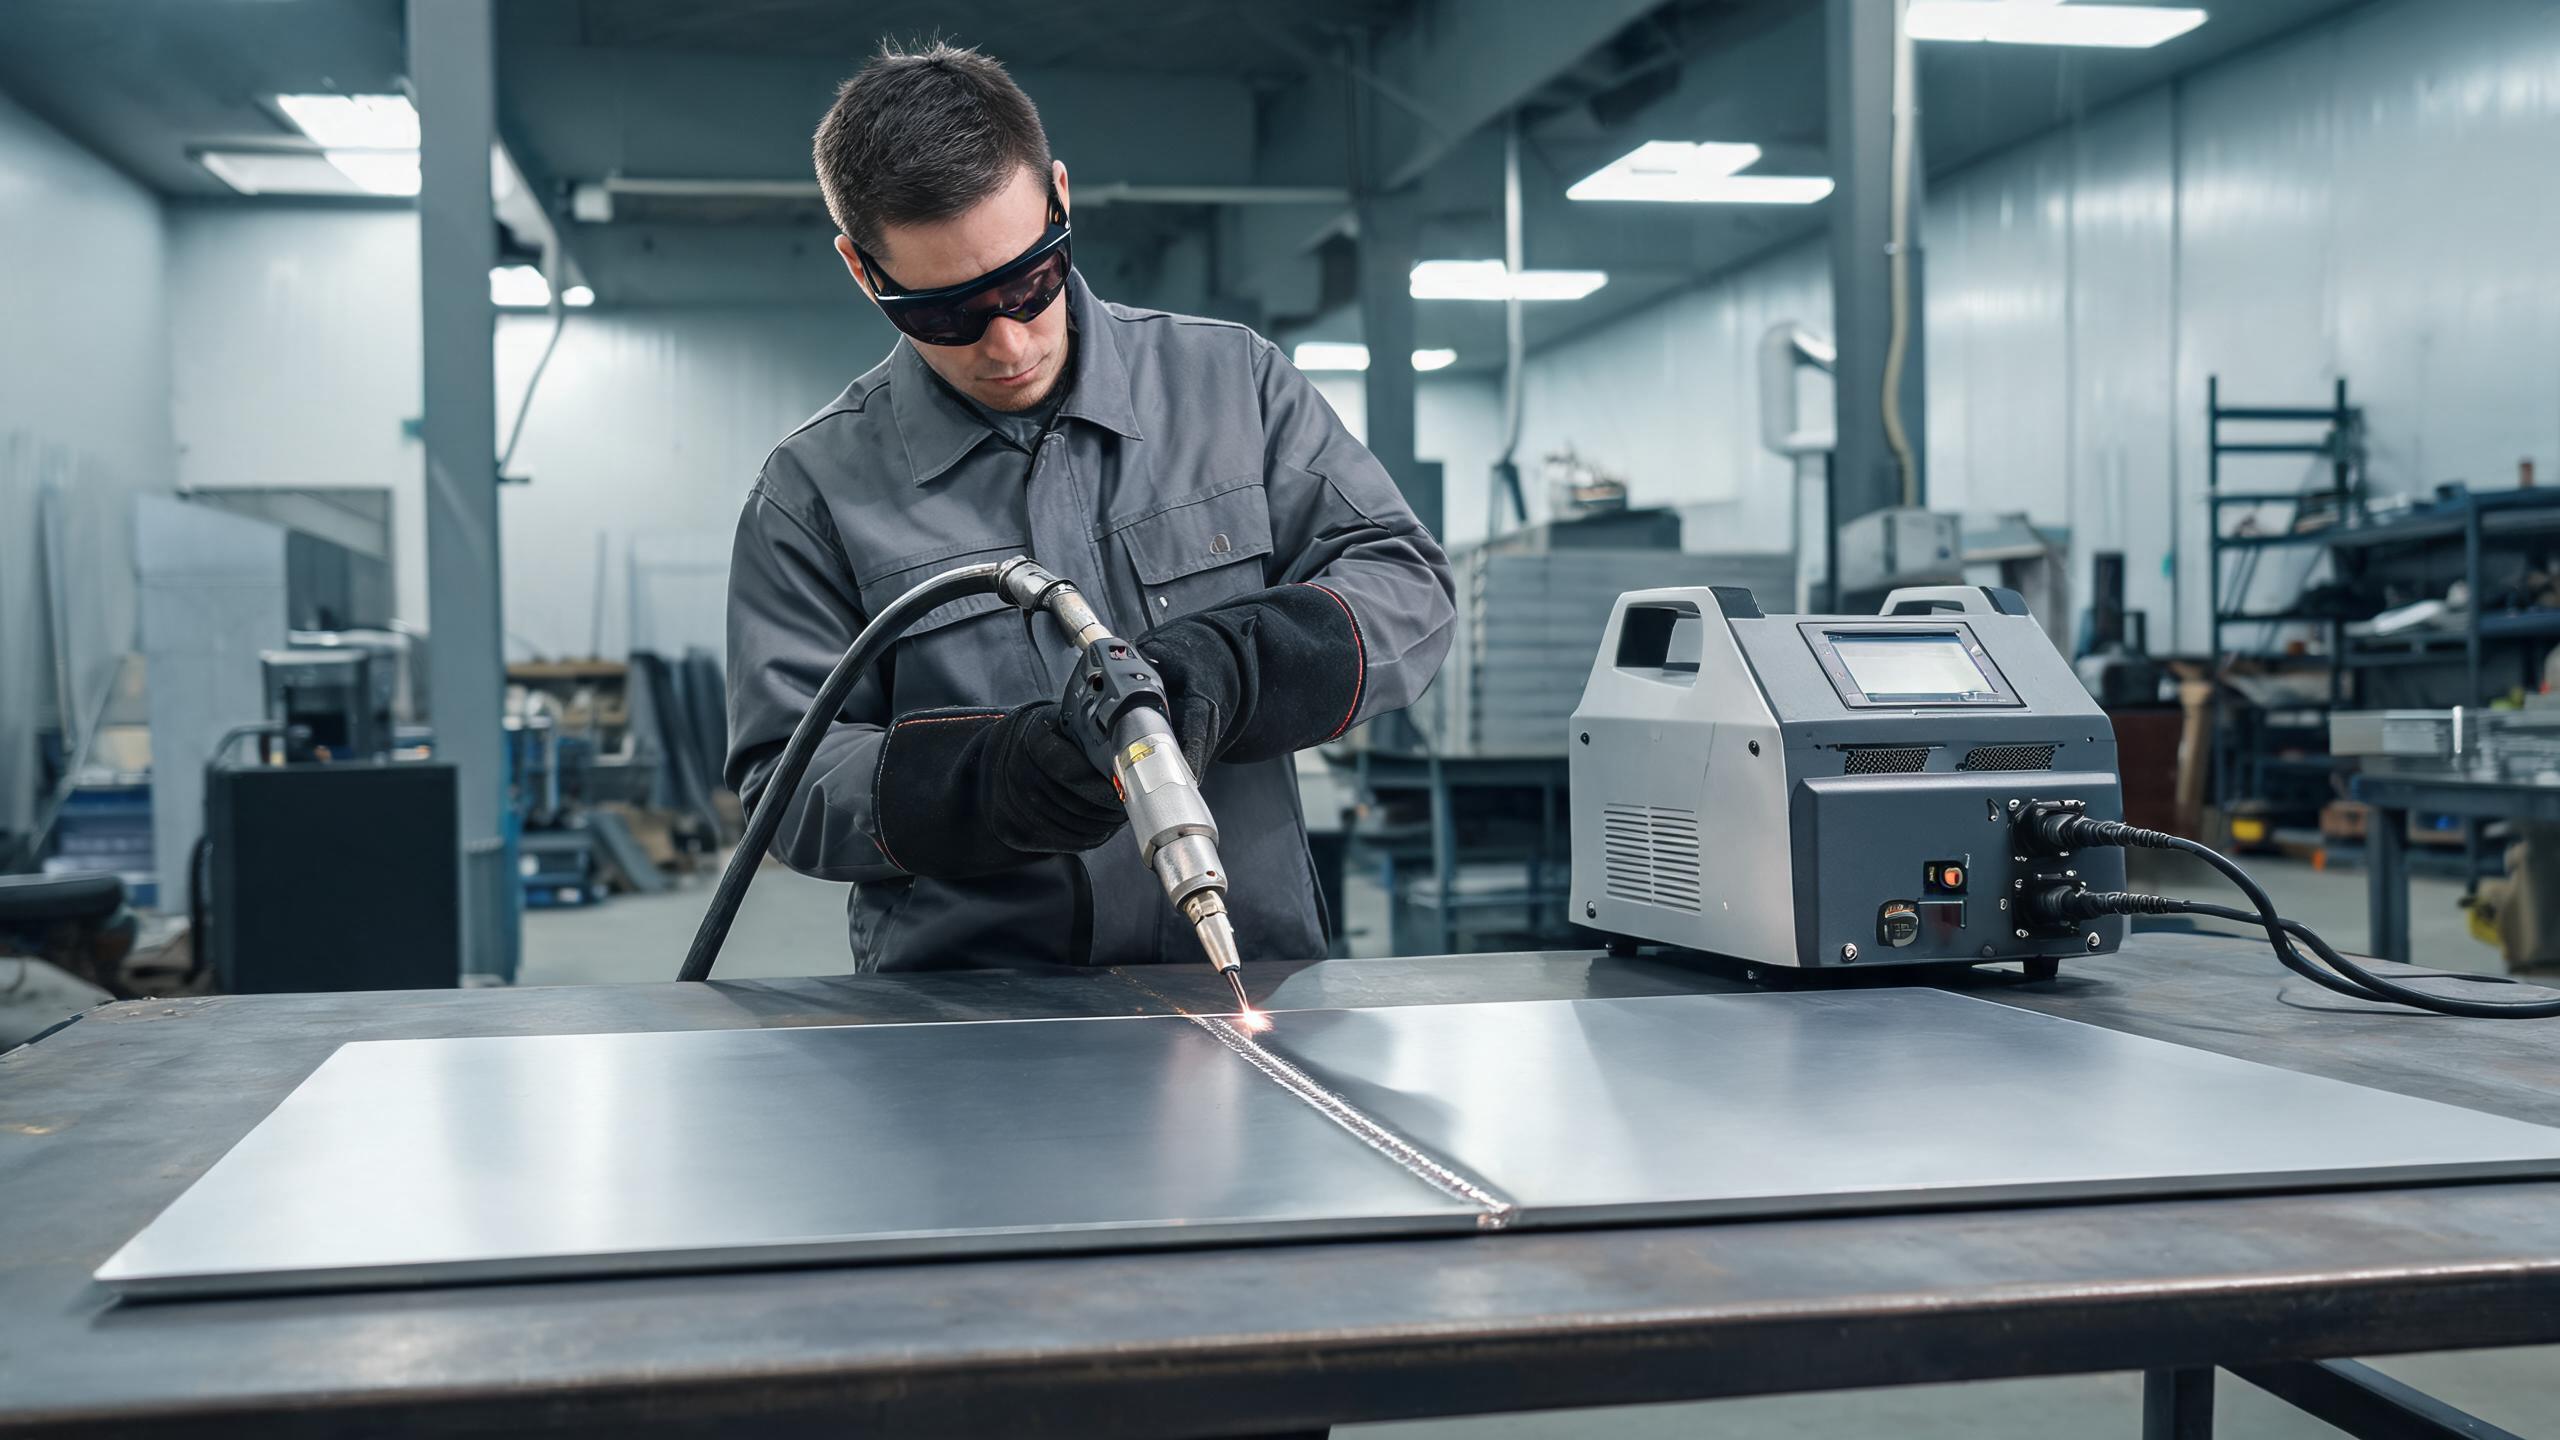
Ein praktischer Leitfaden zur Verwendung handgeführter Laserschweißmaschinen für Blech, mit Schwerpunkt auf Leistungsauswahl, Verbindungsarten, Schweißtipps und Vorteilen gegenüber WIG/MIG.
Warum Blech eine natürliche Wahl für das handgeführte Laserschweißen ist
Die Blechbearbeitung ist eine der häufigsten Anwendungen für handgeführte Laserschweißgeräte. Dünne Edelstahlbleche – typischerweise 0,5 mm bis 3 mm – sind genau der Bereich, in dem das Laserschweißen traditionelle Methoden wie WIG oder MIG übertrifft. Die konzentrierte Wärme des Faserlasers erzeugt ein schmales Schmelzbad mit einer minimalen Wärmeeinflusszone, was weniger thermische Verformung bei dünnem Material, schnellere Vorschubgeschwindigkeiten und sauberere Schweißnähte bedeutet, die oft wenig bis keine Nachbearbeitung erfordern.
Ob Sie Gehäuse, Schränke, Luftkanäle oder dekorative Paneele herstellen, ein Handlaserschweißmaschine gibt Ihnen die Flexibilität, Verbindungen zu handhaben, die mit einer festen Schweißstation schwierig oder unmöglich zu erreichen wären. Dieser praktische Leitfaden deckt ab, was Sie wissen müssen, um die besten Ergebnisse bei Blech zu erzielen.
Leistung an die Blechdicke anpassen
Blech umfasst eine Reihe von Dicken, und die richtige Leistungsstufe hängt von dem Material ab, mit dem Sie am häufigsten arbeiten. Die Xinhong-Produktlinie bietet handgeführte Faserlaser-Schweißgeräte mit 1000 W, 1500 W, 2000 W und 3000 W. Speziell für Blecharbeiten:
- 1000 W - Ideal für dünnes Blech (0,5–1,5 mm). Erzeugt saubere, schmale Schweißnähte mit minimaler Wärmezufuhr, perfekt für Anwendungen, bei denen Verformung eine Rolle spielt, wie z. B. Edelstahl-Küchengeschirr und Elektronikgehäuse.
- 1500 W - Die vielseitigste Wahl für Blechbearbeitungsbetriebe. Mit einer maximalen Eindringtiefe von 3 mm bei Edelstahl und Aluminium deckt es den gesamten Bereich üblicher Blechdicken ab. Die Schweißnahtkonsistenz von ±0,1 mm gewährleistet wiederholbare Nahtqualität über Produktionsserien hinweg.
- 2000W–3000W - Besser geeignet, wenn Ihre Arbeit über Blech hinaus in dickere Platten geht. Wenn Ihre Fertigungswerkstatt eine Mischung aus Blech und Platte verarbeitet, bieten diese Modelle mit höherer Leistung Spielraum für dickere Materialien und arbeiten dennoch gut mit dünneren Materialien.
Für die meisten auf Blech fokussierten Betriebe stellt das 1500-W-Modell den idealen Kompromiss dar – genug Leistung für den gesamten üblichen Dickenbereich, mit der Präzision und Konsistenz, die dünnes Material erfordert.
Vorteile gegenüber traditionellen Schweißmethoden
Der Wechsel von WIG oder MIG zu einem handgeführten Laserschweißgerät für Edelstahl bei Blecharbeiten bringt mehrere konkrete Vorteile:
- Reduzierte Verformung: Die fokussierte Energie des Lasers erwärmt einen kleineren Bereich, was bedeutet, dass das umgebende Material kühler bleibt. Bei dünnem Blech ist dies der Unterschied zwischen einem flachen Panel und einem, das sich beim Schweißen verzieht.
- Höhere Geschwindigkeit: Die Vorschubgeschwindigkeiten beim Laserschweißen sind typischerweise 2–4 Mal schneller als bei WIG bei vergleichbaren Dicken. Für einen Betrieb, der täglich mehrere Blecharbeiten durchführt, erhöht dies direkt den Durchsatz.
- Sauberere Schweißnähte: Die kontrollierte Wärmezufuhr erzeugt glatte, gleichmäßige Schweißraupen, die oft den Bedarf an Schleifen oder Polieren überflüssig machen – eine erhebliche Arbeitsersparnis bei fertigen Produkten wie Edelstahlschränken oder sichtbaren Verkleidungen.
- Weniger Zusatzwerkstoff: Viele Laser-Schweißnähte an Blechen sind autogen, das heißt, sie fügen die Verbindung ohne zusätzlichen Schweißdraht. Dies reduziert Materialkosten und vereinfacht den Schweißprozess.
Häufige Blechverbindungen und wie man sie angeht
Stumpfstoß
Stumpfstöße – bei denen zwei Blechkanten Stoß an Stoß liegen – sind die einfachste Anwendung. Richten Sie die Bleche mit einem minimalen Spalt aus (idealerweise weniger als 0,1 mm für autogenes Schweißen) und führen Sie den Laser entlang der Naht. Die ±0,1 mm Nahtkonsistenz des 1500-W-Modells gewährleistet eine gleichmäßige Einschweißtiefe über die gesamte Nahtlänge.
Überlappungsstoß
Bei Überlappungsstößen überlappt ein Blech das andere. Der Laser durchdringt das obere Blech und fügt es mit dem unteren zusammen. Diese Verbindungsart ist bei Gehäusemontage und Kanalbau üblich. Passen Sie die Fokusposition etwas tiefer an, um sicherzustellen, dass das Schweißbad das untere Blech erreicht.
Kehl- und T-Stöße
Bei Eck- und T-Stößen in Blechgehäusen ist die Manövrierfähigkeit der Handschweißpistole ein großer Vorteil. Der Bediener kann die Pistole so ausrichten, dass die Energie in die Stoßwurzel gelenkt wird, und erreicht so eine vollständige Durchschweißung ohne die Zugangsbeschränkungen eines festen Schweißkopfs.
Kühlung und Dauerbetrieb
Blechbearbeitungsbetriebe arbeiten oft im Dauerschichtbetrieb. Das Wasserkühlsystem der handgeführten Laserschweißgeräte von Xinhong unterstützt einen Dauerbetrieb von über 8 Stunden, sodass die Maschine eine komplette Schicht ohne thermische Abschaltungen durchhält. Dies ist besonders wichtig beim Schweißen dünner Bleche mit hoher Verfahrgeschwindigkeit, bei denen die Laserquelle fast ständig aktiv ist.
Eine konstante Kühlung trägt auch zur Stabilität der Schweißqualität bei. Da die Temperatur der Laserquelle kontrolliert bleibt, bleiben die Strahlparameter konstant, was wiederum die Schweißraupe gleichmäßig hält – ein direkter Beitrag zur Spezifikation der ±0,1 mm Konsistenz.
Praktische Tipps für das Laser-Schweißen von Blechen
- Spalt kontrollieren: Für autogenes Schweißen (ohne Zusatzwerkstoff) halten Sie den Spalt unter 0,1 mm. Ist der Spalt breiter, verwenden Sie entweder Schweißdraht oder reduzieren Sie die Verfahrgeschwindigkeit leicht, damit das Schweißbad den Spalt überbrücken kann.
- Schutzgas verwenden: Argon- oder Stickstoff-Schutzgas verhindert Oxidation auf Edelstahlblechen und erzeugt helle, saubere Schweißnähte, die keine Nachbearbeitung erfordern.
- Verfahrgeschwindigkeit optimieren: Zu langsam riskieren Sie Durchbrand bei dünnem Material; zu schnell ist die Einschweißtiefe unvollständig. Beginnen Sie mit den empfohlenen Parametern des Herstellers und feinjustieren Sie basierend auf Ihrer spezifischen Materialgüte und -dicke.
- Konstanten Pistolenwinkel beibehalten: Ein gleichmäßiger Winkel von 45–90 Grad (je nach Verbindungsart) gewährleistet eine gleichmäßige Energieverteilung entlang der Naht.
- Material reinigen: Öl, Oxide oder Verunreinigungen auf der Blechoberfläche können Porosität und ungleichmäßige Schweißnähte verursachen. Ein schnelles Abwischen mit Lösungsmittel vor dem Schweißen dauert Sekunden und verhindert Fehler.
Zertifizierungen, die für Blechkäufer wichtig sind
Bei der Beschaffung eines Handlaserschweißmaschine für die Blechproduktion sind Zertifizierungen eine praktische Angelegenheit, keine Formalität. Die Maschinen der Xinhong-Produktlinie tragen CE- und RoHS-Zertifizierungen und bestätigen die Einhaltung europäischer Sicherheits- und Umweltstandards. Die ISO-9001:2015-Zertifizierung des Unternehmens bedeutet, dass die Produktionsprozesse durch ein dokumentiertes Qualitätsmanagementsystem geregelt sind. Für Blechverarbeiter, die europäische oder internationale Kunden beliefern, sind diese Zertifizierungen häufig eine Kundenanforderung.