
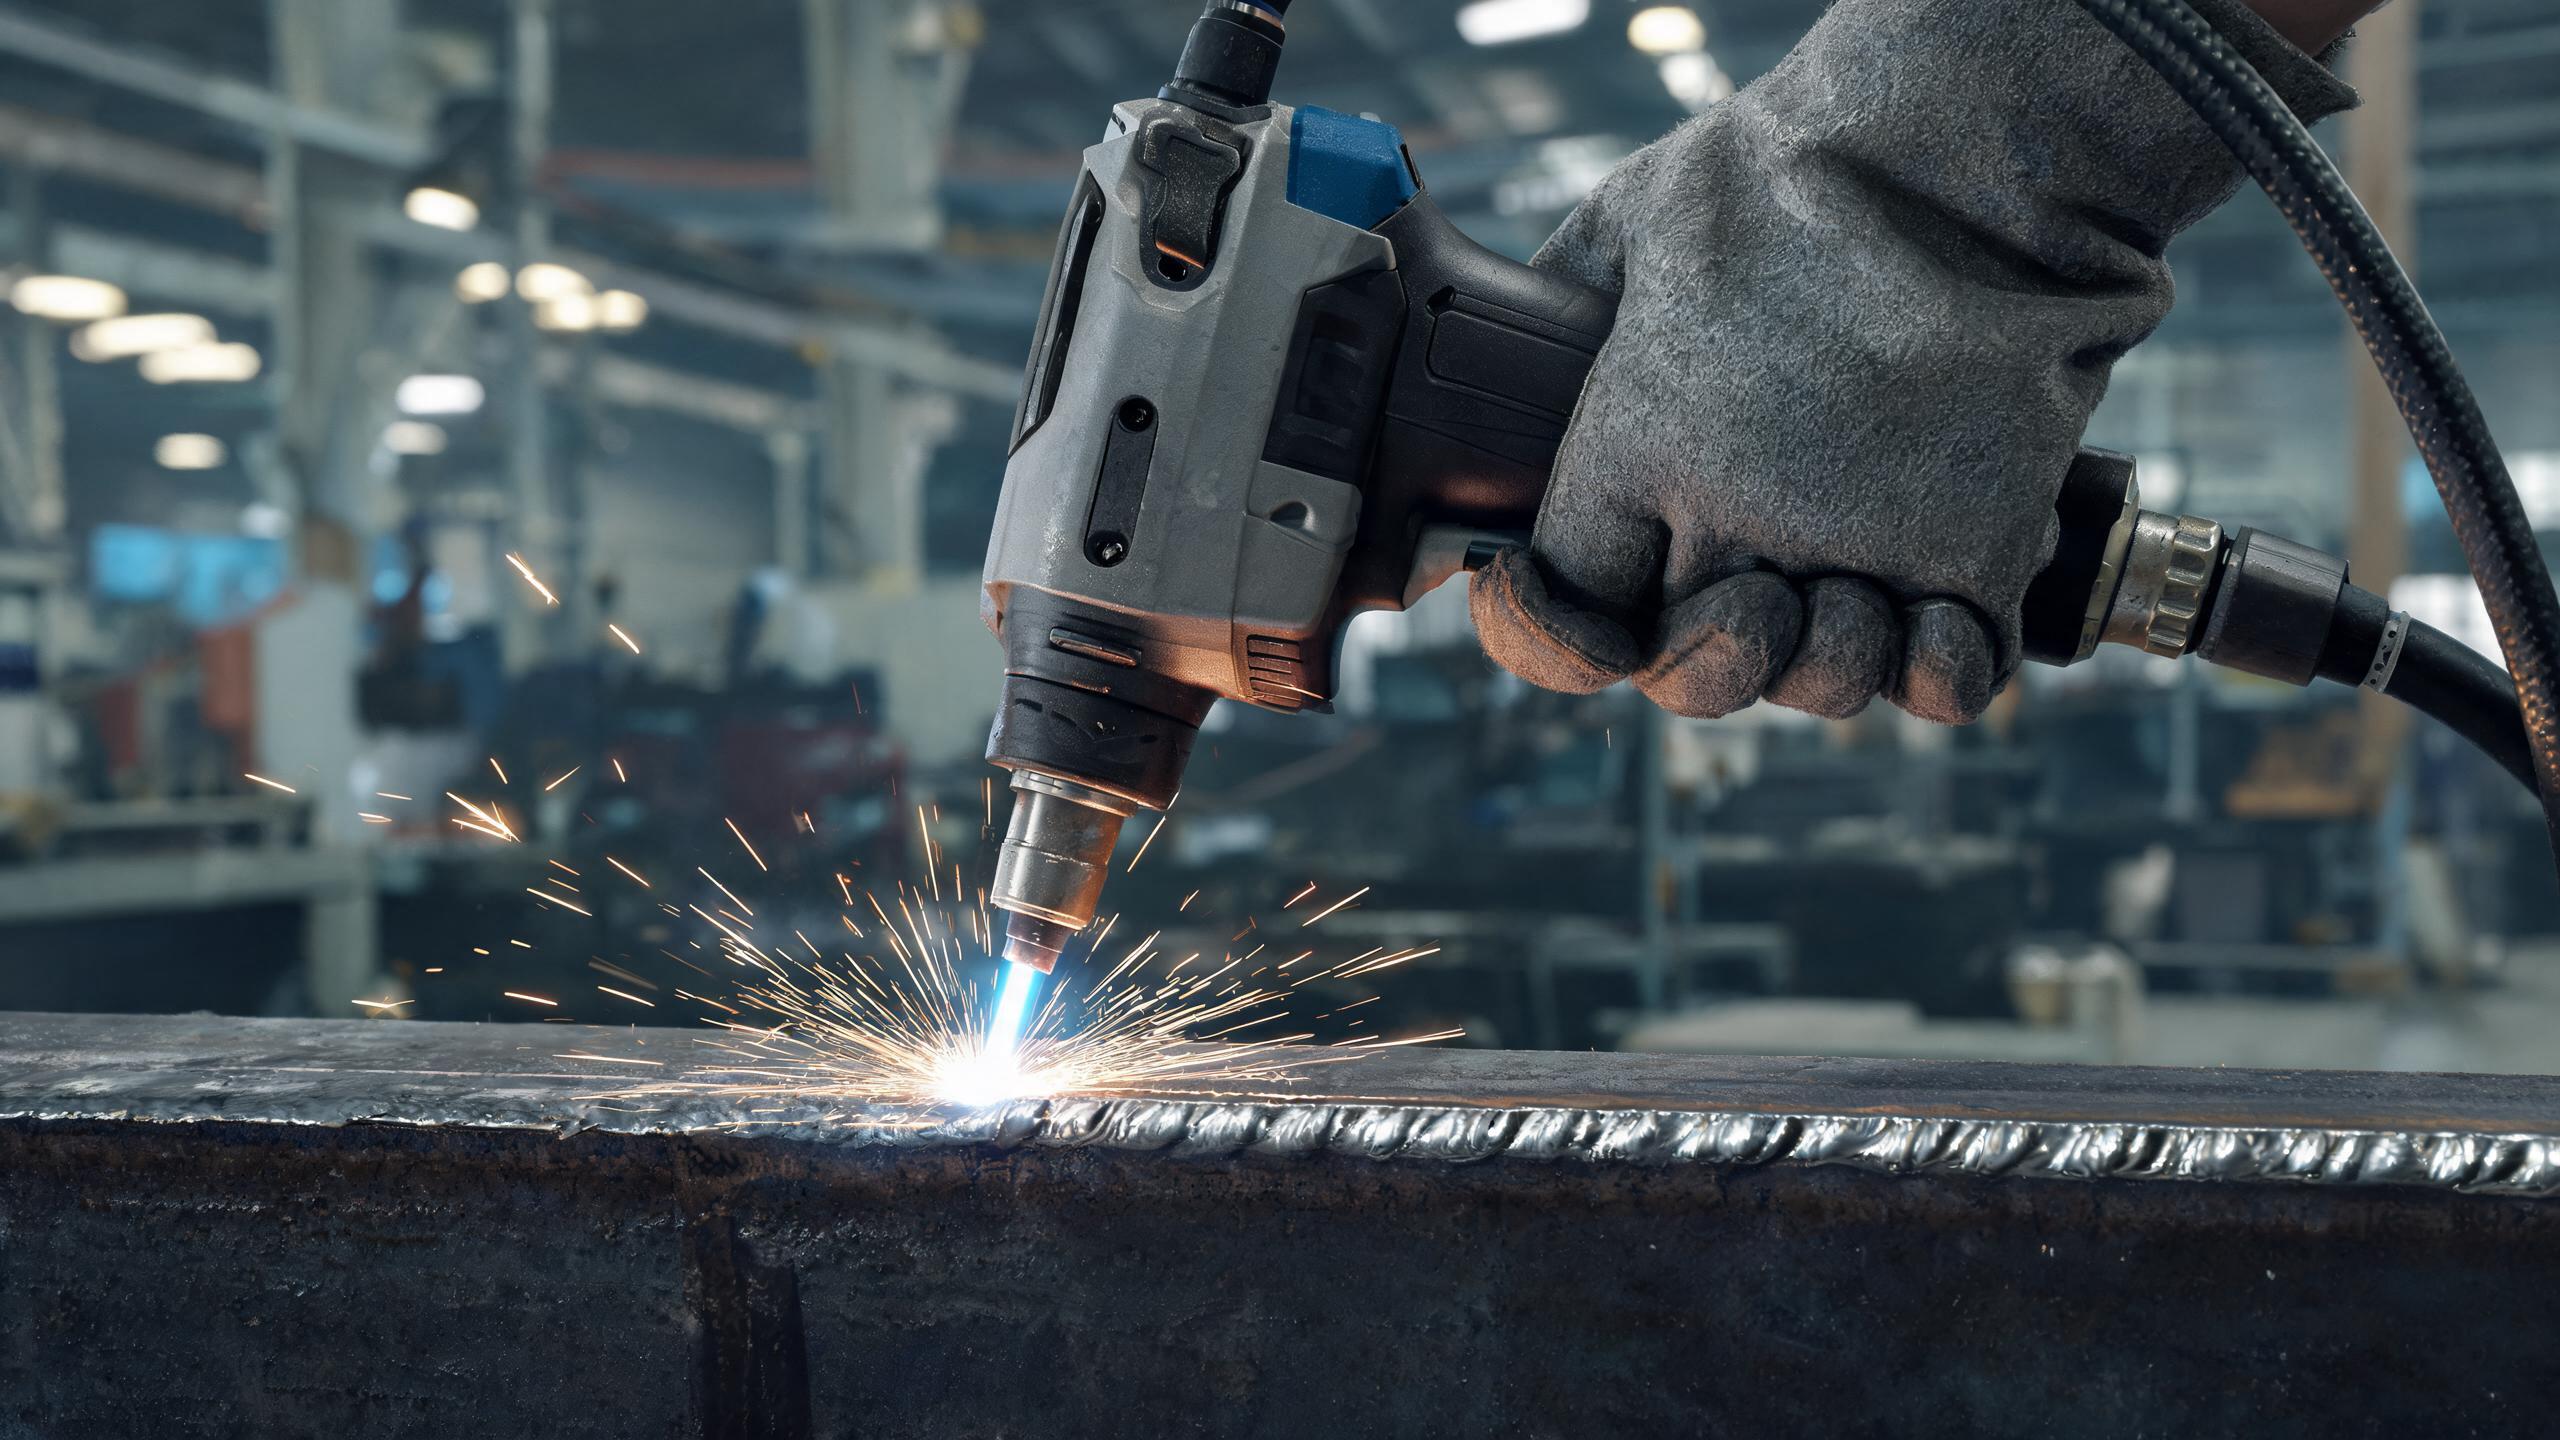
Ein technischer Leitfaden zum Schweißen von Stahlblech mit einem Handlaserschweißgerät, der empfohlene Leistungseinstellungen nach Blechdicke, Eindringparameter, Kühlanforderungen und praktische Tipps für saubere, reproduzierbare Schweißnähte abdeckt.
Schweißen von Stahlblech mit einem Handlaser: Die Grundlagen
Stahlblech ist eines der am häufigsten verwendeten Materialien im Stahlbau, Maschinenbau und in der Herstellung von Schwermaschinen. Ein Handlaserschweißmaschine bringt Flexibilität beim Blechschweißen, die feste Portalsysteme nicht bieten können – der Bediener kann sich frei um große Bleche bewegen, in jeder Position schweißen und Ecken und Kanten erreichen, ohne das Werkstück neu positionieren zu müssen. Das Verständnis der richtigen Parameter für jede Blechdicke ist entscheidend, um starke, saubere Schweißnähte mit minimaler Wärmeverformung zu erzielen.
Leistungseinstellungen nach Blechdicke
Die handgeführten Laserschweißgerät für Edelstahl ist in den Ausführungen 1000 W, 1500 W, 2000 W und 3000 W erhältlich. Jede Leistungsstufe hat einen praktischen Blechdickenbereich, in dem sie optimal arbeitet:
- 1000 W – Am besten für dünne Bleche (1–2 mm). Erzeugt saubere Schweißnähte an dünnem Stahl mit minimaler Wärmezufuhr. Vermeiden Sie, über 2 mm hinauszugehen – unzureichende Eindringtiefe führt zu schwachen Verbindungen.
- 1500 W – Die am häufigsten verwendete Stufe für das Blechschweißen. Erzielt eine maximale Eindringtiefe von 3 mm bei Edelstahl und Aluminium, mit einer Nahtkonsistenz von ±0,1 mm. Ideal für die meisten Blechbearbeitungsaufgaben.
- 2000 W – Erweitert die Fähigkeiten auf Bleche von 3–4 mm. Geeignet für Strukturhalterungen, Maschinengehäuse und Baugruppen aus mitteldicken Blechen.
- 3000 W – Entwickelt für dicke Bleche (4 mm+). Bietet tiefe Eindringtiefe und hohe Verfahrgeschwindigkeit für schwere Strukturanwendungen.
Wichtige Schweißparameter, die zu kontrollieren sind
Laserleistung und Eindringtiefe
Die Eindringtiefe wird hauptsächlich durch die Laserleistung und die Verfahrgeschwindigkeit bestimmt. Für das 1500-W-Modell, das auf 3 mm dickem Edelstahlblech arbeitet, sind die wichtigsten Parameter:
- Leistungseinstellung: 1200–1500 W (je nach Nahtvorbereitung anpassen)
- Verfahrgeschwindigkeit: typischerweise 10–20 mm/s für vollständige Durchdringung bei 3-mm-Blech
- Maximale Eindringtiefe: 3 mm bei Edelstahl und Aluminium
- Nahtkonsistenz: ±0,1 mm über die gesamte Schweißnahtlänge
Bei dickeren Blechen die Leistung proportional erhöhen und die Verfahrgeschwindigkeit reduzieren – aber immer zuerst an einem Probestück testen. Übermäßige Leistung bei schneller Verfahrgeschwindigkeit verursacht Unterschneidungen, während unzureichende Leistung bei langsamer Verfahrgeschwindigkeit übermäßige Nahtüberhöhung verursacht.
Puls- vs. Dauerstrichmodus
Die meisten Handfaserlaserschweißgeräte bieten sowohl Dauerstrich- (CW) als auch Pulsmodus:
- CW-Modus – liefert konstante Leistung für tiefe Eindringtiefe. Am besten für dickere Bleche und Strukturschweißnähte, die vollständige Durchschweißung erfordern.
- Pulsmodus – wechselt zwischen hoher Spitzenleistung und Auszeit. Reduziert die gesamte Wärmezufuhr und ist daher ideal für dünne Bleche und wärmeempfindliche Anwendungen, bei denen Verformungen minimiert werden müssen.
Drahtvorschub und Zusatzwerkstoff
Für das Blechschweißen, das Spaltfüllung oder Verstärkung erfordert, ist ein integriertes Drahtvorschubsystem unerlässlich. Wichtige Überlegungen:
- Drahtdurchmesser: 0,8–1,2 mm ist Standard für das Blechschweißen
- Drahtmaterial: auf das Grundmaterial abstimmen – Edelstahldraht für Edelstahlblech, Kohlenstoffstahldraht für Kohlenstoffstahlblech
- Vorschubgeschwindigkeit: sollte mit Verfahrgeschwindigkeit und Laserleistung ausbalanciert sein; zu schnell verursacht Spritzer, zu langsam unzureichende Füllung
Kühlung und Wärmemanagement
Das Blechschweißen erzeugt erhebliche Wärme, insbesondere bei dicken Blechen und langen Nähten. Das Wasserkreislauf-Kühlsystem des 1500-W-Modells unterstützt mehr als 8 Stunden Dauerbetrieb und hält die Laserversorgung während der gesamten Schicht auf stabiler Temperatur. Wichtige Kühlüberlegungen:
- Kältemaschinen-Temperatureinstellung: den vom Hersteller empfohlenen Bereich einhalten – typischerweise 20–25 °C
- Kühlmittelqualität: destilliertes oder entionisiertes Wasser verwenden, um Kalkablagerungen im Kühlkreislauf zu verhindern
- Inspektionsintervall: Kühlmittelstand und Filterzustand bei Dauerproduktion wöchentlich prüfen
Praktische Tipps für qualitativ hochwertige Blechschweißnähte
- Die Naht richtig vorbereiten – Walzzunder, Rost und Öl müssen vor dem Schweißen von der Blechoberfläche entfernt werden. Verunreinigungen sind die Hauptursache für Porosität.
- Konstante Vorschubgeschwindigkeit beibehalten – Geschwindigkeitsschwankungen verursachen ein ungleichmäßiges Nahtprofil und inkonsistente Eindringtiefe. Verwenden Sie eine Führung oder Vorrichtung für gerade Nähte.
- Den Drahtüberstand kontrollieren – die Drahtverlängerung konstant halten (typischerweise 8–12 mm von der Kontaktspitze), um einen stabilen Lichtbogen und Vorschub zu gewährleisten.
- Argon-Schutzgas verwenden – eine Durchflussrate von 15–20 l/min ist typisch für das Blechschweißen. Unzureichende Schutzgasabdeckung verursacht Oxidation und Verfärbung.
- Optimierte Profile speichern – das 1500-W-Modell speichert über 50 Schweißprofile. Sobald Sie Parameter für eine bestimmte Blechdicke validiert haben, speichern Sie diese für den sofortigen Abruf bei zukünftigen Arbeiten.
Qualitätsprüfungs-Checkliste
| Parameter | Akzeptabler Bereich |
|---|---|
| Nahtbreite | Gleichmäßig über die gesamte Schweißnahtlänge |
| Nahtkonsistenz | ±0,1 mm Abweichung (1500-W-Modell) |
| Eindringtiefe | Vollständige Durchschweißung über die Blechdicke |
| Oberflächenfarbe | Silber bis hellstrohfarben (ordnungsgemäße Schutzgasabdeckung) |
| Einbrandkerbe | Keine sichtbaren an den Nahtkanten |
Zertifizierung für den industriellen Einsatz
Für das Blechschweißen in regulierten Branchen ist die Maschinenzertifizierung unerlässlich. Die Handlaserschweißgeräte von Xinhong CNC sind CE- und RoHS-zertifiziert und werden nach dem Qualitätsmanagement ISO 9001:2015 hergestellt. Laserquellen von IPG, RAYCUS und GW gewährleisten eine konstante Strahlqualität über den gesamten Leistungsbereich.