
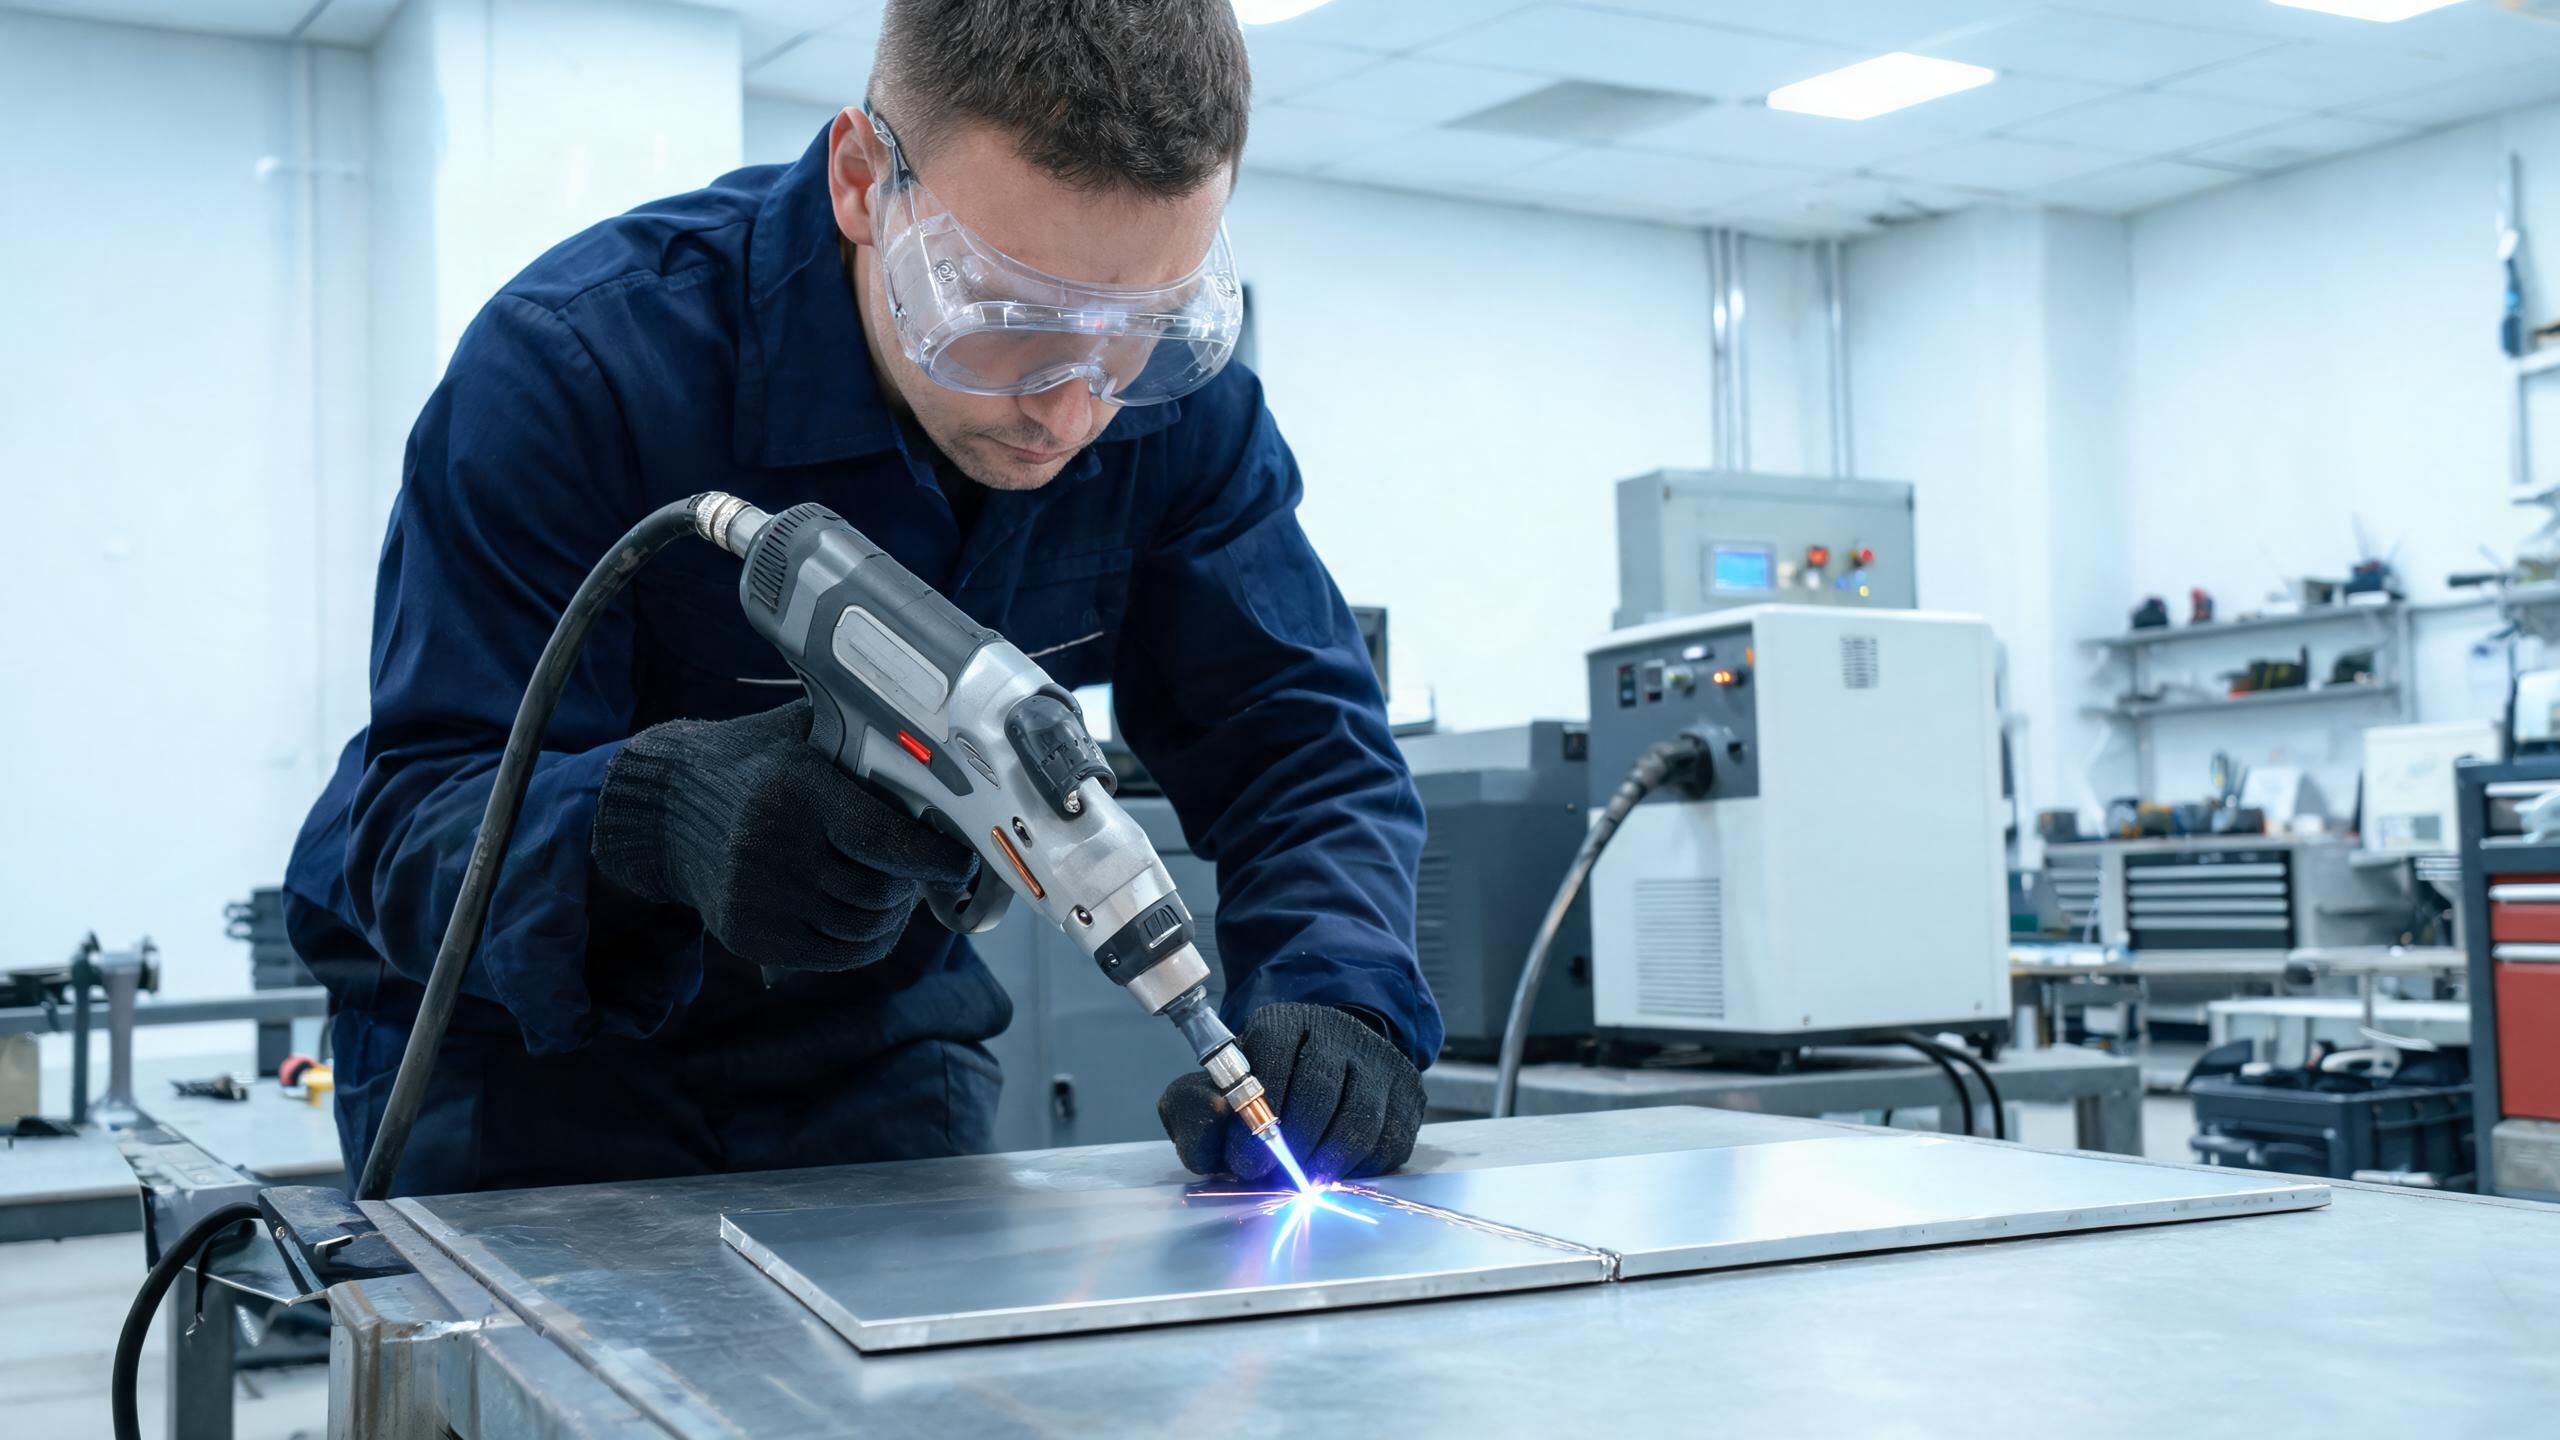
Techniken und Tipps zum Schweißen von dünnem Aluminiumblech (0,5–1,5 mm) mit einem tragbaren Laserschweißgerät, abdeckend Leistungsauswahl, Wärmezufuhrkontrolle, Oxidmanagement, Schutzgas, Nahtvorbereitung und Drahtvorschub zum Spaltfüllen.
Technischer Leitfaden
Warum dünnes Aluminium besondere Aufmerksamkeit erfordert
Dünnes Aluminium – typischerweise Bleche von 0,5 mm bis 1,5 mm – wird häufig in Elektronikgehäusen, dekorativen Paneelen, Kühlkörpern, Batteriegehäusen und leichten Strukturkomponenten verwendet. Das Schweißen dieser dünnen Blechdicken stellt eine Reihe besonderer Herausforderungen dar, die sich vom Schweißen dickerer Aluminiumplatten unterscheiden. Die Fehlertoleranz ist gering: Zu viel Hitze und Sie brennen durch; zu wenig und Sie erhalten unvollständige Verschmelzung.
Ein tragbares Laserschweißgerät gibt Bedienern die Präzision, die für dünnes Aluminium erforderlich ist, da die Laserenergie eng fokussiert und auf Millisekundenebene gesteuert werden kann. Aber die Ausrüstung allein reicht nicht aus – Technik und Parametereinstellung sind das, was saubere Schweißnähte von Ausschussteilen unterscheidet. Für einen umfassenden Überblick über die Verwendung eines tragbare Laserschweißgeräte für Aluminium, siehe unseren speziellen Leitfaden.
Auswahl der richtigen Leistungsstufe für dünnes Aluminium
Für dünne Aluminiumbleche (0,5–1,5 mm) sind niedrigere Leistungseinstellungen im Allgemeinen besser geeignet. Die Shandong Xinhong CNC Technology Co., Ltd. stellt Handlaserschweißmaschine Modelle in 1000 W, 1500 W, 2000 W und 3000 W Konfigurationen her. Für dünnes Aluminium:
| Materialdicke | Empfohlene Leistung | Wichtigster Vorteil |
|---|---|---|
| 0,5–0,8 mm | 1000 W | Minimale Wärmezufuhr, reduziertes Durchbrennrisiko |
| 0,8–1,2 mm | 1000W–1500W | Gleichgewicht zwischen Eindringtiefe und Kontrolle |
| 1,2–1,5 mm | 1500 W | Volle Durchdringung mit stabilem Schweißbad |
Das 1500-W-Modell erreicht eine maximale Eindringtiefe von 3 mm bei Aluminium, mit einer Schweißnahtkonsistenz von ±0,1 mm. Für Dünnblechanwendungen bedeutet diese Präzision, dass Sie konsistent Schweißnähte am unteren Ende des Eindringbereichs erzeugen können, ohne zu überschießen und das Werkstück zu beschädigen.
Technik 1: Wärmezufuhr durch Geschwindigkeit und Leistung steuern
Die wichtigste Technik für dünnes Aluminium ist die Steuerung der Wärmezufuhr. Da Aluminium Wärme schnell leitet, breitet sich die Wärmeeinflusszone schnell aus – und bei dünnem Material kann sich das gesamte Blech schnell erwärmen. So steuern Sie es:
- Höhere Schweißgeschwindigkeit verwenden: Bewegen Sie den Schweißbrenner mit 15–25 mm/s für 0,5–0,8 mm Blech. Schnellere Bewegung reduziert die gesamte Wärmezufuhr pro Längeneinheit und verhindert Durchbrennen.
- Laserleistung reduzieren: Nicht mit voller Nennleistung für dünnes Material arbeiten. Bei einer 1500-W-Maschine beginnen Sie mit 600–900 W für 0,5 mm Aluminium und erhöhen Sie nur, wenn die Eindringtiefe unzureichend ist.
- Pulsmodus verwenden, falls verfügbar: Das Pulsen des Lasers liefert Energie in kontrollierten Stößen, sodass das Metall zwischen den Pulsen leicht abkühlen kann. Dies reduziert das Risiko des Durchbrennens bei dünnem Material erheblich.
Praktischer Tipp: Testen Sie Parameter immer an einem Abfallstück derselben Legierung und Dicke, bevor Sie Ihr eigentliches Werkstück schweißen. Die Maschine kann 50+ Schweißparametersätze speichern. Sobald Sie die richtige Kombination gefunden haben, speichern Sie sie für die zukünftige Verwendung.
Technik 2: Oxidschicht auf dünnem Blech verwalten
Bei dünnem Aluminium ist die Oxidschicht proportional bedeutender im Verhältnis zur Grundmetalldicke. Ein 4–5 nm dicker Oxidfilm macht auf einer 3 mm Platte weniger aus, aber auf 0,5 mm Blech stellt er einen erheblichen Anteil des Materials dar und kann ernsthafte Schweißfehler verursachen.
- Schweißzone bürsten mit einer speziellen Aluminium-Drahtbürste unmittelbar vor dem Schweißen. Verwenden Sie keine Bürsten, die für Stahl verwendet wurden – Eisenpartikel, die in der Bürste eingebettet sind, verunreinigen das Aluminium und verursachen Fehler.
- Mit Lösungsmittel reinigen (Aceton oder Isopropylalkohol), um Öle, Fingerabdrücke und Feuchtigkeit zu entfernen. Bei dünnem Blech kann selbst geringe Verunreinigung zu Porosität führen, die die Schweißintegrität beeinträchtigt.
- Bald nach der Reinigung schweißen. Die Oxidschicht beginnt sich innerhalb von Minuten neu zu bilden. Idealerweise schweißen Sie innerhalb von 30 Minuten nach der Oberflächenvorbereitung bei dünnem Material.
Technik 3: Schutzgasoptimierung für dünnes Aluminium
Schutzgas ist bei dünnem Aluminium entscheidend, da das kleine Schweißbad anfälliger für atmosphärische Verunreinigungen ist. Argon ist die Standardwahl, aber Gasdurchflussrate und Düsenpositionierung sind bei dünnem Material wichtiger:
- Durchflussrate: 15–20 L/min ist typisch. Eine zu hohe Durchflussrate kann Turbulenzen erzeugen, die Umgebungsluft ansaugen; zu niedrig lässt die Schweißnaht ungeschützt.
- Düsenwinkel: Halten Sie die Schutzgasdüse in einem Winkel von 10–15° nachlaufend relativ zur Schweißrichtung, um sicherzustellen, dass das Gas das erstarrende Schweißbad hinter dem Strahl abdeckt.
- Gasreinheit: Verwenden Sie Argon mit 99,999 % Reinheit. Geringere Reinheitsgrade führen Feuchtigkeit und Sauerstoff ein, die zu Porosität beitragen, was besonders bei dünnem Blech problematisch ist, wo weniger Material vorhanden ist, um Fehler zu tolerieren.
Technik 4: Nahtvorbereitung und Spannen
Dünnes Aluminiumblech ist flexibel und neigt zu Verzug durch Schweißwärme. Richtige Nahtvorbereitung und Spannen sind unerlässlich:
- Enge Passungen verwenden: Für das Laserschweißen sollte die Spalttoleranz unter 0,2 mm gehalten werden. Dünnes Aluminium kann große Spalte nicht ohne übermäßigen Zusatzwerkstoff überbrücken, was Wärme hinzufügt.
- Fest einspannen: Sichern Sie beide Teile, um Bewegungen während des Schweißens zu verhindern. Thermische Ausdehnung kann die Naht verschieben, wenn sich Wärme aufbaut.
- Hefte schweißen in Betracht ziehen: Platzieren Sie kleine Heftschweißnähte in Abständen entlang der Naht, bevor Sie die vollständige Schweißnaht ausführen. Dies hält die Ausrichtung und reduziert Verzug.
Die ±0,1 mm Schweißnahtkonsistenz dieser Maschinen bedeutet, dass der Laserstrahl präzise auf Kurs bleibt, aber der Bediener ist dennoch dafür verantwortlich, eine korrekt ausgerichtete Naht dem Strahl zu präsentieren.
Technik 5: Drahtvorschub zum Spaltfüllen verwenden
Wenn Spalte unvermeidbar sind oder Sie Material auf dünnem Aluminium aufbauen müssen, ist der automatische Drahtvorschub-Zusatz unverzichtbar. Mit ER4043- oder ER5356-Aluminium-Schweißdraht:
- ER4043 (5 % Silizium) fließt gut und eignet sich für allgemeine Schweißarbeiten an dünnem Blech. Es hat einen niedrigeren Schmelzpunkt und reduziert die Rissempfindlichkeit.
- ER5356 (5 % Magnesium) bietet höhere Scherfestigkeit und wird für strukturelle Anwendungen und zum Abgleichen mit Aluminiumlegierungen der 5000er-Serie bevorzugt.
- Beginnen Sie mit einer Drahtvorschubgeschwindigkeit von 2–4 m/min für dünnes Material und passen Sie sie basierend auf Spaltgröße und gewünschtem Nahtprofil an.
Dauerbetrieb für Serienarbeit
Dünne Aluminiumkomponenten werden oft in Serien hergestellt – Gehäuseteile, Halterungen oder Paneele. Das Wasserkühlsystem dieser Handlaserschweißgeräte unterstützt einen Dauerbetrieb von 8 Stunden oder mehr, was bedeutet, dass Sie Produktionsserien ohne Unterbrechung zum Abkühlen fahren können. Stabile Lasertemperatur führt zu konsistenter Schweißqualität über die gesamte Serie.
CE- und RoHS-Zertifizierungen sowie das Qualitätsmanagement nach ISO 9001:2015 bieten dokumentierte Konformität für Käufer, die regulierte Branchen oder europäische Märkte beliefern.
Häufige Fehler, die Sie vermeiden sollten
- Zu viel Leistung auf dünnem Blech, was zu Durchbrennen und Verzug führt.
- Oxidentfernung überspringen, was zu Porosität und inkonsistenter Verschmelzung führt.
- Verschmutzte oder feuchte Schutzgasleitungen verwenden, was Wasserstoff in die Schweißnaht einbringt.
- Schlechtes Spannen, wodurch sich die Naht während des Schweißens bewegt und versetzte Schweißraupen entstehen.
- Bewährte Parameter nicht speichern, was Sie zwingt, bei jeder Serie von Grund auf neu einzustellen.
Fazit
Das Schweißen von dünnem Aluminium mit einem tragbaren Laserschweißgerät läuft darauf hinaus, die Wärmezufuhr zu kontrollieren, die Oberfläche richtig vorzubereiten, das richtige Schutzgas zu verwenden und die Naht korrekt zu spannen. Mit Leistungsoptionen von 1000 W bis 3000 W und der Möglichkeit, optimierte Parametersätze zu speichern, geben diese Handlaserschweißgeräte Verarbeitern die Werkzeuge, die sie benötigen, um konsistente, hochwertige Schweißnähte auf dünnem Aluminiumblech zu erzeugen.