
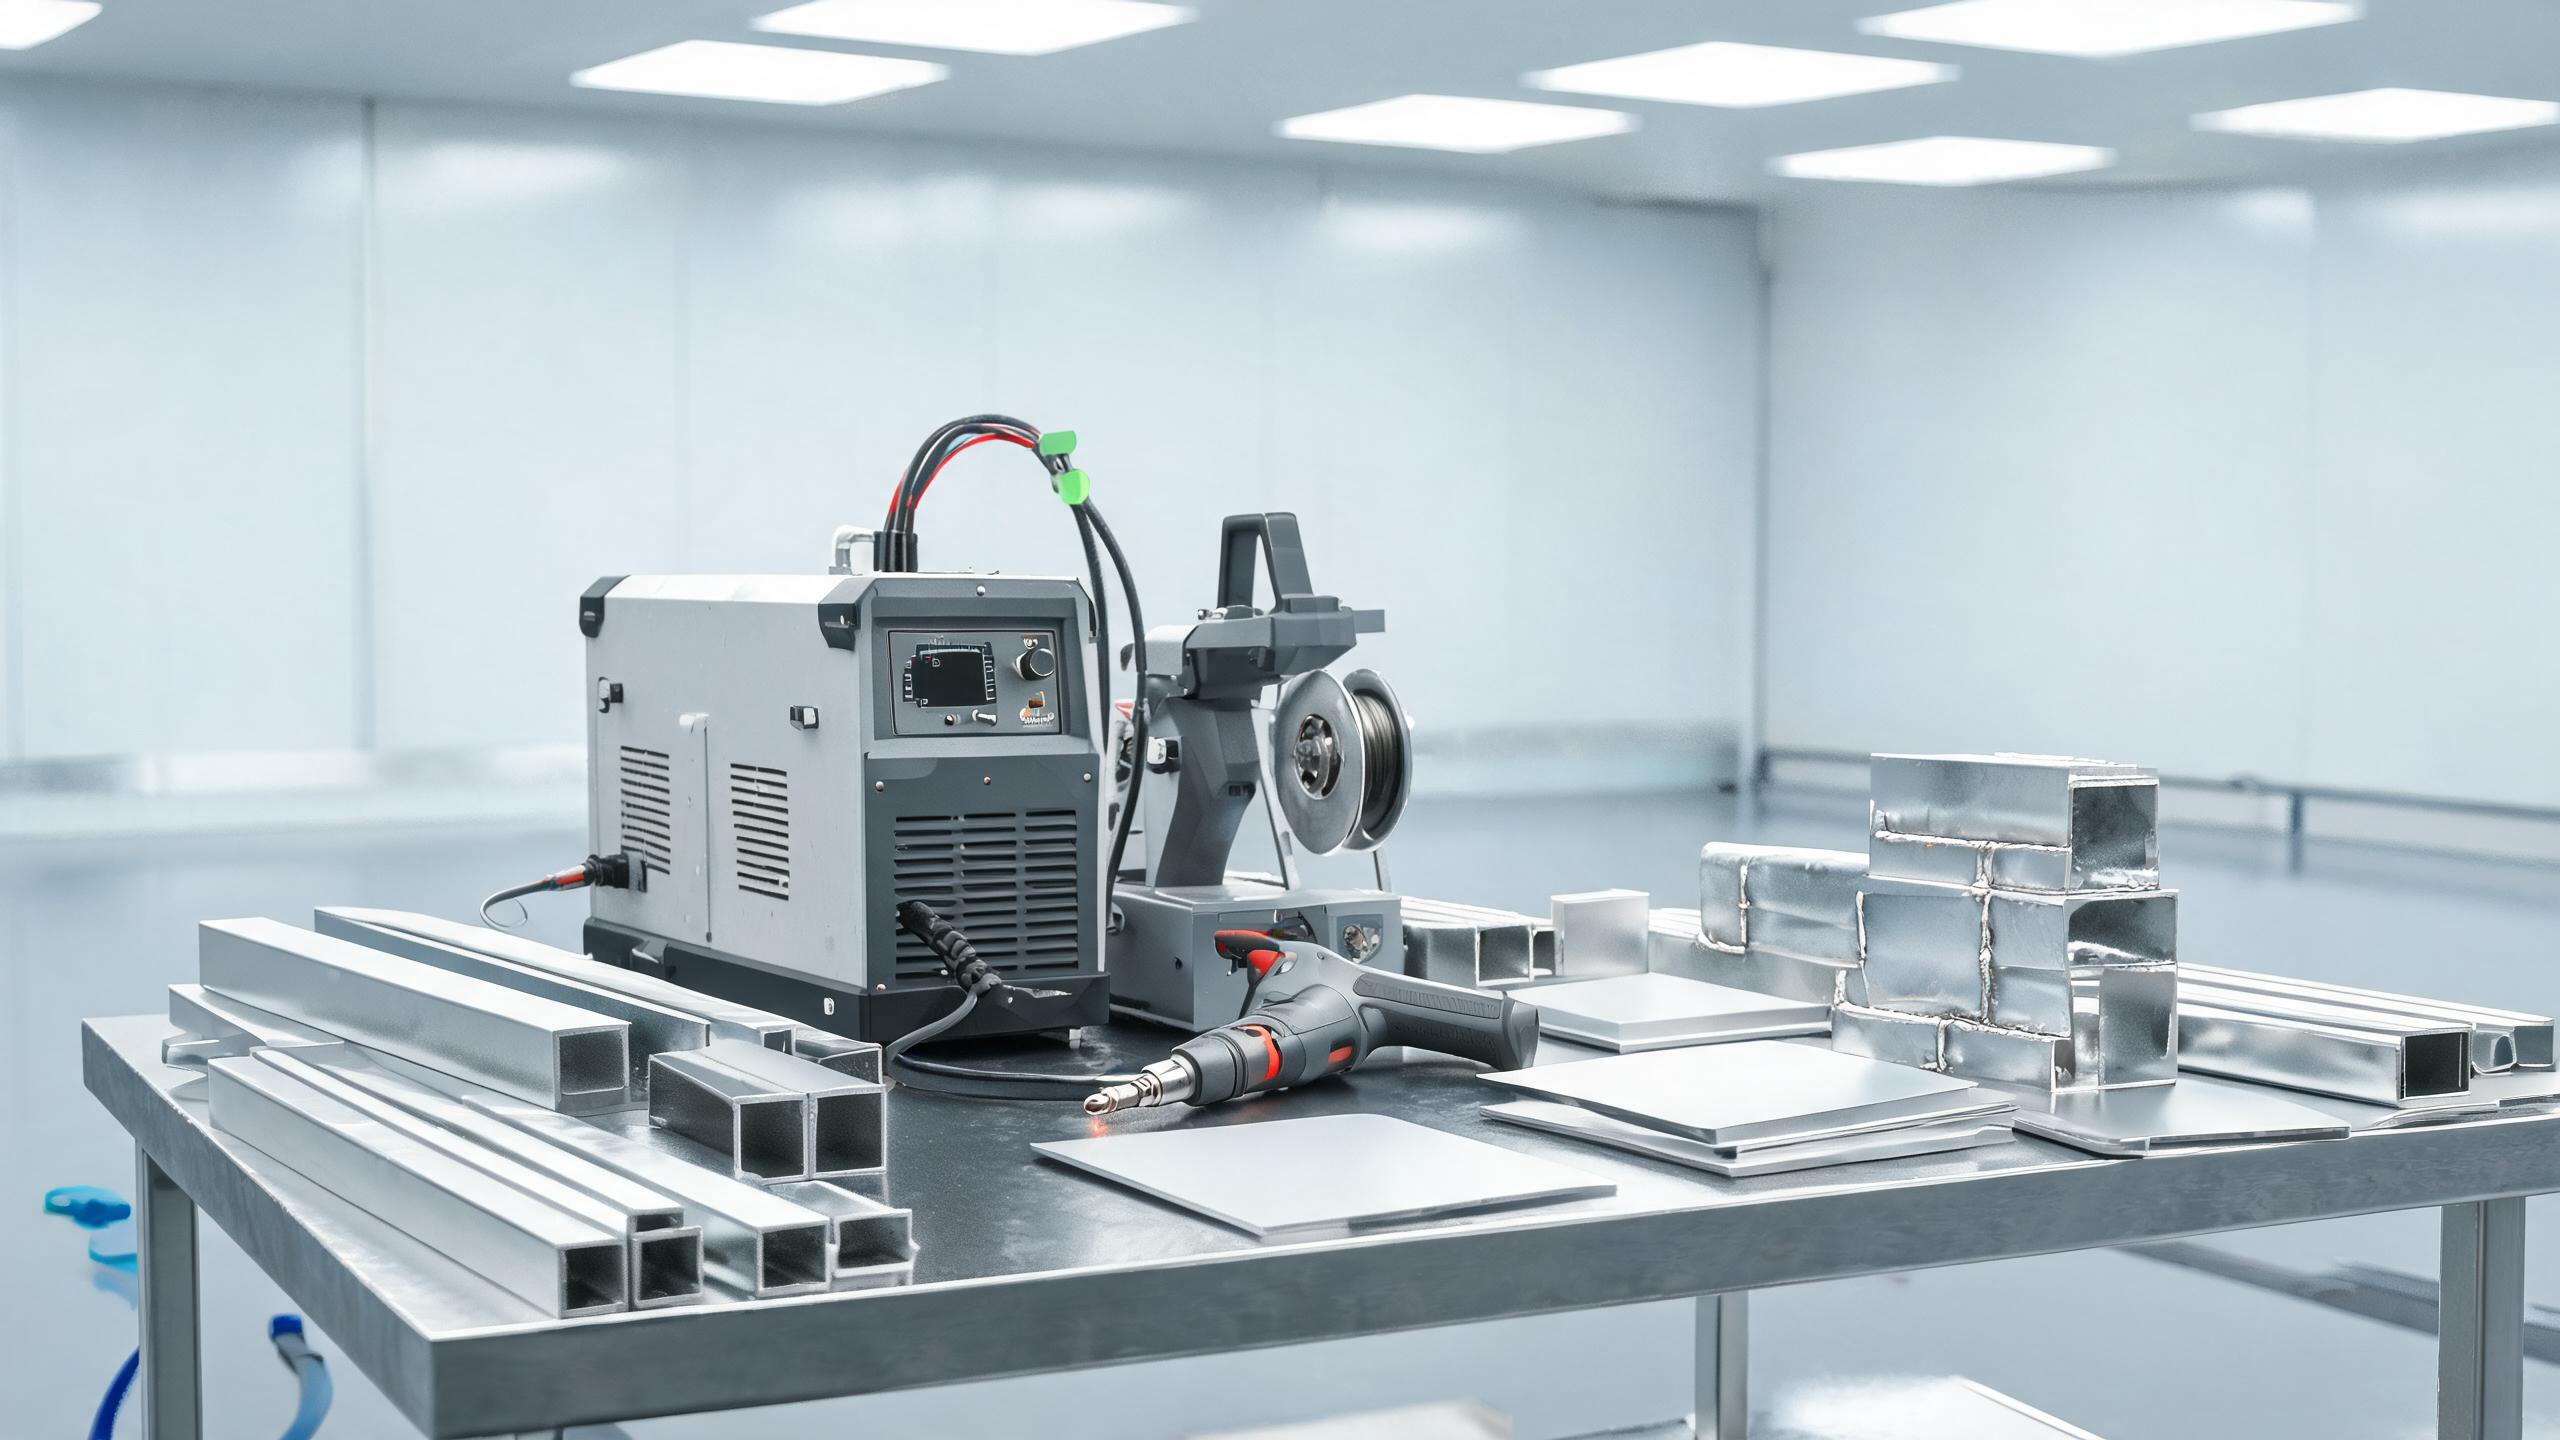
Was Sie über die Verwendung einer tragbaren Laserschweißmaschine für die Aluminiumfertigung wissen sollten – Anwendungen, Legierungskompatibilität, Überlegungen zum Einsatz im Feld und Produktivitätsvorteile.
Technischer Leitfaden
Warum Mobilität in der Aluminiumverarbeitung wichtig ist
Aluminiumverarbeitungsbetriebe handhaben eine breite Palette von Werkstücken – von flachen Blechen und extrudierten Profilen bis hin zu großen Strukturrahmen und kundenspezifischen Baugruppen. Nicht jedes Teil kann zu einer stationären Schweißstation bewegt werden. Eine tragbare Laserschweißmaschine für die Aluminiumverarbeitung bringt die Schweißnaht zum Werkstück, wodurch die Notwendigkeit entfällt, schwere oder übergroße Komponenten neu zu positionieren, und Handhabungsschäden an fertigen Oberflächen reduziert werden.
Der Wechsel vom traditionellen WIG- oder MIG-Schweißen zu einem Handlaserschweißmaschine ändert den Verarbeitungsablauf auf verschiedene praktische Weise: schnellere Schweißgeschwindigkeiten, schmalere Wärmeeinflusszonen, minimales Nachschleifen und die Fähigkeit, unterschiedliche Dicken in einem einzigen Aufbau zu schweißen. Für einen umfassenden Überblick erkunden Sie unseren Leitfaden zur Auswahl eines tragbare Laserschweißgeräte für Aluminium.
Was ein tragbares Laserschweißsystem ausmacht
Mobilität im Kontext von Handfaserlaserschweißgeräten bedeutet, dass das gesamte System – Laserquelle, Wasserkühleinheit, Steuerungssystem und Schweißpistole – zum Werkstückort transportiert und innerhalb von Minuten eingerichtet werden kann. Hauptmerkmale unserer Produktlinie:
| Eigenschaft | Spezifikation |
|---|---|
| Leistungsbereich | 1000 W / 1500 W / 2000 W / 3000 W |
| Max. Eindringtiefe (Al) | 3 mm (1500-W-Modell) |
| Schweißnahtkonsistenz | ±0,1 mm |
| Kühlsystem | Wassergekühlt, 8+ Stunden Dauerbetrieb |
| Parameterspeicher | 50+ Gruppen |
| Zertifizierungen | CE, RoHS, ISO 9001:2015 |
Die 1000-W- und 1500-W-Modelle werden am häufigsten in Verarbeitungsbetrieben eingesetzt, die Aluminiumprofile, Blechgehäuse und Strukturbaugruppen handhaben. Die 2000-W- und 3000-W-Modelle dienen schwereren Verarbeitungsanforderungen wie dickwandigen Extrusionen und mehrschichtigen Verbindungen.
Anwendungen in der Aluminiumverarbeitung
Strukturprofile und Extrusionen
Aluminiumextrusionen – T-Nutenprofile, Rechteckrohre und kundenspezifische Querschnitte – sind das Rückgrat von Rahmen, Gehäusen und Stützstrukturen. Handlaserschweißen ist gut geeignet für Eckverbindungen, T-Verbindungen und Mehrfachknoten, da der fokussierte Strahl eine schmale, tiefe Schweißnaht mit minimaler thermischer Verformung erzeugt. Dies ist besonders wichtig für Präzisionsbaugruppen, bei denen die Bearbeitungstoleranz nach dem Schweißen eng ist.
Blechgehäuse
Für gefertigte Gehäuse – Elektronikgehäuse, Batterieboxen und Bedienfelder – erzeugt das Handlaserschweißgerät saubere, ästhetisch akzeptable Schweißnähte, die oft keine zusätzliche Nachbearbeitung erfordern. Die schmale Wärmeeinflusszone (typischerweise 0,5–1,5 mm) bewahrt die Ebenheit benachbarter Paneele, was für die Abdichtung von Gehäusen und den Sitz von Dichtungen entscheidend ist.
Wärmetauscher und Rohr-zu-Blech-Verbindungen
Aluminium-Wärmetauscher erfordern Rohr-Blech-Verbindungen mit vollständigem Durchschweißen und null Leckage. Die kontrollierte Wärmezufuhr des Faserlasers, kombiniert mit der Fähigkeit des Wasserkühlsystems, über 8-Stunden-Schichten eine stabile Leistung aufrechtzuerhalten, macht ihn für die Serienfertigung dieser anspruchsvollen Verbindungen praktikabel.
Reparatur und Nacharbeit
In Fertigungsumgebungen ist die tragbare Laserschweißmaschine auch für die Reparatur vor Ort von beschädigten Aluminiumbauteilen wertvoll – Risse in Strukturbauteilen, verschlissene Verbindungsflächen und Nacharbeit fehlerhafter Schweißnähte. Die Möglichkeit, den Schweißkopf zur Reparaturstelle zu bringen, anstatt die Struktur zu demontieren, spart erheblich Arbeitszeit.
Wichtige Überlegungen für Fertigungsabläufe
Legierungskompatibilität
Fertigungsbetriebe arbeiten häufig mit mehreren Aluminiumlegierungen. Das Verständnis, wie jede auf das Laserschweißen reagiert, ist entscheidend:
| Legierungsreihe | Gängige Sorten | Schweißhinweise |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Hervorragende Schweißbarkeit; Mg-Gehalt stabilisiert das Schmelzbad. Achten Sie auf übermäßigen Mg-Verlust bei hoher Leistung. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Neigung zu Heißrissen. 4043-Schweißdraht verwenden. Dicke Abschnitte auf 80–100 °C vorwärmen. |
| 3000 (Al-Mn) | 3003, 3004 | Gute Schweißbarkeit. Geringere Festigkeit; geeignet für nicht-tragende Anwendungen. |
| 1000 (Reinaluminium) | 1050, 1060, 1100 | Hohe Reflektivität. Möglicherweise ist eine höhere Anfangslleistung erforderlich, um das Keyhole zu etablieren. |
Oxidschichtmanagement in der Fertigung
In einer Fertigungswerkstatt können Aluminiumbauteile zwischen Schneiden und Schweißen Stunden oder Tage liegen. Die Oxidschicht wird mit der Zeit dicker und wächst von wenigen Nanometern auf mehrere Mikrometer. Diese dickere Oxidschicht erhöht die Schmelzschwelle und kann Schweißfehler verursachen. Wichtige Praktiken:
- Oxid mechanisch (Edelstahlbürste) oder chemisch (Ätzen) innerhalb von 4 Stunden vor dem Schweißen entfernen.
- Bei gelagerten Bauteilen die Oxidentfernung als letzten Schritt vor dem Schweißen einplanen.
- Schnittkanten prüfen – lasergeschnittene Aluminiumkanten können eine rekristallisierte Oxidschicht aufweisen, die vor dem Schweißen geschliffen werden muss.
Schutzgas unter Feldbedingungen
Bei Verwendung einer tragbaren Laserschweißmaschine für die Aluminiumfertigung in offenen oder halboffenen Umgebungen kann die Wirksamkeit des Schutzgases durch Luftbewegung beeinträchtigt werden. Praktische Maßnahmen:
- Gasdurchflussrate im Vergleich zum Schweißen auf der Werkbank in Innenräumen um 20–30 % erhöhen.
- Eine Gaslinsendüse für eine laminarere, breitere Abdeckung verwenden.
- Schweißen bei direktem Wind vermeiden; bei Bedarf Abschirmungen oder Einhausungen verwenden.
- Bei kritischen Verbindungen einen Nachlaufschutz in Betracht ziehen, um die erstarrende Schweißraupe zu schützen.
Tipp für die Praxis: Die Fähigkeit des Systems, über 50 Parameter Gruppen zu speichern, bedeutet, dass ein Fertigungsbetrieb Einstellungen für jede gängige Kombination aus Legierung, Dicke und Verbindung vorqualifizieren und sofort abrufen kann, wodurch eine gleichbleibende Qualität unabhängig von der Schicht des Bedieners gewährleistet ist.
Produktivitätsvorteile gegenüber herkömmlichen Methoden
Im Vergleich zum WIG-Schweißen von Aluminium erreicht ein handgeführter Faserlaserschweißer typischerweise 3–5 Mal schnellere Verfahrgeschwindigkeiten bei schmalerer Wärmeeinflusszone und geringerem Nachbearbeitungsaufwand. Das Wasserkühlsystem unterstützt einen Dauerbetrieb von über 8 Stunden, sodass ein einzelner Bediener lange Fertigungsläufe ohne Unterbrechung zur Gerätekühlung abschließen kann. Die Schweißnahtkonsistenz von ±0,1 mm reduziert Nacharbeit und Prüfzeit.
| Faktor | WIG-Schweißen | Handgeführtes Laserschweißen |
|---|---|---|
| Verfahrgeschwindigkeit (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Wärmeeinflusszone (WEZ) | 3–6 mm | 0,5–1,5 mm |
| Nachschleifen | Erheblich | Minimal oder keins |
| Dauerbetrieb | Begrenzt durch Brennerhitze | 8+ Stunden (wassergekühlt) |
| Erforderliche Bedienerqualifikation | Hoch | Mäßig (parametergetrieben) |
Ist eine tragbare Laserschweißmaschine für Außenfertigungsstandorte geeignet?
Das System ist für Werkstatt- und halboffene Umgebungen ausgelegt. Vollständige Außenanwendung erfordert Schutz vor Wind, Regen und Staub. Das Wasserkühlsystem und die elektronischen Steuerungen sollten abgeschirmt werden. Für Feldreparaturen wird eine temporäre Einhausung oder ein Schweißzelt empfohlen.
Kann ich mit diesem Gerät Aluminiumgusskomponenten schweißen?
Aluminiumgusslegierungen (wie A356) können mit entsprechender Parametereinstellung geschweißt werden, aber Gussmaterial enthält oft Porosität und Einschlüsse aus dem Gussprozess, die Schweißfehler verursachen können. Eine Prüfung vor dem Schweißen und Röntgenprüfung kritischer Gussverbindungen sind ratsam.
Welche Leistungsstufe sollte ich für die allgemeine Aluminiumfertigung wählen?
Das 1500-W-Modell ist die vielseitigste Wahl für Fertigungsbetriebe. Es verarbeitet Blech von 0,5 mm bis 3 mm, deckt den Großteil der Profil- und Gehäusearbeiten ab und bietet ausreichend Reserve für zuverlässige Voll durchschweißungen. Betriebe, die dickwandige Strangpressprofile (4 mm+) verarbeiten, sollten die Modelle 2000 W oder 3000 W in Betracht ziehen.
Verwandte Artikel
- Handgeführtes Laserschweißgerät für Aluminiumlegierungen: Vollständiger Leitfaden
- Tragbares Laserschweißgerät für dünnes Aluminium: Techniken und Tipps
- Einstellungen für das handgeführte Laserschweißen von Aluminium: Parameter und bewährte Verfahren
- Handlaserschweißgerät für Aluminiumblech: Praktischer Leitfaden