
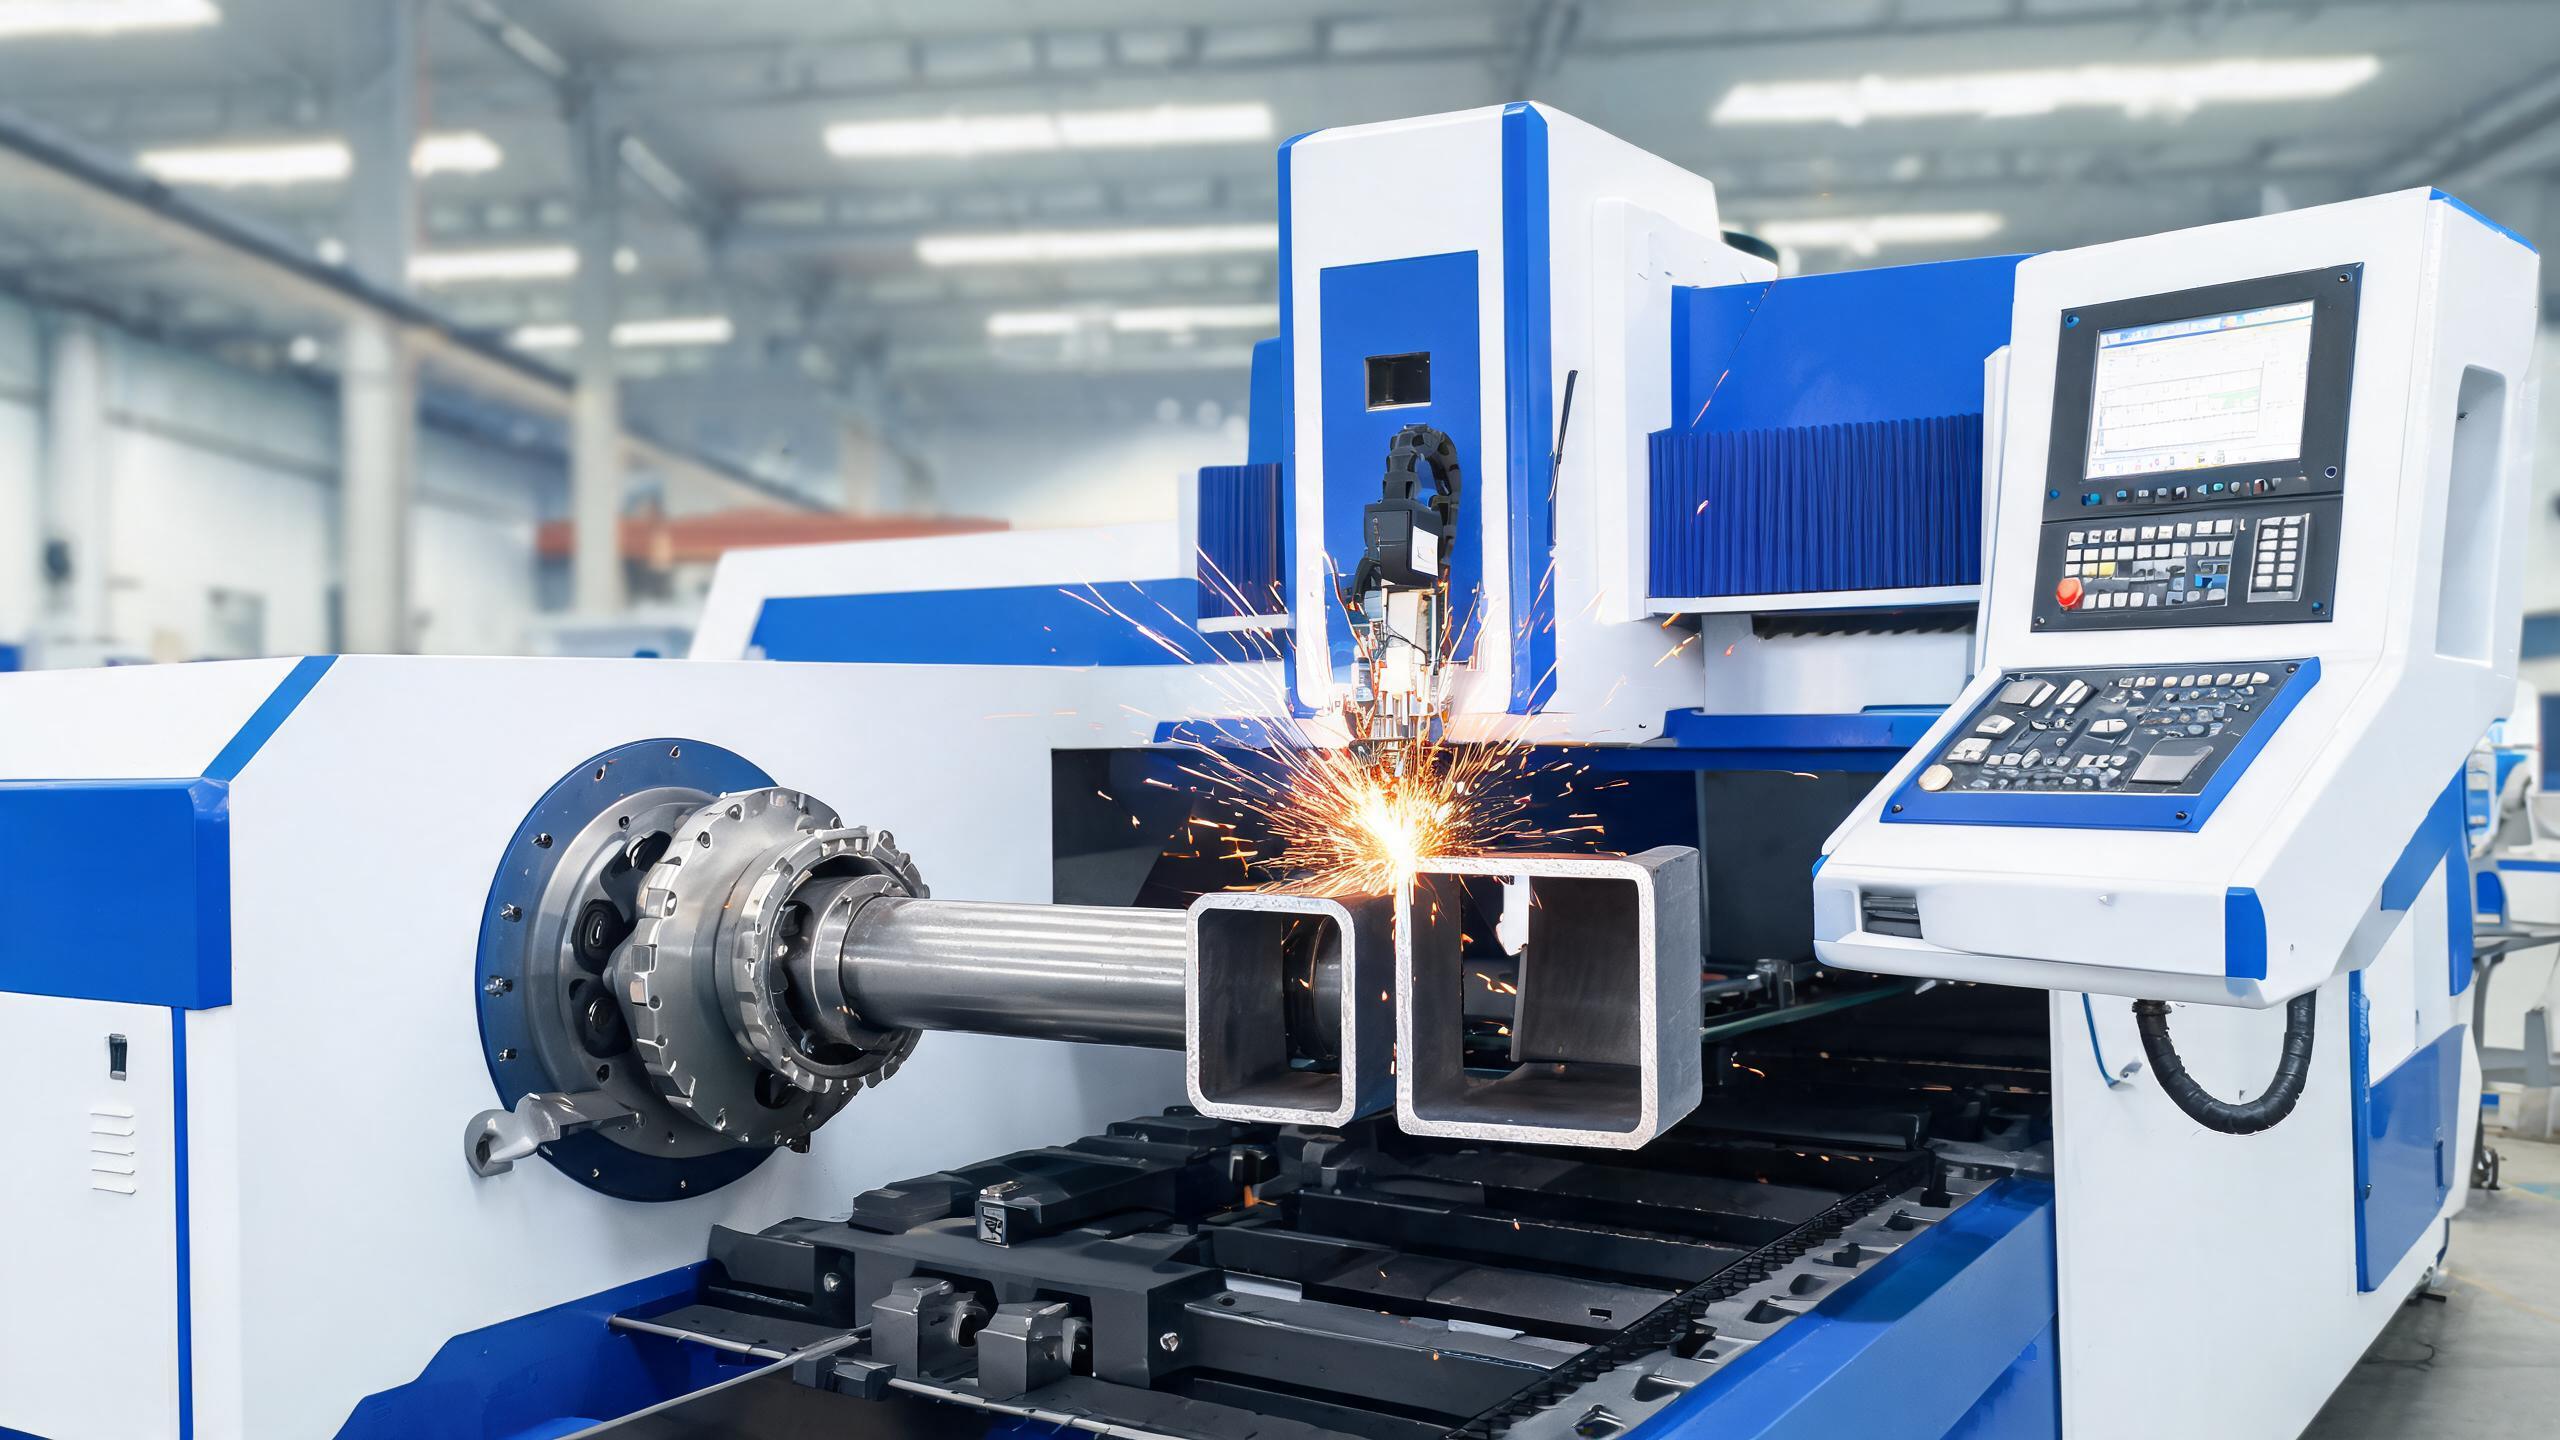
Eine technische Analyse von Rohrlaserschneidmaschinen, die abdeckt, wie die Technologie funktioniert, die Präzision bei runden und quadratischen Rohren, Materialfähigkeiten, Automatisierungsstufen, Softwareanforderungen und Integrationsaspekte für B2B-Metallverarbeiter.
Rohrlaserschneiden: Die Technologie, die die Rohrfertigung neu gestaltet
Wenn Ihre Werkstatt Rohre und Leitungen immer noch mit Bandsägen, Trennscheiben und manuellen Bohrvorrichtungen schneidet, verlieren Sie bei jedem einzelnen Teil Zeit. Rohrlaserschneidmaschinen eliminieren mehrere Bearbeitungsschritte – Schneiden, Bohren, Anfasen und Markieren – in einem einzigen Aufbau, auf einer einzigen Maschine. Für B2B-Fertiger, die Strukturrohre, Rundrohre oder Vierkantprofile verarbeiten, hat sich diese Technologie vom Luxus zur Wettbewerbsnotwendigkeit entwickelt.
Dieser Artikel erläutert, wie Rohrlaserschneiden funktioniert, welche Präzisions- und Effizienzgewinne es bietet und was bei der Auswahl eines CNC-Rohrschneidsystems für Ihren Betrieb zu bewerten ist.
Wie Rohrlaserschneiden funktioniert
Eine Rohrlaserschneidmaschine kombiniert eine Faserlaserquelle mit einer Rotationsachse (oder einem Spannsystem), die das Rohr dreht, während sich der Laserkopf entlang seiner Länge bewegt. Der Laserstrahl schneidet durch die Rohrwand, während sie sich dreht, und ermöglicht komplexe Schnitte – gerade Schnitte, Gehrungen, Löcher, Schlitze und komplizierte Profile – ohne Werkzeugwechsel.
Zu den wichtigsten Komponenten gehören:
- Faserlaserquelle - Typischerweise 1.000 W bis 6.000 W, abhängig von der Rohrwandstärke. Dieselben RAYCUS-, IPG- und GW-Quellen, die in Blechschneidemaschinen verwendet werden, treiben Rohrsysteme an.
- Rotationsspannfutter oder Antriebssystem - Sichert und dreht das Rohr mit präziser Winkelpositionierung. Doppelspannfuttersysteme unterstützen längere Rohre und ermöglichen kontinuierliches Laden.
- Automatisches Zuführsystem - Lädt Rohrlängen (typischerweise 3–6 Meter) in den Schneidbereich, manchmal mit Bündelladefähigkeit für unbeaufsichtigten Betrieb.
- CNC-Steuerungssystem - Programmiert den Schnittpfad, die Drehgeschwindigkeit und die Laserparameter. Systeme wie CypCut unterstützen rohrspezifische Programmierung mit 3D-Simulation.
Schnittqualität und Präzision bei Rund- und Vierkantrohren
Die Präzisionserwartungen für das Rohrlaserschneiden ähneln denen von Blechsystemen – Positioniergenauigkeit im Bereich von ±0,03 mm ist bei Qualitätsmaschinen Standard. Aber das Rohrschneiden fügt eine Rotationsdimension hinzu, die unterschiedliche Variablen einführt:
- Rotationspositioniergenauigkeit: Das Spannfutter muss die Winkelgenauigkeit aufrechterhalten, während sich das Rohr dreht. Jedes Spiel oder Schlupf führt direkt zu Schnittfehlern.
- Rohrgeradheit und Ovalität: Kein Rohr ist perfekt rund oder gerade. Qualitätsmaschinen kompensieren Rohrabweichungen über die Software, aber stark außerhalb der Toleranz liegendes Rohrmaterial führt unabhängig von der Maschinenpräzision zu inkonsistenten Ergebnissen.
- Wandstärkenschwankung: Die Laserleistung muss sich an Wandstärkenschwankungen entlang der Rohrlänge anpassen, insbesondere bei geschweißten Rohren.
Bei Vierkant- und Rechteckprofilen schneidet die Maschine jede flache Seite nacheinander, während sich das Spannfutter zwischen den Seiten um 90 Grad dreht. Die Eckqualität hängt von der Laserleistungssteuerung und der Schnittgeschwindigkeit an den Übergangspunkten ab.
Was ein Rohrlaser ersetzt
Betrachten Sie einen typischen Auftrag zur Herstellung von Strukturrohren: Schneiden eines Vierkantrohrs auf Länge, Bohren von zwei Montagelöchern und Hinzufügen eines 45-Grad-Gehrungsschnitts an einem Ende. Mit konventionellen Methoden umfasst dies:
- Auf Länge schneiden mit einer Bandsäge
- Transfer zur Säulenbohrmaschine für Löcher
- Transfer zur Gehrungssäge oder zum Winkelschleifer für die Fase
- Manuelles Entgraten aller Schnittkanten
Eine Rohrlaserschneidmaschine führt alle vier Vorgänge in einem einzigen Zyklus aus, typischerweise in weniger als einer Minute für ein Standard-Vierkantrohr von 40×40 mm. Die Eliminierung des Materialtransports zwischen den Stationen ist der Punkt, an dem sich die echten Zeiteinsparungen summieren – nicht nur bei der Arbeit, sondern auch bei reduzierten Beständen an unfertigen Erzeugnissen und Platzbedarf.
Material- und Dickenbereiche
Rohrlaserschneidmaschinen verarbeiten denselben Materialbereich wie Faserlaser für Bleche:
- Baustahlrohre: Bis 8 mm Wandstärke mit einer 3.000-W-Quelle; bis 12 mm mit einer 6.000-W-Quelle
- Edelstahlrohre: Bis 6 mm mit einer 3.000-W-Quelle
- Aluminiumrohre: Bis 4 mm mit einer 3.000-W-Quelle
- Verzinkte Rohre: Saubere Schnitte mit minimaler Schlacke bei Verwendung von Stickstoff als Schneidgas
Rundrohre bis 220 mm Durchmesser und Vierkant-/Rechteckprofile bis 200×200 mm liegen im typischen Kapazitätsbereich. Die maximale Rohrlänge beträgt normalerweise 6.000 mm, mit optionalen Verlängerungen auf 9.000 mm für strukturelle Anwendungen.
Automatisierungsstufen: Von manuell bis vollautomatisch
Rohrlaserschneidsysteme gibt es in drei Automatisierungsstufen, die jeweils für unterschiedliche Produktionsmengen geeignet sind:
Einstiegsklasse: Manuelles Laden
Der Bediener lädt jedes Rohr manuell in das Spannfutter, positioniert es und startet den Schneidzyklus. Geeignet für Werkstätten mit geringem Volumen und hoher Variantenvielfalt, die 20–50 Rohre pro Schicht verarbeiten. Die Zykluszeit enthält einen erheblichen Ladeaufwand, aber die Maschinenkosten sind niedriger.
Mittelklasse: Halbautomatisches Laden
Ein motorisierter Rollenförderer oder Magazin führt die Rohre automatisch dem Spannfutter zu, aber der Bediener überwacht und löst jeden Ladevorgang weiterhin aus. Der Durchsatz steigt auf 80–150 Rohre pro Schicht. Diese Stufe ist der optimale Bereich für die meisten Fertigungsbetriebe.
Oberklasse: Vollautomatisches Bündelladen
Ein Bündellader handhabt 10–20 Rohre gleichzeitig und führt sie kontinuierlich mit automatischer Messung und Ausrichtung zu. Unbeaufsichtigter Betrieb ist über längere Zeiträume möglich. Der Durchsatz kann 300 Rohre pro Schicht überschreiten. Diese Stufe rechtfertigt ihre Kosten, wenn das Produktionsvolumen 5.000 Rohre pro Monat übersteigt.
Software und Programmierung
Moderne Rohrlasermaschinen verwenden spezielle CAM-Software, die rohrspezifische Vorgänge abdeckt:
- 3D-Simulation - Visualisieren Sie den Schnittpfad am tatsächlichen Rohrprofil vor dem Schneiden
- Parametrische Bibliothek - Vordefinierte Schnittformen (Löcher, Schlitze, Gehrungen, Abzweigungen), die nach Dimension parametrisiert werden können
- Verschachtelungsoptimierung - Maximieren Sie die Materialausnutzung, indem Sie die Schnittplatzierung entlang der Rohrlänge optimieren
- Gemeinsame Schnittlinie - Teilen Sie eine einzelne Schnittlinie zwischen benachbarten Teilen, um Zykluszeit und Materialabfall zu reduzieren
CypCut und TubePro sind gängige Softwareplattformen, die mit in China hergestellten Rohrlasersystemen gebündelt werden. Sie unterstützen die Importformate DXF, DWG und IGES, sodass die Integration in bestehende CAD-Workflows unkompliziert ist.
Wichtige Spezifikationen zur Bewertung
Beim Vergleich von Rohrlaserschneidmaschinen sollten Sie sich auf diese Spezifikationen konzentrieren:
- Laserleistung: 1.000 W–3.000 W für dünnwandige Rohre; 6.000 W für dickwandige Strukturrohre
- Rohrdurchmesserbereich: Stellen Sie sicher, dass das Spannfuttersystem Ihre typischen Rohrgrößen aufnehmen kann
- Maximale Rohrlänge: 6.000 mm Standard; länger für strukturelle Arbeiten
- Anzahl der Spannfutter: Doppelspannfuttersysteme bieten besseren Halt für lange Rohre und ermöglichen kontinuierliches Schneiden
- Positioniergenauigkeit: ±0,03 mm ist bei Qualitätsmaschinen Standard
- Automatisierungsgrad: Passen Sie das Ladesystem an Ihr Produktionsvolumen an
Integrationsüberlegungen
Die Integration einer Rohrlaserschneidmaschine in Ihre Einrichtung erfordert Planung über die Maschine selbst hinaus:
- Platzbedarf: Rohrlaser sind länger als Blechlaser aufgrund des Zuführsystems. Planen Sie mindestens 12–15 Meter linearen Platz ein, einschließlich Lade- und Entladezonen.
- Strom- und Gasversorgung: Ein 3.000-W-System benötigt typischerweise Drehstrom 380 V und Druckluft oder Stickstoff mit 1,5–2,5 MPa.
- Absaugung und Filterung: Das Schneiden von verzinkten oder lackierten Rohren erzeugt Dämpfe, die abgesaugt werden müssen. Stellen Sie sicher, dass Ihr Staubsammler für Metallstaub mit geeignetem Filtermaterial ausgelegt ist.
- Bedienerschulung: Während die CNC-Schnittstelle den Betrieb vereinfacht, erfordert die Programmierung komplexer Rohrschnitte Schulung. Planen Sie 2–4 Wochen für die Einarbeitung des Bedieners ein.
Fazit
Rohrlaserschneidmaschinen liefern Metallverarbeitern, die runde, quadratische und rechteckige Rohre bearbeiten, messbare Produktivitätssteigerungen. Die Möglichkeit, in einer einzigen Aufspannung zu schneiden, zu bohren, zu fasen und zu markieren, beseitigt Materialhandhabungs-Engpässe und senkt die Arbeitskosten. Bei der Bewertung von Systemen sollten Sie Laserleistung, Spannfutterkapazität und Automatisierungsstufe an Ihren spezifischen Materialbereich und Ihr Produktionsvolumen anpassen – und sicherstellen, dass die Software Ihren CAD-Workflow unterstützt.