
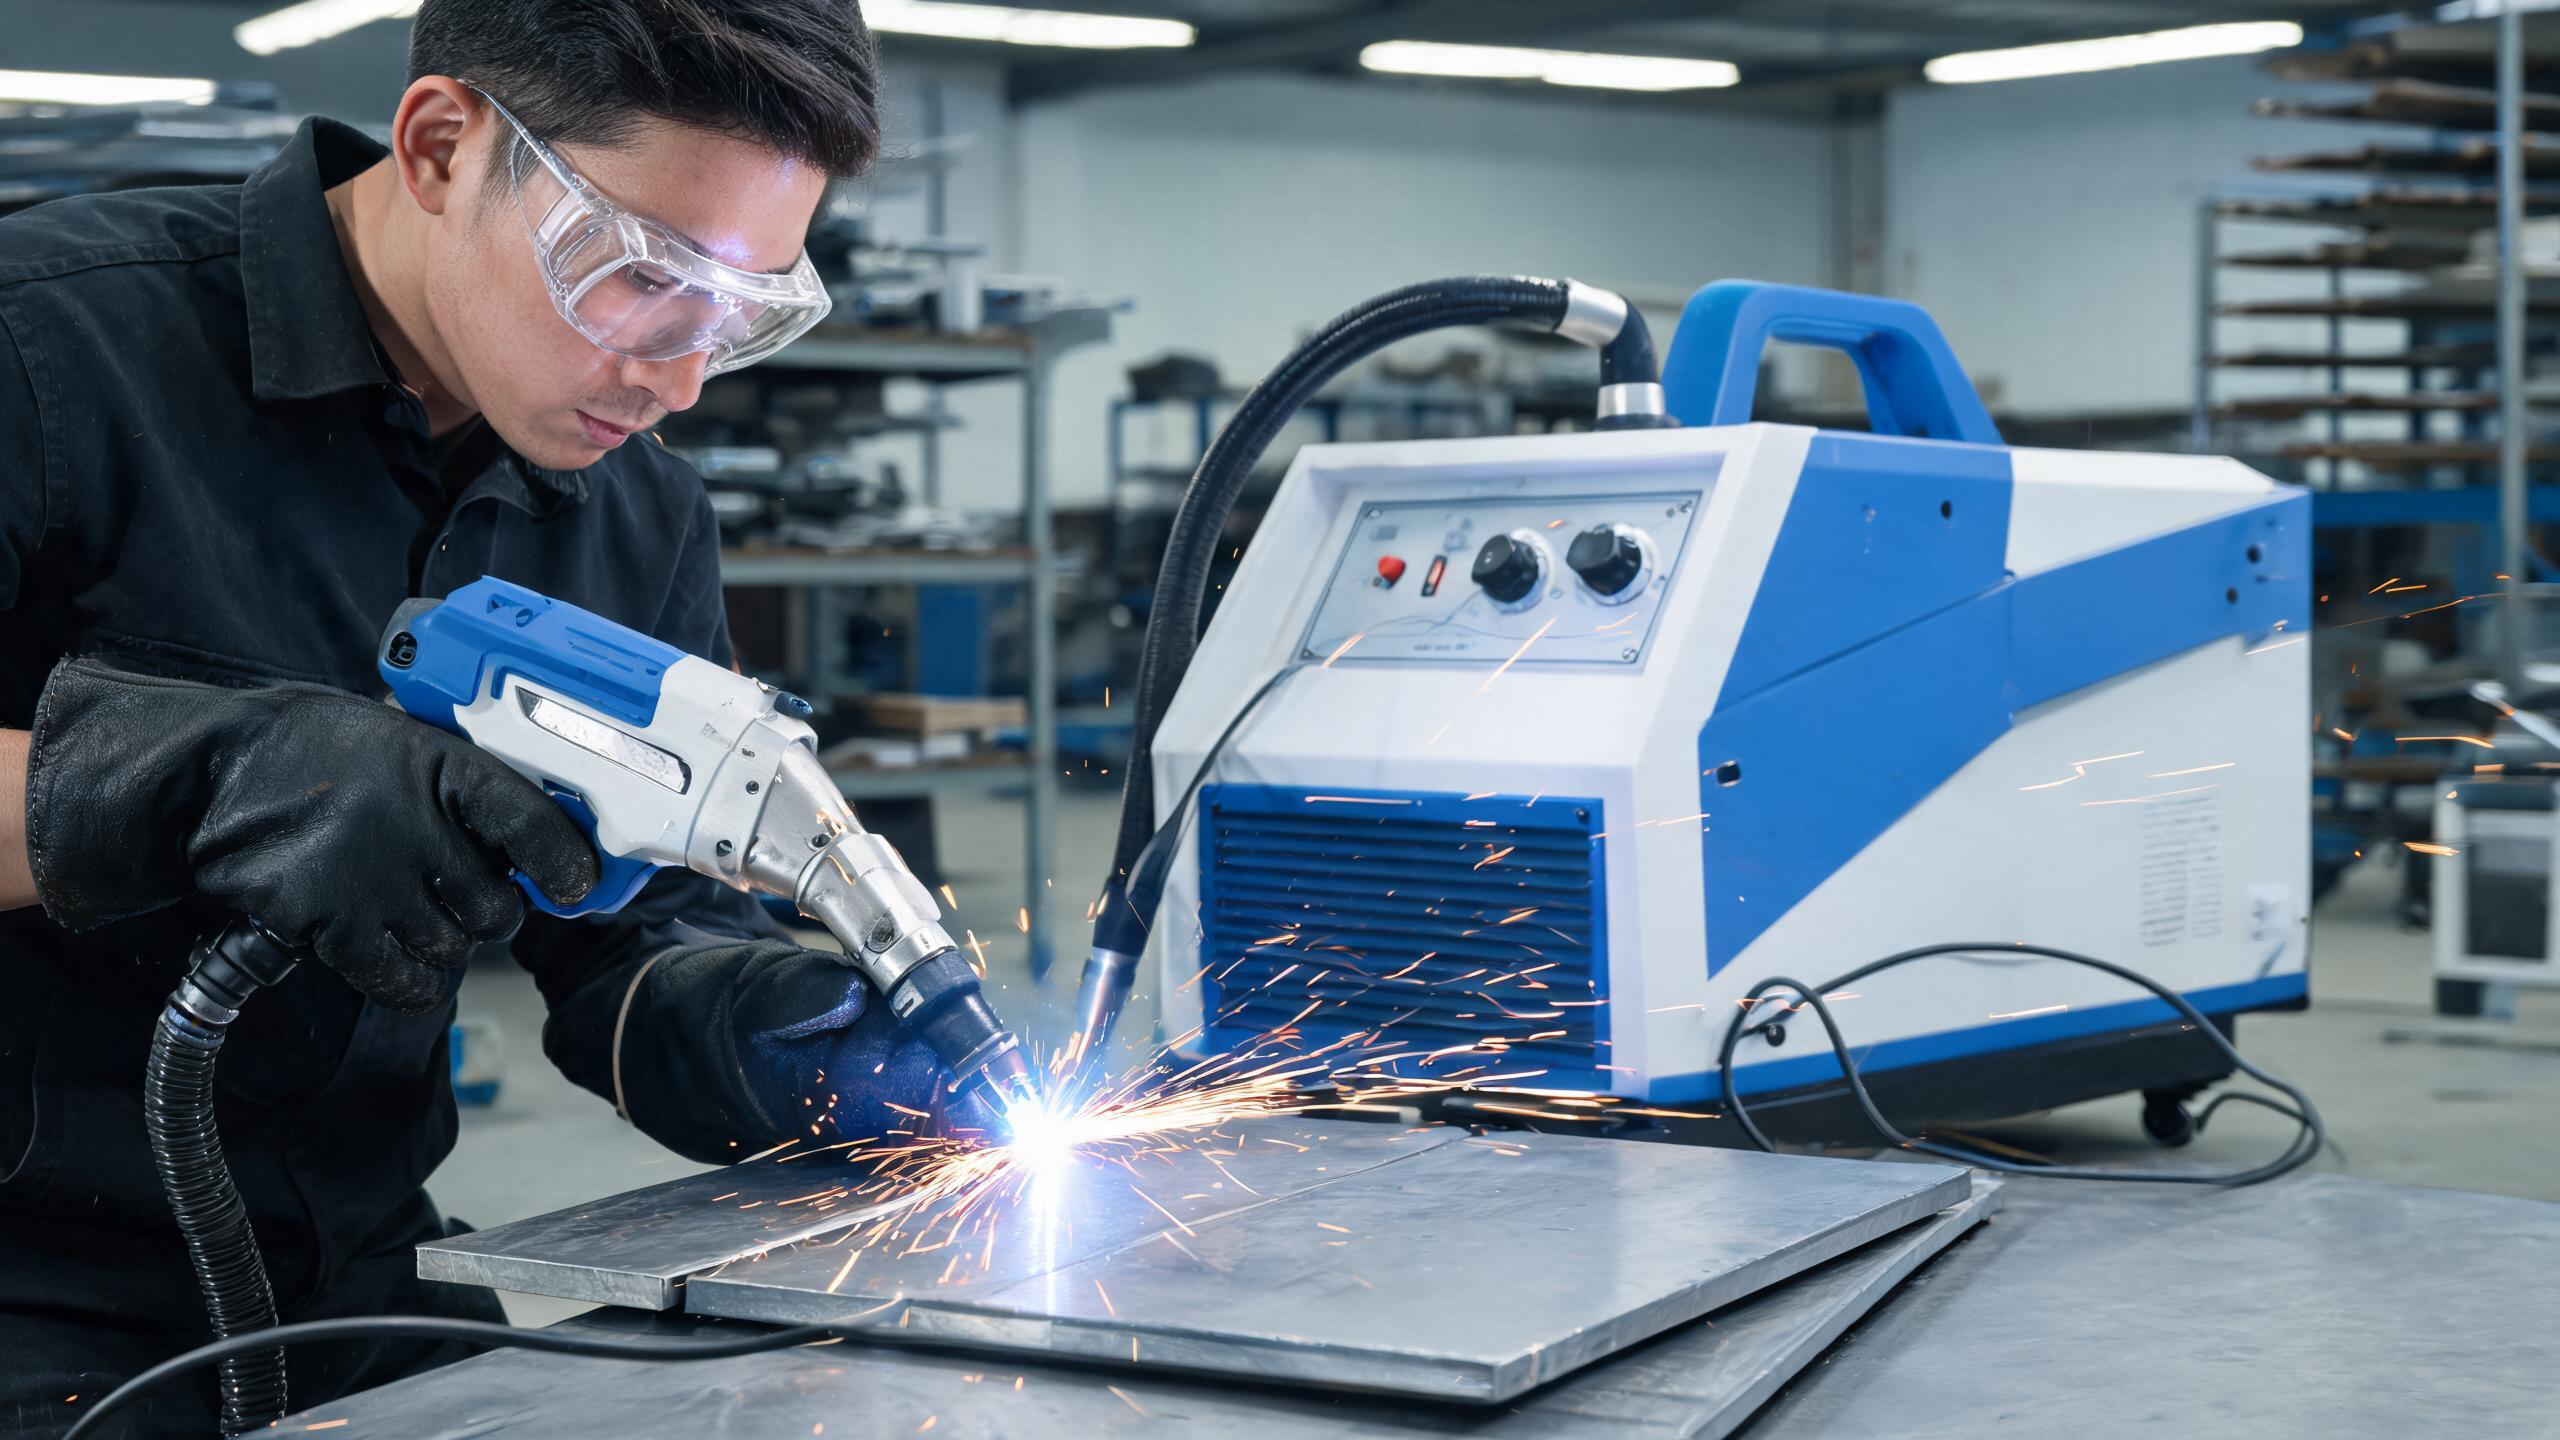
Praktična analiza prednosti ručnog laserskog zavarivača, ograničenja materijala i debljine, scenarija primjene i sigurnosnih razmatranja za B2B kupce – temeljena na stvarnim specifikacijama zavarivača od 1.000 W i 1.500 W.
Zašto ručno lasersko zavarivanje zamjenjuje tradicionalne metode
Uđite danas u radionicu za obradu lima i vjerojatno ćete vidjeti ručni laserski stroj za zavarivanje – nešto što je bilo rijetko prije samo pet godina. Promjena je potaknuta jednostavnom činjenicom: ručni laserski zavarivači daju čišće zavare, brže cikluse i niže troškove naknadne obrade od TIG ili MIG zavarivanja za metale tankog do srednjeg presjeka.
Za B2B kupce koji procjenjuju prijenosnu opremu za lasersko zavarivanje, pitanje je odgovara li tehnologija vašim specifičnim materijalima, obujmu proizvodnje i razini vještine operatera. Ovaj članak razlaže stvarne prednosti, praktična ograničenja i scenarije primjene na temelju stvarnih specifikacija stroja.
Kako radi ručno lasersko zavarivanje
Ručni vlaknasti laserski stroj za zavarivanje usmjerava visokoenergetsku lasersku zraku kroz fleksibilno optičko vlakno do ručne pištolja za zavarivanje. Zraka topi osnovni metal (i dodatnu žicu, ako se koristi) na spoju, stvarajući zavareni šav. Za razliku od tradicionalnog lučnog zavarivanja, unos topline je vrlo koncentriran – zona utjecaja topline (HAZ) znatno je uža, što znači manje toplinske deformacije i manje promjene boje oko zavara.
Sam pištolj za zavarivanje lagan je – obično oko 1,8 kg – i povezan s glavnom jedinicom oklopljenim vlaknastim kabelom. Operater vodi pištolj duž spoja, a stroj održava konzistentan izlaz zrake bez obzira na varijacije brzine ruke unutar efektivnog raspona.
Praktične prednosti u odnosu na TIG i MIG zavarivanje
1. Brzina
Ručno lasersko zavarivanje obično radi 2 do 4 puta brže od TIG zavarivanja na istom spoju. Ručni zavarivač od 1.500 W može proizvesti zavar s prodiranjem od 3 mm na nehrđajućem čeliku u jednom prolazu – zadatak koji bi zahtijevao više prolaza s TIG-om i znatno više vremena.
2. Minimalna završna obrada nakon zavarivanja
Koncentrirani unos topline proizvodi uzak, čist zavareni šav s minimalnom oksidacijom (uz korištenje zaštitnog plina). Za primjene od nehrđajućeg čelika poput kuhinjske opreme, dizala i kućišta medicinskih uređaja, to često eliminira potrebu za brušenjem ili poliranjem nakon zavarivanja – velika ušteda rada.
3. Niska toplinska deformacija
Budući da je HAZ uzak (obično 0,5–1,5 mm u usporedbi s 3–5 mm za TIG), materijali tankog presjeka (0,5–2 mm) ostaju ravni. To je ključno za primjene gdje je dimenzijska točnost važna – kućišta, vrata i vidljivi šavovi u proizvodima namijenjenim potrošačima.
4. Nema potrošnog materijala za autogeno zavarivanje
Kada dizajn spoja omogućuje autogeno zavarivanje (taljenje osnovnog metala bez dodatnog materijala), nema žice za dodavanje i nema volframove elektrode za zamjenu. Glavni potrošni materijal je zaštitni plin (argon ili dušik), što je daleko jeftinije od kontinuiranih TIG potrošnih materijala.
Što zapravo možete zavarivati: Ograničenja materijala i debljine
Na temelju stvarnih specifikacija stroja, evo što ručni zavarivači od 1.000 W i 1.500 W mogu obraditi:
| Materijal | Maksimalna debljina za 1.000 W | 1.500 W maksimalna debljina |
|---|---|---|
| Nehrđajući čelik | 2,0 mm | 3,0 mm |
| Ugljični čelik | 2,5 mm | 3,0 mm |
| Aluminij | 1,5 mm | 3,0 mm |
Za deblje materijale (4 mm+), prikladniji je fiksni ili automatizirani laserski sustav za zavarivanje. Ručni zavarivači dizajnirani su za rad s tankim do srednjim materijalima – prekoračenje njihovog nazivnog kapaciteta rezultira nedosljednim prodiranjem i rizikom oštećenja optike.
Profili pištolja za zavarivanje i fleksibilnost
Jedna od podcijenjenih značajki modernih ručnih laserskih zavarivača je biblioteka valnih oblika zavarivanja. Stroj od 1.500 W obično uključuje 50+ unaprijed postavljenih profila zavarivanja – različite uzorke snopa (točka, linija, krug, spirala) optimizirane za različite vrste spojeva, materijale i debljine. To znači da operater može prebaciti s zavarivanja tankog nehrđajućeg lima na deblji nosač od ugljičnog čelika jednostavnim odabirom drugog profila na zaslonu osjetljivom na dodir – bez potrebe za promjenom opreme.