
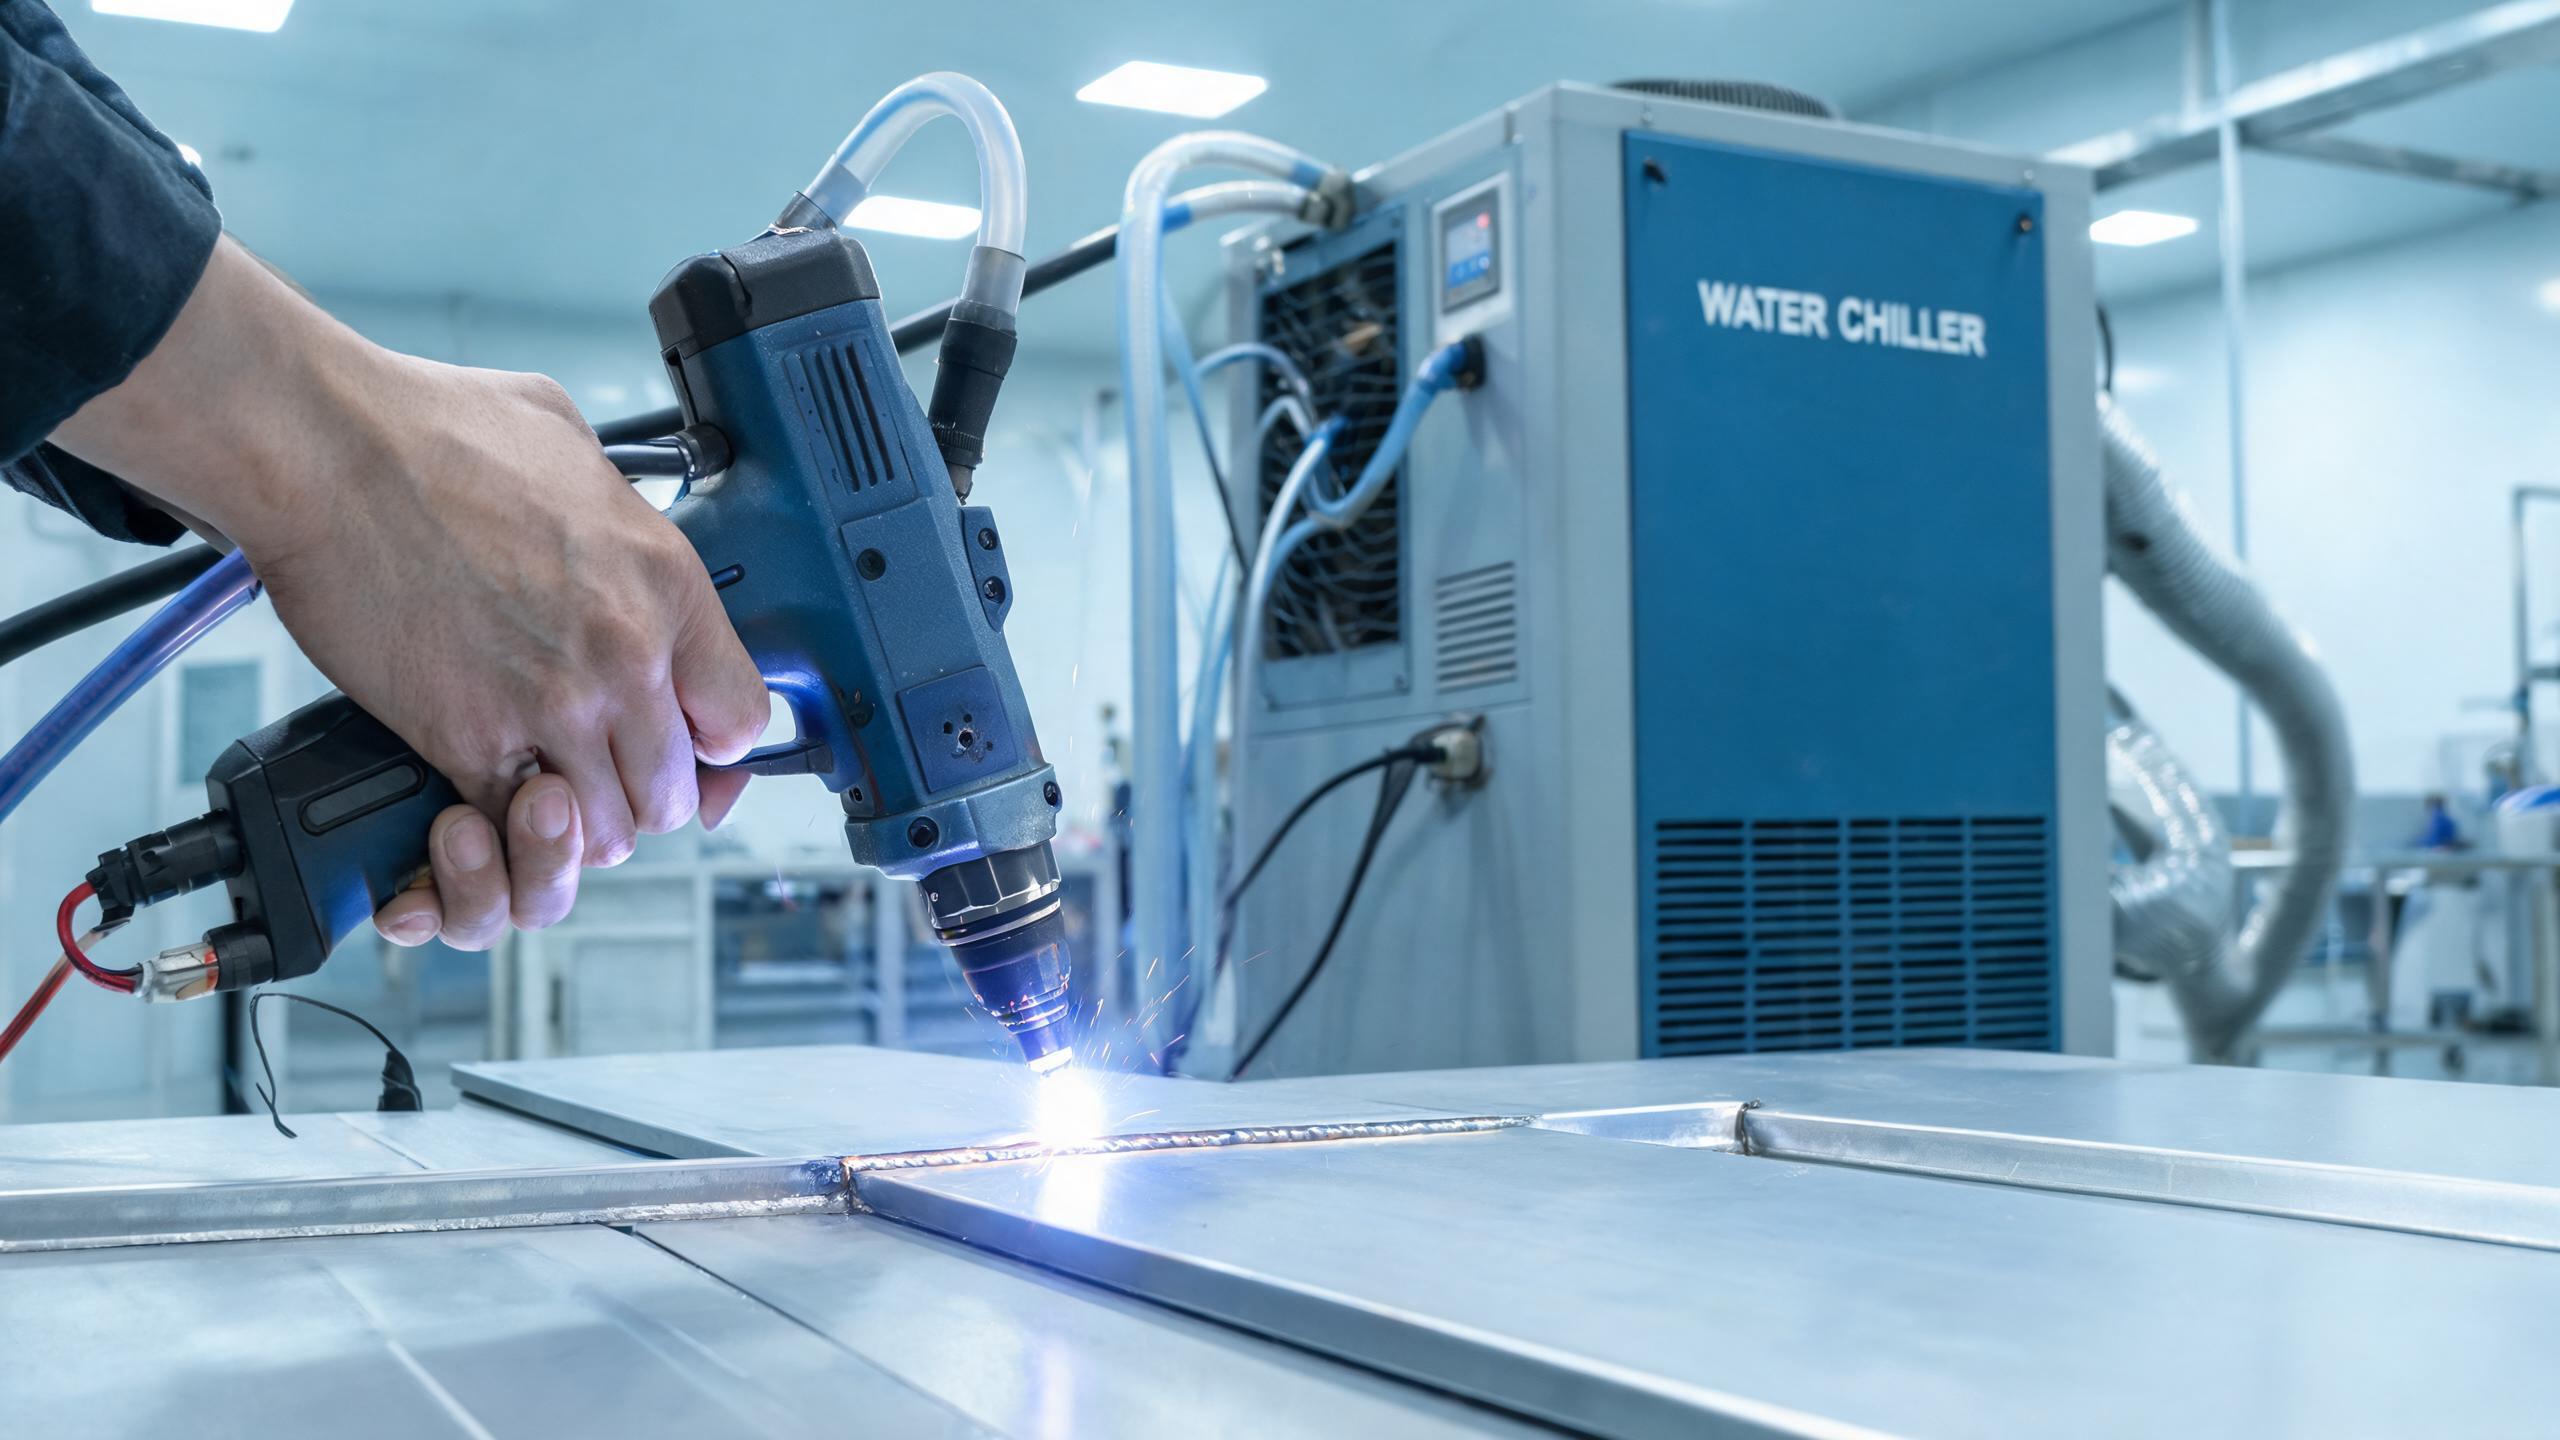
Praktični vodič za zavarivanje aluminijske legure ručnim laserskim strojevima za zavarivanje, koji pokriva odabir snage (1000W-3000W), upravljanje oksidnim slojem, sprječavanje poroznosti, ključne parametre i vodeno hlađenje za kontinuiranu proizvodnju.
Tehnički vodič
Zašto aluminijska legura predstavlja izazov za lasersko zavarivanje
Aluminijska legura jedan je od najčešće korištenih metala u proizvodnji – od automobilskih karoserija do zrakoplovnih komponenti, hladnjaka i kućišta potrošačke elektronike. Ipak, spada među najteže materijale za dosljedno zavarivanje. ručni stroj za lasersko zavarivanje rješava nekoliko inherentnih izazova aluminija, ali razumijevanje zašto se ovaj metal ponaša na taj način pod laserskom zrakom prvi je korak prema postizanju pouzdanih zavara.
Aluminij ima tri svojstva koja kompliciraju zavarivanje:
- Visoka refleksivnost - Aluminij reflektira do 90% incidentne laserske energije na sobnoj temperaturi, posebno s fiber laserima koji rade na 1070 nm. To znači da je potrebno više snage za pokretanje ključaonice, a početna refleksija može oštetiti optiku ako se pravilno ne upravlja.
- Visoka toplinska vodljivost - Aluminij provodi toplinu otprilike četiri puta brže od čelika. Toplina se brzo raspršuje iz zone zavarivanja, što znači da trebate veću gustoću snage za održavanje stabilne rastaljene kupke.
- Oksidni sloj - Prirodni aluminijev oksidni film (Al₂O₃) stvara se na površini u roku od nekoliko sekundi izlaganja zraku. Ovaj oksid ima talište od približno 2072°C, znatno više od aluminijevog vlastitog tališta od 660°C. Ako se ne ukloni ili pravilno ne upravlja, može uzrokovati nepotpuno spajanje i oksidne inkluzije u zavaru.
Ti su čimbenici upravo razlog zašto je odabir prave opreme i parametara važniji za aluminij nego za mnoge druge metale. Za širi pregled opcija opreme i tehnika, pogledajte naš vodič o prijenosnom laserskom zavarivaču za aluminij.
Kako ručni laserski zavarivač radi s aluminijem
Shandong Xinhong CNC Technology Co., Ltd. nudi ručne fiber laserske zavarivače u četiri razine snage: 1000 W, 1500 W, 2000 W i 3000 W. Za zavarivanje aluminijskih legura, odabir snage je kritičan zbog visoke refleksivnosti i toplinske vodljivosti metala.
Evo kako se raspon snage preslikava na raspone debljine aluminija na temelju mogućnosti stroja:
| Snaga lasera | Preporučena debljina aluminija | Tipična primjena |
|---|---|---|
| 1000W | 0,5–1,5 mm | Tanki lim, kućišta elektronike |
| 1500W | 1,0–3,0 mm | Opća izrada, nosači |
| 2000W | 1,5–3,0 mm | Deblje ploče, konstrukcijski dijelovi |
| 3000W | 2,0–3,0 mm+ | Teški aluminijski komponenti |
Napomena: Model od 1500 W postiže maksimalnu dubinu prodiranja od 3 mm i na nehrđajućem čeliku i na aluminiju, uz konzistentnost zavara od ±0,1 mm. To ga čini svestranim izborom za proizvođače koji rade s više materijala.
Izvorska vlaknasta laserska zraka u ovim strojevima isporučuje fokusiranu zraku s visokom gustoćom snage, što pomaže u prevladavanju refleksivne barijere aluminija. Jednom kada se formira ključna rupa – obično unutar prvih nekoliko milisekundi – stope apsorpcije dramatično rastu jer rastaljeni metal apsorbira energiju daleko učinkovitije od čvrste površine.
Upravljanje oksidnim slojem prije zavarivanja
Oksidni sloj aluminija nije nešto kroz što možete zavarivati i nadati se dobrim rezultatima. Mora se riješiti prije nego laser dotakne metal:
- Mehaničko uklanjanje: Koristite četku od nehrđajućeg čelika (isključivo za aluminij kako biste izbjegli unakrsnu kontaminaciju) ili Scotch-Brite za uklanjanje oksidnog filma s zone zavarivanja. Učinite to unutar 1–2 sata prije zavarivanja jer se oksidni sloj počinje odmah ponovno formirati.
- Kemijsko čišćenje: Za proizvodna okruženja, nagrizanje lužinom nakon čega slijedi uklanjanje naslaga i ispiranje osigurava dosljedniju pripremu površine.
- Opcija dodavača žice: Ručni laserski stroj za zavarivanje može biti opremljen automatskim dodavačem žice. Prilikom zavarivanja aluminija, upotreba dodatne žice ER4043 ili ER5356 pomaže kompenzirati nisko talište osnovnog metala i poboljšava izgled zavara.
Ako preskočite uklanjanje oksida, riskirate poroznost, uključke i nedosljedno prodiranje – bez obzira na to koliko dobro postavite parametre.
Sprječavanje poroznosti u aluminijskim zavarima
Poroznost je najčešća greška u aluminijskom laserskom zavarivanju. Visoka topljivost aluminija za vodik u tekućem stanju – zajedno s dramatičnim padom topljivosti tijekom skrućivanja – znači da svaki prisutni vodik biva zarobljen kao plinski pore.
Izvori vodika uključuju vlagu na površini, ostatke masti ili ulja, sam oksidni sloj, pa čak i visoku vlažnost zraka. Kako biste smanjili poroznost:
- Temeljito očistite zonu zavarivanja acetonom ili izopropilnim alkoholom prije zavarivanja.
- Koristite visokočisti argon (99,999%) kao zaštitni plin pri protoku od 15–20 L/min.
- Skladištite aluminijske ploče u suhom okruženju; izbjegavajte zavarivanje materijala koji je bio izložen kiši ili visokoj vlažnosti.
- Koristite dodavač žice s pravilno pohranjenom, čistom dodatnom žicom.
Kontinuirani valni rad i podesivi parametri pulsa ručnog laserskog stroja za zavarivanje daju operaterima finu kontrolu nad unosom topline, što pomaže u upravljanju brzinom skrućivanja i smanjenju stvaranja pora.
Ključni parametri koje treba pravilno postaviti
Aluminij zahtijeva drugačije postavke parametara od čelika. Iako točne vrijednosti ovise o vašoj specifičnoj leguri, debljini i vrsti spoja, evo kritičnih parametara koje treba podesiti:
- Snaga lasera: Počnite s 80–90% nazivne snage za aluminij jer visoka refleksivnost zahtijeva koncentriranu energiju. Za jedinicu od 1500 W, tipična početna točka je 1200–1500 W za aluminijski lim od 2 mm.
- Brzina zavarivanja: Sporije brzine (8–15 mm/s za materijal od 2 mm) omogućuju dovoljan unos topline, ali previše sporo može uzrokovati progaranje na tankom aluminiju. Prvo testirajte na otpadu.
- Zaštitni plin: Argon je standard. Mješavine argona i helija (npr. 50/50) mogu poboljšati prodiranje za deblje presjeke jer helij podiže temperaturu plazme.
- Položaj fokusa: Blagi defokus (0,5–1,0 mm iznad površine) često proizvodi širi, stabilniji zavarivački bazen za aluminij.
Stroj može pohraniti 50+ setova parametara zavarivanja, pa nakon što podesite prave postavke za specifičnu kombinaciju aluminijske legure i debljine, možete ih spremiti i pozvati trenutačno – eliminirajući pokušaje i pogreške na ponovljenim poslovima.
Vodeno hlađenje za kontinuiranu proizvodnju
Zavarivanje aluminija stvara značajnu toplinu zbog visokih zahtjeva za snagom. Sustav vodenog hlađenja u ovim ručnim laserskim strojevima za zavarivanje dizajniran je za podnošenje tog opterećenja, podržavajući kontinuirani rad od 8 sati ili više bez toplinskog isključivanja. To je ključno za proizvodna okruženja gdje zastoj izravno utječe na učinak.
Hladnjak održava stabilnu temperaturu laserskog izvora, što zauzvrat održava kvalitetu zrake i izlaznu snagu dosljednima tijekom dugih smjena. Za proizvođače koji rade serijske poslove na aluminijskim komponentama, to znači predvidljivu kvalitetu zavara od prvog do posljednjeg dijela.
Certifikati i osiguranje kvalitete
Ručni laserski strojevi za zavarivanje nose CE i RoHS certifikate, a Shandong Xinhong CNC Technology posluje prema sustavu upravljanja kvalitetom ISO 9001:2015. Za kupce koji isporučuju na europska tržišta ili u industrije koje zahtijevaju dokumentiranu usklađenost kvalitete, ovi certifikati pružaju osnovnu razinu jamstva.
Zaključak
Zavarivanje aluminijske legure ručnim laserskim strojem za zavarivanje potpuno je izvedivo kada poštujete jedinstvena svojstva materijala. Ključ je uskladiti snagu s debljinom, ukloniti oksidni sloj, kontrolirati izvore vodika i pohraniti optimizirane parametre za ponovljivost. S opcijama snage od 1000 W do 3000 W, ovi strojevi pokrivaju potrebe obrade aluminija od tankog lima do konstrukcijske ploče.