
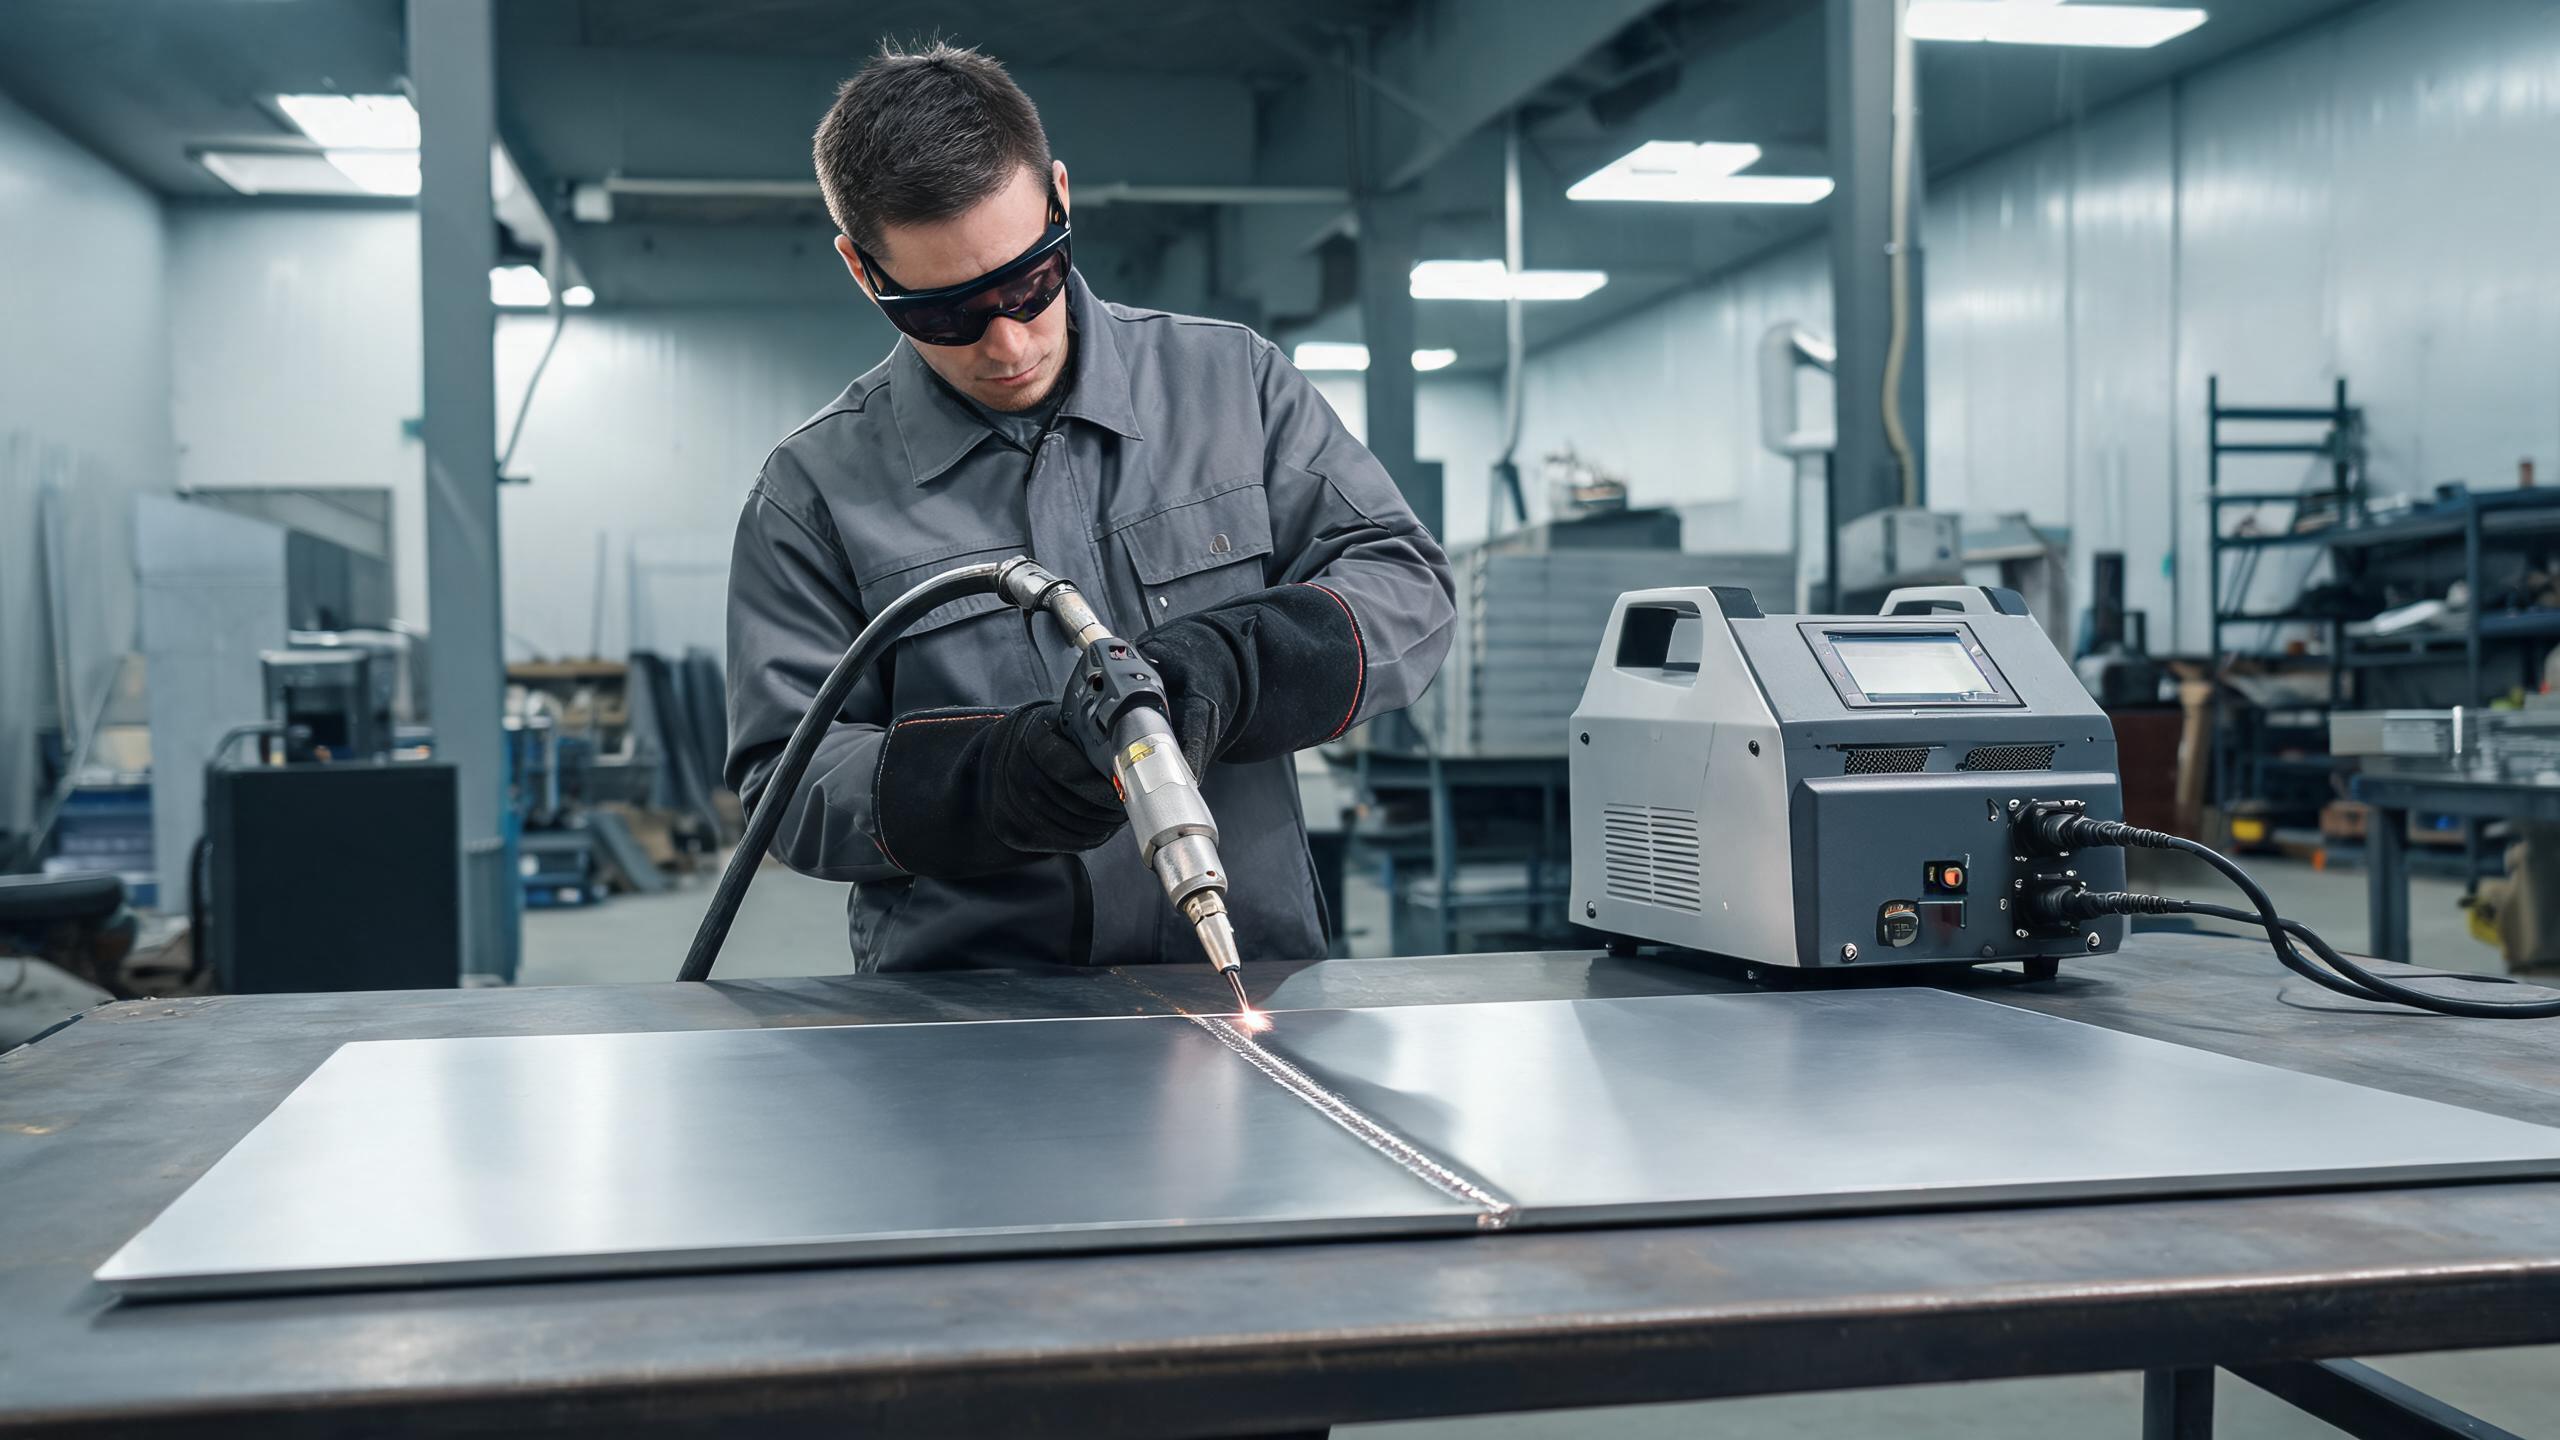
Praktični vodič za korištenje ručnih laserskih strojeva za zavarivanje lima, koji pokriva odabir snage, vrste spojeva, savjete za zavarivanje i prednosti u odnosu na TIG/MIG.
Zašto je lim prirodno prikladan za ručno lasersko zavarivanje
Obrada lima jedna je od najčešćih primjena ručnih laserskih strojeva za zavarivanje. Tanki nehrđajući čelični limovi – obično od 0,5 mm do 3 mm – upravo su područje gdje lasersko zavarivanje nadmašuje tradicionalne metode poput TIG-a ili MIG-a. Koncentrirana toplina vlaknastog lasera stvara uski zavarivački bazen s minimalnom zonom utjecaja topline, što znači manje toplinske deformacije na tankom materijalu, veće brzine kretanja i čišće zavare koji često zahtijevaju malo ili nimalo naknadne obrade.
Bilo da proizvodite kućišta, ormare, kanale ili dekorativne ploče, ručni stroj za lasersko zavarivanje daje vam fleksibilnost za rukovanje spojevima koji bi bili teški ili nemogući za dosezanje s fiksnim stanicom za zavarivanje. Ovaj praktični vodič pokriva ono što trebate znati za postizanje najboljih rezultata na limu.
Usklađivanje snage s debljinom lima
Lim obuhvaća raspon debljina, a prava razina snage ovisi o materijalu s kojim najčešće radite. Linija proizvoda Xinhong nudi ručne vlaknaste laserske strojeve za zavarivanje od 1000 W, 1500 W, 2000 W i 3000 W. Za rad s limom posebno:
- 1000W - Idealno za tanki lim (0,5–1,5 mm). Proizvodi čiste, uske zavare s minimalnim unosom topline, što ga čini savršenim za primjene gdje je deformacija zabrinjavajuća, poput nehrđajućeg posuđa i elektroničkih kućišta.
- 1500W - Najsvestraniji izbor za radionice za obradu lima. S maksimalnim prodiranjem od 3 mm na nehrđajućem čeliku i aluminiju, pokriva cijeli raspon uobičajenih debljina lima. Konzistentnost zavara od ±0,1 mm osigurava ponovljivu kvalitetu zrna tijekom proizvodnih serija.
- 2000W–3000W - Bolje odgovara kada vaš rad prelazi okvire lima prema debljim pločama. Ako vaša radionica obrađuje mješavinu lima i ploča, ovi modeli veće snage pružaju rezervu za deblje materijale, a istovremeno dobro rade na tanjim materijalima.
Za većinu operacija usmjerenih na lim, model od 1500 W predstavlja idealan izbor – dovoljno snage za cijeli uobičajeni raspon debljina, uz preciznost i dosljednost koju tanki materijal zahtijeva.
Prednosti u odnosu na tradicionalne metode zavarivanja
Prijelaz s TIG-a ili MIG-a na ručni stroj za lasersko zavarivanje nehrđajućeg čelika rad s limom donosi nekoliko konkretnih prednosti:
- Smanjena deformacija: Laserska fokusirana energija zagrijava manje područje, što znači da okolni materijal ostaje hladniji. Na tankom limu to je razlika između ravne ploče i one koja se iskrivi tijekom zavarivanja.
- Veća brzina: Brzine kretanja laserskog zavarivanja obično su 2–4 puta veće od TIG-a na usporedivim debljinama. Za radionicu koja dnevno izvodi više poslova na limu, to izravno povećava propusnost.
- Čišći zavari: Kontrolirani unos topline proizvodi glatke, ujednačene zavare koji često eliminiraju potrebu za brušenjem ili poliranjem – značajna ušteda rada na gotovim proizvodima poput nehrđajućih ormara ili vidljivih ukrasa.
- Manje dodatnog materijala: Mnogi laserski zavari na limu su autogeni, što znači da spajaju spoj bez dodane žice. To smanjuje troškove materijala i pojednostavljuje proces zavarivanja.
Uobičajeni spojevi na limu i kako im pristupiti
Suvčelni spojevi
Suvčelni spojevi – gdje su dva ruba lima postavljena jedan prema drugome – najjednostavnija su primjena. Poravnajte limove s minimalnim razmakom (idealno manjim od 0,1 mm za autogeno zavarivanje) i vodite laser duž spoja. Konzistentnost spoja od ±0,1 mm modela od 1500 W osigurava ujednačeno prodiranje duž cijele duljine spoja.
Preklopni spojevi
Kod preklopnih spojeva jedan lim preklapa drugi. Laser prodire kroz gornji lim i spaja ga s donjim limom. Ova vrsta spoja uobičajena je u montaži kućišta i kanala. Prilagodite položaj fokusa malo dublje kako biste osigurali da zavarivački bazen dosegne donji lim.
Kutni i T-spojevi
Za kutne i T-spojeve u limenim kućištima, upravljivost ručne pištolja za zavarivanje velika je prednost. Operater može nagnuti pištolj kako bi usmjerio energiju u korijen spoja, postižući potpunu fuziju bez ograničenja pristupa fiksne glave za zavarivanje.
Hlađenje i kontinuirani rad
Radionice za obradu lima često rade po kontinuiranim proizvodnim rasporedima. Sustav vodenog hlađenja na ručnim laserskim strojevima za zavarivanje tvrtke Xinhong podržava 8+ sati kontinuiranog rada, što znači da stroj može pratiti punu smjenu bez toplinskih isključivanja. To je posebno važno pri zavarivanju tankog lima pri velikim brzinama kretanja, gdje je laserski izvor gotovo stalno aktivan.
Dosljedno hlađenje također doprinosi stabilnosti kvalitete zavara. Kako temperatura laserskog izvora ostaje kontrolirana, parametri zrake ostaju konstantni, što zauzvrat održava zavar ujednačenim – izravno podržavajući specifikaciju konzistentnosti od ±0,1 mm.
Praktični savjeti za lasersko zavarivanje lima
- Kontrolirajte razmak: Za autogeno zavarivanje (bez dodatnog materijala), držite razmak spoja ispod 0,1 mm. Ako je razmak veći, upotrijebite dodatnu žicu ili prijeđite na nešto nižu brzinu kretanja kako biste omogućili zavarivačkom bazenu da premosti razmak.
- Koristite zaštitni plin: Argon ili dušik kao zaštitni plin sprječavaju oksidaciju na nehrđajućem čeličnom limu, proizvodeći svijetle, čiste zavare koji ne zahtijevaju naknadno čišćenje.
- Optimizirajte brzinu kretanja: Previše sporo riskirate progaranje na tankom materijalu; previše brzo, prodiranje je nepotpuno. Počnite s preporučenim parametrima proizvođača i fino podesite prema specifičnoj klasi i debljini vašeg materijala.
- Održavajte dosljedan kut pištolja: Stalni kut od 45–90 stupnjeva (ovisno o vrsti spoja) osigurava ravnomjernu raspodjelu energije duž spoja.
- Očistite materijal: Ulje, oksid ili kontaminacija na površini lima mogu uzrokovati poroznost i nedosljedne zavare. Brzo brisanje otapalom prije zavarivanja traje nekoliko sekundi i sprječava greške.
Certifikati koji su važni za kupce lima
Prilikom nabave ručni stroj za lasersko zavarivanje za proizvodnju lima, certifikati su praktična briga, a ne formalnost. Strojevi iz linije Xinhong nose CE i RoHS certifikate, potvrđujući usklađenost s europskim sigurnosnim i ekološkim standardima. Certifikat ISO 9001:2015 tvrtke znači da su proizvodni procesi vođeni dokumentiranim sustavom upravljanja kvalitetom. Za proizvođače lima koji isporučuju europskim ili međunarodnim kupcima, ovi certifikati često su uvjet kupca.