
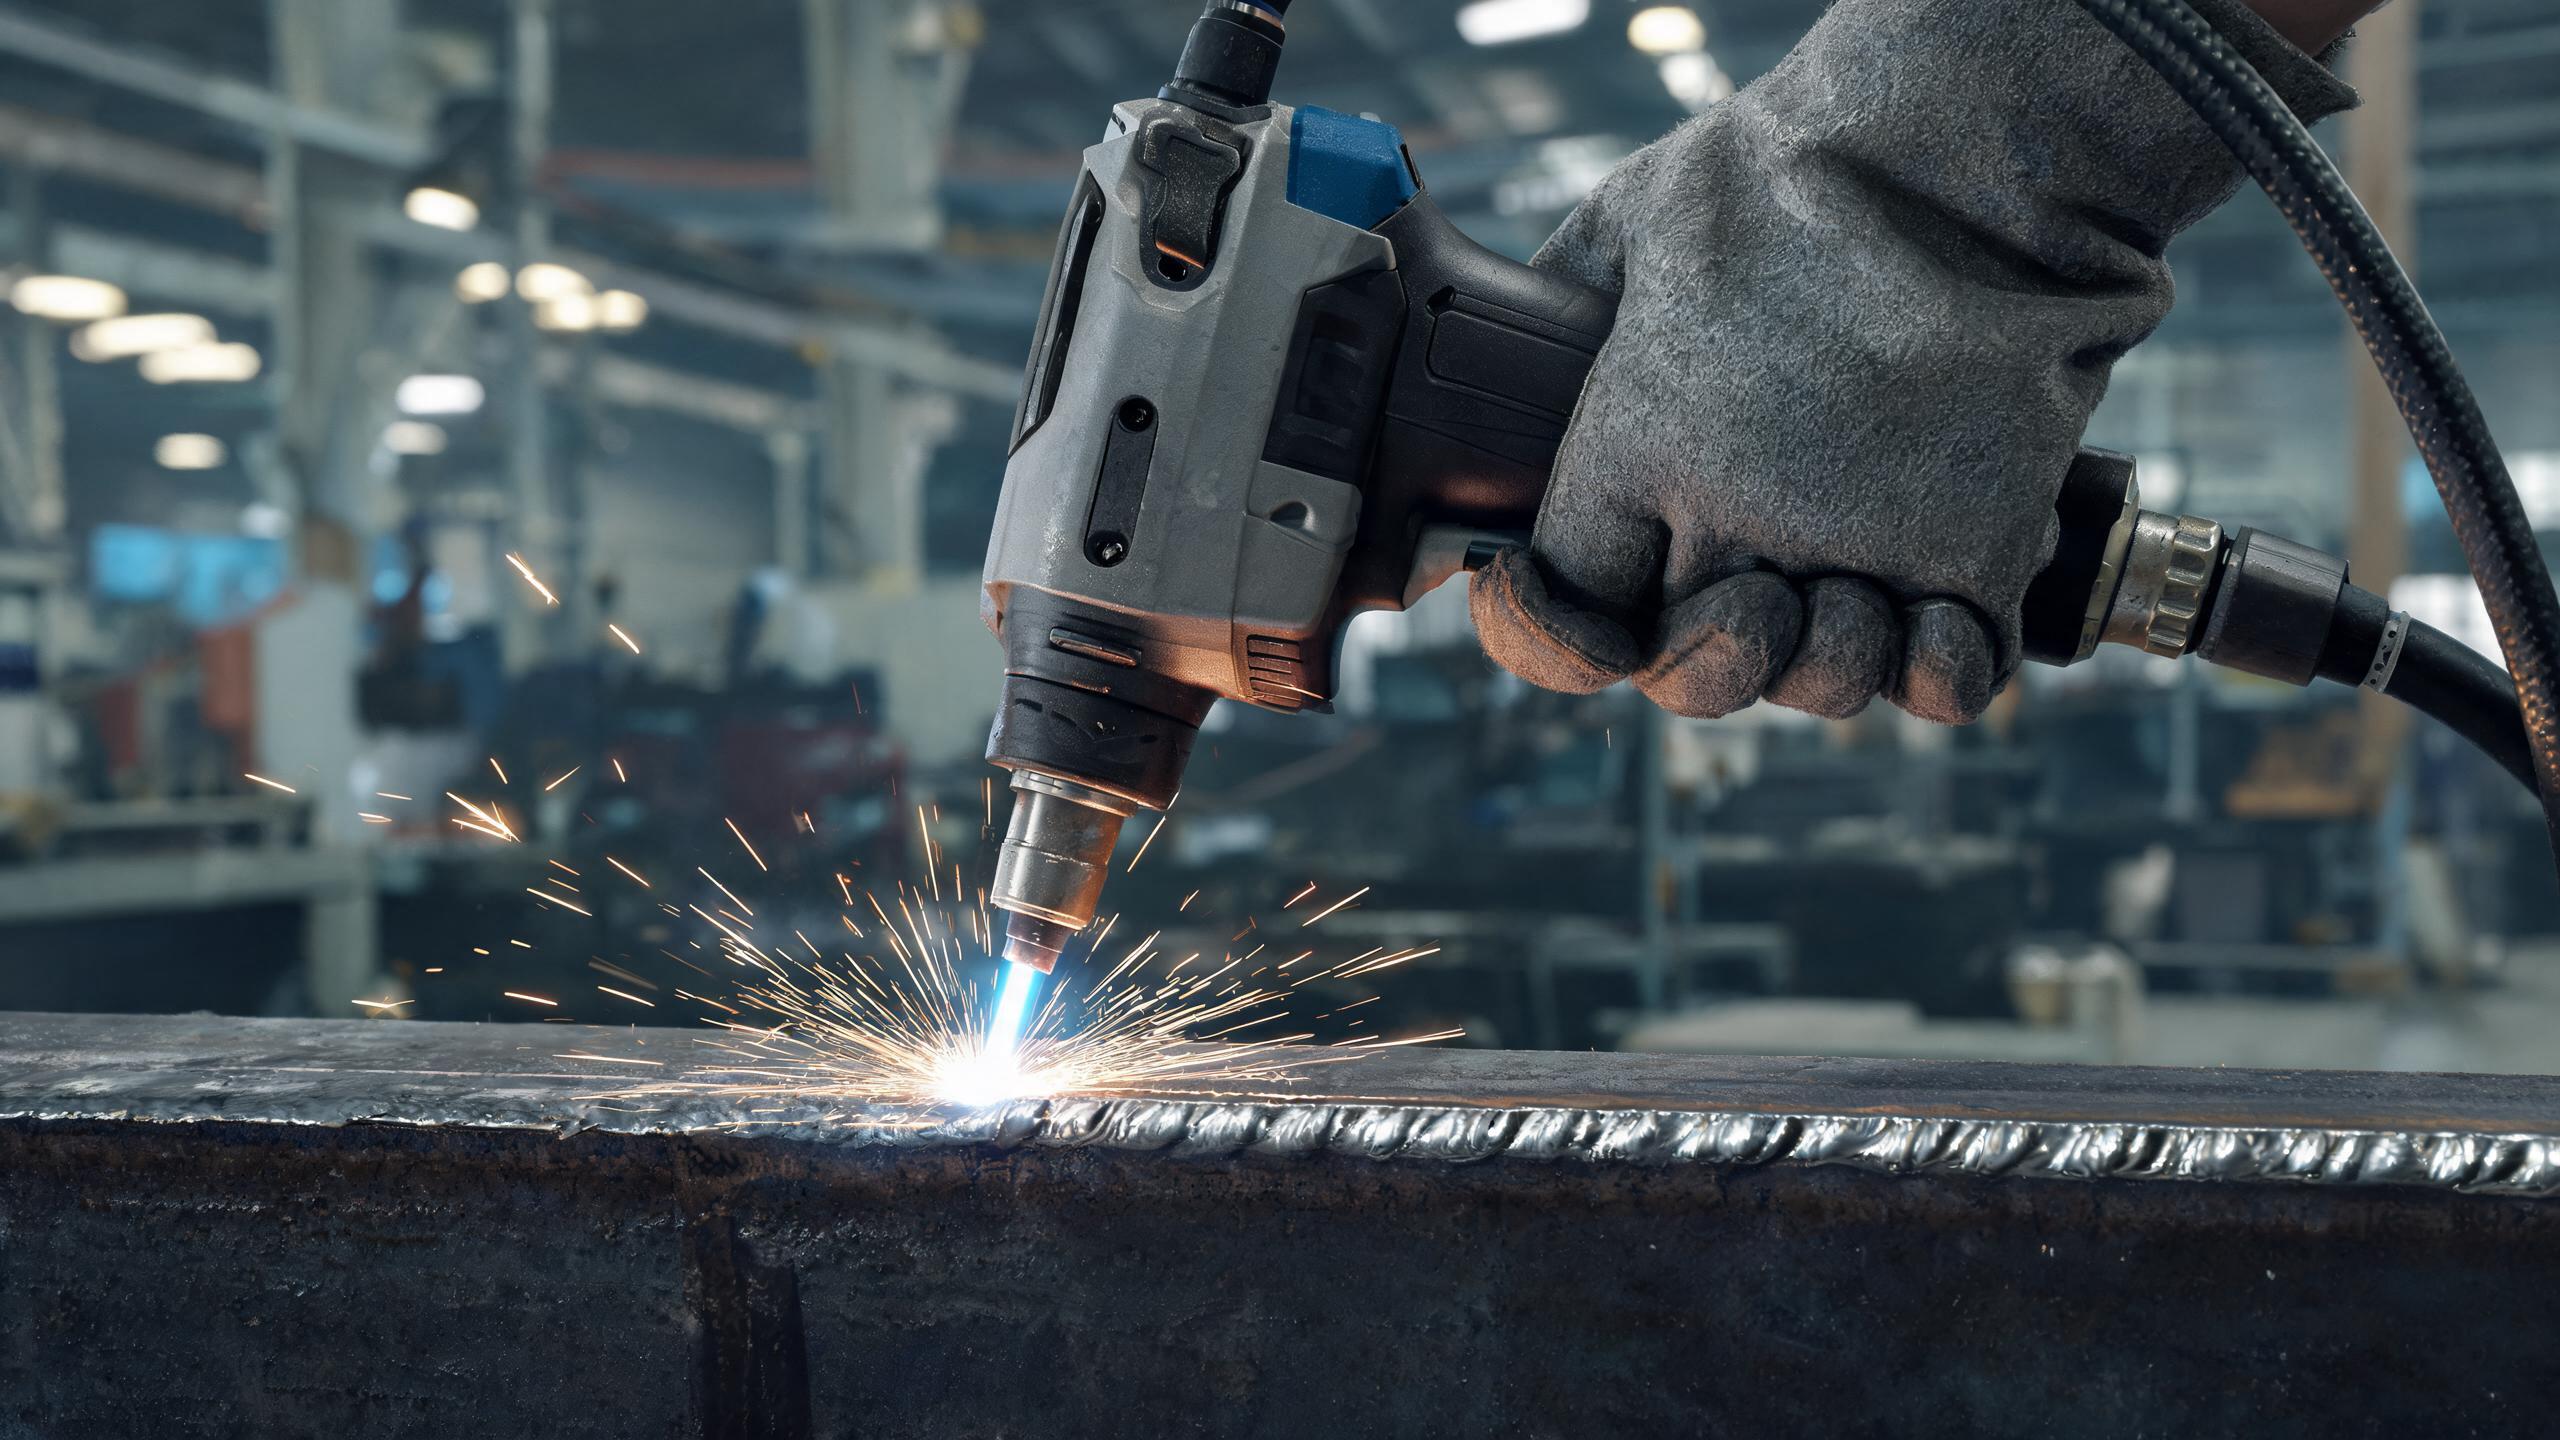
Tehnički vodič za zavarivanje čeličnih ploča ručnim laserskim strojem za zavarivanje, koji pokriva preporučene postavke snage prema debljini ploče, parametre penetracije, zahtjeve hlađenja i praktične savjete za postizanje čistih, ponovljivih zavara.
Zavarivanje čelične ploče ručnim laserom: osnove
Čelična ploča jedan je od najčešćih materijala u strukturnoj proizvodnji, izgradnji strojeva i proizvodnji teške opreme. ručni stroj za lasersko zavarivanje donosi fleksibilnost zavarivanju ploča koju fiksni portalni sustavi ne mogu ponuditi – operater se može slobodno kretati oko velikih ploča, zavarivati u bilo kojoj orijentaciji i pristupiti kutovima i rubovima bez premještanja obratka. Razumijevanje pravih parametara za svaku debljinu ploče ključno je za postizanje čvrstih, čistih zavara uz minimalnu toplinsku deformaciju.
Postavke snage prema debljini ploče
Radni raspon ručni stroj za lasersko zavarivanje nehrđajućeg čelika dostupan je u konfiguracijama od 1000 W, 1500 W, 2000 W i 3000 W. Svaka razina snage ima praktičan raspon debljine ploče u kojem optimalno radi:
- 1000W – Najbolji za tanku ploču (1–2 mm). Proizvodi čiste zavare na laganom čeliku uz minimalan unos topline. Izbjegavajte prelazak preko 2 mm – nedovoljno prodiranje dovodi do slabih spojeva.
- 1500W – Najčešće korištena razina za zavarivanje ploča. Postiže maksimalno prodiranje od 3 mm u nehrđajućem čeliku i aluminiju, uz konzistentnost vara od ±0,1 mm. Idealno za većinu zadataka zavarivanja ploča.
- 2000W – Proširuje mogućnosti na ploču od 3–4 mm. Prikladno za strukturne nosače, kućišta strojeva i sklopove ploča srednje debljine.
- 3000W – Dizajniran za debelu ploču (4 mm+). Pruža duboko prodiranje i veliku brzinu kretanja za teške strukturne primjene.
Ključni parametri zavarivanja koje treba kontrolirati
Snaga lasera i dubina prodiranja
Dubina prodiranja prvenstveno je određena snagom lasera i brzinom kretanja. Za model od 1500 W koji radi na ploči od nehrđajućeg čelika debljine 3 mm, ključni parametri su:
- Postavka snage: 1200–1500 W (prilagodite prema pripremi spoja)
- Brzina kretanja: obično 10–20 mm/s za potpuno prodiranje na ploči od 3 mm
- Maksimalno prodiranje: 3 mm u nehrđajućem čeliku i aluminiju
- Konzistentnost vara: ±0,1 mm duž cijele duljine zavara
Za deblje ploče proporcionalno povećajte snagu i smanjite brzinu kretanja – ali uvijek prvo testirajte na probnom uzorku. Pretjerana snaga s brzim kretanjem uzrokuje podrezivanje, dok nedovoljna snaga sa sporim kretanjem uzrokuje pretjerano pojačanje.
Pulsni naspram kontinuiranog valnog načina rada
Većina ručnih fiber-laserskih aparata za zavarivanje nudi i kontinuirani val (CW) i pulsni način rada:
- CW način rada – isporučuje konstantnu snagu za duboko prodiranje. Najbolji za deblje ploče i strukturne zavare koji zahtijevaju potpuno spajanje.
- Pulsni način rada – izmjenjuje visoku vršnu snagu i vrijeme pauze. Smanjuje ukupni unos topline, što ga čini idealnim za tanke ploče i primjene osjetljive na toplinu gdje se deformacija mora minimizirati.
Dovod žice i dodatni materijal
Za zavarivanje ploča koje zahtijeva popunjavanje zazora ili ojačanje, neophodan je integrirani sustav za dovod žice. Ključna razmatranja:
- Promjer žice: 0,8–1,2 mm je standard za zavarivanje ploča
- Materijal žice: uskladite s osnovnim metalom – koristite žicu od nehrđajućeg čelika za nehrđajuće ploče, žicu od ugljičnog čelika za ugljične ploče
- Brzina dodavanja: treba biti usklađen s brzinom kretanja i snagom lasera; prebrzo uzrokuje prskanje, presporo uzrokuje nedovoljno punjenje
Hlađenje i upravljanje toplinom
Zavarivanje ploča stvara značajnu toplinu, posebno na debelim pločama i dugim šavovima. Sustav hlađenja s cirkulacijom vode na modelu od 1500 W podržava više od 8 sati neprekidnog rada, održavajući stabilnu temperaturu izvora lasera tijekom cijele smjene. Ključna razmatranja hlađenja:
- Postavka temperature hladnjaka: slijedite preporučeni raspon proizvođača – obično 20–25 °C
- Kvaliteta rashladne tekućine: koristite destiliranu ili deioniziranu vodu kako biste spriječili nakupljanje kamenca u rashladnom krugu
- Interval pregleda: provjeravajte razinu rashladne tekućine i stanje filtera tjedno tijekom neprekidne proizvodnje
Praktični savjeti za kvalitetne zavare na pločama
- Pravilno pripremite spoj – ljuskicu, hrđu i ulje potrebno je ukloniti s površine ploče prije zavarivanja. Onečišćenje je vodeći uzrok poroznosti.
- Održavajte dosljednu brzinu kretanja – varijacije u brzini uzrokuju neravnomjeran profil zavara i nedosljednu penetraciju. Koristite vodilicu ili učvršćenje za ravne šavove.
- Kontrolirajte izbočenje žice – održavajte dosljedan produžetak dodatne žice (obično 8–12 mm od kontaktnog vrha) kako biste osigurali stabilan luk i dovod.
- Koristite argon kao zaštitni plin – protok od 15–20 L/min je tipičan za zavarivanje ploča. Nedovoljna zaštita uzrokuje oksidaciju i promjenu boje.
- Spremite optimizirane profile – model od 1500 W pohranjuje više od 50 profila zavarivanja. Nakon što potvrdite parametre za određenu debljinu ploče, spremite ih za trenutačni poziv na budućim poslovima.
Kontrolni popis za provjeru kvalitete
| Parametar | Prihvatljivi raspon |
|---|---|
| Širina zavara | Ujednačena duž cijele duljine zavara |
| Konzistentnost zavara | Odstupanje ±0,1 mm (model od 1500 W) |
| Penetracija | Potpuno stapanje kroz debljinu ploče |
| Boja površine | Srebrna do svijetložuta (ispravna zaštita) |
| Podrezivanje | Nijedna vidljiva na rubovima zavara |
Certifikacija za industrijsku uporabu
Za zavarivanje ploča u reguliranim industrijama, certifikacija stroja je neophodna. Ručni laserski strojevi za zavarivanje tvrtke Xinhong CNC certificirani su prema CE i RoHS, proizvedeni prema sustavu upravljanja kvalitetom ISO 9001:2015. Laserski izvori tvrtki IPG, RAYCUS i GW osiguravaju dosljednu kvalitetu snopa u cijelom rasponu snage.