
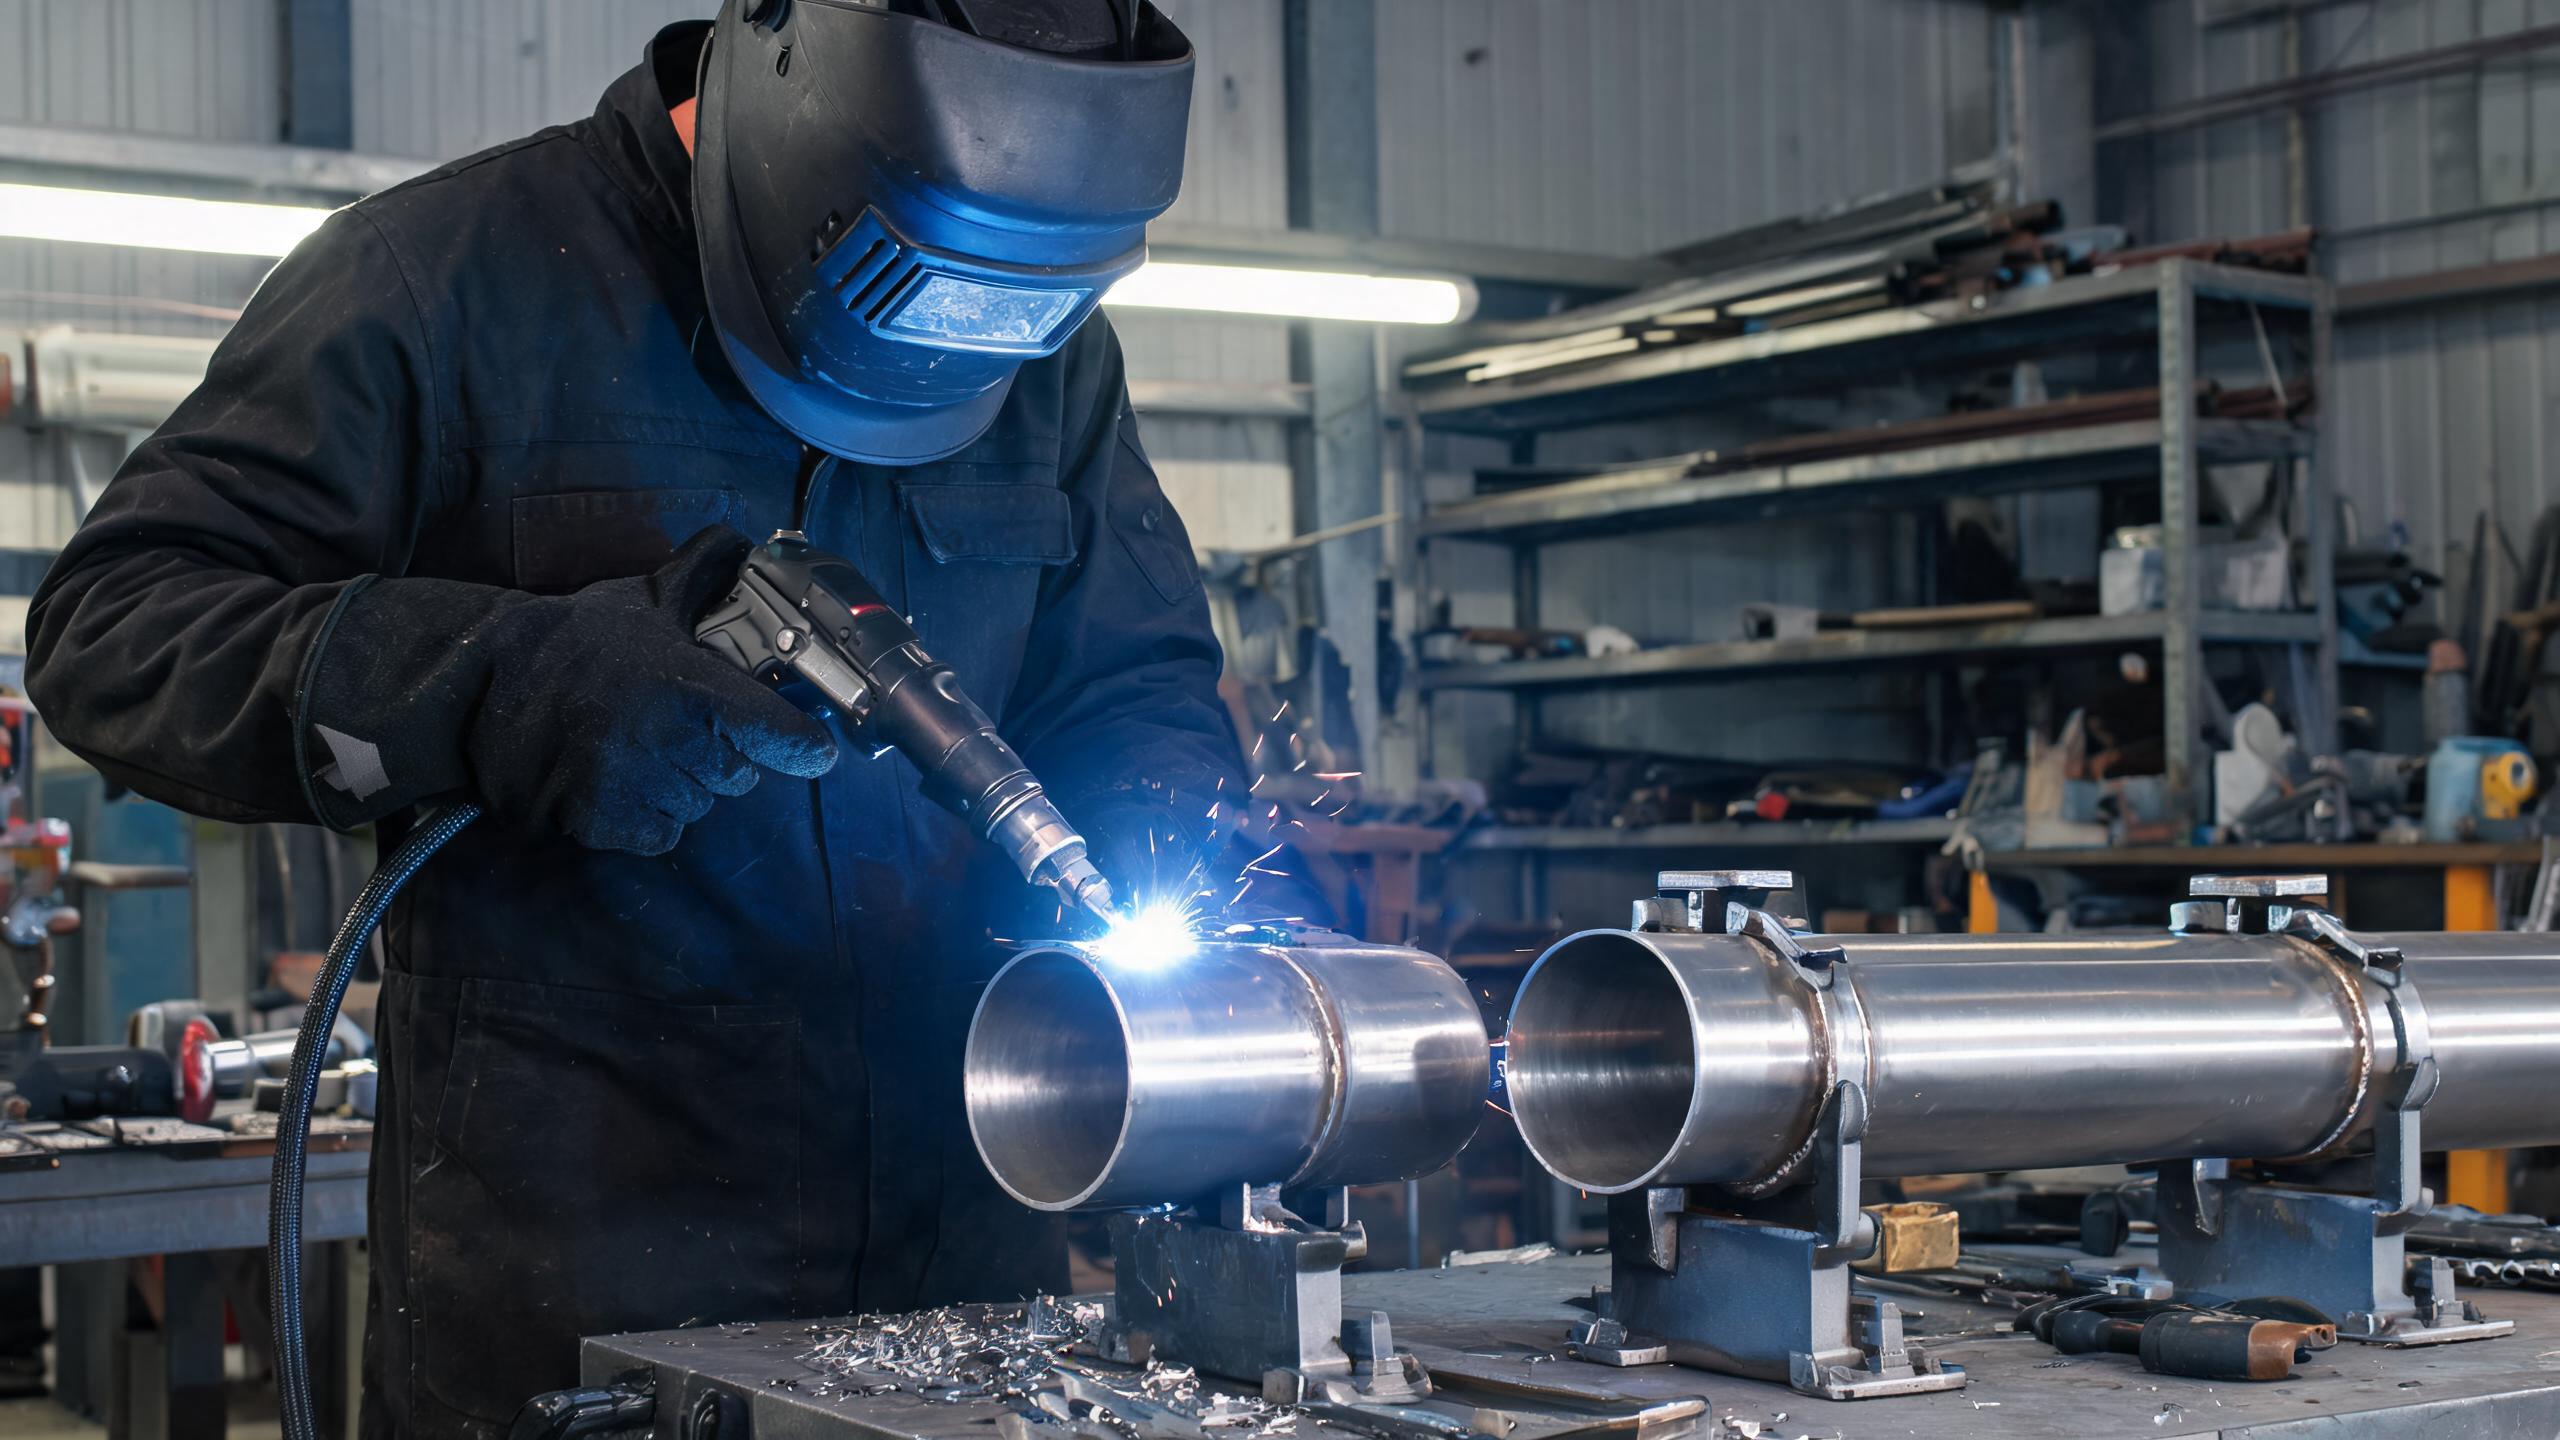
Vodič usmjeren na kupce za odabir pravog ručnog laserskog zavarivača za primjene na cijevima od nehrđajućeg čelika, koji pokriva odabir snage, vrste spojeva, dubinu prodiranja, zahtjeve za hlađenje i kriterije preciznosti za strojeve od 1000W–3000W.
Zašto ručni laseri za zavarivanje briljiraju na cijevima od nehrđajućeg čelika
Cijevi od nehrđajućeg čelika koriste se u prehrambenoj industriji, kemijskom transportu, arhitektonskim ogradama i ispušnim sustavima – primjenama gdje kvaliteta zavara izravno utječe na otpornost na koroziju i strukturni integritet. ručni stroj za lasersko zavarivanje daje operaterima slobodu manevriranja oko zakrivljenih površina cijevi i uskih geometrija spojeva koje fiksne stanice za zavarivanje ne mogu doseći. U usporedbi s tradicionalnim TIG zavarivanjem, ručni laseri s vlaknima daju užu zonu utjecaja topline, veću brzinu kretanja i znatno čišći izgled zavara uz minimalno naknadno brušenje.
Ključni kriteriji odabira za zavarivanje cijevi
1. Uskladite snagu lasera s debljinom stijenke cijevi
Najkritičniji čimbenik je usklađivanje snage lasera s debljinom stijenke cijevi koju namjeravate zavarivati. Opća smjernica za cijevi od nehrđajućeg čelika:
- 1000W – prikladan za cijevi s tankim stijenkama do približno 2 mm debljine. Idealan za dekorativne cijevi i lagane ispušne komponente.
- 1500W – postiže maksimalnu penetraciju do 3 mm u nehrđajućem čeliku. Model od 1500 W daje konzistentnost zavara od ±0,1 mm, što ga čini najsvestranijim izborom za standardne cijevi.
- 2000W – prodire u cijevi s debljom stijenkom (približno 3–4 mm), prikladan za teže industrijske cjevovodne sustave.
- 3000W – dizajniran za cijevi s debelim stijenkama i zahtjevne strukturne primjene gdje su potrebni duboka penetracija i visoka brzina nanošenja.
Ako vaš rad uglavnom uključuje standardne cijevi debljine stijenke 1–3 mm, model od 1500 W ručni stroj za lasersko zavarivanje nudi najbolju ravnotežu mogućnosti, cijene i preciznosti.
2. Procijenite kvalitetu snopa i konzistentnost zavara
Za zavarivanje cijevi, konzistentnost zavara jednako je važna kao i penetracija. Konzistentan zavar osigurava ujednačenu otpornost na koroziju duž cijelog spoja – ključno za sanitarne i kemijske cjevovode. Model od 1500 W postiže konzistentnost zavara od ±0,1 mm, što znači da svaki prolaz zavarivanja proizvodi predvidljiv, ponovljiv profil šava. Ova razina preciznosti smanjuje ponovni rad i kvarove na inspekciji, posebno u serijskoj proizvodnji cijevnih sklopova.
3. Razmotrite sustav hlađenja za kontinuiranu proizvodnju
Zavarivanje cijevi često uključuje duge, kontinuirane šavove – obodni zavari na spojevima cijevi mogu se protezati na značajne udaljenosti. Sustav hlađenja s cirkulacijom vode ključan je za održavanje stabilnosti izvora lasera tijekom duljeg rada. Dizajn s vodenim hlađenjem modela od 1500 W podržava 8+ sati neprekidnog rada, omogućujući jednom operateru da završi cijele proizvodne smjene bez prekida zbog topline. Strojevi sa zračnim hlađenjem, iako lakši, obično ne mogu izdržati radni ciklus potreban za industrijsku proizvodnju cijevi.
4. Procijenite glavu za zavarivanje i upravljivost
Ručne glave za zavarivanje moraju se slobodno okretati oko opsega cijevi i pristupiti stražnjoj strani spojeva u skučenim prostorima. Potražite dizajn skenirajuće glave koji omogućuje pristupačno pozicioniranje spoja iz više kutova. Mogućnost pohrane i pozivanja profila zavarivanja također je vrijedna – operateri koji zavaruju isti promjer cijevi i materijal više puta mogu spremiti optimizirane parametre i trenutačno prebacivati između poslova.
Uobičajene vrste spojeva cijevi i preporuke
| Vrsta spoja | Tipična debljina stijenke | Preporučena snaga |
|---|---|---|
| Suvčani spoj (ravna cijev) | 1–2 mm | 1000W–1500W |
| T-spoj (priključak grane) | 2–3 mm | 1500W |
| Obodni zavar (prirubnica na cijev) | 2–3 mm | 1500W–2000W |
| Strukturni spoj s debelom stijenkom | 3 mm+ | 2000W–3000W |
Praktični savjeti za zavarivanje cijevi od nehrđajućeg čelika
- Očistite površinu cijevi prije zavarivanja – ulje, oksidi i nečistoće glavni su uzroci poroznosti u zavarima od nehrđajućeg čelika.
- Koristite argon kao zaštitni plin za zaštitu zavarivačke kupke od oksidacije, posebno na korijenskoj strani sučeonih spojeva.
- Postavite brzinu dodavanja žice tako da odgovara brzini kretanja – previše dodatnog materijala uzrokuje nakupljanje ojačanja, a premalo uzrokuje podrezivanje.
- Testirajte parametre na probnom uzorku iste debljine i materijala cijevi prije početka proizvodnih zavarivanja.
Sukladnost i certifikacija
Za kupce koji isporučuju na europska tržišta, osigurajte da stroj nosi CE i RoHS certifikate. Xinhong CNC ručni stroj za lasersko zavarivanje nehrđajućeg čelika aplikacije su CE i RoHS certificirane, a tvrtka posluje prema sustavu upravljanja kvalitetom ISO 9001:2015 – koji pokriva istraživanje i razvoj, proizvodnju i usluge nakon prodaje. Ovi certifikati potvrđuju da oprema zadovoljava europske sigurnosne i ekološke standarde potrebne za industrijske pogone za proizvodnju cijevi.