
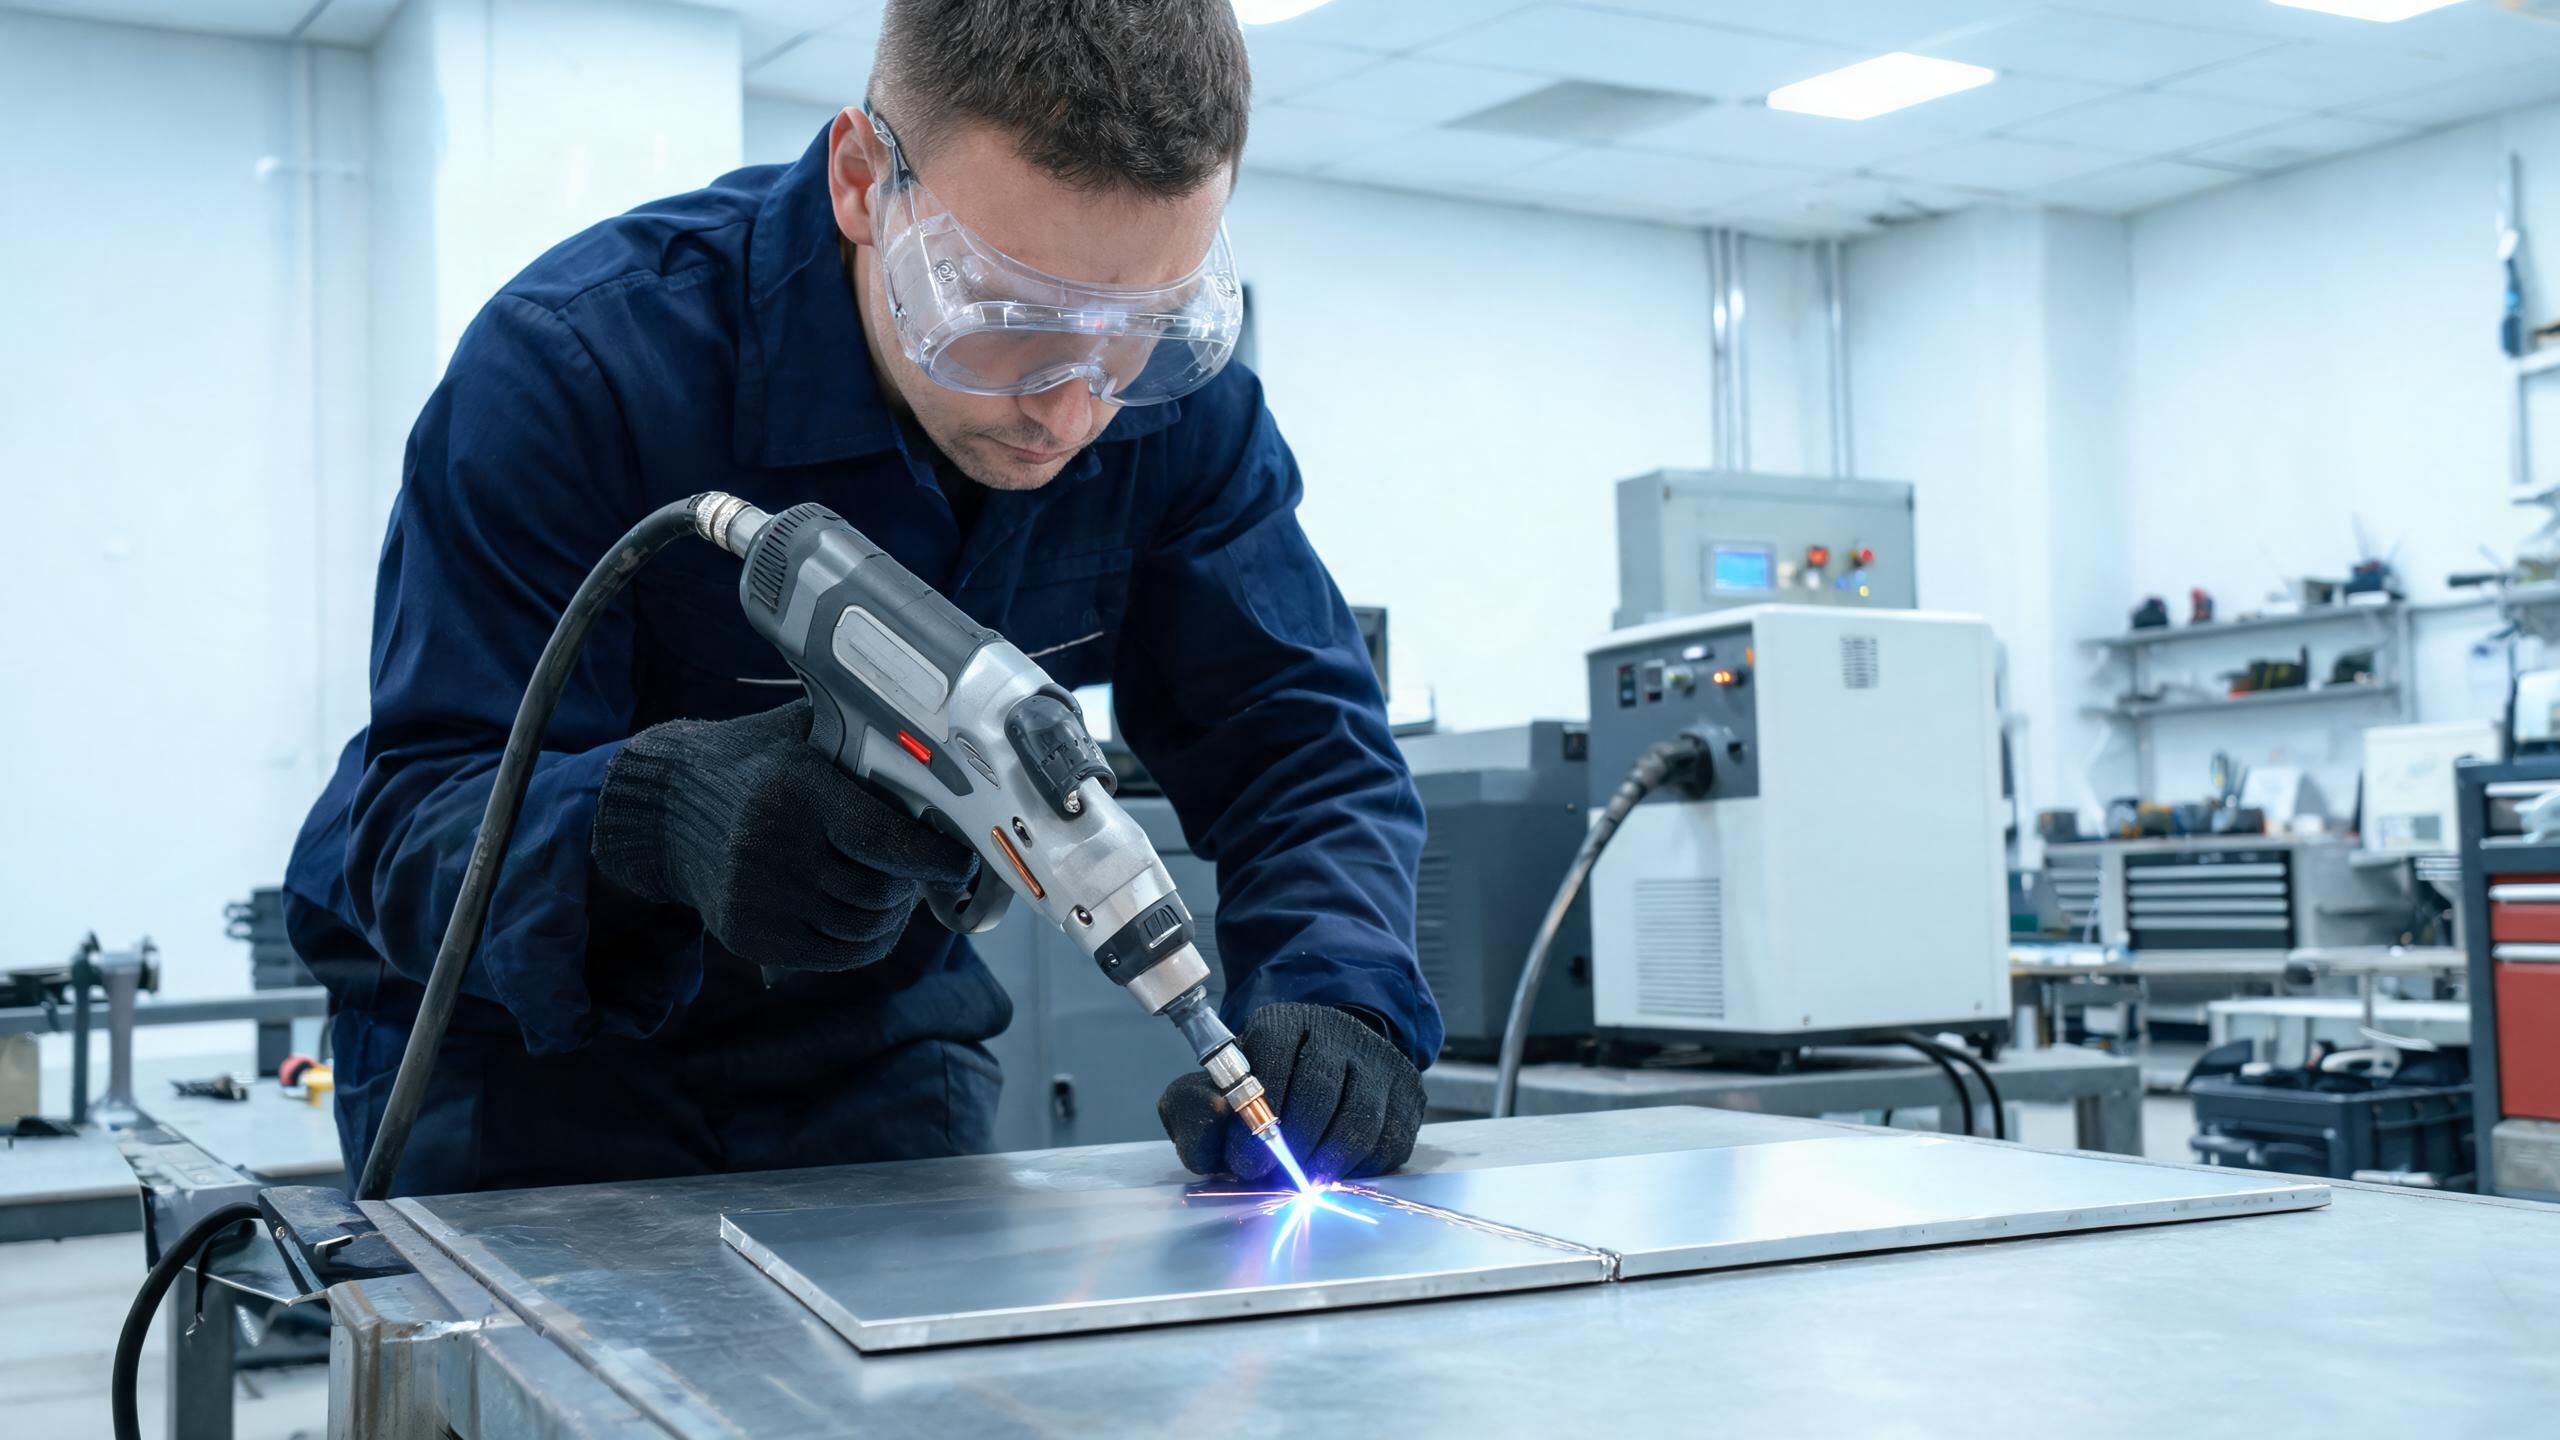
Tehnike i savjeti za zavarivanje tankog aluminijskog lima (0,5-1,5 mm) prijenosnim laserskim zavarivačem, uključujući odabir snage, kontrolu unosa topline, upravljanje oksidima, zaštitni plin, pripremu spoja i dodavanje žice za popunjavanje zazora.
Tehnički vodič
Zašto tanki aluminij zahtijeva posebnu pozornost
Tanki aluminij - obično limovi debljine od 0,5 mm do 1,5 mm - naširoko se koristi u kućištima elektronike, dekorativnim pločama, hladnjacima, kućištima baterija i laganim strukturnim komponentama. Zavarivanje ovih tankih debljina predstavlja poseban skup izazova koji se razlikuju od zavarivanja debljih aluminijskih ploča. Margina za pogrešku je mala: previše topline i probijete materijal; premalo i dobijete nepotpuno spajanje.
A prijenosni laserski zavarivač daje operaterima preciznost potrebnu za tanki aluminij jer se laserska energija može čvrsto fokusirati i kontrolirati na razini milisekunde. Ali sama oprema nije dovoljna - tehnika i podešavanje parametara su ono što odvaja čiste zavare od odbijenih dijelova. Za sveobuhvatan pregled korištenja prijenosnom laserskom zavarivaču za aluminij, pogledajte naš namjenski vodič.
Odabir prave razine snage za tanki aluminij
Za tanki aluminijski lim (0,5–1,5 mm), niže postavke snage općenito su prikladnije. Shandong Xinhong CNC Technology Co., Ltd. proizvodi ručni stroj za lasersko zavarivanje modele u konfiguracijama od 1000W, 1500W, 2000W i 3000W. Za rad s tankim aluminijem:
| Debljina materijala | Preporučena snaga | Ključna prednost |
|---|---|---|
| 0,5–0,8 mm | 1000W | Minimalan unos topline, smanjen rizik od probijanja |
| 0,8–1,2 mm | 1000W–1500W | Ravnoteža prodiranja i kontrole |
| 1,2–1,5 mm | 1500W | Potpuno prodiranje sa stabilnom zavarivačkom kupkom |
Model od 1500W postiže maksimalno prodiranje od 3 mm na aluminiju, s konzistencijom zavara od ±0,1 mm. Za primjene s tankim limom, ova preciznost znači da možete dosljedno proizvoditi zavare na nižem kraju raspona prodiranja bez prekoračenja i oštećenja obratka.
Tehnika 1: Kontrolirajte unos topline brzinom i snagom
Najvažnija tehnika za tanki aluminij je upravljanje unosom topline. Budući da aluminij brzo provodi toplinu, toplinski pogođena zona širi se brzo - a na tankom materijalu cijeli se lim može brzo zagrijati. Evo kako to kontrolirati:
- Koristite veću brzinu kretanja: Pomičite pištolj za zavarivanje brzinom od 15–25 mm/s za lim od 0,5–0,8 mm. Brže kretanje smanjuje ukupni unos topline po jedinici duljine, sprječavajući probijanje.
- Smanjite snagu lasera: Nemojte raditi s punom nazivnom snagom za tanki materijal. Na stroju od 1500W, počnite sa 600–900W za aluminij od 0,5 mm i povećajte samo ako je prodiranje nedovoljno.
- Koristite pulsni način rada ako je dostupan: Pulsiranje lasera isporučuje energiju u kontroliranim impulsima, dopuštajući metalu da se lagano ohladi između impulsa. To dramatično smanjuje rizik od probijanja na tankom materijalu.
Praktičan savjet: Uvijek testirajte parametre na komadu otpada iste legure i debljine prije zavarivanja stvarnog obratka. Stroj može pohraniti 50+ setova parametara zavarivanja, pa kada pronađete pravu kombinaciju, spremite je za buduću upotrebu.
Tehnika 2: Upravljanje oksidnim slojem na tankom limu
Na tankom aluminiju, oksidni sloj je proporcionalno značajniji u odnosu na debljinu osnovnog metala. Film oksida od 4–5 nm manje je važan na ploči od 3 mm, ali na limu od 0,5 mm predstavlja značajan udio materijala i može uzrokovati ozbiljne greške u zavaru.
- Očetkajte zonu zavarivanja namjenskom četkom od aluminija neposredno prije zavarivanja. Nemojte koristiti četke koje su korištene na čeliku - čestice željeza ugrađene u četku kontaminirat će aluminij i uzrokovati greške.
- Očistite otapalom (acetonom ili izopropilnim alkoholom) kako biste uklonili ulja, otiske prstiju i vlagu. Na tankom limu, čak i manja kontaminacija može rezultirati poroznošću koja ugrožava cjelovitost zavara.
- Zavarite ubrzo nakon čišćenja. Oksidni sloj počinje se ponovno formirati u roku od nekoliko minuta. Idealno, zavarite unutar 30 minuta od pripreme površine za tanki materijal.
Tehnika 3: Optimizacija zaštitnog plina za tanki aluminij
Zaštitni plin je kritičan za tanki aluminij jer je mala zavarivačka kupka ranjivija na atmosfersku kontaminaciju. Argon je standardni izbor, ali brzina protoka plina i pozicioniranje mlaznice važniji su na tankom materijalu:
- Brzina protoka: 15–20 L/min je tipično. Previsoka brzina protoka može stvoriti turbulenciju koja uvlači okolni zrak; preniska ostavlja zavar nedovoljno zaštićenim.
- Kut mlaznice: Držite mlaznicu zaštitnog plina pod kutom od 10–15° u smjeru zavarivanja kako biste osigurali da plin prekriva skrućujuću zavarivačku kupku iza snopa.
- Čistoća plina: Koristite argon čistoće 99,999%. Niže razine čistoće unose vlagu i kisik koji doprinose poroznosti, što je posebno problematično na tankom limu gdje ima manje materijala za toleriranje grešaka.
Tehnika 4: Priprema spoja i učvršćivanje
Tanki aluminijski lim je fleksibilan i sklon deformacijama od topline zavarivanja. Pravilna priprema spoja i učvršćivanje su ključni:
- Koristite čvrste spojeve: Za lasersko zavarivanje, tolerancija zazora treba biti ispod 0,2 mm. Tanki aluminij ne može premostiti velike zazore bez prekomjernog dodatnog materijala, što dodaje toplinu.
- Čvrsto stegnite: Osigurajte oba dijela kako biste spriječili pomicanje tijekom zavarivanja. Toplinsko širenje može pomaknuti spoj kako se toplina nakuplja.
- Razmotrite točkasto zavarivanje: Postavite male točkaste zavare u intervalima duž spoja prije izvođenja punog zavara. To održava poravnanje i smanjuje deformacije.
Konzistencija zavara od ±0,1 mm ovih strojeva znači da laserski snop ostaje precizno na pravom putu, ali operater je i dalje odgovoran za pružanje pravilno poravnatog spoja snopu.
Tehnika 5: Korištenje dodavanja žice za popunjavanje zazora
Kada su zazori neizbježni ili trebate nadograditi materijal na tankom aluminiju, dodatak za automatsko dodavanje žice je neprocjenjiv. Korištenjem aluminijske žice za punjenje ER4043 ili ER5356:
- ER4043 (5% silicija) dobro teče i dobar je za opću namjenu zavarivanja na tankom limu. Ima niže talište i smanjuje osjetljivost na pukotine.
- ER5356 (5% magnezija) pruža veću čvrstoću na smicanje i preferira se za strukturne primjene i za usklađivanje s aluminijskim legurama serije 5000.
- Počnite s brzinom dodavanja žice od 2–4 m/min za tanki materijal i prilagodite na temelju veličine zazora i željenog profila zavara.
Kontinuirani rad za serijsku proizvodnju
Tanki aluminijski dijelovi često se proizvode u serijama - dijelovi kućišta, nosači ili ploče. Sustav vodenog hlađenja na ovim ručnim laserskim zavarivačima podržava kontinuirani rad od 8 sati ili više, što znači da možete pokretati proizvodne serije bez zaustavljanja radi hlađenja. Stabilna temperatura lasera znači dosljednu kvalitetu zavara u cijeloj seriji.
CE i RoHS certifikati, zajedno s upravljanjem kvalitetom ISO 9001:2015, pružaju dokumentiranu usklađenost za kupce koji opskrbljuju regulirane industrije ili europska tržišta.
Uobičajene pogreške koje treba izbjegavati
- Korištenje previše snage na tankom limu, uzrokujući probijanje i iskrivljenje.
- Preskakanje uklanjanja oksida, što dovodi do poroznosti i nedosljednog spajanja.
- Korištenje prljavih ili vlažnih vodova zaštitnog plina, što unosi vodik u zavar.
- Loše učvršćivanje, dopuštajući spoju da se pomakne tijekom zavarivanja i proizvodeći neporavnate zavare.
- Nespremanje provjerenih parametara, što vas prisiljava da ponovno podešavate od nule za svaku seriju.
Zaključak
Zavarivanje tankog aluminija prijenosnim laserskim zavarivačem svodi se na kontrolu unosa topline, pravilnu pripremu površine, korištenje pravog zaštitnog plina i pravilno učvršćivanje spoja. S opcijama snage od 1000W do 3000W i mogućnošću pohrane optimiziranih setova parametara, ovi ručni laserski zavarivači daju proizvođačima alate potrebne za proizvodnju dosljednih, visokokvalitetnih zavara na tankom aluminijskom limu.