
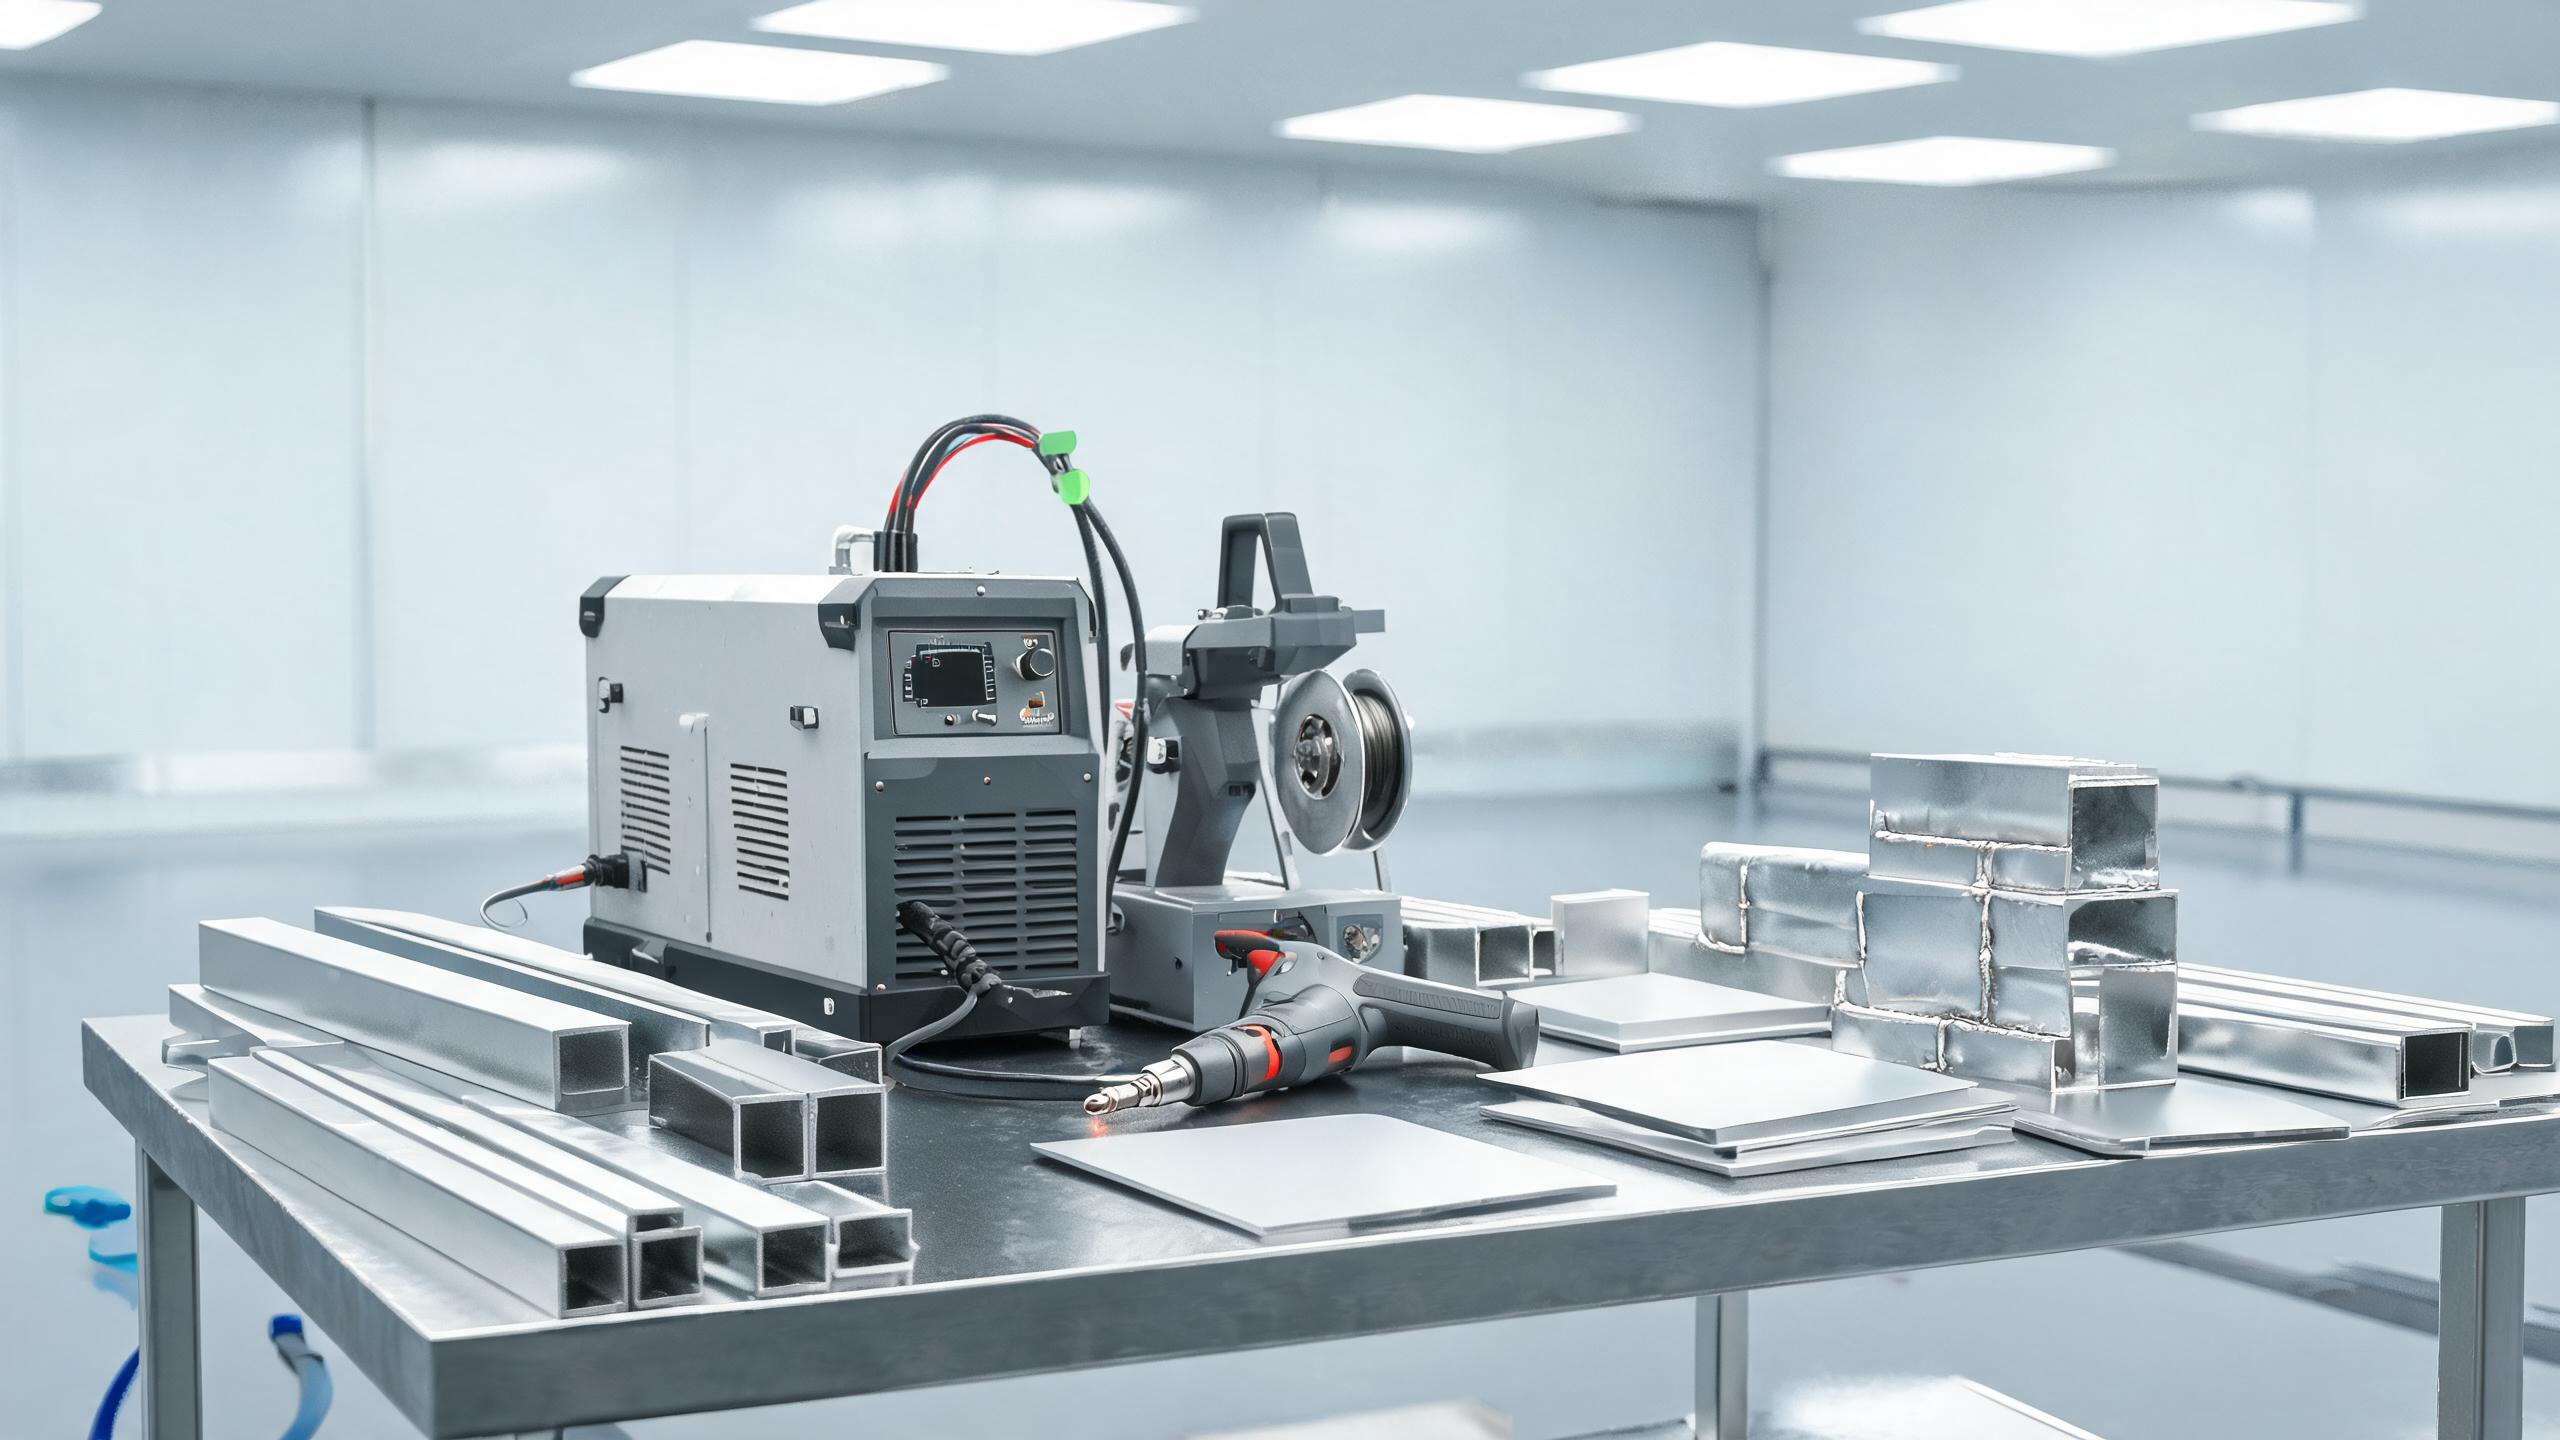
Što trebate znati o korištenju prijenosnog stroja za lasersko zavarivanje za obradu aluminija - primjene, kompatibilnost legura, terenska razmatranja i prednosti produktivnosti.
Tehnički vodič
Zašto je prijenosnost važna u obradi aluminija
Radionice za obradu aluminija suočavaju se sa širokim rasponom obradaka - od ravnih limova i ekstrudiranih profila do velikih strukturnih okvira i prilagođenih sklopova. Ne može se svaki dio premjestiti na stacionarnu stanicu za zavarivanje. Prijenosni laserski zavarivač za obradu aluminija dovodi zavar do obratka, eliminirajući potrebu za premještanjem teških ili prevelikih komponenti i smanjujući oštećenja gotovih površina tijekom rukovanja.
Prijelaz s tradicionalnog TIG ili MIG zavarivanja na ručni stroj za lasersko zavarivanje mijenja radni tijek obrade na nekoliko praktičnih načina: veće brzine kretanja, uža toplinski pogođena zona, minimalno brušenje nakon zavarivanja i mogućnost zavarivanja različitih debljina u jednoj postavci. Za sveobuhvatan pregled, istražite naš vodič za odabir prijenosnom laserskom zavarivaču za aluminij.
Što definira prijenosni laserski sustav za zavarivanje
Prijenosnost u kontekstu ručnih fiber laserskih zavarivača znači da se cijeli sustav - laserski izvor, jedinica za vodenoo hlađenje, upravljački sustav i pištolj za zavarivanje - može transportirati do mjesta obratka i postaviti u roku od nekoliko minuta. Ključne karakteristike naše linije proizvoda:
| Značajka | Specifikacija |
|---|---|
| Raspon snage | 1000 W / 1500 W / 2000 W / 3000 W |
| Maksimalno prodiranje (Al) | 3 mm (model 1500 W) |
| Konzistencija zavara | ±0,1 mm |
| Sustav hlađenja | Vodenoo hlađenje, 8+ sati kontinuiranog rada |
| Pohrana parametara | 50+ grupa |
| Certifikati | CE, RoHS, ISO 9001:2015 |
Modeli od 1000 W i 1500 W najčešće se koriste u radionicama za obradu aluminijskih profila, limenih kućišta i konstrukcijskih sklopova. Modeli od 2000 W i 3000 W služe za teže zahtjeve obrade, kao što su ekstruzije s debelim stijenkama i višeslojni spojevi.
Primjene u obradi aluminija
Konstrukcijski profili i ekstruzije
Aluminijske ekstruzije - T-utorne profile, pravokutne cijevi i prilagođene presjeke - okosnica su okvira, kućišta i potpornih konstrukcija. Ručno lasersko zavarivanje vrlo je prikladno za kutne spojeve, T-spojeve i višestruke čvorove jer fokusirana zraka proizvodi uzak, dubok zavar s minimalnim toplinskim izobličenjem. To je posebno važno za precizne sklopove gdje su tolerancije strojne obrade nakon zavarivanja uske.
Limena kućišta
Za izrađena kućišta - elektronička kućišta, baterijske kutije i upravljačke ploče - ručni laserski zavarivač proizvodi čiste, estetski prihvatljive zavare koji često ne zahtijevaju dodatnu završnu obradu. Uska ZUT (obično 0,5–1,5 mm) čuva ravnost susjednih ploča, što je ključno za brtvljenje kućišta i pristajanje brtvi.
Izmjenjivači topline i spojevi cijevi s pločom
Aluminijski izmjenjivači topline zahtijevaju spojeve cijevi s pločom s potpunim prodiranjem i nultim propuštanjem. Kontrolirani unos topline vlaknastog lasera, u kombinaciji sa sposobnošću sustava vodenog hlađenja da održi stabilan učinak tijekom smjena duljih od 8 sati, čini ga praktičnim za serijsku proizvodnju ovih zahtjevnih spojeva.
Popravci i dorada
U okruženjima za obradu, prijenosni stroj za lasersko zavarivanje također je vrijedan za popravke oštećenih aluminijskih komponenti na licu mjesta - pukotina u konstrukcijskim elementima, istrošenih površina spojeva i dorade neispravnih zavara. Mogućnost nošenja pištolja za zavarivanje do mjesta popravka, umjesto rastavljanja konstrukcije, štedi značajno vrijeme rada.
Ključna razmatranja za radne tokove obrade
Kompatibilnost legura
Radionice za obradu obično rade s više aluminijskih legura. Razumijevanje kako svaka reagira na lasersko zavarivanje ključno je:
| Serija legure | Uobičajeni razredi | Napomene o zavarivanju |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Izvrsna zavarljivost; Mg sadržaj stabilizira rastaljeni bazen. Pazite na prekomjerni gubitak Mg pri velikoj snazi. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Sklona toplim pukotinama. Koristite žicu za punjenje 4043. Zagrijte debele presjeke na 80–100 °C. |
| 3000 (Al-Mn) | 3003, 3004 | Dobra zavarljivost. Niža čvrstoća; prikladno za nekonstrukcijske primjene. |
| 1000 (čisti Al) | 1050, 1060, 1100 | Visoka refleksivnost. Može zahtijevati veću početnu snagu za uspostavljanje ključanice. |
Upravljanje oksidnim slojem u obradi
U radionici za obradu, aluminijske komponente mogu stajati satima ili danima između rezanja i zavarivanja. Oksidni sloj s vremenom postaje deblji, povećavajući se s nekoliko nanometara na nekoliko mikrona. Taj deblji oksidni sloj podiže prag taljenja i može uzrokovati defekte zavara. Ključne prakse:
- Uklonite oksid mehanički (četkom od nehrđajućeg čelika) ili kemijski (nagrizanjem) unutar 4 sata od zavarivanja.
- Za pohranjene komponente, planirajte uklanjanje oksida kao posljednji korak prije zavarivanja.
- Pregledajte rezane rubove - rubovi aluminija rezanog laserom mogu imati ponovno stvoreni oksidni sloj koji zahtijeva brušenje prije zavarivanja.
Zaštitni plin u terenskim uvjetima
Kada koristite prijenosni stroj za lasersko zavarivanje za obradu aluminija na otvorenom ili u poluzatvorenim okruženjima, učinkovitost zaštitnog plina može biti ugrožena kretanjem zraka. Praktične mjere:
- Povećajte protok plina za 20–30% u usporedbi s unutarnjim zavarivanjem na stolu.
- Koristite mlaznicu s plinskom lećom za laminarnije i šire pokrivanje.
- Izbjegavajte zavarivanje na izravnom vjetru; koristite zaslone ili kućišta kada je potrebno.
- Za kritične spojeve, razmotrite prateći štit za zaštitu skrućujuće zavarene kuglice.
Terenski savjet: Sposobnost sustava da pohrani više od 50 grupa parametara znači da radionica za obradu može unaprijed kvalificirati postavke za svaku uobičajenu kombinaciju legure, debljine i spoja te ih odmah pozvati, osiguravajući dosljednu kvalitetu bez obzira na to koji je operater u smjeni.
Prednosti produktivnosti u odnosu na tradicionalne metode
U usporedbi s TIG zavarivanjem aluminija, ručni vlaknasti laserski zavarivač obično postiže 3–5 puta veće brzine kretanja, proizvodeći užu ZUT i zahtijevajući manje čišćenja nakon zavarivanja. Sustav vodenog hlađenja podržava kontinuirani rad od 8+ sati, što znači da jedan operater može dovršiti duge proizvodne serije bez zaustavljanja radi hlađenja opreme. Dosljednost zavara od ±0,1 mm smanjuje vrijeme dorade i inspekcije.
| Čimbenik | TIG zavarivanje | Ručno lasersko zavarivanje |
|---|---|---|
| Brzina kretanja (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| Širina ZUT | 3–6 mm | 0,5–1,5 mm |
| Brušenje nakon zavarivanja | Značajno | Minimalno ili nikakvo |
| Kontinuirani rad | Ograničeno toplinom plamenika | 8+ sati (vodeno hlađenje) |
| Potrebna vještina operatera | Visoka | Umjerena (vođena parametrima) |
Je li prijenosni stroj za lasersko zavarivanje prikladan za vanjska mjesta obrade?
Sustav je dizajniran za radionička i poluzatvorena okruženja. Potpuna vanjska izloženost zahtijeva zaštitu od vjetra, kiše i prašine. Sustav vodenog hlađenja i elektroničke kontrole trebaju biti zaklonjeni. Za terenske popravke preporučuje se privremeno kućište ili šator za zavarivanje.
Mogu li zavarivati lijevane aluminijske komponente ovom opremom?
Lijevane aluminijske legure (poput A356) mogu se zavarivati uz odgovarajuću prilagodbu parametara, ali lijevani materijal često sadrži poroznost i uključke iz procesa lijevanja koji mogu uzrokovati defekte zavara. Preporučljiva je inspekcija prije zavarivanja i rendgensko ispitivanje kritičnih lijevanih spojeva.
Koju razinu snage trebam odabrati za opću obradu aluminija?
Model od 1500 W najsvestraniji je izbor za radionice za obradu. Pokriva lim od 0,5 mm do 3 mm, pokriva većinu radova na profilima i kućištima te pruža dovoljno margine za pouzdane zavare s potpunim prodiranjem. Radionice koje obrađuju ekstruzije s debelim stijenkama (4 mm+) trebale bi razmotriti modele od 2000 W ili 3000 W.