
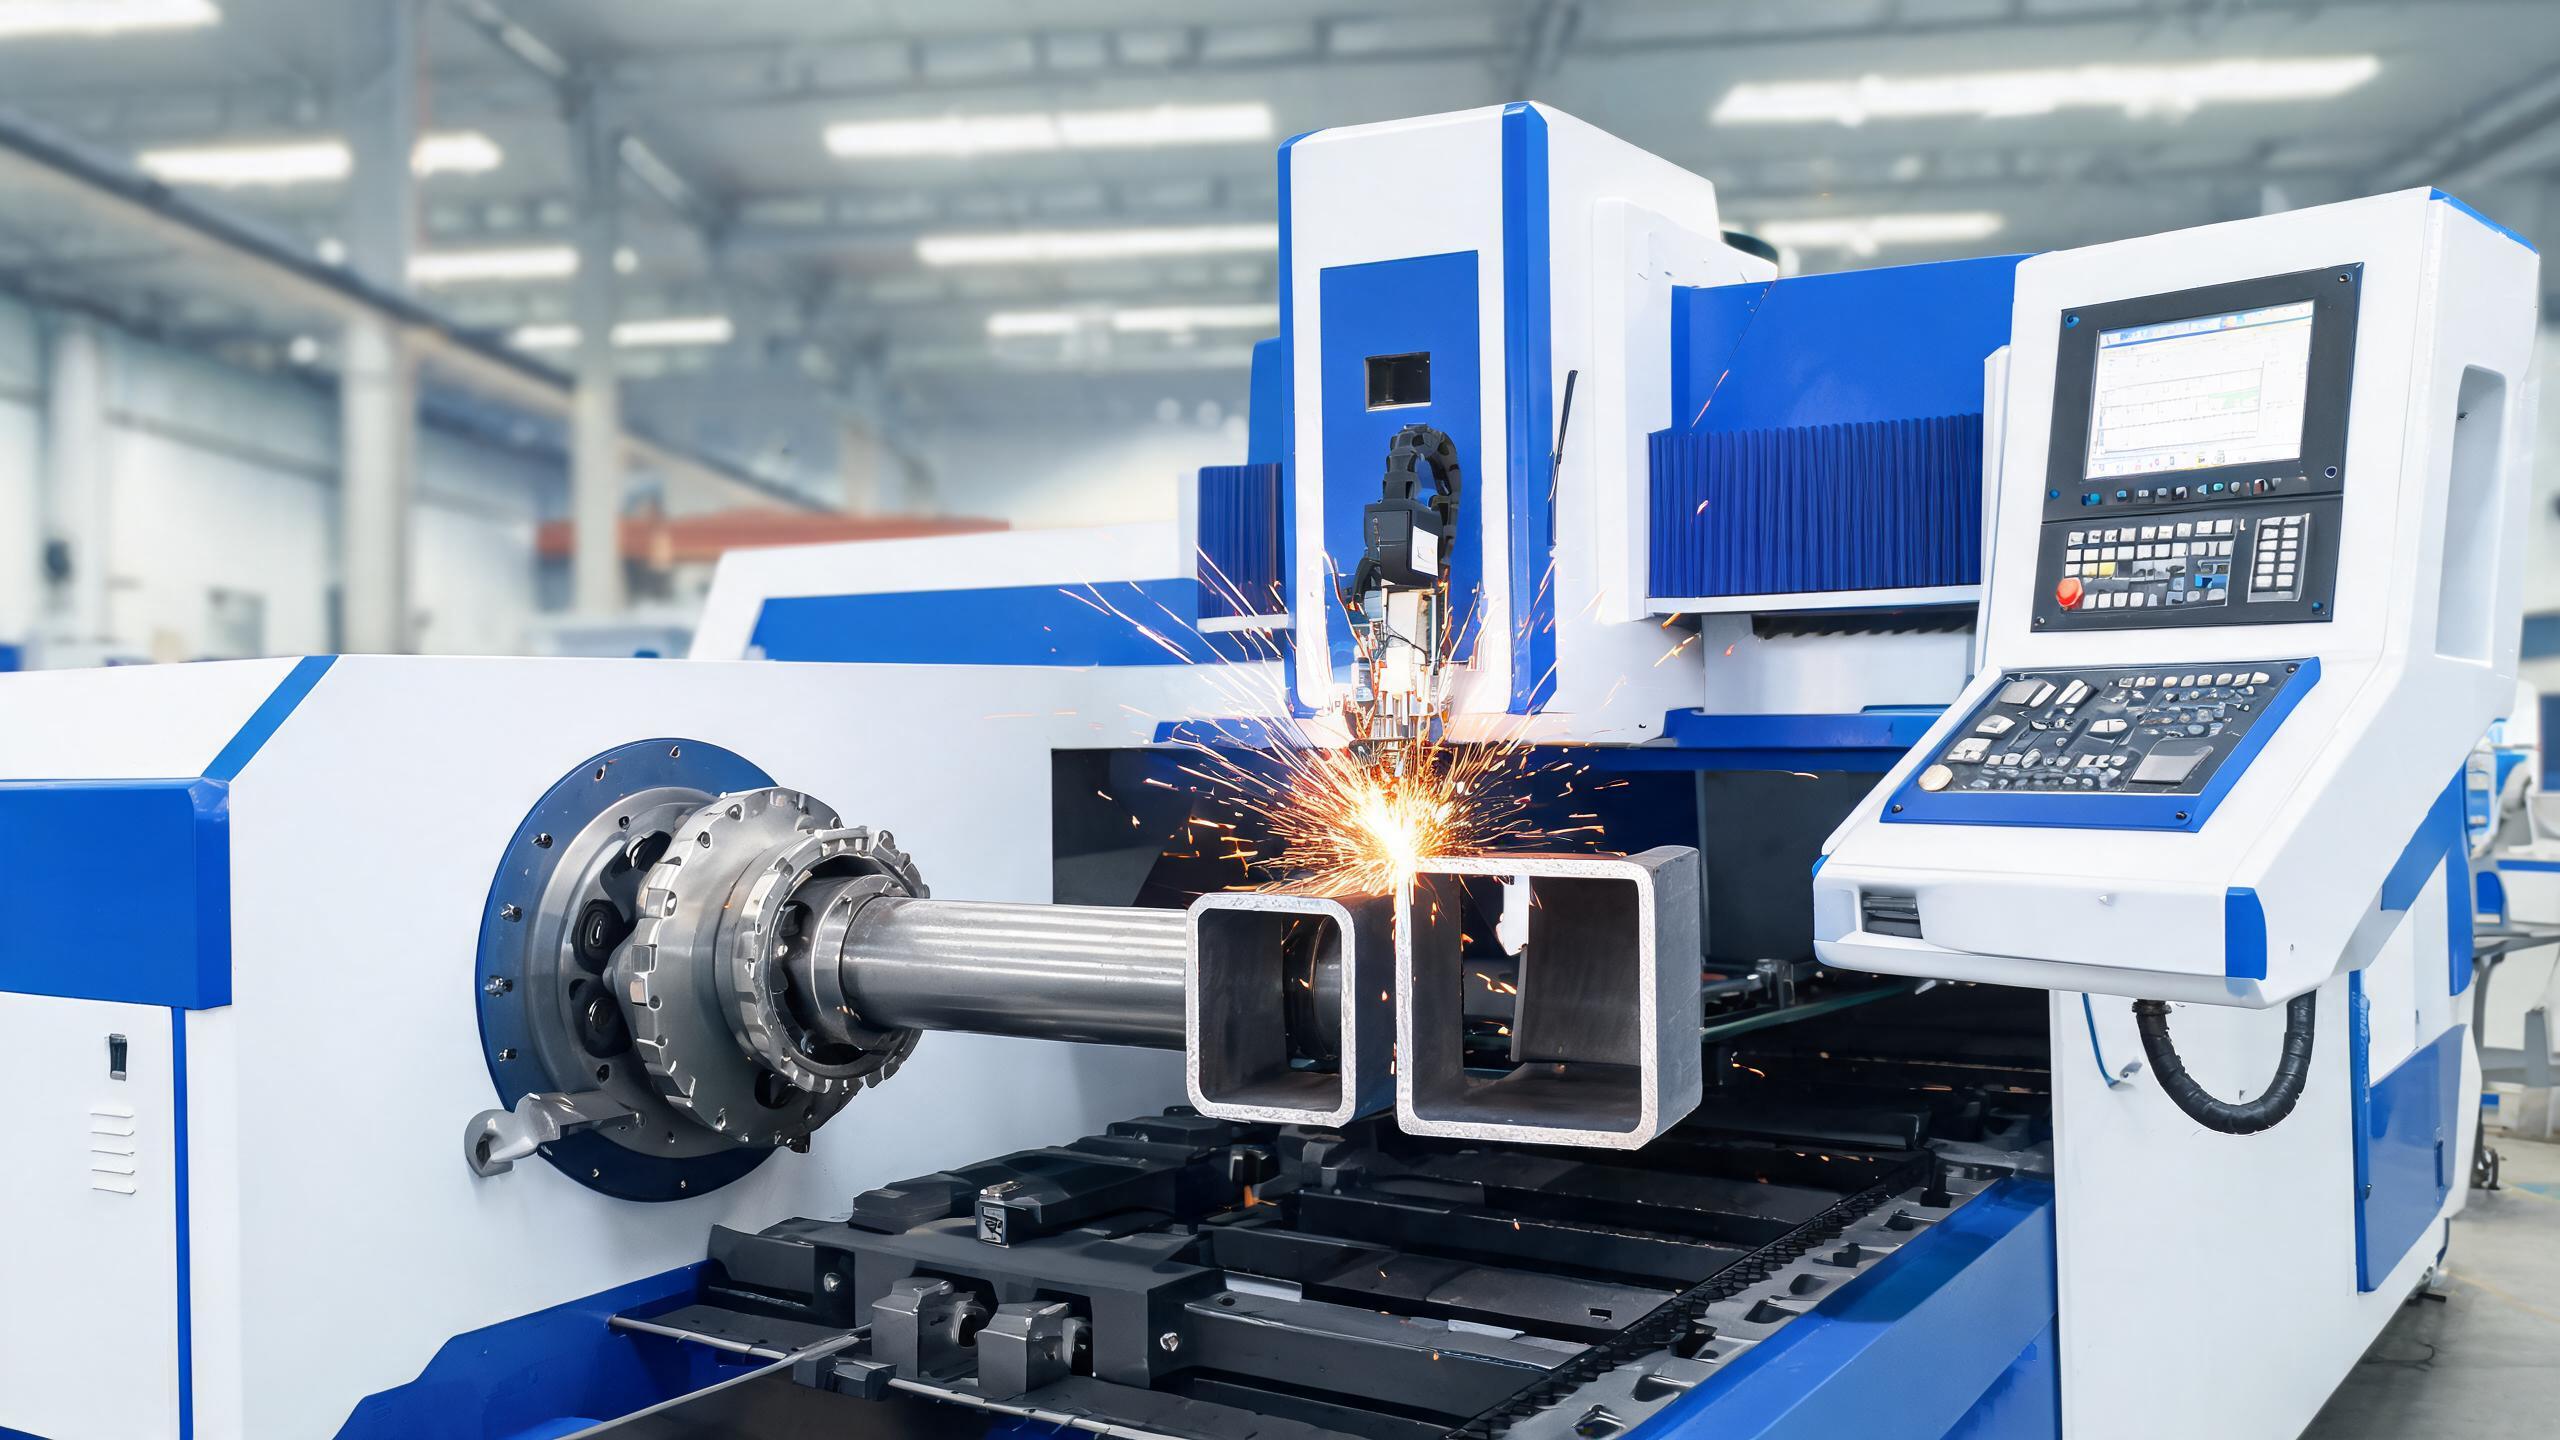
Tehnička analiza strojeva za lasersko rezanje cijevi koja pokriva način rada tehnologije, preciznost na okruglim i kvadratnim cijevima, mogućnosti materijala, razine automatizacije, softverske zahtjeve i razmatranja integracije za B2B obrađivače.
Lasersko rezanje cijevi: Tehnologija koja preoblikuje obradu cijevi
Ako vaša radionica još uvijek reže cijevi i profile tračnim pilama, brusnim pločama i ručnim bušilicama, gubite vrijeme na svakom komadu. Strojevi za lasersko rezanje cijevi eliminiraju više koraka obrade – rezanje, bušenje rupa, skošavanje i označavanje – u jednom postavljanju, na jednom stroju. Za B2B proizvođače koji obrađuju strukturne cijevi, okrugle cijevi ili kvadratne profile, ova je tehnologija prešla iz luksuza u konkurentsku nužnost.
Ovaj članak objašnjava kako funkcionira lasersko rezanje cijevi, kakva poboljšanja preciznosti i učinkovitosti donosi te što treba ocijeniti pri razmatranju CNC sustava za rezanje cijevi za vaše poslovanje.
Kako funkcionira lasersko rezanje cijevi
Stroj za lasersko rezanje cijevi kombinira vlaknasti laserski izvor s rotacijskom osi (ili sustavom stezne glave) koji rotira cijev dok se laserska glava pomiče duž njezine duljine. Laserska zraka reže kroz stijenku cijevi dok se rotira, omogućujući složene rezove – ravne rezove, kosine, rupe, utore i zamršene profile – bez promjene alata.
Ključne komponente uključuju:
- Vlaknasti laserski izvor - Obično 1.000 W do 6.000 W ovisno o debljini stijenke cijevi. Isti RAYCUS, IPG i GW izvori koji se koriste za rezanje ploča pokreću sustave za cijevi.
- Rotacijska stezna glava ili pogonski sustav - Osigurava i rotira cijev s preciznim kutnim pozicioniranjem. Sustavi s dvostrukom steznom glavom podržavaju duže cijevi i omogućuju kontinuirano punjenje.
- Automatski sustav za punjenje - Učitava sirove duljine cijevi (obično 3–6 metara) u zonu rezanja, ponekad s mogućnošću punjenja snopova za rad bez nadzora.
- CNC upravljački sustav - Programira putanju rezanja, brzinu rotacije i laserske parametre. Sustavi poput CypCut-a podržavaju programiranje specifično za cijevi s 3D simulacijom.
Kvaliteta reza i preciznost na okruglim i kvadratnim cijevima
Očekivanja preciznosti za lasersko rezanje cijevi slična su sustavima za ploče – točnost pozicioniranja u rasponu ±0,03 mm standardna je za kvalitetne strojeve. Ali rezanje cijevi dodaje rotacijsku dimenziju, što uvodi različite varijable:
- Točnost rotacijskog pozicioniranja: Stezna glava mora održavati kutnu preciznost dok se cijev rotira. Svaki zazor ili klizanje izravno se pretvara u pogrešku reza.
- Ravnost i ovalnost cijevi: Nijedna cijev nije savršeno okrugla ili ravna. Kvalitetni strojevi kompenziraju odstupanja cijevi putem softvera, ali cijevi koje su ozbiljno izvan specifikacija dat će nedosljedne rezultate bez obzira na preciznost stroja.
- Varijacije debljine stijenke: Laserska snaga mora se prilagoditi varijacijama debljine stijenke duž duljine cijevi, posebno kod zavarenih cijevi.
Za kvadratne i pravokutne profile, stroj reže svaku ravnu površinu redom dok se stezna glava rotira za 90 stupnjeva između površina. Kvaliteta kutova ovisi o kontroli laserske snage i brzini rezanja na prijelaznim točkama.
Što laserski stroj za cijevi zamjenjuje
Razmotrite tipičan posao obrade strukturnih cijevi: rezanje kvadratne cijevi na duljinu, bušenje dviju montažnih rupa i dodavanje kosine od 45 stupnjeva na jednom kraju. Konvencionalnim metodama to uključuje:
- Rezanje na duljinu tračnom pilom
- Prijenos na bušilicu za rupe
- Prijenos na pilu za kosine ili kutnu brusilicu za skošavanje
- Ručno skidanje srha sa svih rezova
Stroj za lasersko rezanje cijevi dovršava sve četiri operacije u jednom ciklusu, obično za manje od minute za standardnu kvadratnu cijev 40×40 mm. Eliminacija rukovanja materijalom između stanica mjesto je gdje se stvarne uštede vremena zbrajaju – ne samo u radu, već i u smanjenju zaliha u procesu i podnog prostora.
Mogućnosti materijala i debljine
Strojevi za lasersko rezanje cijevi obrađuju isti raspon materijala kao vlaknasti laseri za ploče:
- Cijevi od ugljičnog čelika: Do 8 mm debljine stijenke s izvorom od 3.000 W; do 12 mm s izvorom od 6.000 W
- Cijevi od nehrđajućeg čelika: Do 6 mm s izvorom od 3.000 W
- Aluminijske cijevi: Do 4 mm s izvorom od 3.000 W
- Pocinčane cijevi: Čisti rezovi s minimalnom troskom pri korištenju dušika kao pomoćnog plina
Okrugle cijevi do 220 mm promjera i kvadratni/pravokutni profili do 200×200 mm unutar su tipičnog kapaciteta. Maksimalna duljina cijevi obično je 6.000 mm s opcijskim produžetkom do 9.000 mm za strukturne primjene.
Razine automatizacije: od ručne do potpuno automatizirane
Sustavi za lasersko rezanje cijevi dolaze u tri razine automatizacije, od kojih je svaka prilagođena različitim količinama proizvodnje:
Početna razina: Ručno punjenje
Operater ručno umeće svaku cijev u steznu glavu, pozicionira je i pokreće ciklus rezanja. Prikladno za radionice s malim količinama i raznolikim asortimanom koje obrađuju 20–50 cijevi po smjeni. Vrijeme ciklusa uključuje značajan dodatak za punjenje, ali je cijena stroja niža.
Srednja razina: Poluautomatsko punjenje
Motorizirani valjkasti transporter ili spremnik automatski dovodi cijevi do stezne glave, ali operater i dalje nadzire i pokreće svako punjenje. Učinak se povećava na 80–150 cijevi po smjeni. Ova je razina najbolji izbor za većinu obrađivačkih radionica.
Visoka razina: Potpuno automatsko punjenje snopova
Punjač snopova obrađuje 10–20 cijevi odjednom, kontinuirano ih dovodeći uz automatsko mjerenje i poravnavanje. Moguć je dugotrajan rad bez nadzora. Učinak može premašiti 300 cijevi po smjeni. Ova razina opravdava svoj trošak kada količina proizvodnje premaši 5.000 cijevi mjesečno.
Softver i programiranje
Moderni strojevi za lasersko rezanje cijevi koriste specijalizirani CAM softver koji upravlja operacijama specifičnim za cijevi:
- 3D simulacija - Vizualizirajte putanju rezanja na stvarnom profilu cijevi prije rezanja
- Parametrijska biblioteka - Unaprijed programirani oblici rezanja (rupe, utori, kosine, ogranci) koji se mogu parametrizirati prema dimenzijama
- Optimizacija gniježđenja - Maksimalno iskoristite materijal optimiziranjem položaja rezova duž duljine cijevi
- Zajednička linija rezanja - Dijelite jednu liniju rezanja između susjednih dijelova kako biste smanjili vrijeme ciklusa i otpad materijala
CypCut i TubePro uobičajene su softverske platforme koje se isporučuju sa strojevima za lasersko rezanje cijevi proizvedenim u Kini. Podržavaju uvozne formate DXF, DWG i IGES, što olakšava integraciju s postojećim CAD radnim tijekovima.
Ključne specifikacije za procjenu
Prilikom usporedbe strojeva za lasersko rezanje cijevi usredotočite se na ove specifikacije:
- Snaga lasera: 1.000 W–3.000 W za cijevi s tankim stijenkama; 6.000 W za debele strukturne cijevi
- Raspon promjera cijevi: Provjerite da sustav stezne glave odgovara vašim uobičajenim veličinama cijevi
- Maksimalna duljina cijevi: 6.000 mm standardno; dulje za strukturne radove
- Broj steznih glava: Sustavi s dvostrukom steznom glavom pružaju bolju potporu za duge cijevi i omogućuju kontinuirano rezanje
- Točnost pozicioniranja: ±0,03 mm standardno je za kvalitetne strojeve
- Razina automatizacije: Uskladite sustav punjenja s vašom količinom proizvodnje
Razmatranja integracije
Dodavanje stroja za lasersko rezanje cijevi u vaš pogon zahtijeva planiranje koje nadilazi sam stroj:
- Podni prostor: Laseri za cijevi duži su od lasera za limove zbog sustava za punjenje. Planirajte najmanje 12–15 metara linearnog prostora, uključujući zone utovara i istovara.
- Napajanje i opskrba plinom: Sustav od 3.000 W obično zahtijeva trofazno napajanje od 380 V i komprimirani zrak ili dušik pri 1,5–2,5 MPa.
- Odvod i filtracija: Rezanje pocinčanih ili obojenih cijevi stvara pare koje zahtijevaju odvod. Provjerite je li vaš sakupljač prašine ocijenjen za metalnu prašinu s odgovarajućim filterskim medijem.
- Obuka operatera: Iako CNC sučelje pojednostavljuje rad, programiranje složenih rezova cijevi zahtijeva obuku. Uračunajte 2–4 tjedna uvođenja operatera.
Zaključak
Strojevi za lasersko rezanje cijevi donose mjerljiva povećanja produktivnosti za obrađivače koji rade s okruglim, kvadratnim i pravokutnim cijevima. Mogućnost rezanja, bušenja, skošavanja i označavanja u jednom postavljanju uklanja uska grla u rukovanju materijalom i smanjuje troškove rada. Prilikom procjene sustava, uskladite snagu lasera, kapacitet stezne glave i razinu automatizacije s vašim specifičnim rasponom materijala i količinom proizvodnje - i provjerite podržava li softver vaš CAD radni tijek.