
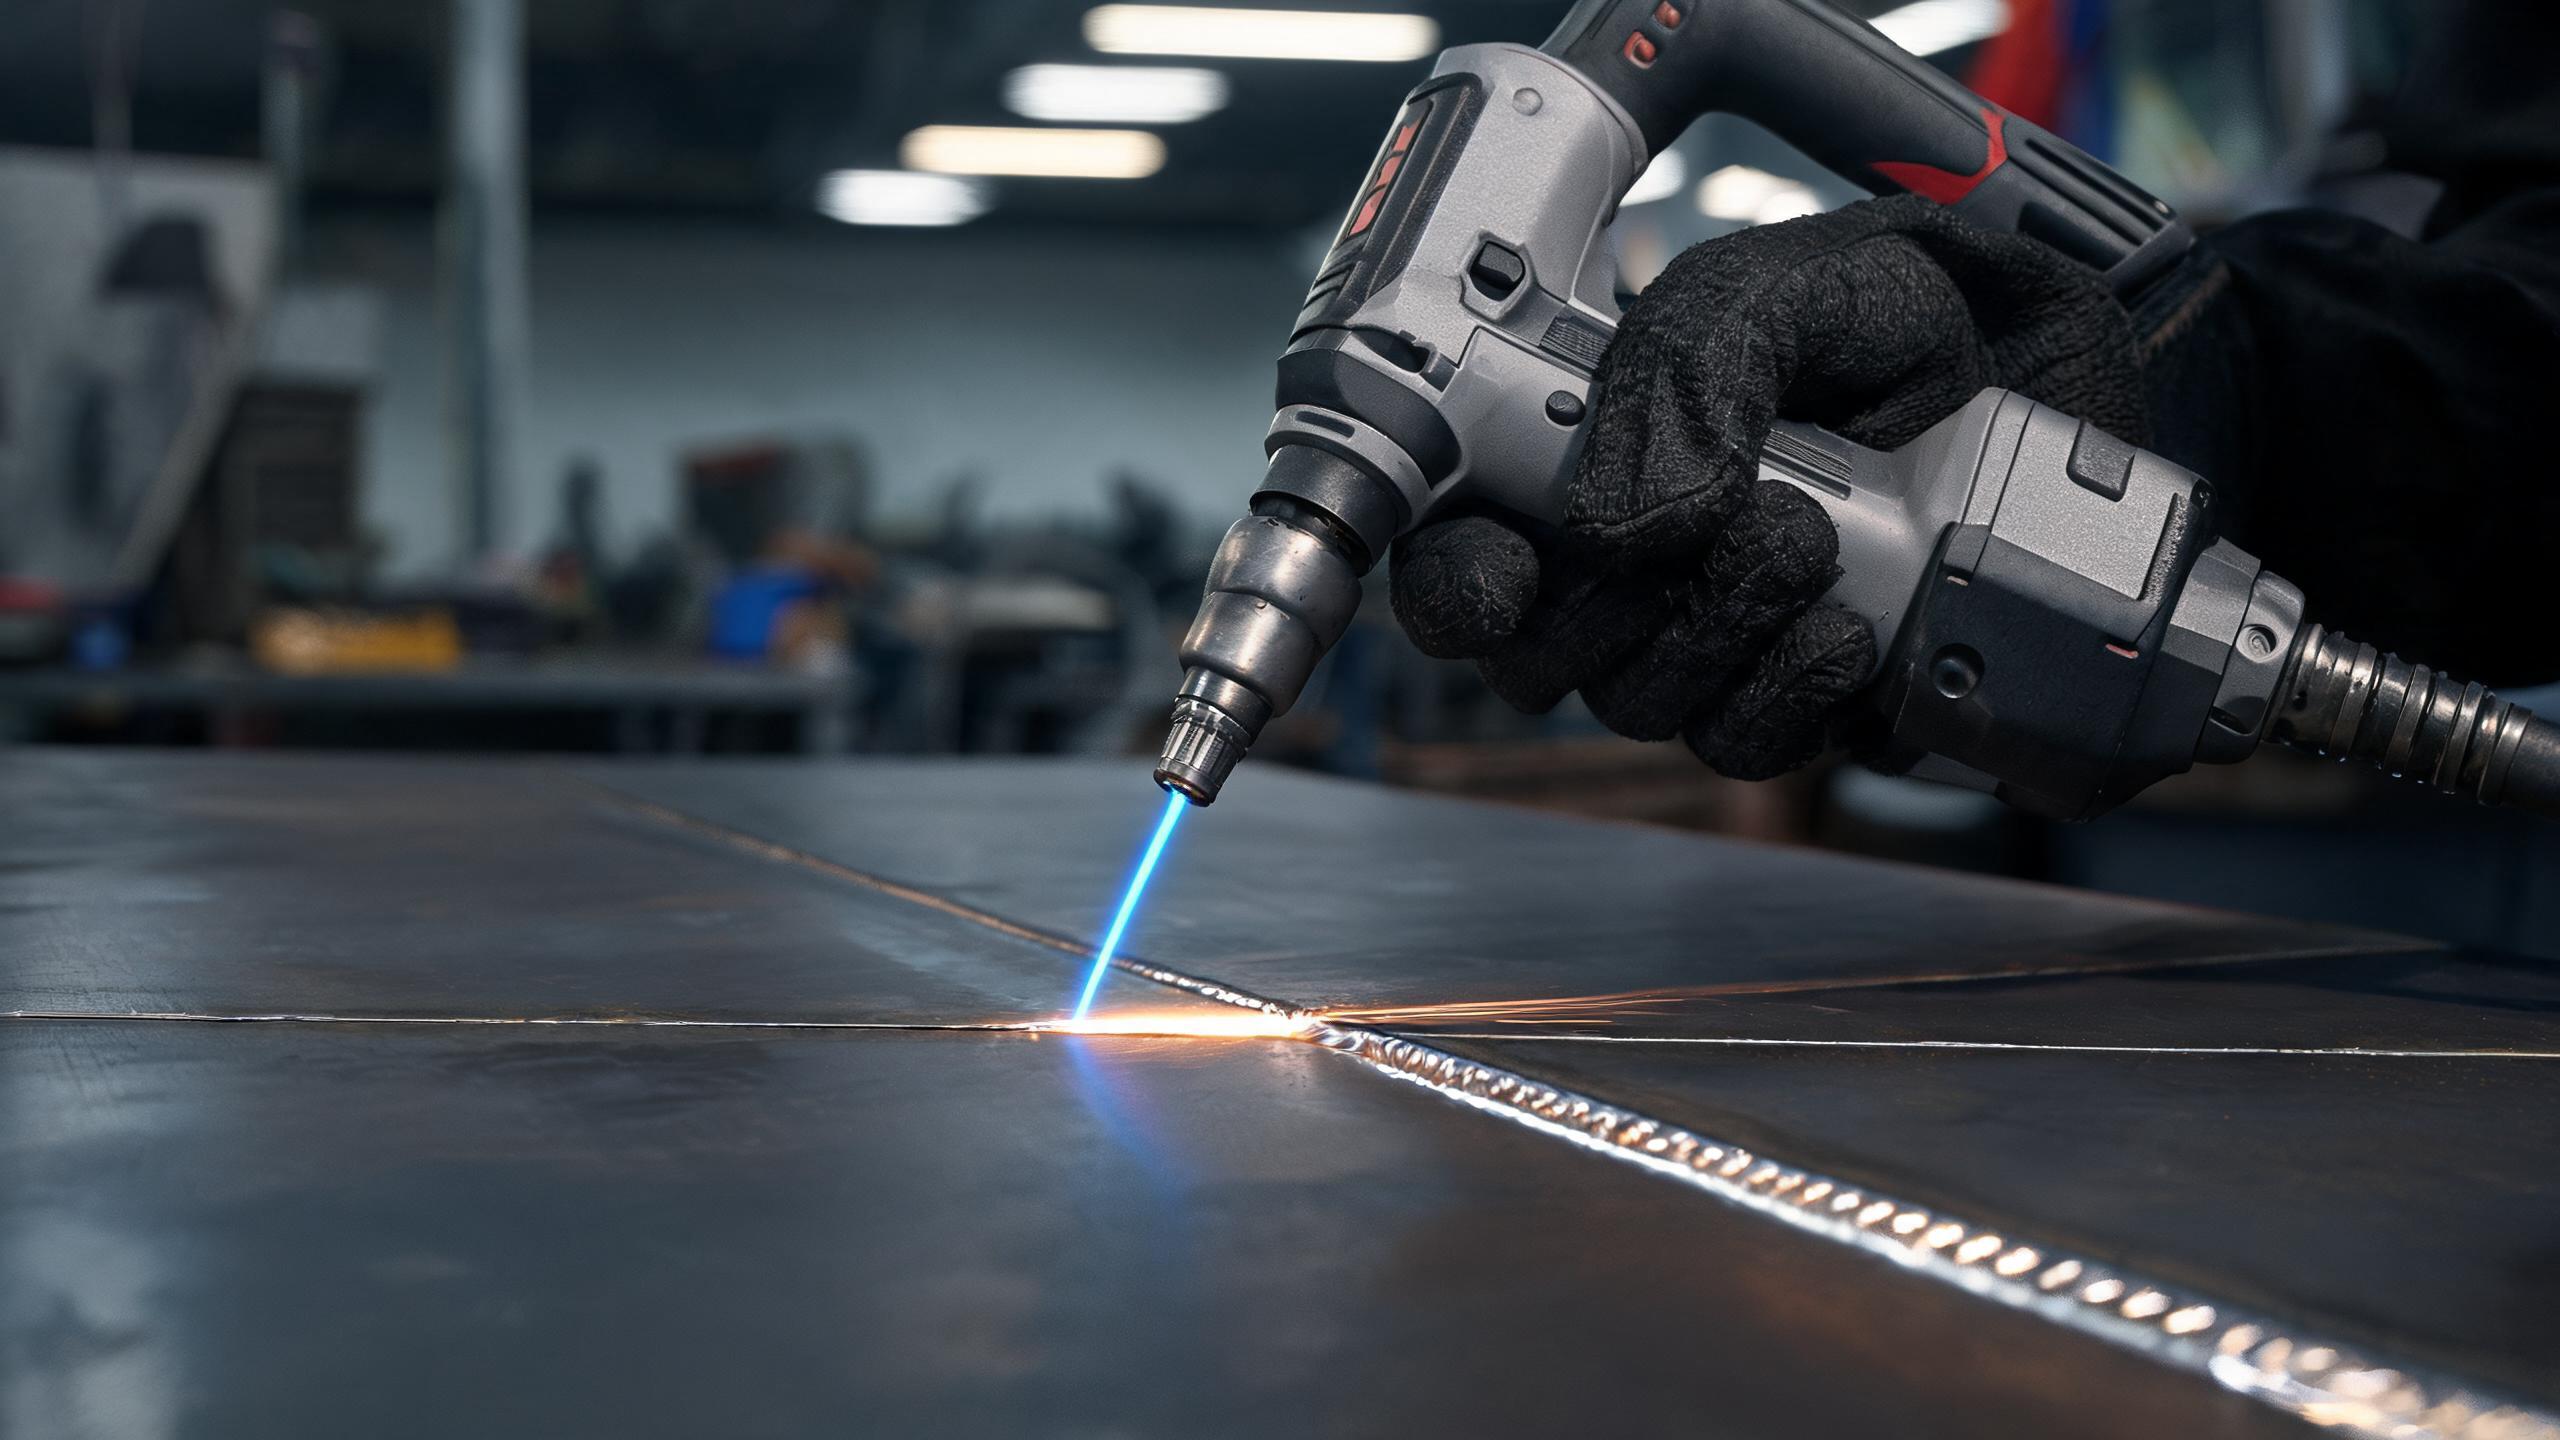
Átfogó kiválasztási útmutató a legjobb kézi lézerhegesztő gép kiválasztásához acélfeldolgozáshoz, amely lefedi a teljesítmény-illesztést, a behatolási mélységet, a varratpontosságot, a hűtőrendszereket, a tanúsítási megfelelőséget és a kezelői ergonómiát.
Mitől lesz egy kézi lézerhegesztő a „legjobb” acélhoz?
A legjobb kézi lézerhegesztő gép acélhoz nem az, amelyik a legnagyobb teljesítményű – hanem az, amelyik illeszkedik az Ön konkrét acéltípusaihoz, vastagságtartományaihoz, gyártási mennyiségéhez és megfelelőségi követelményeihez. Az acélfeldolgozás magában foglalja a szénacélt, a horganyzott acélt és a rozsdamentes acélt, amelyek mindegyike eltérő hővezetési és visszaverődési jellemzőkkel rendelkezik. A megfelelő gép kiválasztása öt alapvető szempont értékelését jelenti: teljesítménytartomány, hegesztési pontosság, hűtési kapacitás, tanúsítványok és kezelői ergonómia.
1. szempont: Teljesítménytartomány és anyagkompatibilitás
A kézi szálas lézerhegesztők négy fő teljesítményszintben érhetők el. Minden teljesítményszint az acélvastagság és az alkalmazási típusok eltérő tartományát szolgálja ki:
- 1000W – Belépő szintű teljesítmény vékony acéllemezhez és könnyű lemezalkatrészekhez, körülbelül 2 mm-ig. Alkalmas kis műhelyekbe, javítási munkákhoz és prototípusgyártáshoz.
- 1500W – A legsokoldalúbb szint, amely legfeljebb 3 mm-es maximális behatolást biztosít rozsdamentes acélban és alumíniumban. Az 1500W-os modell ±0,1 mm-es varratkonzisztenciát ér el, így alkalmas esztétikai és szerkezeti hegesztésekre egyaránt.
- 2000W – Kibővített behatolás közepes vastagságú acéllemezekhez és profilokhoz, körülbelül 3–4 mm-es tartományban.
- 3000W – Nagy teljesítményű szint vastag acéllemezhez, nehéz szerkezeti gyártáshoz és nagy volumenű termeléshez, amely mély behatolást igényel.
A legtöbb általános acélfeldolgozó műhely számára az 1500W-os kézi lézerhegesztő gép rozsdamentes acélhoz az optimális egyensúlyt képviseli – kezeli a leggyakoribb acélvastagságok többségét, miközben megőrzi a pontosságot és a költséghatékonyságot.
2. szempont: Hegesztési varrat pontossága és ismételhetősége
Az acélfeldolgozásban a varratminőség közvetlenül befolyásolja a kötés szilárdságát, a megjelenést és a vizsgálati eredményeket. Az 1500W-os modell által elért ±0,1 mm-es varratkonzisztencia azt jelenti, hogy minden hegesztési menet egységes varratprofilt hoz létre egy tizedmilliméteres eltérésen belül. Ez az ismételhetőségi szint kritikus a következőkhöz:
- Sorozatgyártás ahol minden alkatrésznek azonos minőségi előírásoknak kell megfelelnie
- Esztétikai hegesztések látható acélszerkezeteken, például építészeti acélszerkezeteken
- Szerkezeti hegesztések ahol a varratgeometria befolyásolja a teherbíró képességet
- Minőségi auditok amelyek dokumentált hegesztési konzisztenciát igényelnek
3. szempont: Hűtőrendszer és üzemciklus
Az acélfeldolgozó műhelyek jellemzően folyamatos műszakokban dolgoznak. A vízkeringetéses hűtőrendszer kulcsfontosságú a folyamatos üzemeléshez. Az 1500W-os modell vízhűtéses kialakítása 8+ órás folyamatos hegesztést tesz lehetővé hőmegszakítás nélkül – ez megfelel a szokásos egyműszakos gyártási ütemtervnek. A gépek értékelésekor vegye figyelembe:
- A hűtőrendszer beépített vagy külső hűtőegység csatlakoztatását igényli
- A környezeti hőmérsékleti üzemi tartománya a hűtőegységnek
- Karbantartási intervallumok a hűtőfolyadék cseréjéhez és a szűrő tisztításához
A léghűtéses gépek elegendőek lehetnek szakaszos vagy könnyű terhelésű alkalmazásokhoz, de nem tudják felvenni a versenyt a vízhűtéses rendszerek üzemciklusával az ipari acélfeldolgozásban.
4. szempont: Tanúsítványok és piaci megfelelőség
Ha hegesztett acéltermékeket szállít európai vagy nemzetközi piacokra, a gép tanúsítása nem opcionális – ez beszerzési követelmény. A legfontosabb tanúsítványok, amelyeket ellenőrizni kell:
- CE-jelölés – megerősíti az európai egészségügyi, biztonsági és környezetvédelmi előírásoknak való megfelelést
- RoHS-megfelelőség – biztosítja, hogy a berendezés nem tartalmaz korlátozott veszélyes anyagokat
- ISO 9001:2015 tanúsítvány – igazolja, hogy a gyártó minőségirányítási rendszere kiterjed a kutatás-fejlesztésre, a gyártásra és az értékesítés utáni szolgáltatásra
A Xinhong CNC kézi lézerhegesztő gépei CE és RoHS tanúsítvánnyal rendelkeznek, és a vállalat ISO 9001:2015 szabvány szerint működik. A lézerforrások világszínvonalú gyártóktól származnak, beleértve az IPG, RAYCUS és GW cégeket, biztosítva a sugárminőséget és a hosszú távú megbízhatóságot.
5. szempont: Kezelői ergonómia és használhatóság
A kézi hegesztőgép csak annyira produktív, amennyire a kezelő bírja. A legfontosabb ergonómiai tényezők:
- Hegesztőfej súlya – a könnyebb fejek csökkentik a fáradtságot hosszú műszakokban
- Profil tárolása – az 50+ hegesztési profil mentésének képessége lehetővé teszi a kezelők számára, hogy azonnal váltsanak az acéltípusok és vastagságok között
- Huzalelőtolás integrációja – a beépített huzalelőtolás kiküszöböli a külön adagolóegység szükségességét
- Biztonsági reteszelések – a lézer automatikus kikapcsolása a ravasz elengedésekor védi a kezelőt
Döntési összefoglaló
| Az Ön alkalmazása | Ajánlott teljesítmény | Fő indok |
|---|---|---|
| Vékony acéllemez (≤2mm) | 1000W | Alacsonyabb költség, elegendő behatolás |
| Általános acélfeldolgozás (1–3mm) | 1500W | Legjobb sokoldalúság, ±0,1 mm pontosság, 8+ óra folyamatos üzem |
| Közepes lemez (3–4mm) | 2000W | Kibővített behatolás vastagabb kötésekhez |
| Nehéz szerkezeti acél (4mm+) | 3000W | Maximális behatolás és lerakódási sebesség |