
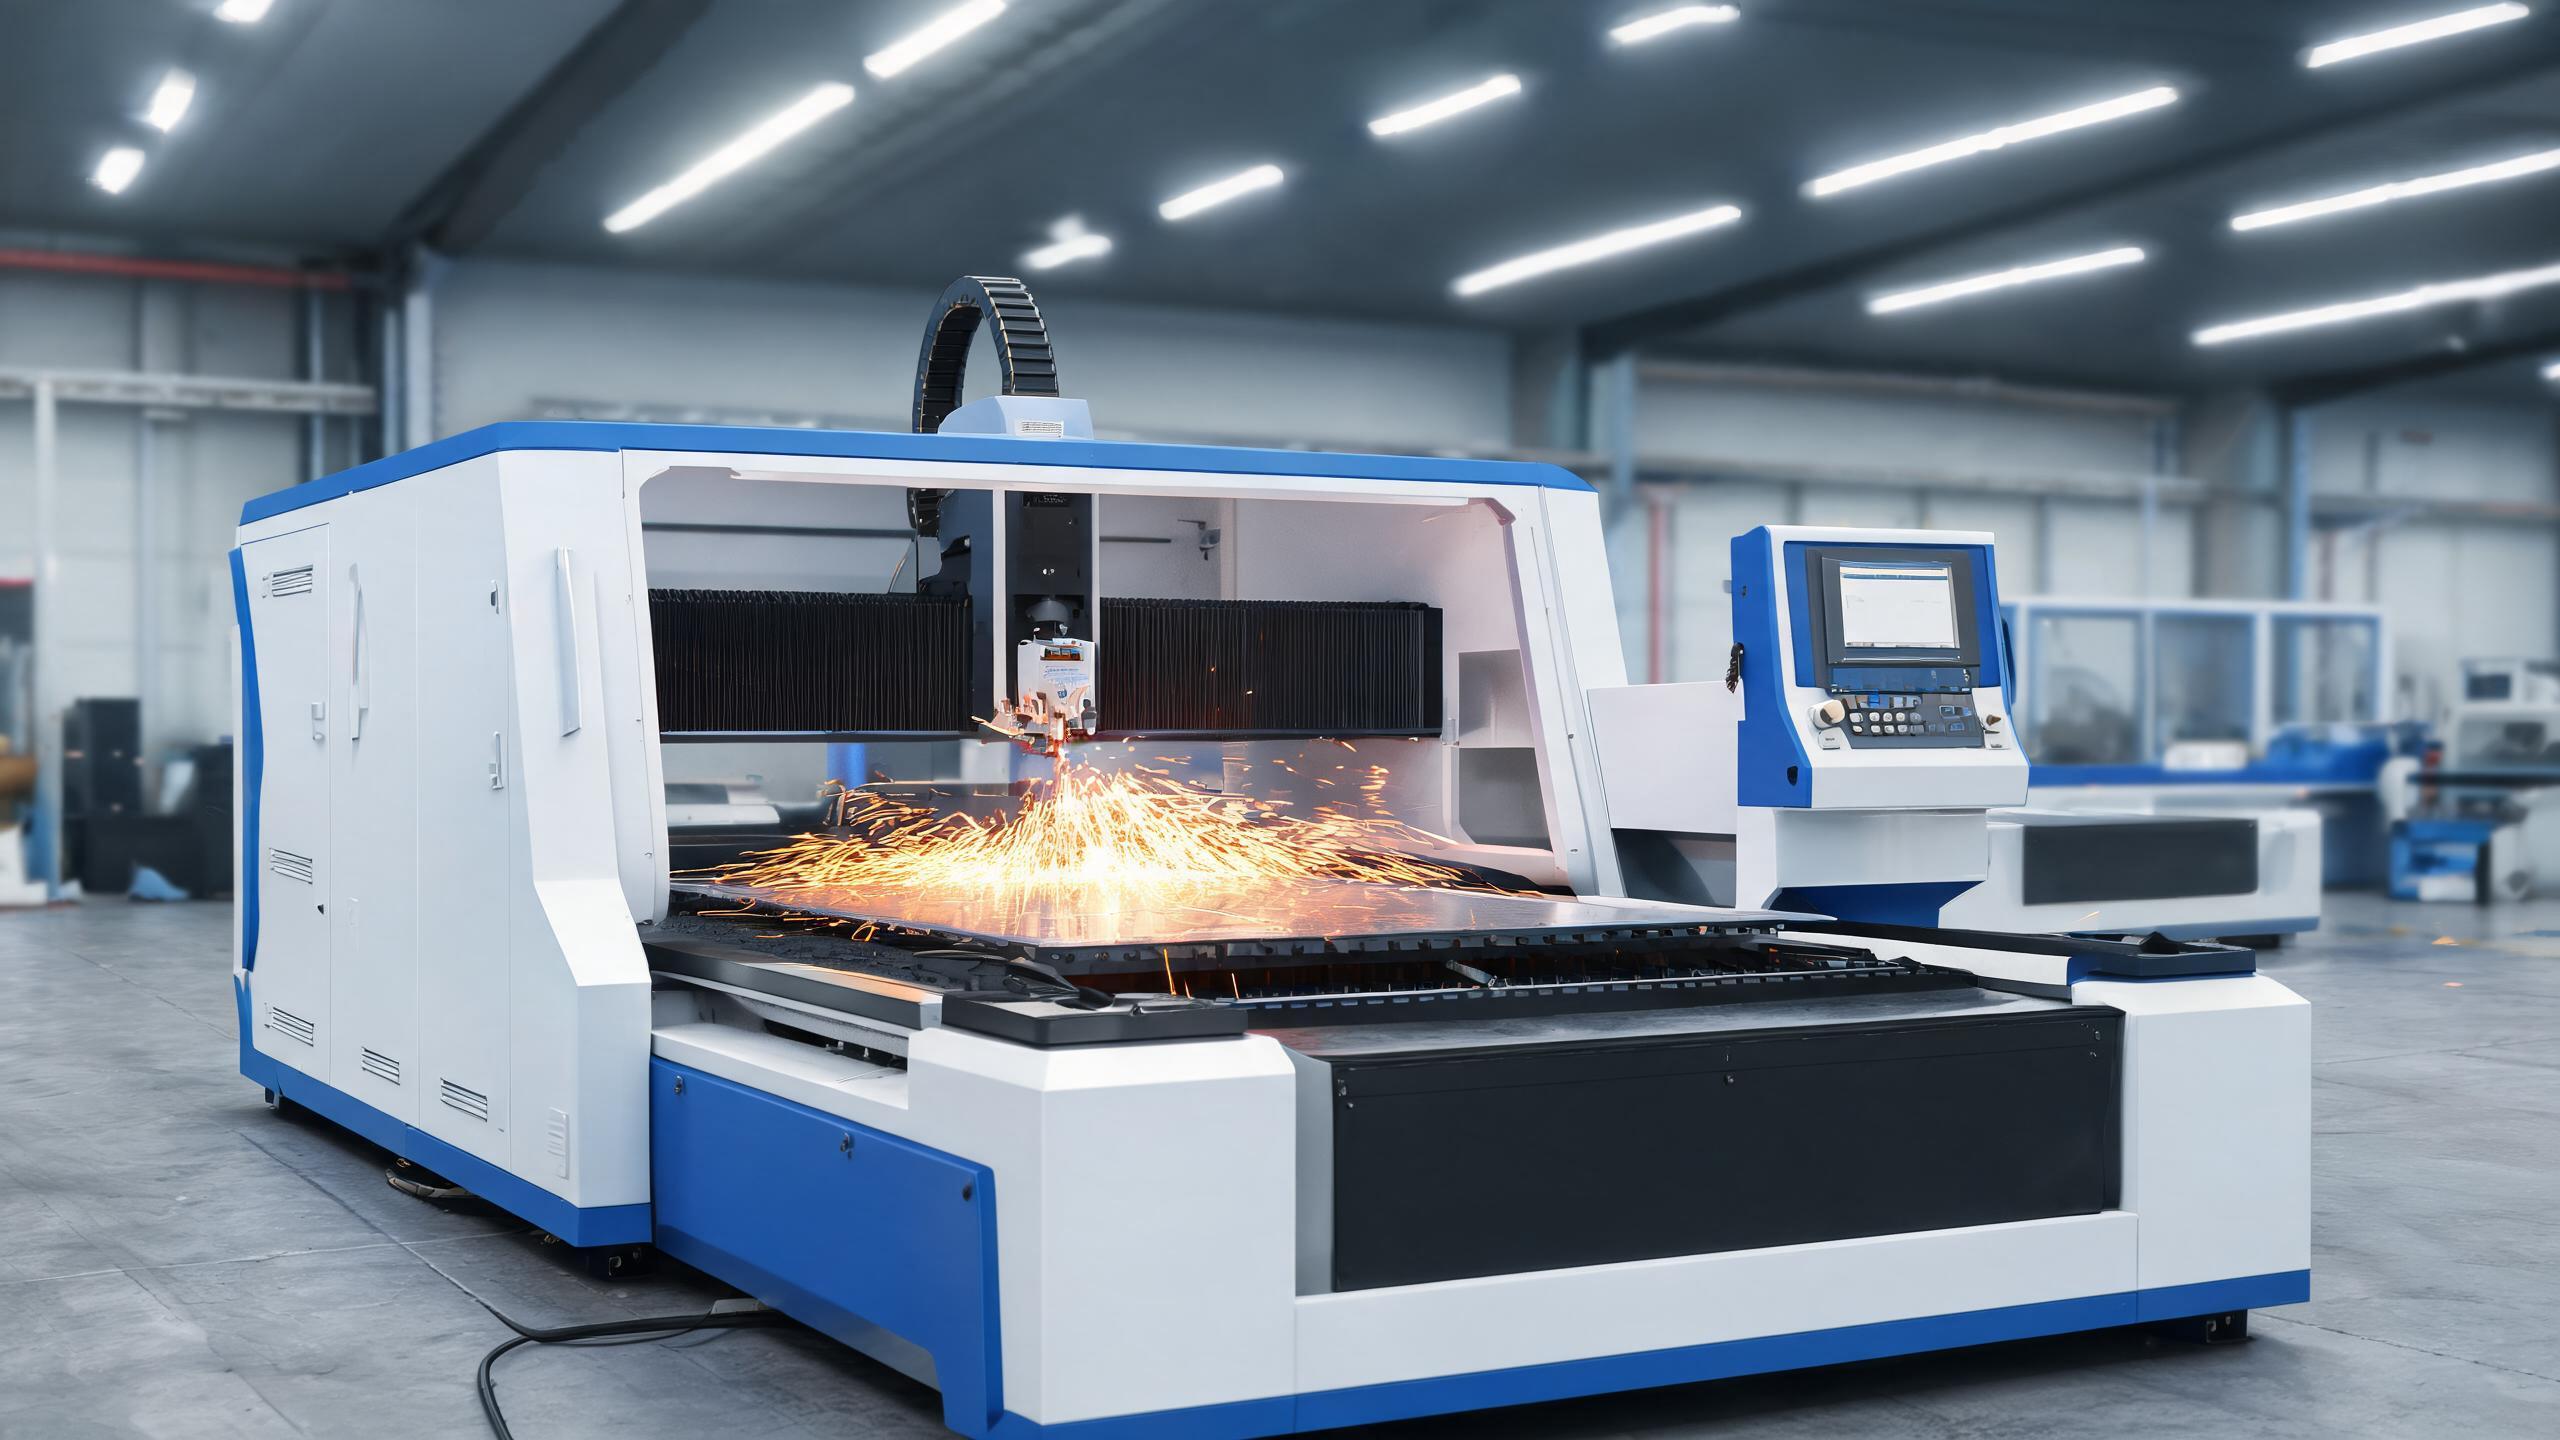
Gyakorlati útmutató a szálas lézervágó gépek kiválasztásához teljesítménytartomány, anyagvastagság, asztalméret és alapvető alkatrészek alapján – valós gépi konfigurációkra építve 500 W-tól 30 kW-ig.
Amit a vásárlóknak valójában tudniuk kell a szálas lézervágó gépekről
Ha szálas lézervágó gépet szerez be, valószínűleg észrevette, hogy a piac tele van opciókkal, a belépő szintű 500W-os egységektől a 30kW-os ipari rendszerekig. A kérdés nem az, hogy melyik gép a „legjobb” - hanem az, hogy melyik gép felel meg az Ön anyagvastagságának, gyártási volumenének és alapterületi korlátainak anélkül, hogy túlfizetne olyan kapacitásért, amelyet soha nem használ ki.
Ez az útmutató lebontja a gyakorlati kiválasztási szempontokat, amelyek számítanak: lézerteljesítmény vs. anyagvastagság, munkasztal méret, vágási pontosság és a hosszú távú megbízhatóságot meghatározó fő alkatrészek. Minden itt leírt valós gépkonfigurációkon alapul, nem pedig specifikációs marketingen.
Lézerteljesítmény párosítása az anyagokhoz
A teljesítmény a legfontosabb specifikáció, és közvetlenül meghatározza, hogy mit tud vágni és milyen gyorsan. Íme egy gyakorlati referencia valós gépkonfigurációk alapján:
| Teljesítménytartomány | Szénacél | Rozsdamentes acél | Alumínium | Tipikus felhasználási eset |
|---|---|---|---|---|
| 500W | Legfeljebb 3 mm | Legfeljebb 2 mm | Legfeljebb 1,5 mm | Vékonylemez-megmunkáló műhelyek, táblák, prototípusok |
| 1 500W | Legfeljebb 6 mm | Legfeljebb 5 mm | Legfeljebb 4 mm | Általános fémfeldolgozás, elektromos kapcsolószekrények |
| 3 000W | Legfeljebb 12 mm | Legfeljebb 8 mm | Legfeljebb 6 mm | Autóipari alkatrészek, szerkezeti elemek |
| 6 000W–12 000W | Legfeljebb 25 mm+ | Legfeljebb 20 mm | Legfeljebb 12 mm | Nehézlemez-feldolgozás, vastag szerkezeti anyagok |
| 20 000W–30 000W | Legfeljebb 40 mm+ | Legfeljebb 30 mm+ | Legfeljebb 20 mm+ | Hajógyártás, nehézipar |
Figyelje meg, hogy az 500W-ról 3 000W-ra való ugrás nem lineáris - egy 3 000W-os gép négyszer akkora szénacél vastagságot kezel, mint egy 500W-os egység. Ennek oka, hogy a vágási vastagság a sugár intenzitásával skálázódik, nem csak a nyers teljesítménnyel. Ha a tipikus munkája 6–10 mm-es szénacéllemezt tartalmaz, egy 1 500W-os gép a felső határon küszködik, míg egy 3 000W-os rendszer tisztán átvágja azt ésszerű sebességgel.
Ökölszabály: Válasszon olyan teljesítményszintet, amely kényelmesen kezeli a tipikus munkája 80%-át. Ne vásároljon 12kW-os gépet, ha műhelye főleg 3 mm-es lemezt dolgoz fel - olyan kapacitásért fizet, amely kihasználatlanul áll, és a magasabb üzemeltetési költségek (áram, gázfogyasztás) naponta csökkentik az árrést.
Munkasztal méret és anyagmozgatás
A vágási terület határozza meg, hogy milyen lemezformátumokat tud feldolgozni áthelyezés nélkül. Gyakori konfigurációk a következők:
- 1 300 × 900 mm - Kompakt formátum, alkalmas kis alkatrészekhez, prototípusokhoz és korlátozott alapterületű műhelyekhez. Jellemzően kisebb teljesítményű lézerekkel (500W–1 500W) párosul.
- 1 300 × 2 500 mm - Szabványos lemezformátum. Kezeli a legtöbb kereskedelmi lemezfém méretet, és ez a leggyakoribb választás az általános fémfeldolgozó műhelyek számára.
- 1 500 × 3 000 mm - Teljes lemezfeldolgozás. Előnyben részesített autóipari, szerkezeti és nehézipari feldolgozásnál, ahol a teljes 5×10 láb méretű lemezek a megszokottak.
Az asztal méretein túl fontolja meg, hogy szüksége van-e cserélhető asztalra. Egy 3 000W-os rendszeren 1 500 × 3 000 mm-es asztallal a cserélhető asztal lehetővé teszi, hogy az egyik lemez töltődjön, míg a másik vág - gyakorlatilag megduplázva az áteresztőképességet nagy volumenű műveleteknél. Alacsony vagy közepes volumenű műhelyeknél a többletköltség nem biztos, hogy megtérül.
Vágási pontosság: Mit jelentenek a számok
A gyártók a pozicionálási pontosságot ±0,02–0,03 mm tartományban adják meg. Íme, mit jelent ez a gyakorlatban:
- ±0,02 mm (jellemző az 500W-os kompakt gépekre) - Alkalmas precíziós alkatrészekhez, elektronikai házakhoz és dekoratív munkákhoz, ahol az élminőség számít.
- ±0,03 mm (standard a 3000 W+ gépeknél) – Ez a munkagép-kategória az általános fémfeldolgozáshoz. Bőven elegendő szerkezeti acélhoz, konzolokhoz és autóipari alkatrészekhez.
Az ismételhetőség (az a képesség, hogy a gép következetesen ugyanabba a pozícióba térjen vissza) ugyanolyan fontos. Gyártási munkához választott gépnél keressen ±0,02 mm ismételhetőséget.
A megbízhatóságot meghatározó alapvető alkatrészek
A lézerforrás a gép szíve, de több más alkatrész is meghatározza a hosszú távú teljesítményt:
- Lézerforrás - Az IPG (USA), a RAYCUS és a GW a három meghatározó szálas lézerforrás-márka. Az IPG prémium árat kér a sugárminőségért és az élettartamért; a RAYCUS és a GW kiváló ár-érték arányt kínál általános feldolgozási munkákhoz.
- Vágófej - A Precitec és a Raytools a leggyakoribb márkák. Keressen automatikus fókuszálási képességet és könnyen cserélhető védőlencse-rendszert.
- Szervomotorok és hajtások - A Yaskawa, a Fuji és a Delta a szabványos. A japán szervorendszerek (Yaskawa, Fuji) kiváló pozicionálási pontosságot és élettartamot kínálnak.
- Vezérlő - A CypCut és az LNC a legelterjedtebb CNC-vezérlők szálas lézervágáshoz. Mindkettő támogatja a szabványos DXF/DWG importot és a nesting-optimalizálást.
- Hűtő - Gyakran figyelmen kívül hagyják, de kritikus fontosságú. A megfelelő méretű hűtő biztosítja a lézerforrás hőmérséklet-stabilitását, ami közvetlenül befolyásolja a sugárminőséget és a vágás konzisztenciáját.
Gázválasztás: oxigén vs. nitrogén
A segédgáz választása befolyásolja a vágás minőségét és az üzemeltetési költségeket is:
- Oxigén - Szénacélhoz használják. Az oxigén exoterm módon reagál a fémmel, hőt adva a vágáshoz, és lehetővé teszi a vastagabb anyagok vágását alacsonyabb teljesítményen. Az éloxidáció kompromisszum.
- Nitrogén - Rozsdamentes acélhoz, alumíniumhoz és akkor használják, ha az élminőség fontos. A nitrogén megakadályozza az oxidációt, tiszta, hegesztésre kész éleket eredményezve. Ugyanakkor lényegesen több gázt fogyaszt (magasabb nyomás), és többe kerül.
Azoknak az üzemeknek, amelyek szénacélt és rozsdamentes acélt is vágnak, elengedhetetlen a kétgázos rendszer. Sok létesítmény emellett beruház egy PSA nitrogéngenerátorba a hosszú távú gázköltségek csökkentése érdekében.
Alapterület, áramellátás és telepítés
Vásárlás előtt ellenőrizze, hogy létesítménye alkalmas-e a gép fogadására:
- Elektromos - Egy 3000 W-os gép jellemzően 380 V-os háromfázisú ellátást igényel, 50–80 A-es dedikált áramkörrel. A nagy teljesítményű rendszerek (12 kW+) akár 200 A+ áramkört is igényelhetnek.
- Alapterület - Számoljon helyet az anyag be- és kirakodásához, a hűtő elhelyezéséhez és a kezelő hozzáféréséhez. Egy 1500 × 3000 mm-es gép körülbelül 4 × 6 m alapterületet igényel a szabad helyekkel együtt.
- Gázellátás - Gondoskodjon megfelelő szellőzésről és gáztárolásról. Az ömlesztett nitrogén külső tárolótartályokat és szállítási szerződéseket igényel.
CE-megfelelőség európai vásárlók számára
Ha az EU-ba importál, a 2006/42/EK irányelv szerinti CE-jelölés kötelező. Győződjön meg arról, hogy a szállító biztosítja:
- Megfelelőségi nyilatkozat harmonizált szabványokkal (EN 13849-1, EN 60825-1)
- Műszaki dokumentáció, beleértve a kockázatértékelést
- Használati útmutató az Ön nyelvén
- Biztonsági reteszelések, sugárzásvédő burkolatok és vészleállító rendszerek
A döntés meghozatala: gyakorlati ellenőrzőlista
A rendelés leadása előtt válaszoljon ezekre a kérdésekre:
- Mekkora a maximális anyagvastagság, amelyet naponta vágnom kell?
- Milyen lemezméreteket szállítanak a beszállítóim?
- Szükségem van cserélhető asztalra a folyamatos gyártáshoz?
- Mekkora a havi gázfogyasztásom, és érdemes-e nitrogéngenerátorba fektetnem?
- A géphez jár-e CE-dokumentáció az én piacomra?
- Milyen garanciális feltételeket és vevőszolgálatot kínál a szállító?
Ha ezekre a gyakorlati szempontokra összpontosít a marketing-állítások helyett, olyan szálas lézervágó gépet választ, amely illeszkedik a működéséhez – nem pedig olyat, amelyik a specifikációs lapon jól mutat, de a napi gyártásban alulteljesít.
Segítségre van szüksége a megfelelő szálas lézervágó gép kiválasztásához az Ön alkalmazásához? Vegye fel a kapcsolatot műszaki csapatunkkal személyre szabott ajánlásért, az anyagkövetelmények és a gyártási mennyiség alapján.