
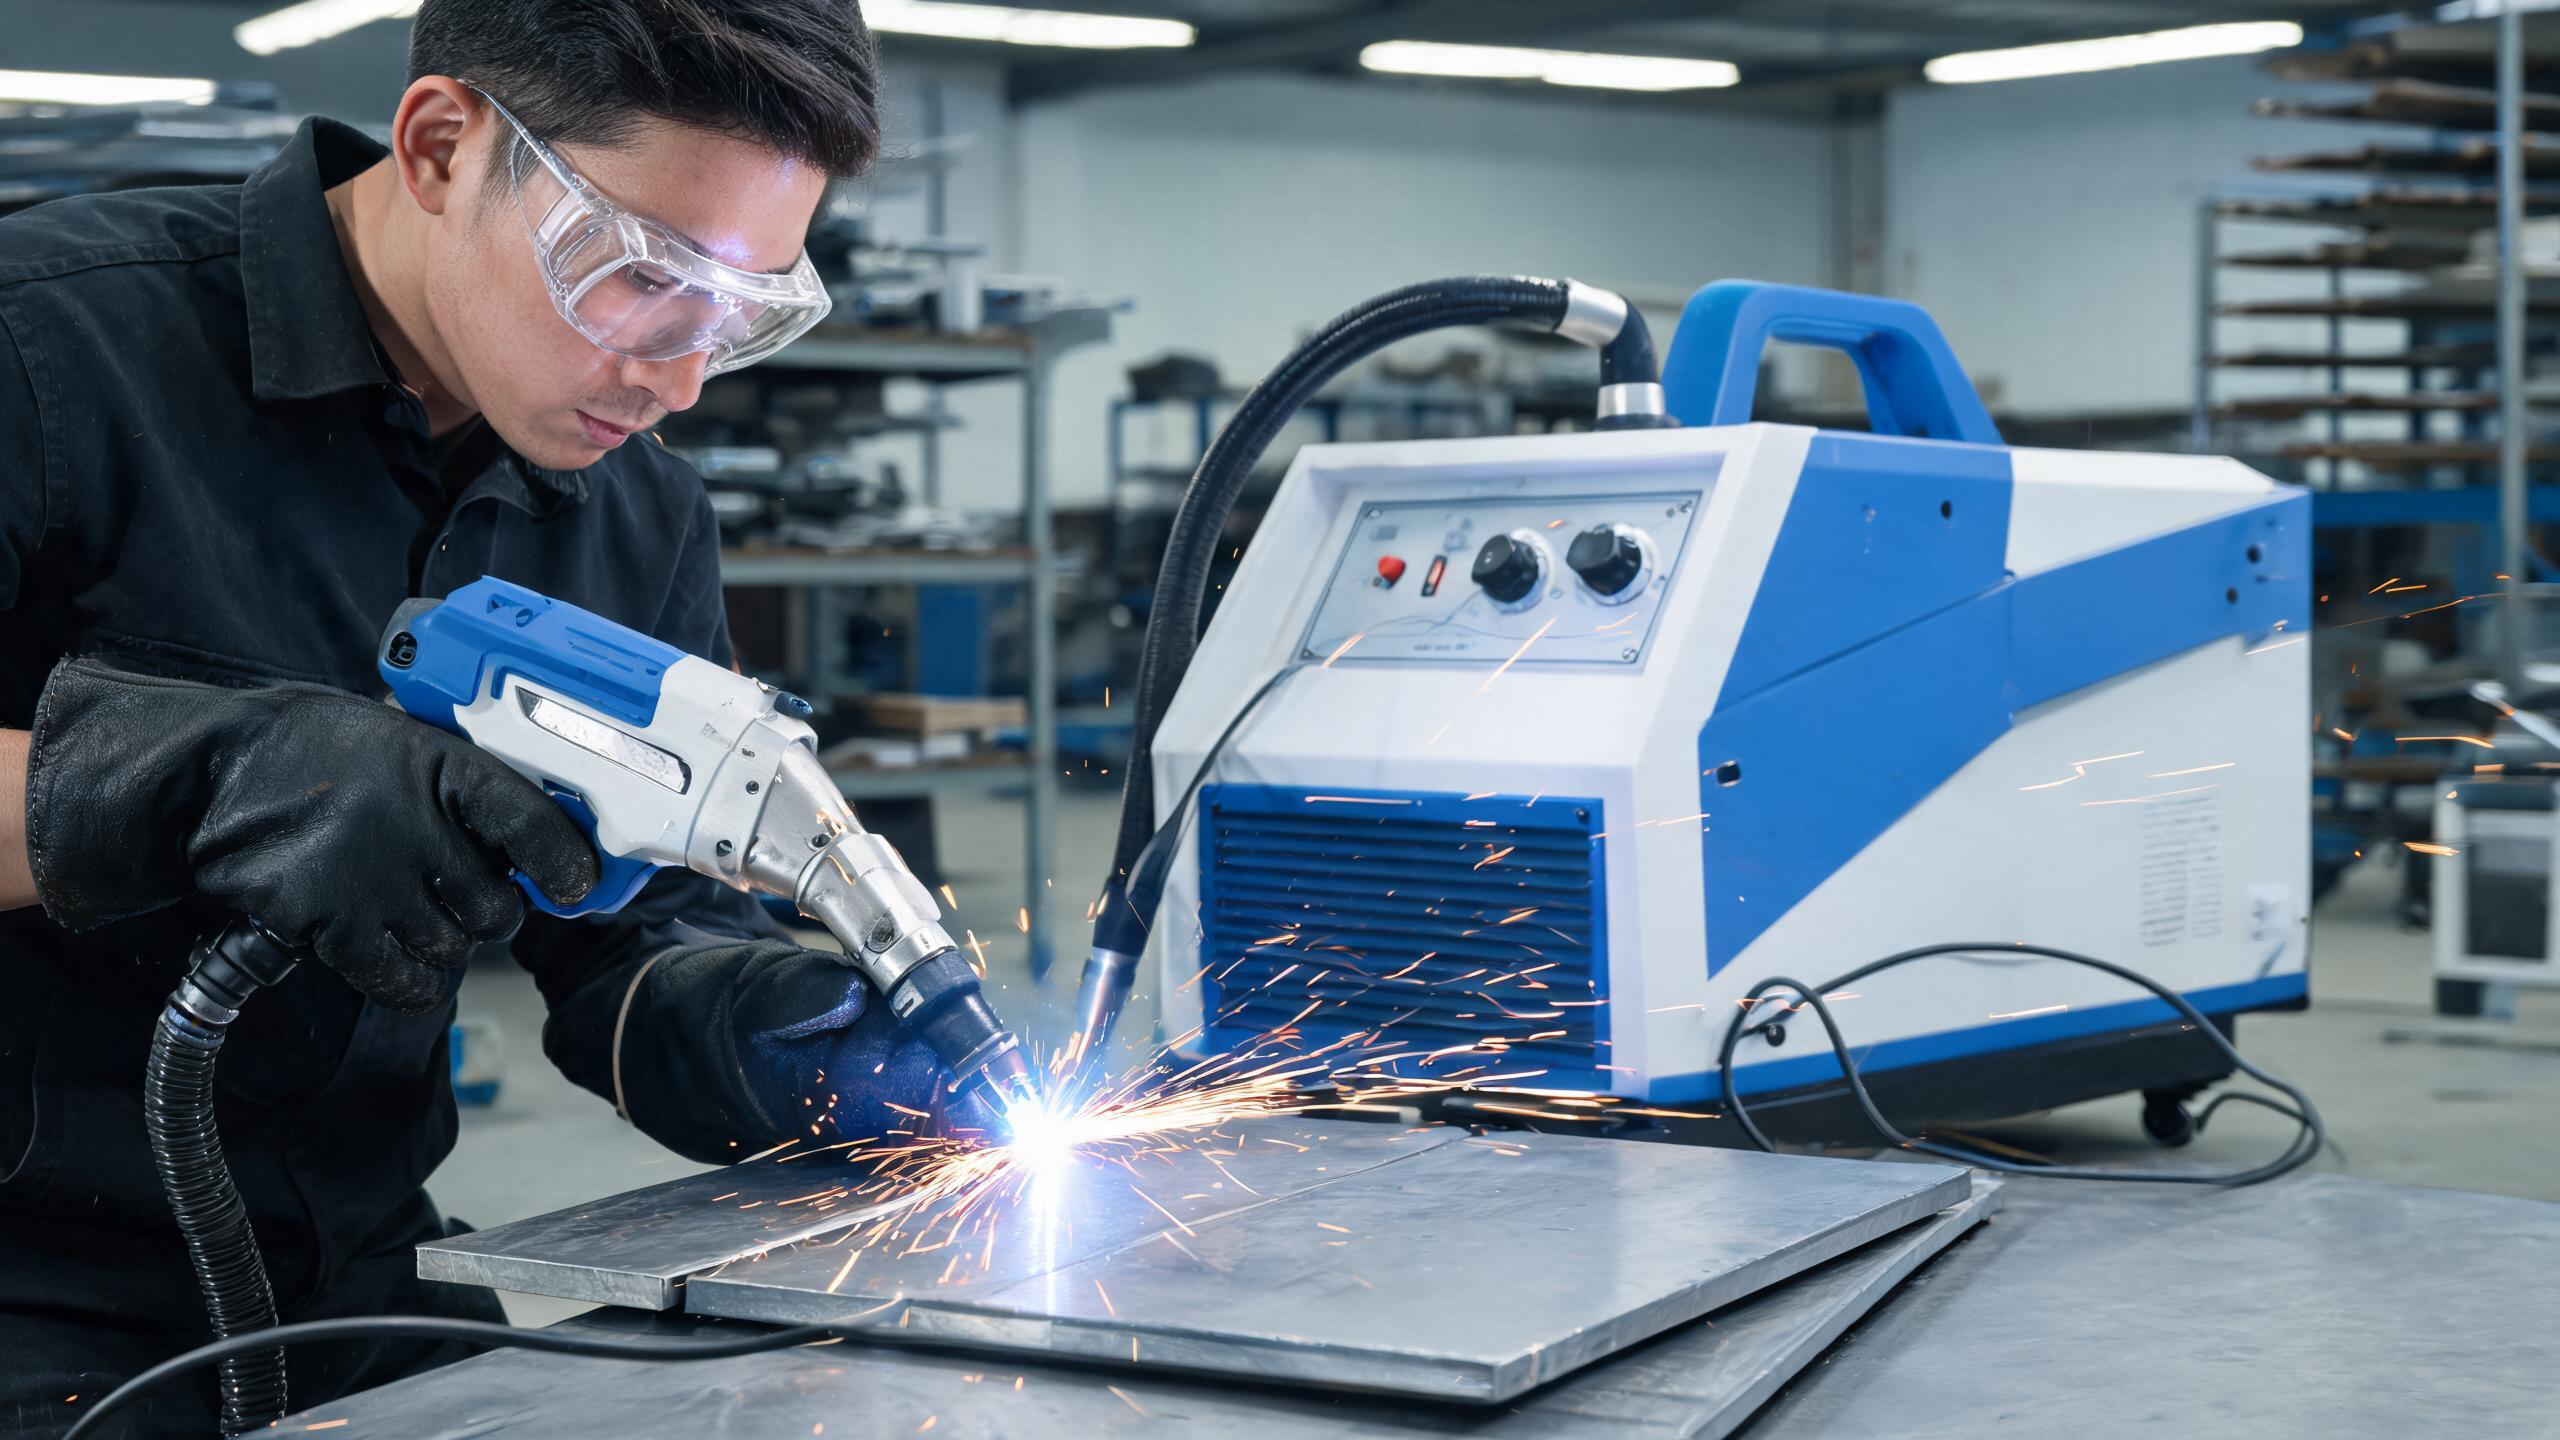
Gyakorlati elemzés a kézi lézerhegesztő gépek előnyeiről, anyag- és vastagságkorlátairól, alkalmazási forgatókönyveiről és biztonsági szempontjairól B2B vásárlók számára – valós 1000 W-os és 1500 W-os hegesztő specifikációk alapján.
Miért váltja fel a kézi lézerhegesztés a hagyományos módszereket
Lépjen be ma egy lemezgyártó műhelybe, és valószínűleg kézi lézerhegesztő gépet fog látni használatban – ez öt évvel ezelőtt még ritkaságszámba ment volna. A változást egyszerű valóság hajtja: a kézi lézerhegesztők tisztább varratokat, gyorsabb ciklusidőket és alacsonyabb utólagos megmunkálási költségeket biztosítanak, mint a TIG vagy MIG hegesztés vékony és közepes vastagságú fémeknél.
A B2B vásárlók számára, akik hordozható lézerhegesztő berendezést értékelnek, a kérdés az, hogy a technológia illeszkedik-e az Ön konkrét anyagaihoz, gyártási mennyiségéhez és kezelői képzettségéhez. Ez a cikk a valós előnyöket, gyakorlati korlátokat és alkalmazási forgatókönyveket bontja le a tényleges gépspecifikációk alapján.
Hogyan működik a kézi lézerhegesztés
A kézi szálas lézerhegesztő gép nagy energiájú lézersugarat irányít egy rugalmas optikai szálon keresztül egy kézi hegesztőpisztolyba. A sugár megolvasztja az alapfémet (és a töltőhuzalt, ha használnak) a kötésnél, létrehozva a hegesztési varratot. A hagyományos ívhegesztéssel ellentétben a hőbevitel erősen koncentrált – a hőhatásövezet (HAZ) lényegesen keskenyebb, ami kevesebb hőtorzulást és kevesebb elszíneződést jelent a varrat körül.
Maga a hegesztőpisztoly könnyű – jellemzően körülbelül 1,8 kg –, és páncélozott szálkábellel csatlakozik a főegységhez. A kezelő a pisztolyt a kötés mentén vezeti, és a gép állandó sugárkimenetet tart fenn a kéz sebességének ingadozásaitól függetlenül, az effektív tartományon belül.
Gyakorlati előnyök a TIG és MIG hegesztéssel szemben
1. Sebesség
A kézi lézerhegesztés jellemzően 2–4-szer gyorsabb, mint a TIG hegesztés ugyanazon a kötésen. Egy 1500 W-os kézi hegesztő egyetlen menetben 3 mm-es behatolású varratot készíthet rozsdamentes acélon – ez a feladat TIG-vel több menetet és lényegesen több időt igényelne.
2. Minimális utólagos megmunkálás
A koncentrált hőbevitel keskeny, tiszta hegesztési varratot eredményez minimális oxidációval (védőgáz használata esetén). Rozsdamentes acél alkalmazásoknál, mint például konyhai berendezések, liftpanelek és orvosi eszközházak, ez gyakran kiküszöböli a hegesztés utáni csiszolás vagy polírozás szükségességét – jelentős munkaerő-megtakarítás.
3. Alacsony hőtorzulás
Mivel a HAZ keskeny (jellemzően 0,5–1,5 mm, szemben a TIG 3–5 mm-ével), a vékony lemezek (0,5–2 mm) laposak maradnak. Ez kritikus azoknál az alkalmazásoknál, ahol a méretpontosság számít – burkolatok, ajtók és látható varratok a fogyasztókkal érintkező termékeknél.
4. Nincs fogyóeszköz az autogén hegesztésnél
Ha a kötés kialakítása lehetővé teszi az autogén hegesztést (az alapfém megolvasztása töltőanyag nélkül), nincs szükség huzalelőtolásra és volfrám elektróda cseréjére sem. A fő fogyóeszköz a védőgáz (argon vagy nitrogén), ami sokkal olcsóbb, mint a folyamatos TIG fogyóeszközök.
Mit lehet ténylegesen hegeszteni: Anyag- és vastagságkorlátok
A valós gépspecifikációk alapján íme, mit kezelnek az 1000 W-os és 1500 W-os kézi hegesztők:
| Anyag | 1000 W max. vastagság | 1500 W max. vastagság |
|---|---|---|
| Rozsdamentes acél | 2,0 mm | 3,0 mm |
| Szénacél | 2,5 mm | 3,0 mm |
| Alumínium | 1,5 mm | 3,0 mm |
Vastagabb anyagokhoz (4 mm+) a fix vagy automata lézerhegesztő rendszer megfelelőbb. A kézi hegesztőkészülékek vékony és közepes vastagságú lemezekhez készültek – ha a névleges teljesítményükön túl terhelik őket, egyenetlen behatolást eredményez, és károsíthatja az optikát.
Hegesztőpisztoly-profilok és rugalmasság
A modern kézi lézerhegesztők egyik alulértékelt tulajdonsága a hegesztési hullámforma-könyvtár. Egy 1500 W-os gép jellemzően 50+ előre beállított hegesztési profilt tartalmaz – különböző nyalábformákat (pont, vonal, kör, spirál), amelyeket különböző kötéstípusokhoz, anyagokhoz és vastagságokhoz optimalizáltak. Ez azt jelenti, hogy a kezelő egy vékony rozsdamentes lemez és egy vastagabb szénacél konzol hegesztése között egyszerűen egy másik profil kiválasztásával válthat az érintőképernyőn – berendezés-átállás nélkül.