
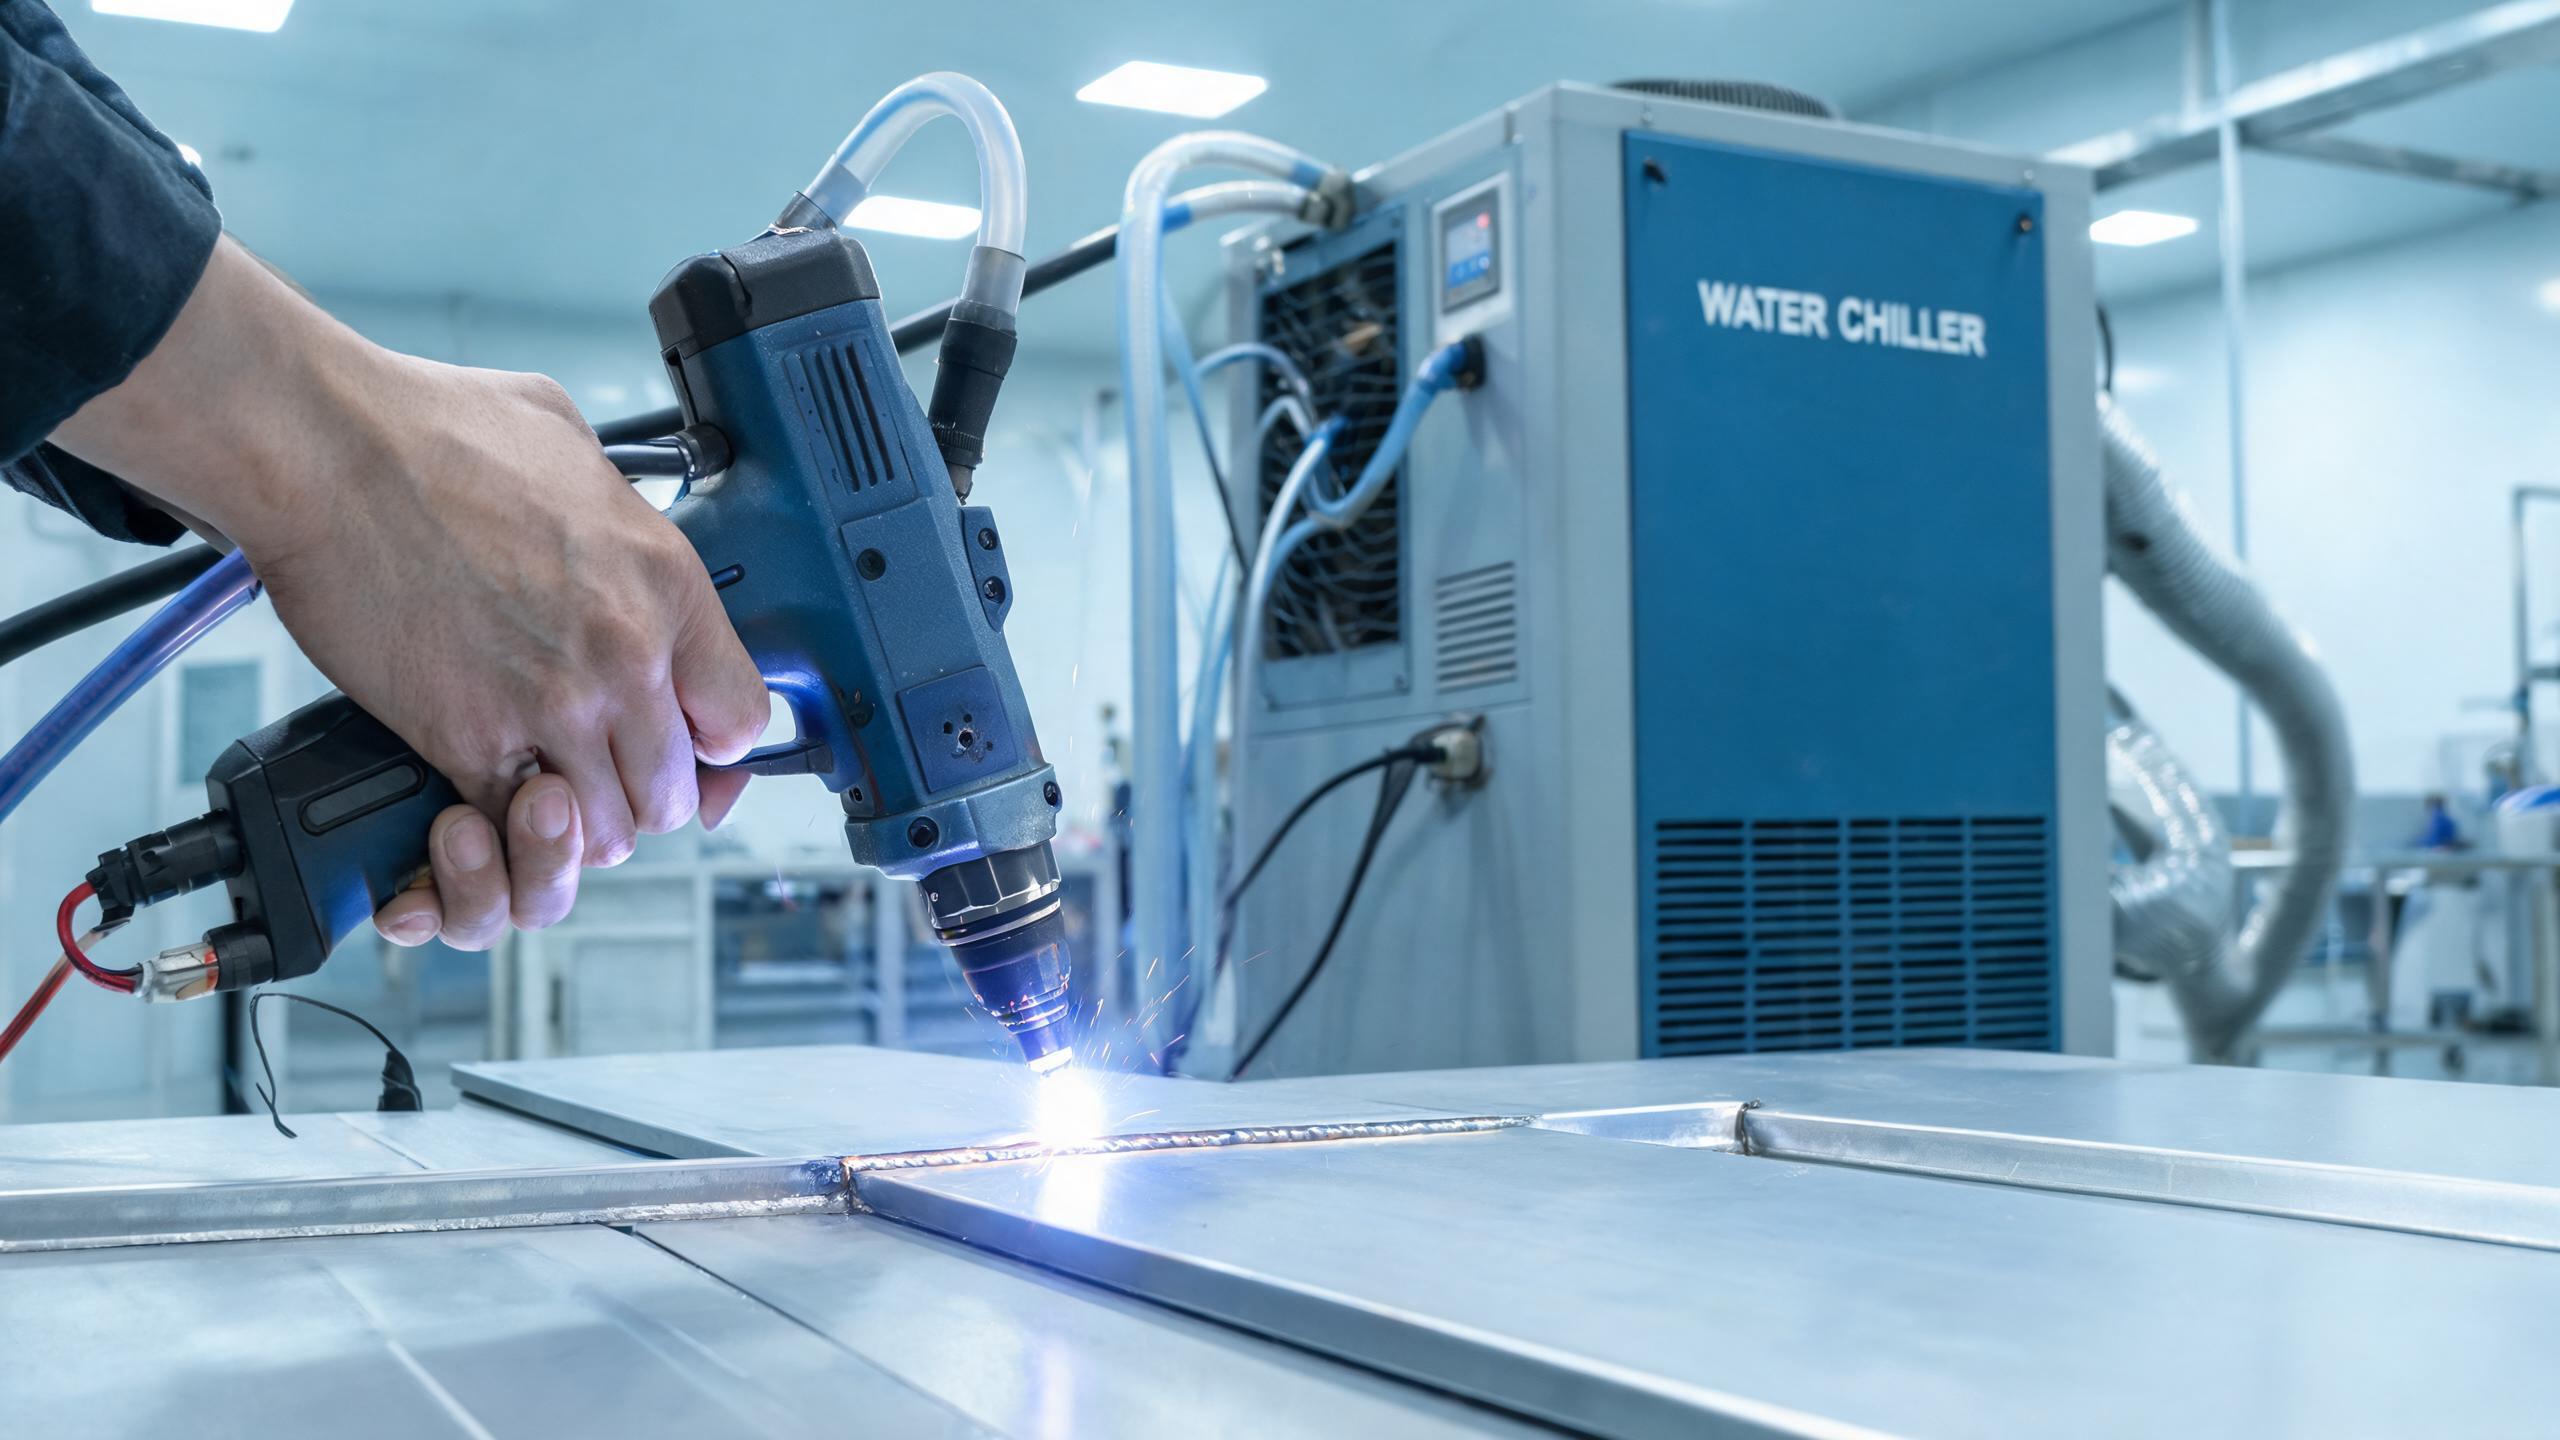
Gyakorlati útmutató az alumíniumötvözet kézi lézerhegesztő gépekkel történő hegesztéséhez, amely lefedi a teljesítményválasztást (1000W-3000W), az oxidréteg kezelését, a porozitás megelőzését, a kulcsfontosságú paramétereket és a vízhűtést a folyamatos gyártáshoz.
Műszaki útmutató
Miért jelent kihívást az alumíniumötvözet a lézerhegesztésben
Az alumíniumötvözet az egyik legszélesebb körben használt fém a gyártásban – az autóipari karosszériaelemektől a repülőgép-alkatrészekig, hűtőbordákig és a fogyasztói elektronika házaiig. Mégis az egyik legnehezebben hegeszthető anyag is egyenletesen. Egy kézi lézerhegesztő gép az alumínium számos eredendő kihívását kezeli, de annak megértése, hogy ez a fém miért viselkedik úgy, ahogy a lézersugár alatt, az első lépés a megbízható hegesztési varratok eléréséhez.
Az alumíniumnak három tulajdonsága bonyolítja a hegesztést:
- Magas reflexió - Az alumínium a beeső lézerenergia akár 90%-át visszaveri szobahőmérsékleten, különösen az 1070 nm-en működő szálas lézereknél. Ez azt jelenti, hogy több teljesítményre van szükség a kulcslyuk elindításához, és a kezdeti visszaverődés károsíthatja az optikát, ha nem kezelik megfelelően.
- Magas hővezető képesség - Az alumínium körülbelül négyszer gyorsabban vezeti a hőt, mint az acél. A hő gyorsan távozik a hegesztési zónából, ami azt jelenti, hogy nagyobb teljesítménysűrűségre van szükség a stabil olvadékfürdő fenntartásához.
- Oxidréteg - A levegővel való érintkezés után másodperceken belül természetes alumínium-oxid film (Al₂O₃) képződik a felületen. Ennek az oxidnak az olvadáspontja körülbelül 2072 °C, ami jóval magasabb, mint az alumínium saját 660 °C-os olvadáspontja. Ha nem távolítják el vagy nem kezelik megfelelően, hiányos olvadást és oxidzárványokat okozhat a hegesztési varratban.
Ezek a tényezők pontosan azt jelentik, hogy a megfelelő berendezés és paraméterek kiválasztása miért fontosabb az alumínium esetében, mint sok más fémnél. A berendezési lehetőségek és technikák átfogóbb áttekintéséhez tekintse meg útmutatónkat a hordozható lézerhegesztő gép alumíniumhoz.
Hogyan kezeli a kézi lézerhegesztő gép az alumíniumot
A Shandong Xinhong CNC Technology Co., Ltd. kézi szálas lézerhegesztő gépeket kínál négy teljesítményszinten: 1000 W, 1500 W, 2000 W és 3000 W. Alumíniumötvözet hegesztésénél a teljesítmény kiválasztása kritikus a fém magas reflexiója és hővezető képessége miatt.
Íme, hogyan viszonyul a teljesítménytartomány az alumíniumvastagság-tartományokhoz a gép képességei alapján:
| Lézer teljesítmény | Ajánlott alumíniumvastagság | Jellemző alkalmazás |
|---|---|---|
| 1000 W | 0,5–1,5 mm | Vékony lemez, elektronikai házak |
| 1500 W | 1,0–3,0 mm | Általános fémmegmunkálás, konzolok |
| 2000 W | 1,5–3,0 mm | Vastagabb lemezek, szerkezeti elemek |
| 3000 W | 2,0–3,0 mm+ | Nagy igénybevételű alumínium alkatrészek |
Megjegyzés: Az 1500W-os modell maximális behatolási mélysége 3 mm rozsdamentes acélon és alumíniumon egyaránt, a varrat egyenletessége ±0,1 mm. Ez sokoldalú választássá teszi a több anyaggal dolgozó fémmegmunkálók számára.
A szálas lézerforrás ezekben a gépekben fókuszált, nagy teljesítménysűrűségű sugarat biztosít, ami segít leküzdeni az alumínium reflexiós akadályát. Amint a kulcslyuk kialakul – jellemzően az első néhány ezredmásodpercben –, az abszorpciós arány drámaian megnő, mivel az olvadt fém sokkal hatékonyabban nyeli el az energiát, mint a szilárd felület.
Az oxidréteg kezelése hegesztés előtt
Az alumínium-oxid rétegen nem lehet úgy áthegeszteni, hogy jó eredményt várjunk. Ezt kezelni kell, mielőtt a lézer hozzáér a fémhez:
- Mechanikus eltávolítás: Használjon rozsdamentes acél drótkefét (kizárólag alumíniumhoz, a keresztszennyeződés elkerülése érdekében) vagy Scotch-Brite-ot az oxidréteg eltávolításához a hegesztési zónából. Ezt a hegesztés előtt 1–2 órán belül végezze el, mivel az oxidréteg azonnal újraképződik.
- Kémiai tisztítás: Gyártási környezetben a lúgos maratás, majd a derítszagtalanítás és öblítés egyenletesebb felület-előkészítést biztosít.
- Huzalelőtoló opció: A kézi lézerhegesztő gép felszerelhető automata huzalelőtolóval. Alumínium hegesztésekor az ER4043 vagy ER5356 töltőhuzal használata segít kompenzálni az alapfém alacsony olvadáspontját, és javítja a varrat megjelenését.
Ha kihagyja az oxidréteg eltávolítását, porozitás, zárványok és egyenetlen behatolás kockázatát vállalja – függetlenül attól, hogy milyen jól állítja be a paramétereket.
A porozitás megelőzése alumíniumhegesztésnél
A porozitás a leggyakoribb hiba az alumínium lézerhegesztésében. Az alumínium nagy hidrogénoldó képessége folyékony állapotban – kombinálva az oldhatóság drasztikus csökkenésével a megszilárdulás során – azt jelenti, hogy a jelenlévő hidrogén gázpórusokként csapdázódik.
A hidrogén forrásai közé tartozik a felületi nedvesség, a maradék zsír vagy olaj, maga az oxidréteg, és akár a magas környezeti páratartalom is. A porozitás minimalizálása érdekében:
- Hegesztés előtt alaposan tisztítsa meg a hegesztési zónát acetonnal vagy izopropil-alkohollal.
- Használjon nagy tisztaságú argont (99,999%) védőgázként, 15–20 L/perc áramlási sebességgel.
- Tárolja az alumíniumlemezeket száraz környezetben; kerülje az esőnek vagy magas páratartalomnak kitett anyag hegesztését.
- Használja a huzalelőtolót megfelelően tárolt, tiszta töltőhuzallal.
A kézi lézerhegesztő gép folyamatos hullámú működése és állítható impulzusparaméterei finom szabályozást tesznek lehetővé a hőbevitel felett, ami segít a megszilárdulási sebesség szabályozásában és a pórusképződés csökkentésében.
Kulcsfontosságú paraméterek, amelyeket be kell állítani
Az alumínium eltérő paraméterbeállításokat igényel, mint az acél. Bár a pontos értékek az adott ötvözettől, vastagságtól és kötéstípustól függenek, itt vannak a kritikus paraméterek, amelyeket be kell hangolni:
- Lézerteljesítmény: Kezdje a névleges teljesítmény 80–90%-ánál alumínium esetén, mivel a magas reflexió koncentrált energiát igényel. Az 1500W-os egységnél a tipikus kezdőpont 1200–1500W 2 mm-es alumíniumlemezhez.
- Hegesztési sebesség: A lassabb sebességek (8–15 mm/s 2 mm-es anyagnál) elegendő hőbevitelt biztosítanak, de a túl lassú átégést okozhat vékony alumíniumnál. Először hulladékon teszteljen.
- Védőgáz: Az argon a standard. Az argon-hélium keverékek (pl. 50/50) javíthatják a behatolást vastagabb szakaszoknál, mivel a hélium növeli a plazma hőmérsékletét.
- Fókuszpozíció: Enyhe defókusz (0,5–1,0 mm-rel a felület felett) gyakran szélesebb, stabilabb hegesztési medencét eredményez alumíniumnál.
A gép 50+ hegesztési paraméterkészletet tud tárolni, így ha egyszer beállította a megfelelő értékeket egy adott alumíniumötvözet-vastagság kombinációhoz, azonnal elmentheti és visszahívhatja azokat – kiküszöbölve a próba-hiba módszert ismétlődő munkáknál.
Vízhűtés folyamatos gyártáshoz
Az alumíniumhegesztés jelentős hőt termel a nagy teljesítményigény miatt. Az ezekben a kézi lézerhegesztő gépekben található vízhűtőrendszert úgy tervezték, hogy kezelje ezt a terhelést, támogatva a 8 órás vagy annál hosszabb folyamatos működést hőleállás nélkül. Ez elengedhetetlen olyan gyártási környezetben, ahol az állásidő közvetlenül befolyásolja a kibocsátást.
A hűtő stabil lézerforrás-hőmérsékletet tart fenn, ami viszont konzisztens sugárminőséget és teljesítményt biztosít hosszú műszakok során. Az alumínium alkatrészeken sorozatmunkát végző fémmegmunkálók számára ez kiszámítható varratminőséget jelent az elsőtől az utolsó darabig.
Tanúsítványok és minőségbiztosítás
A kézi lézerhegesztő gépek CE és RoHS tanúsítvánnyal rendelkeznek, és a Shandong Xinhong CNC Technology ISO 9001:2015 minőségirányítási rendszer szerint működik. Azoknak a vevőknek, akik európai piacokra vagy dokumentált minőségi megfelelést igénylő iparágakba szállítanak, ezek a tanúsítványok alapvető biztosítékot nyújtanak.
Következtetés
Az alumíniumötvözet hegesztése kézi lézerhegesztő géppel teljesen megvalósítható, ha tiszteletben tartjuk az anyag egyedi tulajdonságait. A kulcs a teljesítmény és a vastagság összehangolása, az oxidréteg eltávolítása, a hidrogénforrások ellenőrzése, valamint az optimalizált paraméterek tárolása a reprodukálhatóság érdekében. Az 1000W és 3000W közötti teljesítményopciókkal ezek a gépek lefedik az alumínium-megmunkálási igényeket a vékony lemeztől a szerkezeti lemezig.