
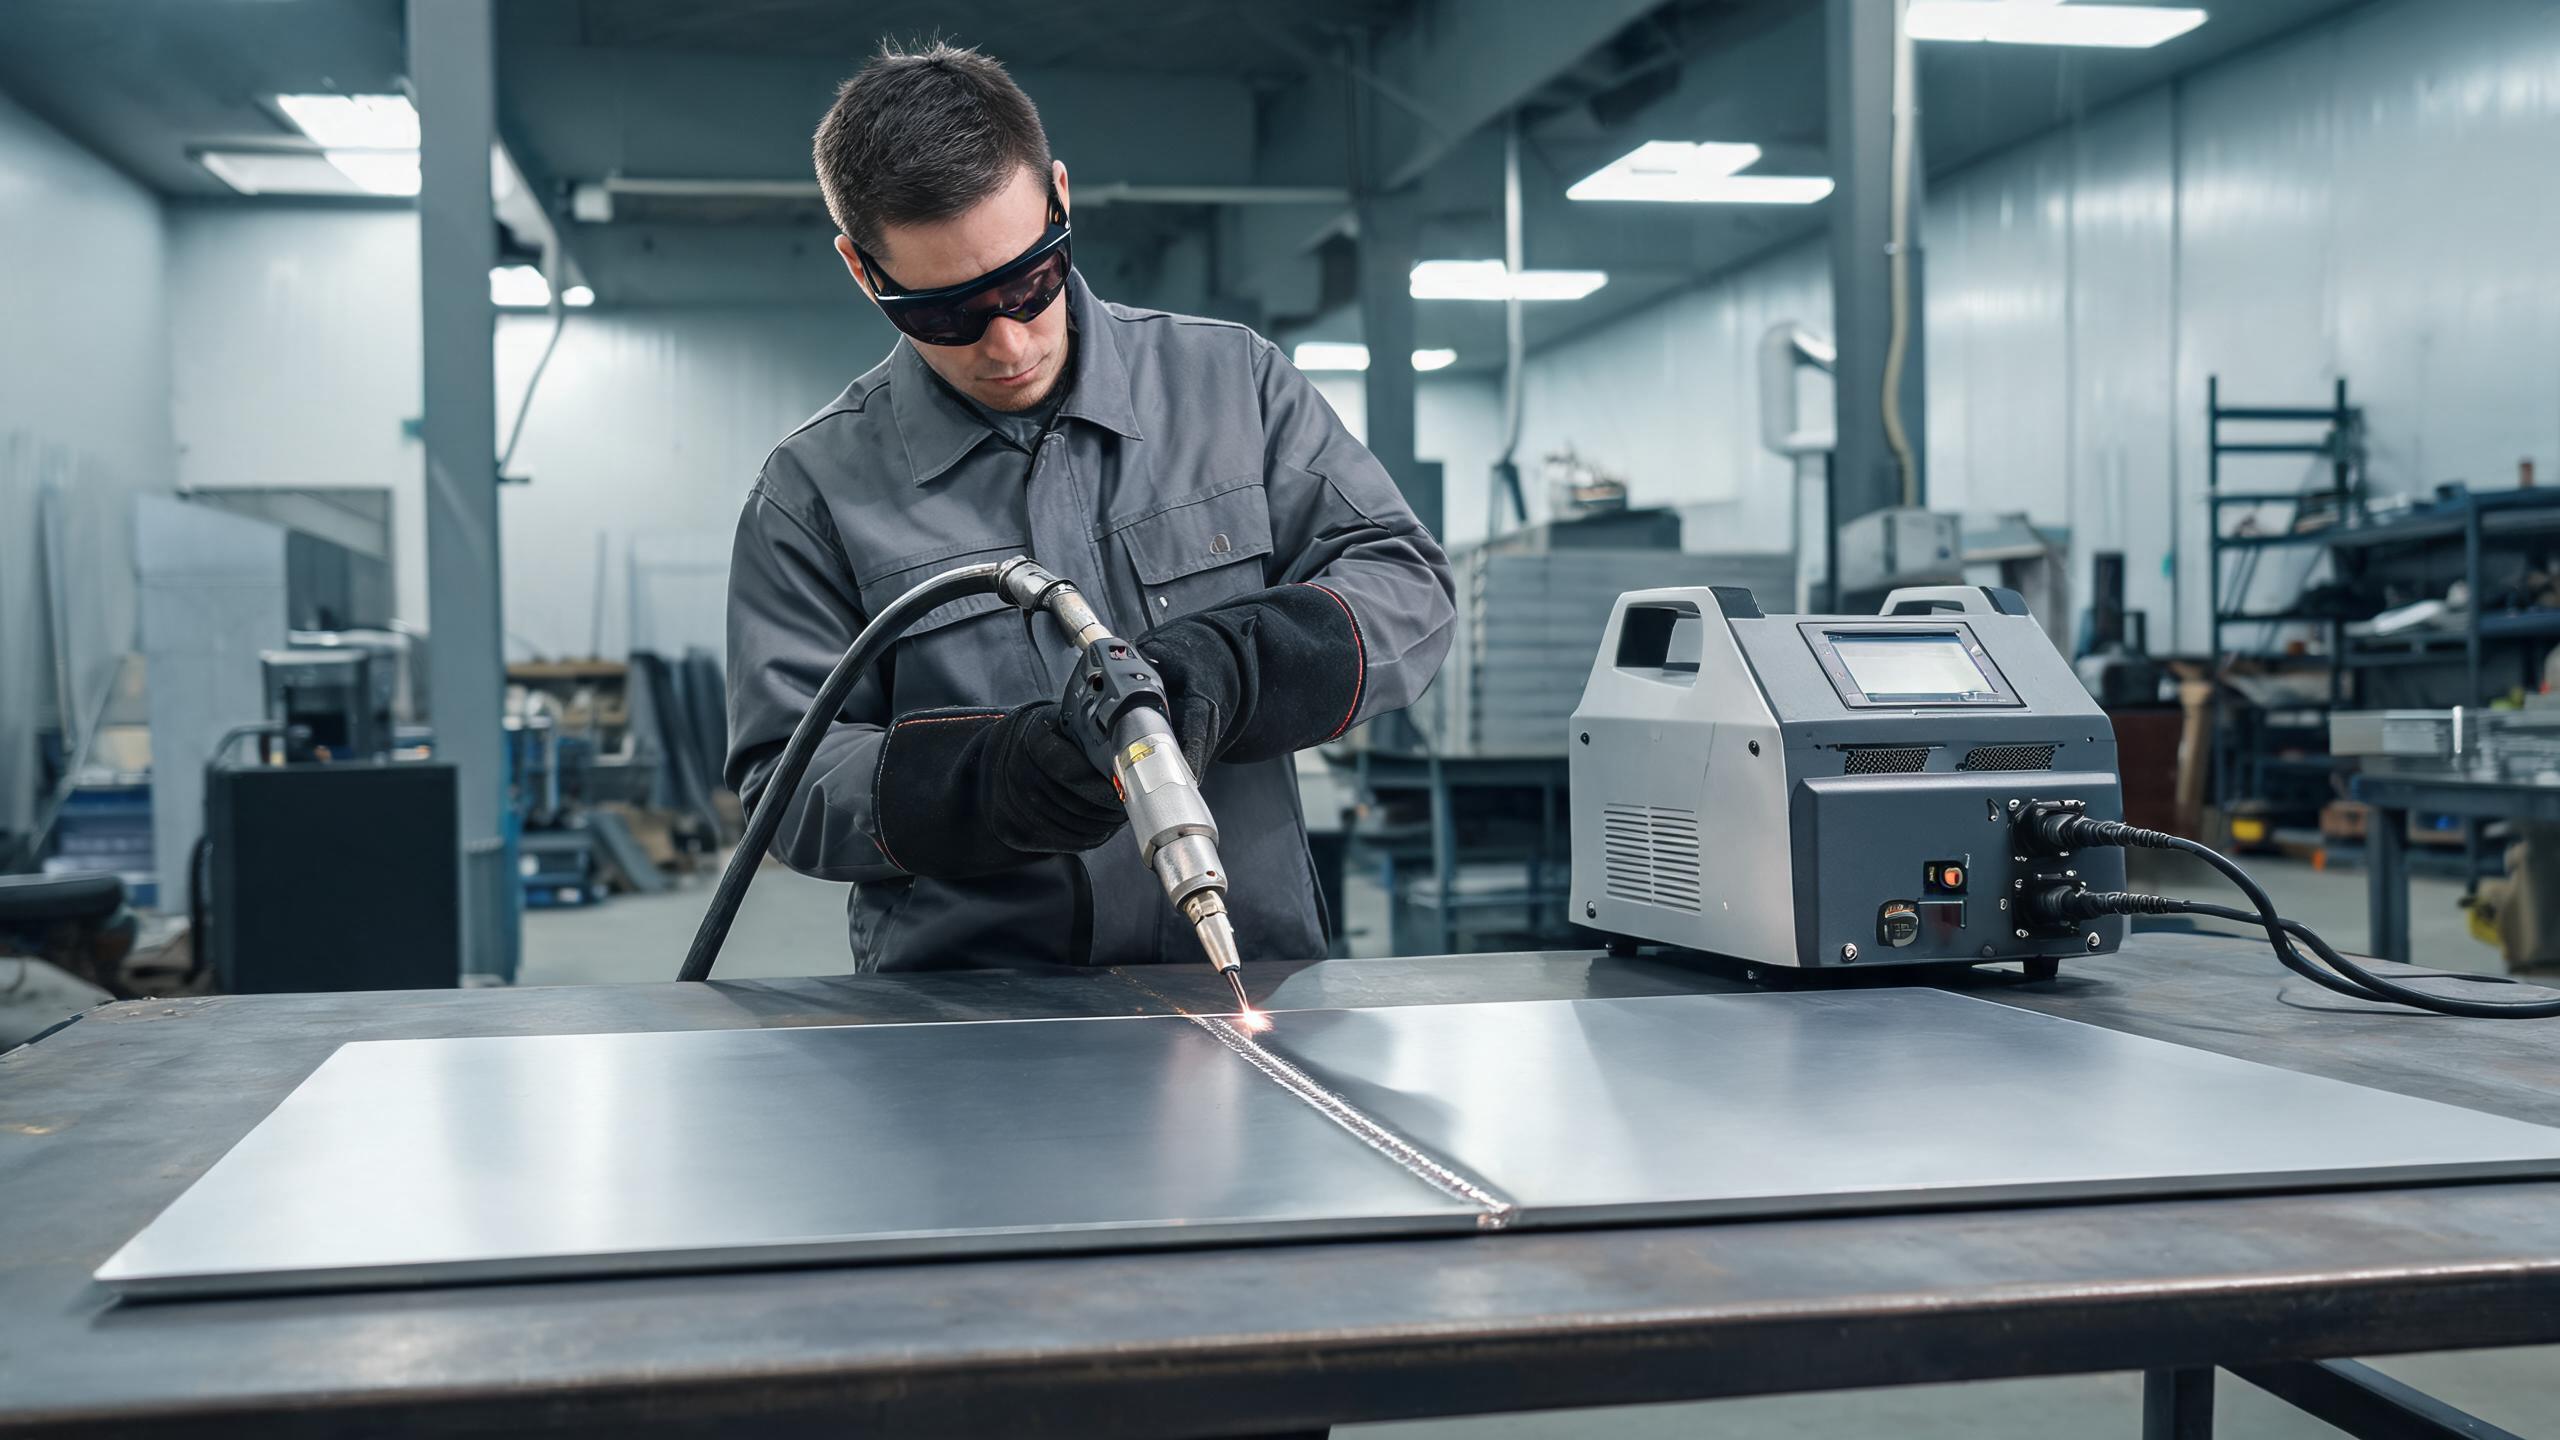
Gyakorlati útmutató a kézi lézerhegesztő gépek lemezfémhez való használatához, lefedve a teljesítményválasztást, a kötéstípusokat, a hegesztési tippeket és a TIG/MIG módszerekkel szembeni előnyöket.
Miért ideális a lemezfém a kézi lézerhegesztéshez
A lemezfém-megmunkálás a kézi lézerhegesztő gépek egyik leggyakoribb alkalmazási területe. A vékony rozsdamentes acéllemezek – jellemzően 0,5 mm és 3 mm között – pontosan azok, ahol a lézerhegesztés felülmúlja a hagyományos módszereket, mint a TIG vagy a MIG. A szálas lézer koncentrált hője keskeny hegesztési medencét hoz létre minimális hőhatású zónával, ami kevesebb hőtorzulást jelent vékony anyagon, gyorsabb haladási sebességet és tisztább varratokat, amelyek gyakran kevés vagy semmilyen utólagos megmunkálást nem igényelnek.
Akár burkolatokat, szekrényeket, légcsatornákat vagy dekorációs paneleket gyárt, a kézi lézerhegesztő gép rugalmasságot biztosít az olyan kötések kezeléséhez, amelyeket rögzített hegesztőállomással nehéz vagy lehetetlen elérni. Ez a gyakorlati útmutató mindent tartalmaz, amit a legjobb eredmények eléréséhez tudnia kell lemezfém esetén.
A teljesítmény hozzáigazítása a lemezvastagsághoz
A lemezfém vastagsága széles skálán mozog, és a megfelelő teljesítményszint attól függ, hogy milyen anyaggal dolgozik leggyakrabban. A Xinhong termékcsalád 1000W, 1500W, 2000W és 3000W kézi szálas lézerhegesztő gépeket kínál. Kifejezetten lemezfém munkákhoz:
- 1000 W - Ideális vékony lemezhez (0,5–1,5 mm). Tiszta, keskeny varratokat készít minimális hőbevitellel, így tökéletes olyan alkalmazásokhoz, ahol a torzulás veszélyt jelent, például rozsdamentes konyhai eszközök és elektronikai burkolatok esetén.
- 1500 W - A legsokoldalúbb választás lemezfém-műhelyek számára. Maximum 3 mm-es behatolási mélységgel rozsdamentes acélnál és alumíniumnál lefedi a szokásos lemezvastagságok teljes skáláját. A ±0,1 mm-es varratkonzisztencia biztosítja az egyenletes varratminőséget a gyártási sorozatok során.
- 2000W–3000W - Jobban megfelel, ha munkája túlmutat a lemezfémeken, vastagabb lemezekre is kiterjed. Ha megmunkáló műhelye lemezt és vastagabb anyagot is kezel, ezek a nagyobb teljesítményű modellek tartalékot biztosítanak vastagabb anyagokhoz, miközben vékonyabb alapanyagon is jól teljesítenek.
A legtöbb lemezfém-központú műveletnél az 1500W-os modell jelenti az ideális választást – elegendő teljesítmény a teljes szokásos vastagsági tartományhoz, a vékony anyag által megkövetelt pontossággal és konzisztenciával.
Előnyök a hagyományos hegesztési módszerekkel szemben
A TIG vagy MIG hegesztésről a kézi lézerhegesztő gép rozsdamentes acélhoz lemezfém-munkákra való váltás számos konkrét előnnyel jár:
- Csökkentett torzulás: A lézer fókuszált energiája kisebb területet melegít, így a környező anyag hűvösebb marad. Vékony lemezfémnél ez a különbség a sík panel és a hegesztés közben elvetemedő panel között.
- Nagyobb sebesség: A lézerhegesztés haladási sebessége jellemzően 2–4-szer gyorsabb, mint a TIG azonos vastagságoknál. Egy műhely számára, amely naponta több lemezfém-munkát végez, ez közvetlenül növeli a termelékenységet.
- Tisztább varratok: A szabályozott hőbevitel sima, egyenletes hegesztési varratokat eredményez, amelyek gyakran kiküszöbölik a köszörülés vagy polírozás szükségességét – jelentős munkaerő-megtakarítás olyan késztermékeknél, mint a rozsdamentes acél szekrények vagy látható díszítőelemek.
- Kevesebb töltőanyag: Sok lemezfém lézerhegesztés autogén, ami azt jelenti, hogy az illesztés töltőhuzal nélkül olvad össze. Ez csökkenti az anyagköltségeket és egyszerűsíti a hegesztési folyamatot.
Gyakori lemezfém kötéstípusok és megközelítésük
Tompakötések
A tompakötések – ahol két lemezélt szemtől szembe helyeznek – a legegyszerűbb alkalmazást jelentik. Igazítsa a lemezeket minimális réssel (ideálisan 0,1 mm alatt autogén hegesztésnél), és vezesse a lézert a varrat mentén. Az 1500W-os modell ±0,1 mm-es varratkonzisztenciája egyenletes behatolást biztosít a teljes kötéshosszon.
Átlapoló kötések
Átlapoló kötéseknél az egyik lemez átfedi a másikat. A lézer áthatol a felső lemezen, és hozzáhegeszti az alsó lemezhez. Ez a kötéstípus gyakori burkolatok összeszerelésénél és légcsatornáknál. Állítsa a fókuszpozíciót kissé mélyebbre, hogy a hegesztési medence elérje az alsó lemezt.
Sarokvarratok és T-kötések
Sarok- és T-kötéseknél lemezfém burkolatokban a kézi hegesztőpisztoly manőverezhetősége jelentős előny. A kezelő megdöntheti a pisztolyt, hogy az energiát a kötés gyökerébe irányítsa, így teljes összeolvadást ér el a rögzített hegesztőfej hozzáférési korlátai nélkül.
Hűtés és folyamatos üzem
A lemezfém-megmunkáló műhelyek gyakran folyamatos gyártási ütemezéssel dolgoznak. A Xinhong kézi lézerhegesztő gépeinek vízhűtéses rendszere 8+ órás folyamatos üzemet támogat, így a gép egy teljes műszakon át bírja hőleállás nélkül. Ez különösen fontos vékony lemez nagy haladási sebességgel történő hegesztésekor, amikor a lézerforrás szinte folyamatosan aktív.
A következetes hűtés a hegesztési minőség stabilitásához is hozzájárul. Ahogy a lézerforrás hőmérséklete szabályozott marad, a sugárparaméterek állandóak, ami viszont egyenletes hegesztési varratot eredményez – közvetlenül támogatva a ±0,1 mm-es konzisztencia specifikációt.
Gyakorlati tippek lemezfém lézerhegesztéshez
- A rés szabályozása: Autogén hegesztésnél (töltőanyag nélkül) tartsa a kötésrést 0,1 mm alatt. Ha a rés szélesebb, használjon töltőhuzalt, vagy váltson kissé alacsonyabb haladási sebességre, hogy a hegesztési medence áthidalja a rést.
- Védőgáz használata: Az argon vagy nitrogén védőgáz megakadályozza az oxidációt a rozsdamentes acéllemezen, így fényes, tiszta varratokat eredményez, amelyek nem igényelnek utólagos tisztítást.
- Haladási sebesség optimalizálása: Túl lassú haladásnál átégés veszélye áll fenn vékony anyagon; túl gyorsnál a behatolás nem teljes. Kezdje a gyártó ajánlott paramétereivel, és finomhangoljon az adott anyagminőség és vastagság alapján.
- Konzisztens pisztolyszög fenntartása: Az állandó 45–90 fokos szög (a kötéstípustól függően) egyenletes energiaeloszlást biztosít a varrat mentén.
- Az anyag tisztítása: Olaj, oxid vagy szennyeződés a lemez felületén porozitást és egyenetlen varratokat okozhat. Egy gyors letörlés oldószerrel hegesztés előtt másodperceket vesz igénybe, és megelőzi a hibákat.
Tanúsítványok, amelyek fontosak a lemezfém vásárlók számára
Amikor kézi lézerhegesztő gép a lemezfém gyártásban a tanúsítványok gyakorlati kérdést jelentenek, nem formalitást. A Xinhong termékcsalád gépei CE és RoHS tanúsítvánnyal rendelkeznek, megerősítve az európai biztonsági és környezetvédelmi előírásoknak való megfelelést. A vállalat ISO 9001:2015 tanúsítványa azt jelenti, hogy a gyártási folyamatokat dokumentált minőségirányítási rendszer szabályozza. Az európai vagy nemzetközi ügyfeleknek beszállító lemezfém-megmunkálók számára ezek a tanúsítványok gyakran ügyfélkövetelményt jelentenek.