
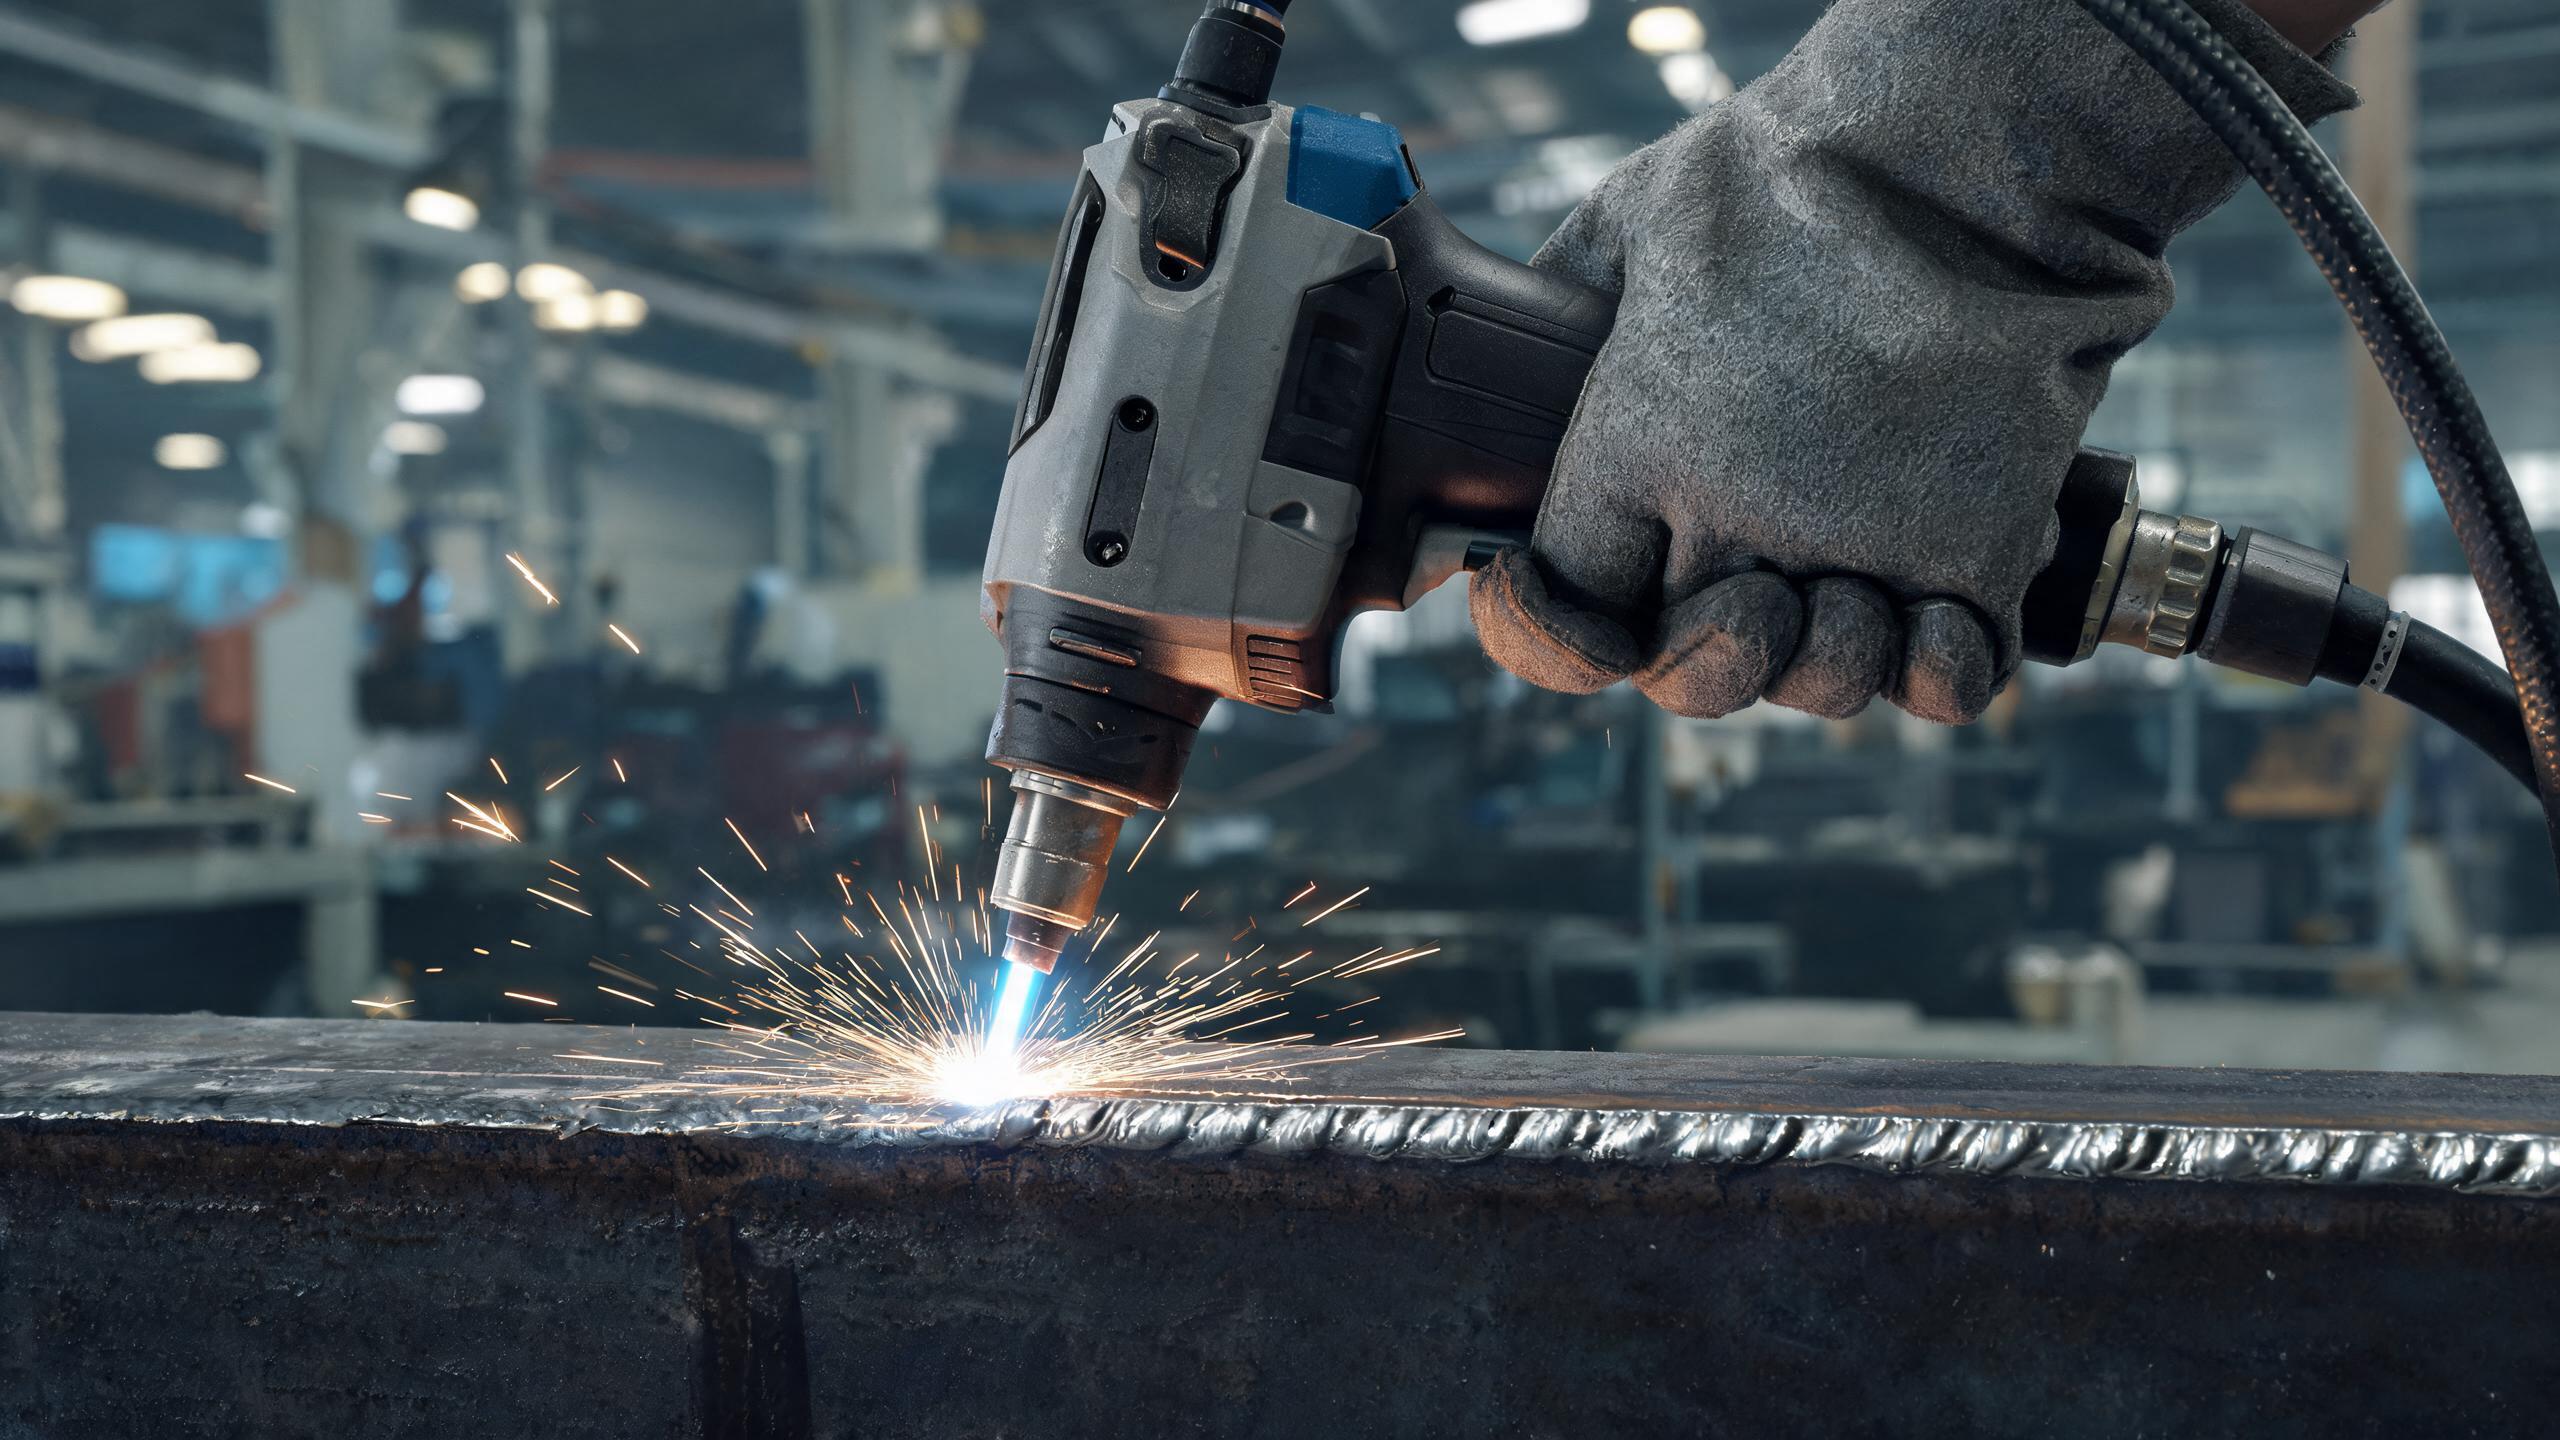
Műszaki útmutató acéllemez hegesztéséhez kézi lézerhegesztő géppel, amely lefedi az ajánlott teljesítménybeállításokat lemezvastagság szerint, a behatolási paramétereket, a hűtési követelményeket és a gyakorlati tippeket a tiszta, megismételhető varratok eléréséhez.
Acéllemez hegesztése kézi lézerrel: Az alapok
Az acéllemez az egyik leggyakoribb anyag a szerkezeti gyártásban, a gépgyártásban és a nehézgépiparban. A kézi lézerhegesztő gép olyan rugalmasságot biztosít a lemezhegesztésben, amelyet a rögzített portálrendszerek nem tudnak nyújtani – a kezelő szabadon mozoghat a nagy lemezek körül, bármilyen irányban hegeszthet, és hozzáfér a sarkokhoz és élekhez anélkül, hogy át kellene pozícionálnia a munkadarabot. A megfelelő paraméterek megértése minden lemezvastagsághoz elengedhetetlen az erős, tiszta varratok eléréséhez minimális hőtorzulással.
Teljesítménybeállítások lemezvastagság szerint
A kézi lézerhegesztő gép rozsdamentes acélhoz 1000W, 1500W, 2000W és 3000W konfigurációkban érhető el. Minden teljesítményszinthez tartozik egy gyakorlati lemezvastagság-tartomány, ahol optimálisan működik:
- 1000 W – Legjobb vékony lemezhez (1–2 mm). Tiszta varratokat készít könnyű acélon minimális hőbevitellel. Kerülje a 2 mm-nél nagyobb vastagságot – a nem megfelelő behatolás gyenge kötéseket eredményez.
- 1500 W – A legszélesebb körben használt szint lemezhegesztéshez. 3 mm maximális behatolást biztosít rozsdamentes acélban és alumíniumban, ±0,1 mm varrategyenletességgel. Ideális a legtöbb lemezgyártási feladathoz.
- 2000 W – 3–4 mm-es lemezvastagságig bővíti a képességeket. Alkalmas szerkezeti konzolokhoz, gépburkolatokhoz és közepes vastagságú lemezösszeállításokhoz.
- 3000 W – Vastag lemezhez (4 mm+) tervezve. Mély behatolást és nagy haladási sebességet biztosít nehéz szerkezeti alkalmazásokhoz.
Kulcsfontosságú hegesztési paraméterek szabályozása
Lézer teljesítmény és behatolási mélység
A behatolási mélységet elsősorban a lézer teljesítménye és a haladási sebesség határozza meg. Az 1500W-os modellnél, amely 3 mm-es rozsdamentes acéllemezen működik, a kulcsfontosságú paraméterek a következők:
- Teljesítménybeállítás: 1200–1500 W (az illesztés előkészítésétől függően állítsa)
- Haladási sebesség: általában 10–20 mm/s a teljes behatoláshoz 3 mm-es lemeznél
- Maximális behatolás: 3 mm rozsdamentes acélban és alumíniumban
- Varrategyenletesség: ±0,1 mm a teljes varrathosszon
Vastagabb lemeznél növelje a teljesítményt arányosan, és csökkentse a haladási sebességet – de először mindig teszteljen próbadarabon. A túlzott teljesítmény nagy haladási sebességgel alámetszést okoz, míg az elégtelen teljesítmény lassú haladással túlzott erősítést okoz.
Impulzusos vs. folyamatos hullámú üzemmód
A legtöbb kézi szálas lézerhegesztő folyamatos hullámú (CW) és impulzus üzemmódot is kínál:
- CW üzemmód – állandó teljesítményt biztosít a mély behatoláshoz. Legjobb vastagabb lemezhez és szerkezeti varratokhoz, amelyek teljes összeolvadást igényelnek.
- Impulzus üzemmód – váltakozik a nagy csúcsteljesítmény és a szünet között. Csökkenti a teljes hőbevitelt, így ideális vékony lemezhez és hőérzékeny alkalmazásokhoz, ahol a torzulást minimalizálni kell.
Huzalelőtolás és töltőanyag
A lemezhegesztéshez, amely hézagkitöltést vagy erősítést igényel, elengedhetetlen az integrált huzalelőtoló rendszer. Kulcsfontosságú szempontok:
- Huzalátmérő: 0,8–1,2 mm a szabványos lemezhegesztéshez
- Huzalanyag: egyezzen az alapfémhez – rozsdamentes acélhuzalt használjon rozsdamentes lemezhez, szénacélhuzalt szénacél lemezhez
- Előtolási sebesség: összhangban kell lennie a haladási sebességgel és a lézer teljesítményével; túl gyors fröcskölést okoz, túl lassú elégtelen kitöltést okoz
Hűtés és hőkezelés
A lemezhegesztés jelentős hőt termel, különösen vastag lemeznél és hosszú varratoknál. Az 1500W-os modell vízkeringetéses hűtőrendszere 8+ órás folyamatos működést támogat, stabil lézerforrás-hőmérsékletet tartva fenn a műszak során. Kulcsfontosságú hűtési szempontok:
- Hűtő hőmérséklet-beállítás: kövesse a gyártó ajánlott tartományát – általában 20–25 °C
- Hűtőfolyadék minősége: használjon desztillált vagy ioncserélt vizet a vízkőlerakódás megelőzésére a hűtőkörben
- Ellenőrzési gyakoriság: ellenőrizze a hűtőfolyadék szintjét és a szűrő állapotát hetente folyamatos gyártás során
Gyakorlati tippek a minőségi lemezvarratokhoz
- Készítse elő megfelelően az illesztést – a hengerléshártyát, a rozsdát és az olajat el kell távolítani a lemez felületéről hegesztés előtt. A szennyeződés a porozitás fő oka.
- Tartsa állandó a haladási sebességet – a sebesség ingadozása egyenetlen varratprofilt és következetlen behatolást okoz. Használjon vezetőt vagy rögzítőt az egyenes varratokhoz.
- Szabályozza a huzal kinyúlását – tartsa állandóan a töltőhuzal kinyúlását (általában 8–12 mm az érintkező csúcstól) a stabil ív és előtolás biztosítása érdekében.
- Használjon argon védőgázt – a 15–20 L/perc áramlási sebesség jellemző a lemezhegesztésnél. A nem megfelelő védelem oxidációt és elszíneződést okoz.
- Tárolja az optimalizált profilokat – az 1500W-os modell 50+ hegesztési profilt tárol. Ha érvényesítette a paramétereket egy adott lemezvastagsághoz, mentse el őket a jövőbeli munkákhoz való azonnali előhíváshoz.
Minőség-ellenőrzési ellenőrzőlista
| Paraméter | Elfogadható tartomány |
|---|---|
| Varratszélesség | Egyenletes a teljes varrathosszon |
| Varrategyenletesség | ±0,1 mm eltérés (1500W-os modell) |
| Behatolás | Teljes összeolvadás a lemezvastagságon keresztül |
| Felületi szín | Ezüsttől világos szalmasárgáig (megfelelő védelem) |
| Alámetszés | A varrat szélein nem látható |
Tanúsítvány ipari használatra
A szabályozott iparágakban végzett lemezhegesztéshez a gép tanúsítása nem alku tárgya. A Xinhong CNC kézi lézerhegesztő gépei CE és RoHS tanúsítvánnyal rendelkeznek, ISO 9001:2015 minőségirányítási rendszer szerint gyártva. Az IPG, RAYCUS és GW lézerforrások egyenletes nyalábminőséget biztosítanak a teljes teljesítménytartományban.