
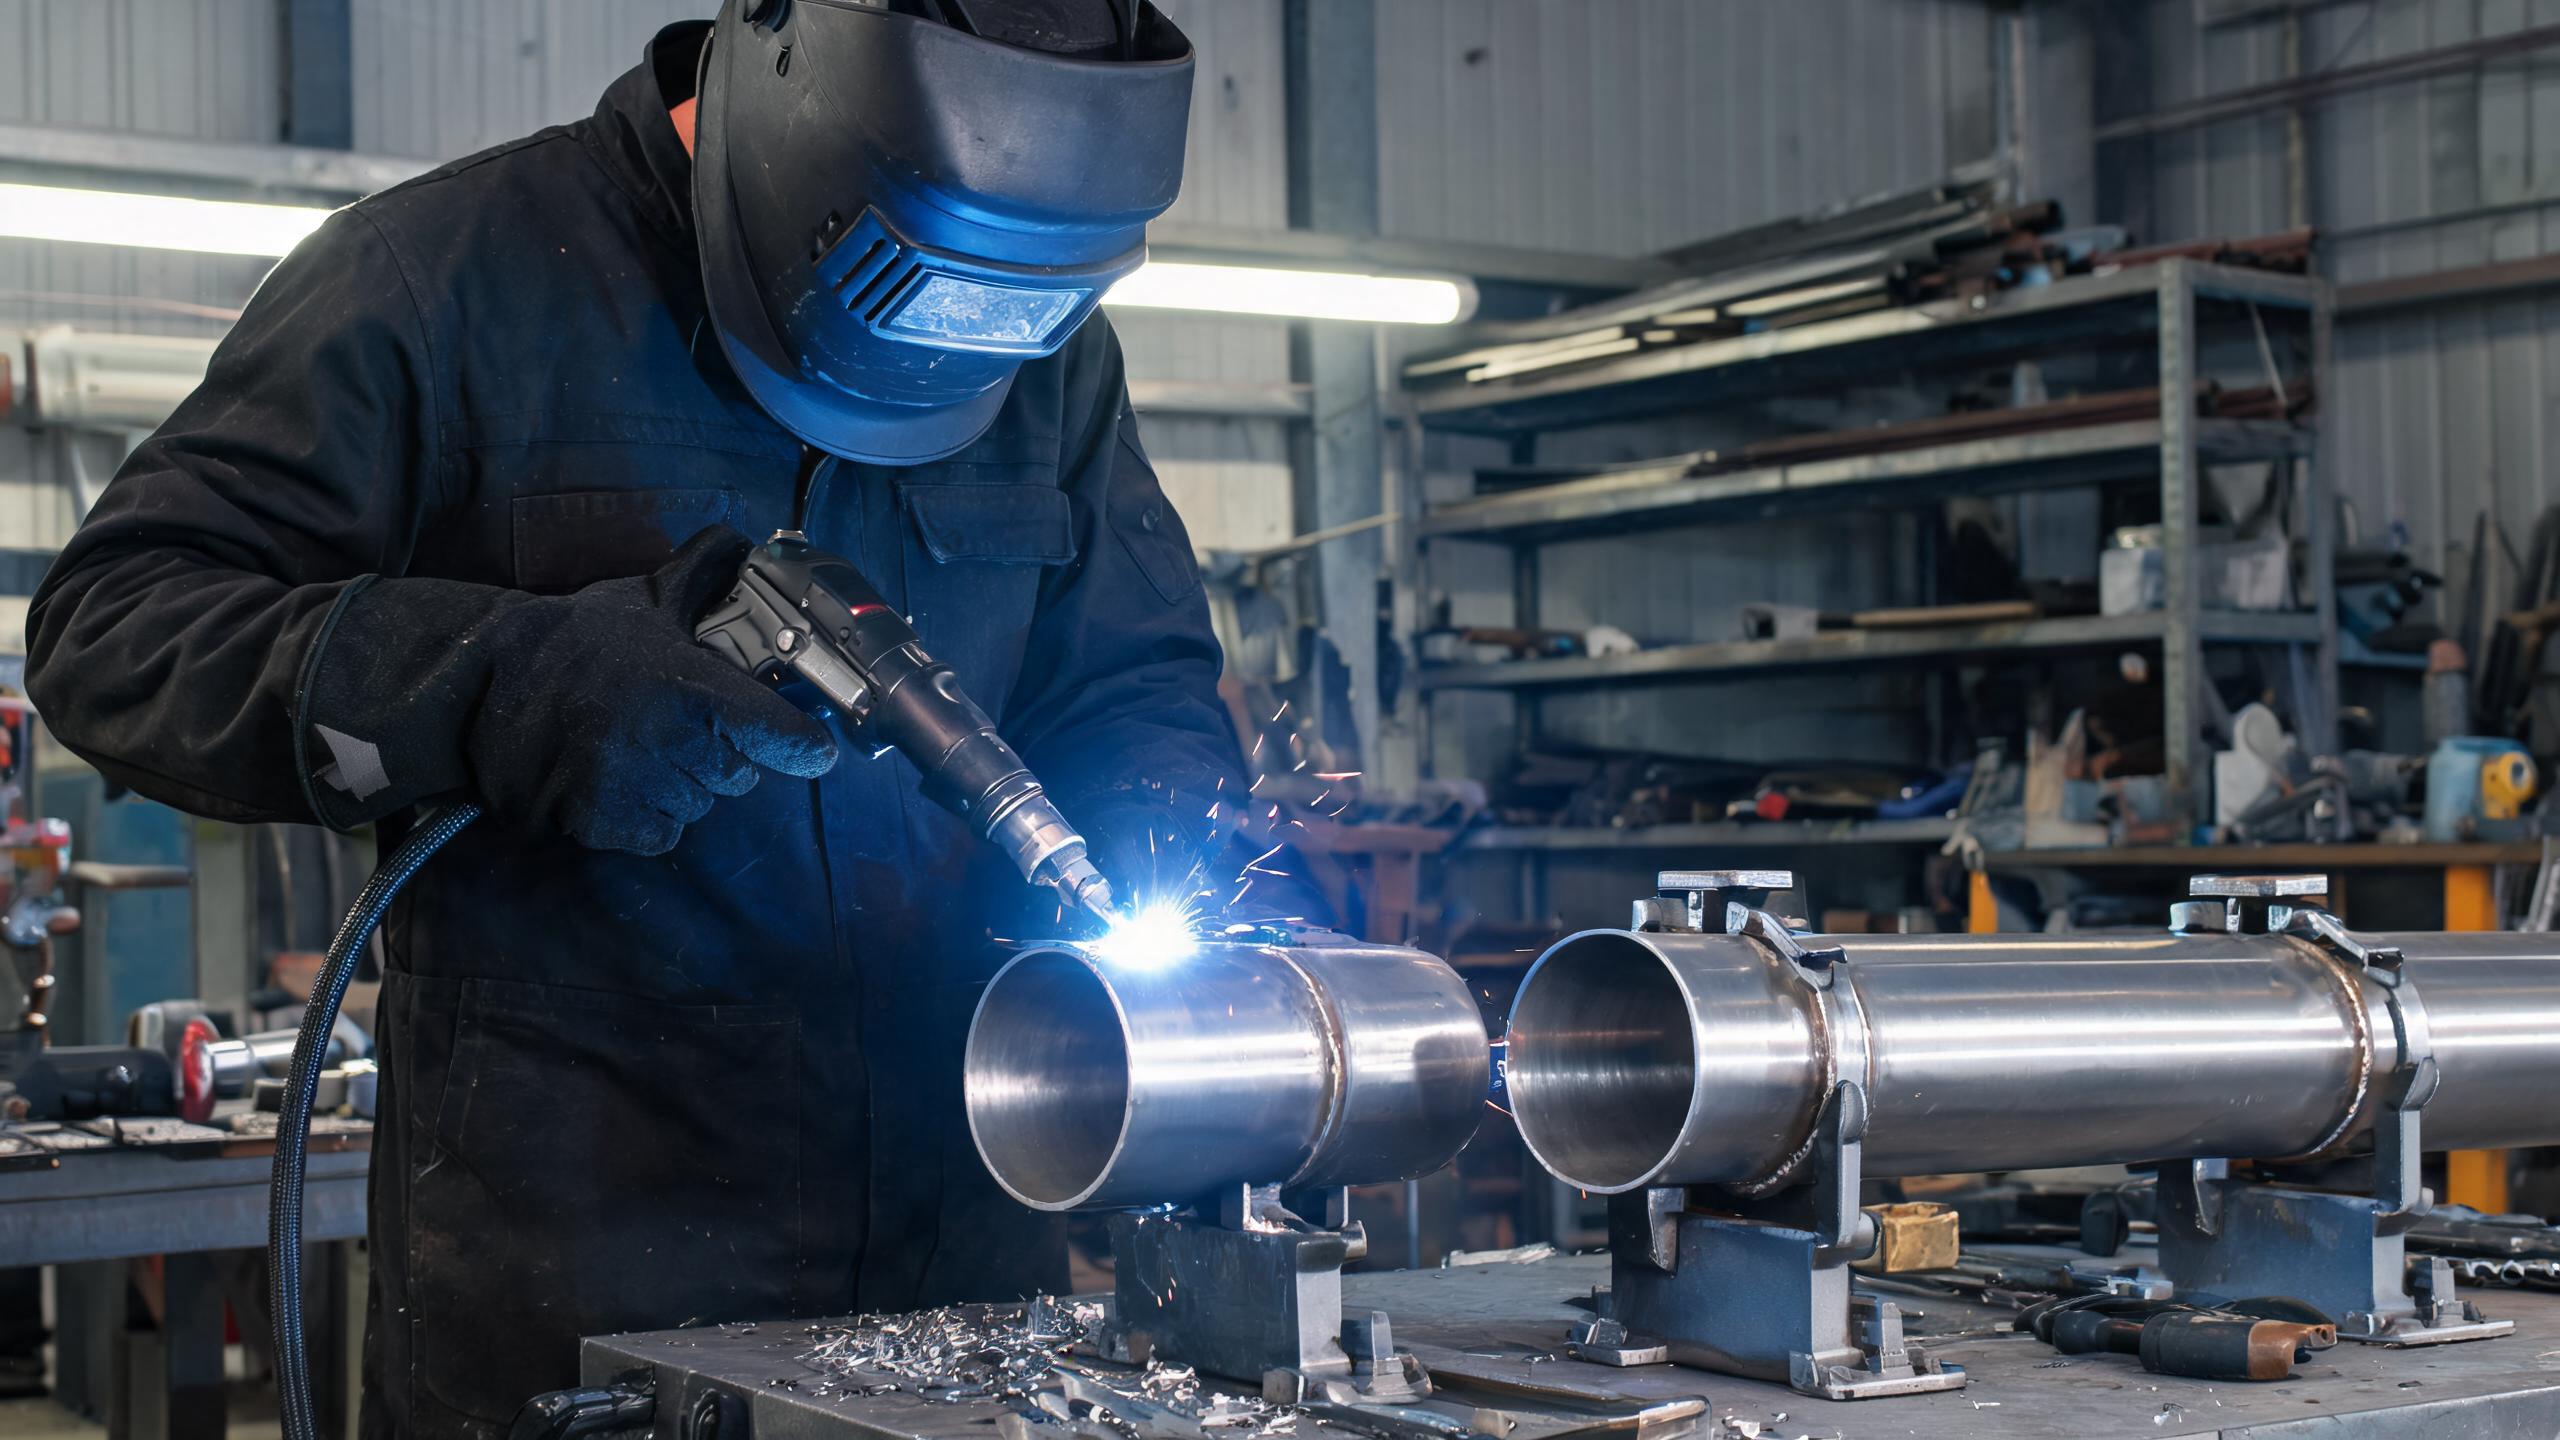
Vásárlóközpontú útmutató a megfelelő kézi lézerhegesztő kiválasztásához rozsdamentes acélcső alkalmazásokhoz, lefedve a teljesítményválasztást, a kötéstípusokat, a behatolási mélységet, a hűtési követelményeket és a pontossági kritériumokat az 1000 W–3000 W közötti gépeknél.
Miért kiválóak a kézi lézerhegesztők rozsdamentes acélcsövek hegesztéséhez
A rozsdamentes acélcsövet élelmiszer-feldolgozásban, vegyipari szállításban, építészeti korlátokban és kipufogórendszerekben használják – olyan alkalmazásokban, ahol a hegesztés minősége közvetlenül befolyásolja a korrózióállóságot és a szerkezeti integritást. Egy kézi lézerhegesztő gép lehetővé teszi a kezelők számára, hogy szabadon manőverezzenek az íves csőfelületek és szűk kötésgeometriák körül, amelyekhez a rögzített hegesztőállomások nem férnek hozzá. A hagyományos TIG-hegesztéshez képest a kézi szálas lézerhegesztők szűkebb hőhatású zónát, nagyobb haladási sebességet és lényegesen tisztább varratfelületet biztosítanak minimális utólagos csiszolással.
Fő kiválasztási szempontok csőhegesztéshez
1. Igazítsa a lézerteljesítményt a csőfalvastagsághoz
A legkritikusabb tényező a lézerteljesítmény és a hegeszteni kívánt csőfalvastagság összehangolása. Általános iránymutatás rozsdamentes acélcsőhöz:
- 1000 W – alkalmas vékonyfalú csövekhez, legfeljebb körülbelül 2 mm falvastagságig. Ideális dekorációs csövekhez és könnyű kipufogó-alkatrészekhez.
- 1500 W – legfeljebb 3 mm-es behatolást biztosít rozsdamentes acélban. Az 1500 W-os modell ±0,1 mm-es varratkonzisztenciát ér el, így a legtöbboldalúbb választás a szabványos csőméretekhez.
- 2000 W – vastagabb falú csövekbe hatol be (körülbelül 3–4 mm), alkalmas nehezebb ipari csőrendszerekhez.
- 3000 W – vastag falú csövekhez és igényes szerkezeti alkalmazásokhoz tervezték, ahol mély behatolás és nagy lerakódási sebesség szükséges.
Ha munkája elsősorban szabványos 1–3 mm falvastagságú csövekre irányul, az 1500 W-os kézi lézerhegesztő gép kínálja a legjobb egyensúlyt a teljesítmény, a költség és a pontosság között.
2. Értékelje a sugárminőséget és a hegesztési konzisztenciát
Csőhegesztésnél a varrat konzisztenciája ugyanolyan fontos, mint a behatolás. Az egyenletes varrat egyenletes korrózióállóságot biztosít a teljes kötés mentén – ez kritikus a higiéniai és vegyipari csővezetékeknél. Az 1500 W-os modell ±0,1 mm-es varratkonzisztenciát ér el, ami azt jelenti, hogy minden hegesztési menet kiszámítható, ismételhető varratprofilt eredményez. Ez a pontosság csökkenti az utómunkálatokat és a vizsgálati hibákat, különösen a csőszerelvények sorozatgyártásában.
3. Vegye figyelembe a hűtőrendszert a folyamatos gyártáshoz
A csőhegesztés gyakran hosszú, folyamatos varratokat igényel – a csőkötések körkörös hegesztése jelentős távolságokra is kiterjedhet. A vízkeringtetéses hűtőrendszer elengedhetetlen a lézerforrás stabilitásának fenntartásához hosszabb üzemelés során. Az 1500 W-os modell vízhűtéses kialakítása 8+ órás folyamatos üzemelést támogat, így egyetlen kezelő teljes gyártási műszakokat tud teljesíteni hőleállás nélkül. A léghűtéses gépek, bár könnyebbek, általában nem képesek fenntartani az ipari csőgyártáshoz szükséges üzemidőt.
4. Értékelje a hegesztőfejet és a manőverezhetőséget
A kézi hegesztőfejeknek szabadon kell forogniuk a cső kerülete körül, és hozzá kell férniük a kötések hátsó oldalához szűk helyeken. Keressen olyan pásztázófej-kialakítást, amely lehetővé teszi a kötés könnyű megközelítését több szögből. A hegesztési profilok tárolásának és visszahívásának képessége szintén értékes – azok a kezelők, akik ugyanazt a csőátmérőt és anyagot hegesztik ismételten, elmenthetik az optimalizált paramétereket, és azonnal válthatnak a munkák között.
Gyakori csőkötéstípusok és ajánlások
| Kötéstípus | Tipikus falvastagság | Ajánlott teljesítmény |
|---|---|---|
| Tompakötés (egyenes cső) | 1–2 mm | 1000W–1500W |
| T-kötés (ágcsatlakozás) | 2–3 mm | 1500 W |
| Körkörös hegesztés (karima és cső között) | 2–3 mm | 1500W–2000W |
| Vastag falú szerkezeti kötés | 3 mm+ | 2000W–3000W |
Gyakorlati tippek rozsdamentes acélcső hegesztéséhez
- Tisztítsa meg a csőfelületet hegesztés előtt – az olaj, az oxid és a szennyeződés a legfőbb okai a pórusképződésnek a rozsdamentes acél hegesztési varratokban.
- Használjon argon védőgázt a hegesztési medence oxidáció elleni védelméhez, különösen a tompakötések gyökéroldalán.
- Állítsa be a huzalelőtolási sebességet a haladási sebességhez igazítva – túl sok töltőanyag dudorodást okoz, túl kevés pedig alámetszést.
- Tesztelje a paramétereket próbadarabon ugyanolyan csőátmérővel és anyaggal, mielőtt a gyártási hegesztésbe kezdene.
Megfelelőség és tanúsítványok
Az európai piacra szállító vásárlók számára győződjön meg arról, hogy a gép CE és RoHS tanúsítvánnyal rendelkezik. A Xinhong CNC kézi lézerhegesztő gép rozsdamentes acélhoz alkalmazásai CE és RoHS tanúsítvánnyal rendelkeznek, és a vállalat ISO 9001:2015 minőségirányítási rendszer szerint működik – lefedve a K+F-et, a gyártást és az értékesítés utáni szolgáltatást. Ezek a tanúsítványok megerősítik, hogy a berendezés megfelel az ipari csőgyártó létesítményekre vonatkozó európai biztonsági és környezetvédelmi előírásoknak.