
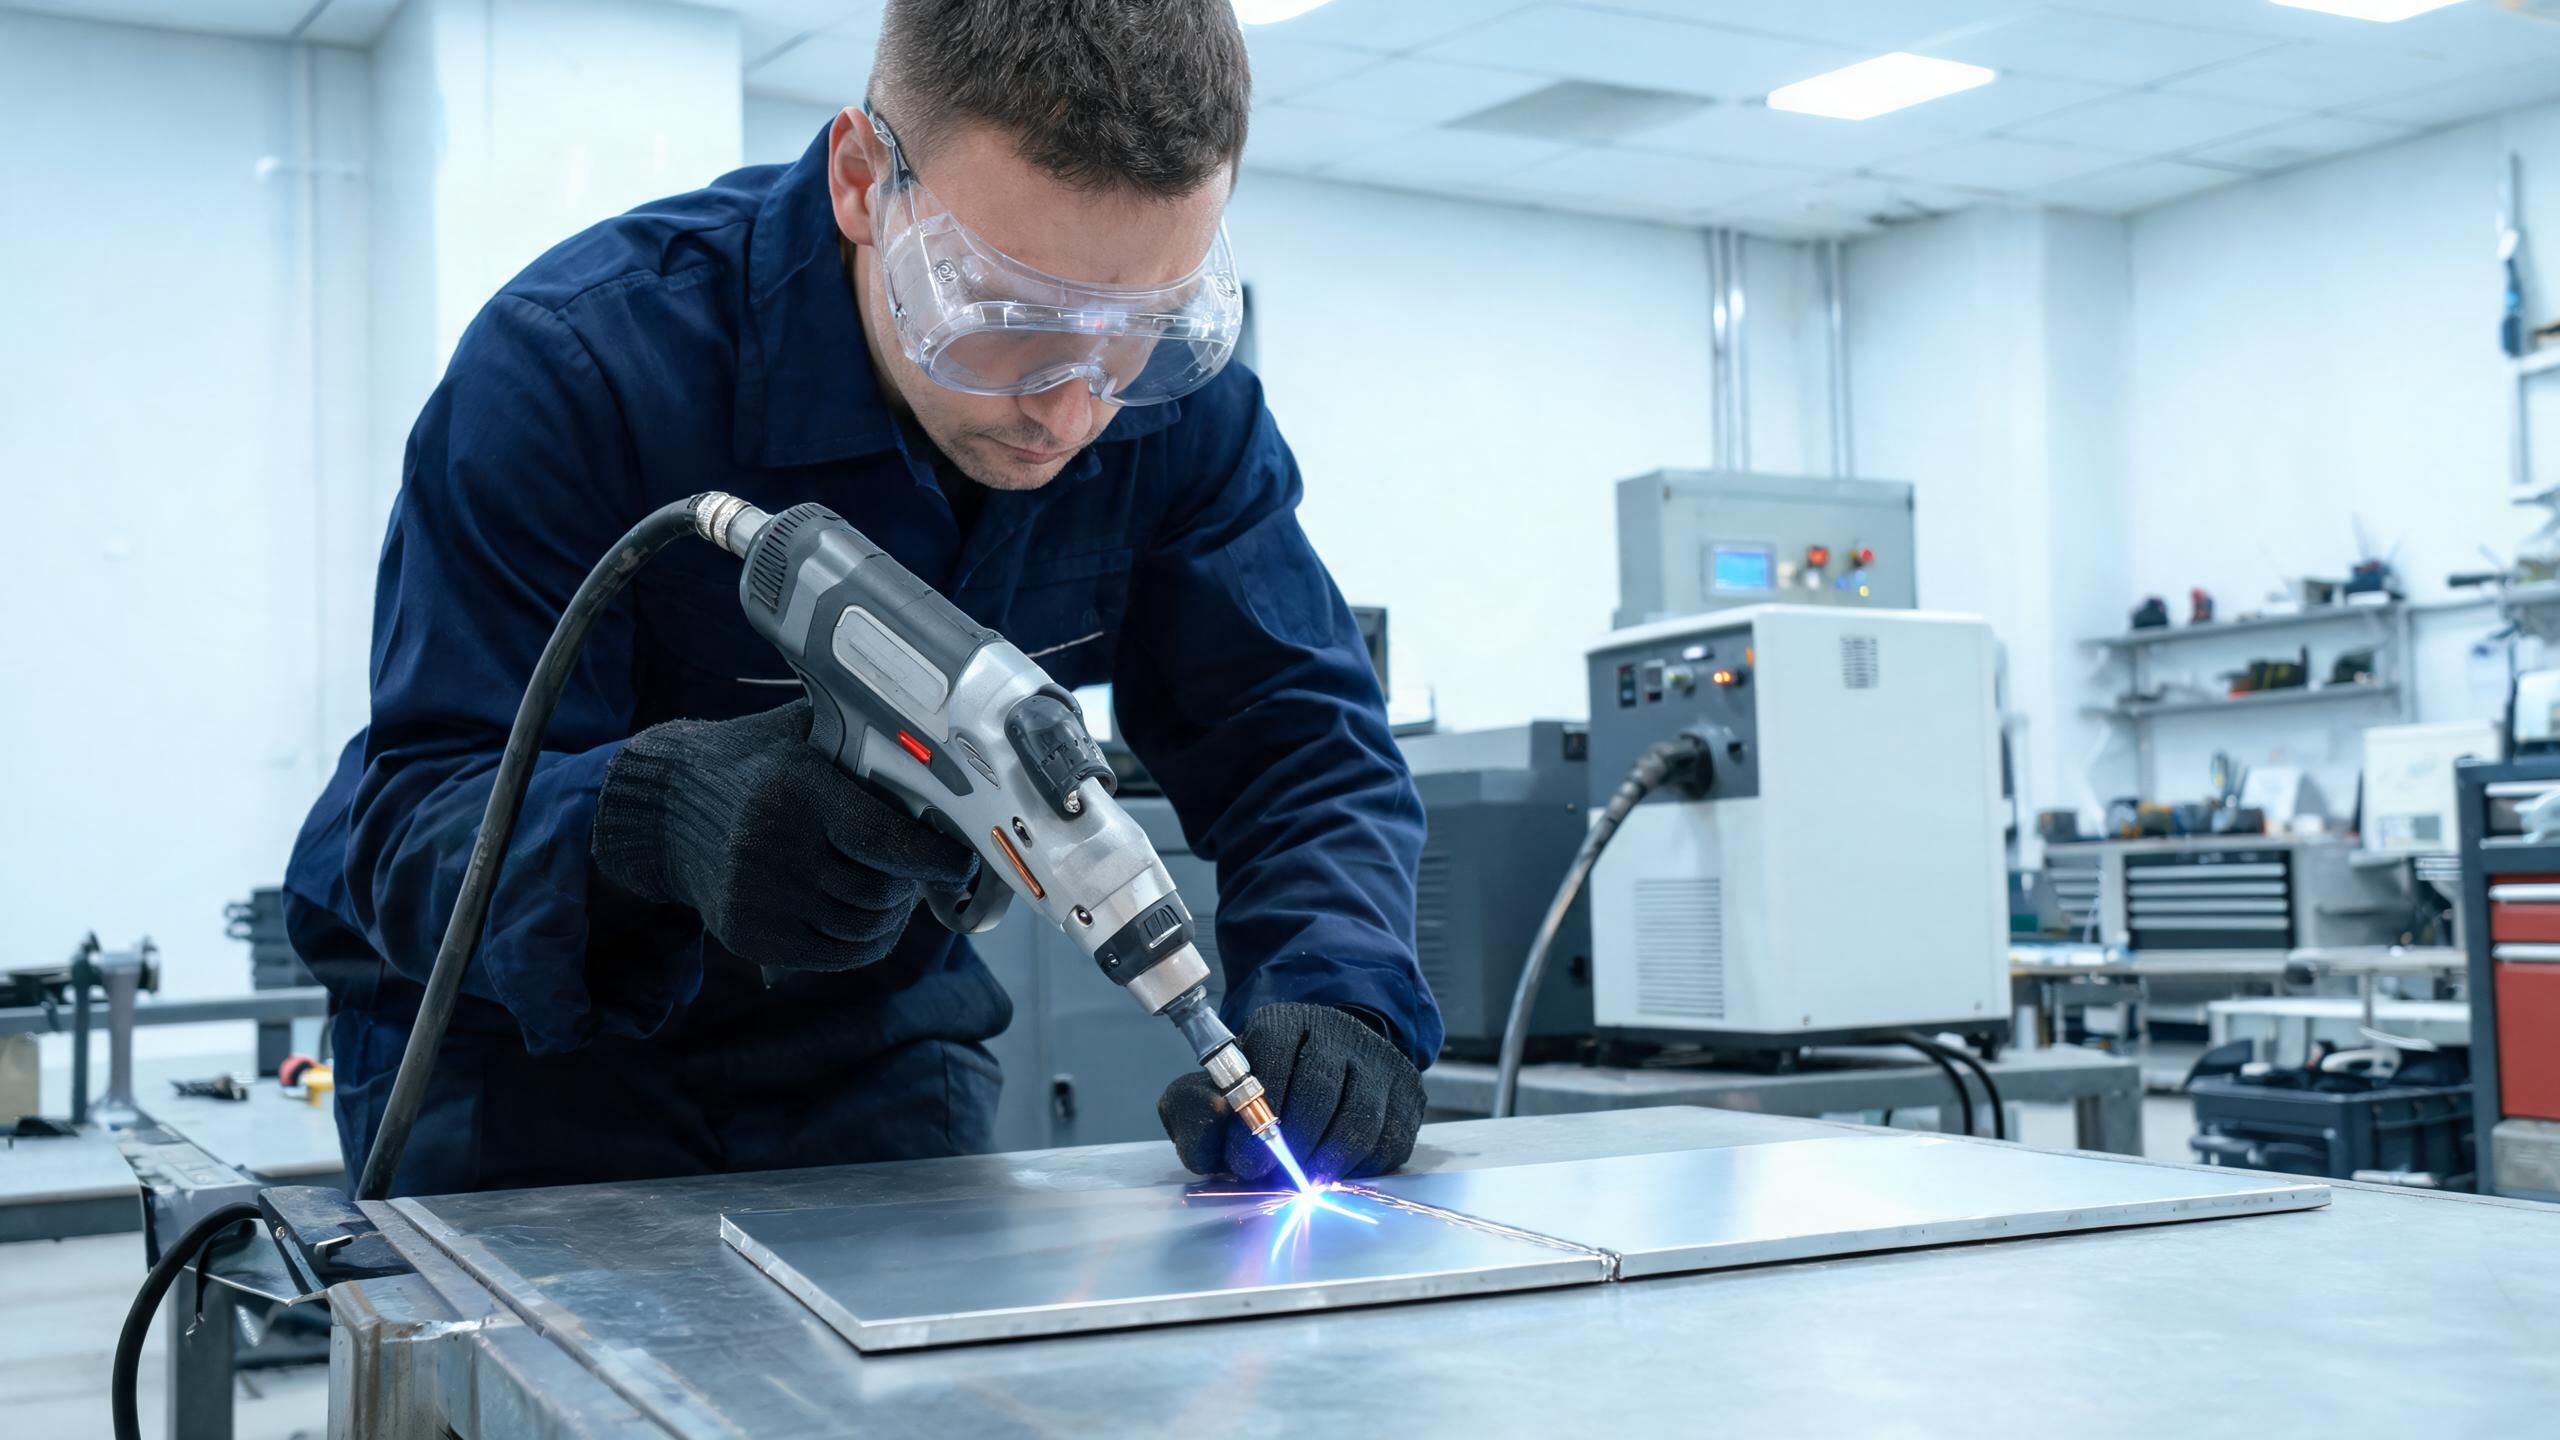
Technikák és tippek vékony alumíniumlemez (0,5–1,5 mm) hegesztéséhez hordozható lézerhegesztővel, beleértve a teljesítményválasztást, a hőbevitel szabályozását, az oxidréteg kezelését, a védőgázt, az illesztés-előkészítést és a huzalelőtolást hézagkitöltéshez.
Műszaki útmutató
Miért igényel különös figyelmet a vékony alumínium
A vékony alumínium – jellemzően 0,5 mm és 1,5 mm közötti lemezek – széles körben használt elektronikai házakban, dekorációs panelekben, hűtőbordákban, akkumulátorházakban és könnyű szerkezeti elemekben. Ezeknek a vékony lemezeknek a hegesztése eltérő kihívásokat jelent, mint a vastagabb alumíniumlemezek hegesztése. A hibahatár kicsi: túl sok hő átégést okoz, túl kevés pedig hiányos beolvadást.
A hordozható lézerhegesztő a kezelők számára biztosítja a vékony alumíniumhoz szükséges pontosságot, mivel a lézerenergia szorosan fókuszálható és ezredmásodperces szinten vezérelhető. De önmagában a berendezés nem elég – a technika és a paraméterek beállítása különbözteti meg a tiszta hegesztési varratokat a selejtes daraboktól. A hordozható lézerhegesztő gép alumíniumhozhasználatának átfogó áttekintéséhez lásd dedikált útmutatónkat.
A megfelelő teljesítményszint kiválasztása vékony alumíniumhoz
Vékony alumíniumlemezhez (0,5–1,5 mm) általában az alacsonyabb teljesítménybeállítások a megfelelőbbek. A Shandong Xinhong CNC Technology Co., Ltd. a következő kézi lézerhegesztő gép modelleket gyártja: 1000W, 1500W, 2000W és 3000W kivitelben. Vékony alumínium munkákhoz:
| Anyagvastagság | Ajánlott teljesítmény | Fő előny |
|---|---|---|
| 0,5–0,8 mm | 1000 W | Minimális hőbevitel, csökkent átégési kockázat |
| 0,8–1,2 mm | 1000W–1500W | A behatolás és a szabályozás egyensúlya |
| 1,2–1,5 mm | 1500 W | Teljes behatolás stabil hegesztési medencével |
Az 1500W-os modell maximális behatolása alumíniumon 3 mm, a hegesztési varrat egyenletessége ±0,1 mm. Vékony lemez alkalmazásoknál ez a pontosság azt jelenti, hogy következetesen a behatolási tartomány alsó végén tud hegeszteni anélkül, hogy túllőne és károsítaná a munkadarabot.
1. technika: A hőbevitel szabályozása sebességgel és teljesítménnyel
A vékony alumínium legfontosabb technikája a hőbevitel kezelése. Mivel az alumínium gyorsan vezeti a hőt, a hőhatásövezet gyorsan terjed – és vékony anyagnál az egész lemez gyorsan felmelegedhet. Így szabályozhatja:
- Nagyobb haladási sebesség: Mozgassa a hegesztőpisztolyt 15–25 mm/s sebességgel 0,5–0,8 mm-es lemeznél. A gyorsabb haladás csökkenti az egységnyi hosszra eső teljes hőbevitelt, megelőzve az átégést.
- Csökkentse a lézerteljesítményt: Vékony anyagnál ne teljes névleges teljesítménnyel dolgozzon. 1500W-os gépen 0,5 mm-es alumíniumhoz 600–900W-tal kezdjen, és csak akkor növelje, ha a behatolás nem elegendő.
- Ha elérhető, használjon impulzus üzemmódot: A lézer impulzálása szabályozott energialöketeket ad, így a fém kissé lehűlhet az impulzusok között. Ez drámaian csökkenti az átégés kockázatát vékony lemeznél.
Gyakorlati tipp: Mindig tesztelje a paramétereket ugyanolyan ötvözetű és vastagságú hulladékdarabon, mielőtt a tényleges munkadarabot hegesztené. A gép 50+ hegesztési paraméterkészletet tud tárolni, így ha megtalálta a megfelelő kombinációt, mentse el későbbi használatra.
2. technika: Az oxidréteg kezelése vékony lemezen
Vékony alumíniumnál az oxidréteg arányosan jelentősebb az alapfém vastagságához képest. Egy 4–5 nm-es oxidfilm kevésbé számít 3 mm-es lemeznél, de 0,5 mm-es lemeznél az anyag jelentős hányadát képviseli, és komoly hegesztési hibákat okozhat.
- Kefélje át a hegesztési zónát dedikált alumínium drótkefével közvetlenül a hegesztés előtt. Ne használjon olyan keféket, amelyeket acélon használtak – a kefében megrekedt vasrészecskék szennyezik az alumíniumot, és hibákat okoznak.
- Tisztítsa oldószerrel (acetonnal vagy izopropil-alkohollal) az olajok, ujjlenyomatok és nedvesség eltávolításához. Vékony lemeznél még a kisebb szennyeződés is porozitást okozhat, ami veszélyezteti a hegesztési varrat integritását.
- Hegesszen hamar a tisztítás után. Az oxidréteg perceken belül újraképződik. Ideális esetben a felület-előkészítést követő 30 percen belül hegesztessen vékony lemeznél.
3. technika: Védőgáz optimalizálása vékony alumíniumhoz
A védőgáz kritikus fontosságú vékony alumíniumnál, mert a kis hegesztési medence érzékenyebb a légköri szennyeződésre. Az argon a standard választás, de a gázáramlási sebesség és a fúvóka pozicionálása fontosabb vékony anyagnál:
- Áramlási sebesség: A 15–20 L/perc a jellemző. A túl nagy áramlási sebesség turbulenciát okozhat, amely beszívja a környezeti levegőt; a túl kicsi pedig alulvédetté teszi a hegesztést.
- Fúvóka szöge: Tartsa a védőgázfúvókát 10–15°-os hátrasikló szögben a hegesztési irányhoz képest, hogy a gáz lefedje a nyaláb mögött megszilárduló hegesztési medencét.
- Gáztisztaság: Használjon 99,999%-os tisztaságú argont. Az alacsonyabb tisztaságú fokozatok nedvességet és oxigént visznek be, ami porozitáshoz vezet, ami különösen problémás vékony lemeznél, ahol kevesebb anyag tűri a hibákat.
4. technika: Illesztés-előkészítés és rögzítés
A vékony alumíniumlemez rugalmas, és hajlamos a hegesztési hő okozta torzulásra. A megfelelő illesztés-előkészítés és rögzítés elengedhetetlen:
- Használjon szoros illesztéseket: Lézerhegesztésnél a hézag tűrését 0,2 mm alatt kell tartani. A vékony alumínium nem tud áthidalni nagy hézagokat túlzott töltőanyag nélkül, ami hőt ad hozzá.
- Szorítsa be szilárdan: Rögzítse mindkét darabot, hogy megakadályozza a mozgást hegesztés közben. A hőtágulás elmozdíthatja az illesztést, ahogy a hő felhalmozódik.
- Fontolja meg az előhegesztést (tack welding): Helyezzen kis előhegesztési pontokat az illesztés mentén, mielőtt a teljes varratot elkészítené. Ez megtartja az igazítást és csökkenti a torzulást.
Ezeknek a gépeknek a ±0,1 mm-es hegesztési varrat-egyenletessége azt jelenti, hogy a lézersugár pontosan a nyomon marad, de a kezelő felelős azért, hogy megfelelően igazított illesztést mutasson a sugárnak.
5. technika: Huzalelőtolás használata hézagkitöltéshez
Amikor a hézagok elkerülhetetlenek, vagy anyagot kell felépíteni vékony alumíniumon, az automatikus huzalelőtoló tartozék felbecsülhetetlen értékű. ER4043 vagy ER5356 alumínium töltőhuzal használatával:
- Az ER4043 (5% szilícium) jól folyik, és jó általános célú hegesztéshez vékony lemeznél. Alacsonyabb olvadáspontja van, és csökkenti a repedésérzékenységet.
- Az ER5356 (5% magnézium) nagyobb nyírószilárdságot biztosít, és előnyben részesített szerkezeti alkalmazásokhoz, valamint az 5000-es sorozatú alumíniumötvözetekhez való illesztéshez.
- Kezdje 2–4 m/perc huzalelőtolási sebességgel vékony anyagnál, és állítsa be a hézag mérete és a kívánt varratprofil alapján.
Folyamatos üzem szériamunkához
A vékony alumínium alkatrészeket gyakran sorozatban gyártják – házrészek, konzolok vagy panelek. A kézi lézerhegesztő gépek vízhűtéses rendszere 8 órás vagy annál hosszabb folyamatos üzemet támogat, ami azt jelenti, hogy gyártási sorozatokat futtathat lehűlési szünet nélkül. A stabil lézerhőmérséklet egyenletes hegesztési minőséget jelent a teljes sorozaton keresztül.
A CE és RoHS tanúsítványok, valamint az ISO 9001:2015 minőségirányítás dokumentált megfelelőséget biztosítanak a szabályozott iparágakat vagy európai piacokat ellátó vevők számára.
Gyakori hibák, amelyeket el kell kerülni
- Túl nagy teljesítmény vékony lemeznél, ami átégést és vetemedést okoz.
- Az oxidréteg eltávolításának kihagyása, ami porozitáshoz és egyenetlen beolvadáshoz vezet.
- Piszkos vagy nedves védőgázvezetékek használata, ami hidrogént visz a hegesztési varratba.
- Rossz rögzítés, ami lehetővé teszi az illesztés elmozdulását hegesztés közben, és eltolt varratokat eredményez.
- A bevált paraméterek mentésének elmulasztása, ami miatt minden sorozatnál a nulláról kell újra beállítani.
Következtetés
A vékony alumínium hegesztése hordozható lézerhegesztővel a hőbevitel szabályozásán, a felület megfelelő előkészítésén, a megfelelő védőgáz használatán és az illesztés helyes rögzítésén múlik. Az 1000W és 3000W közötti teljesítményopciókkal és az optimalizált paraméterkészletek tárolásának képességével ezek a kézi lézerhegesztő gépek biztosítják a gyártók számára az eszközöket, amelyekkel egyenletes, kiváló minőségű hegesztési varratokat készíthetnek vékony alumíniumlemezen.