
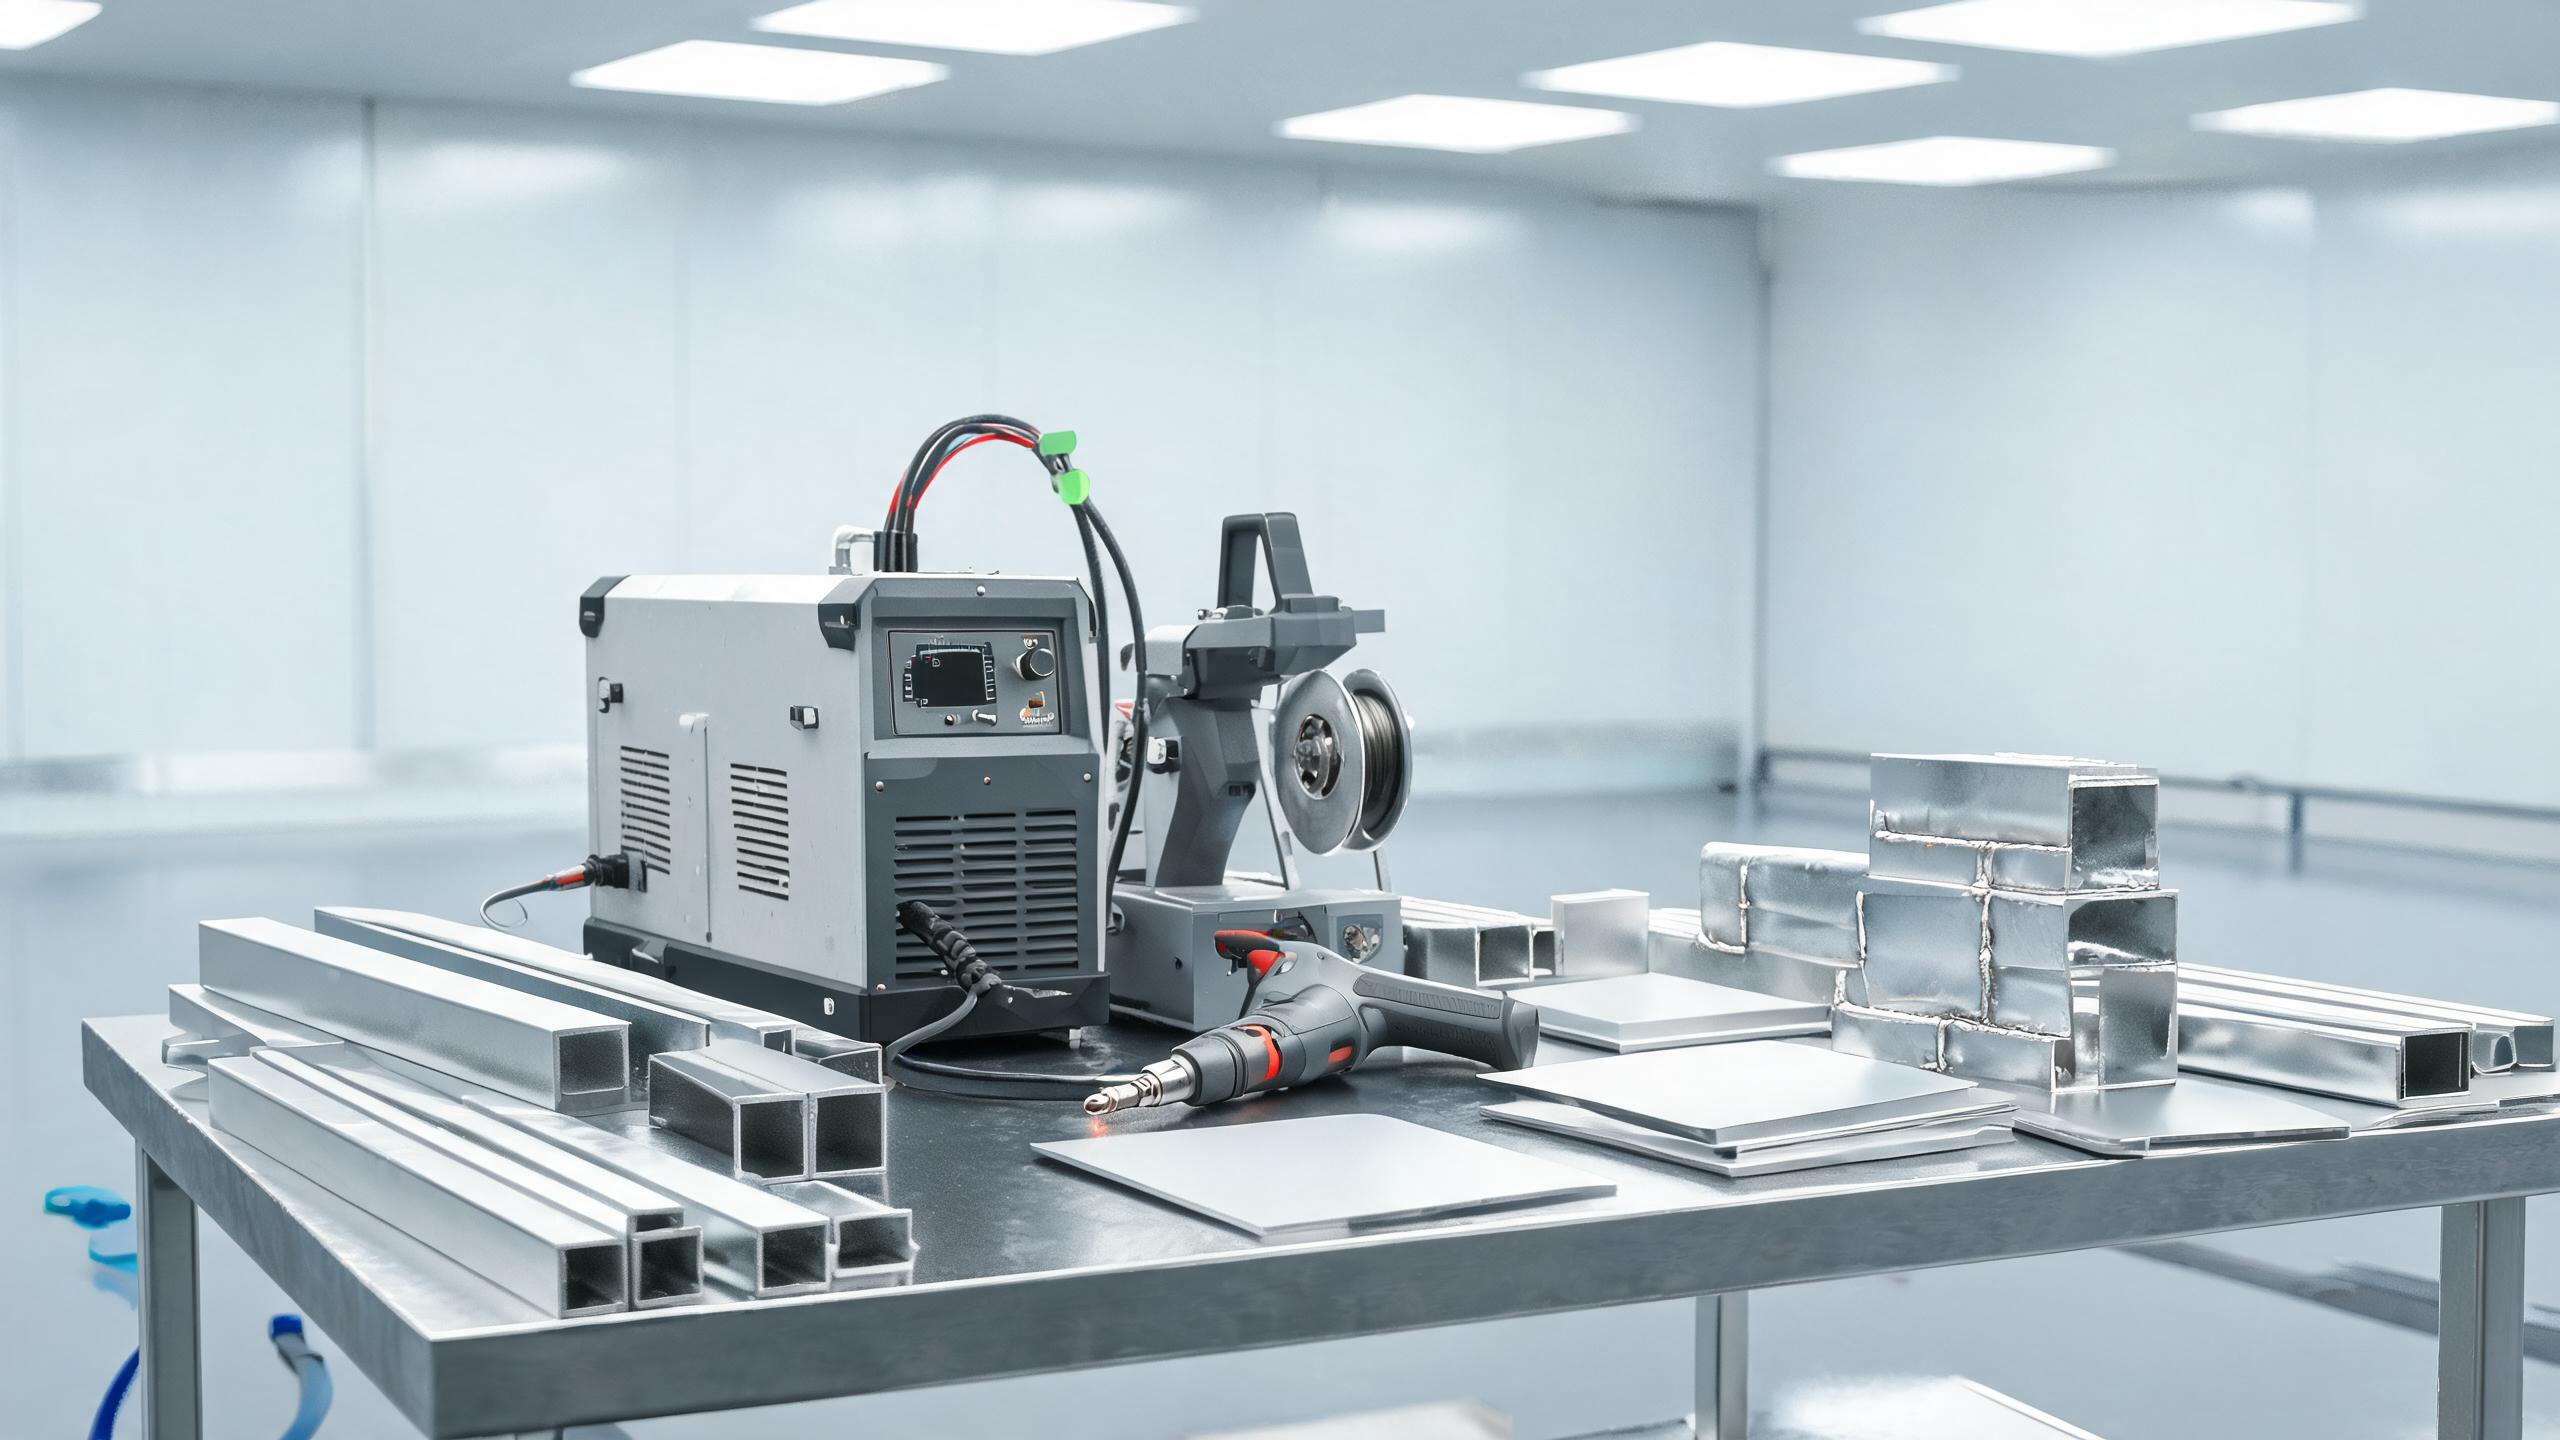
Mit kell tudni a hordozható lézerhegesztő gép alumínium megmunkáláshoz való használatáról – alkalmazások, ötvözet-kompatibilitás, helyszíni szempontok és termelékenységi előnyök.
Műszaki útmutató
Miért fontos a hordozhatóság az alumíniumfeldolgozásban
Az alumíniumfeldolgozó műhelyek sokféle munkadarabbal dolgoznak – a síklemezektól és extrudált profiloktól a nagy szerkezeti keretekig és egyedi összeállításokig. Nem minden alkatrész mozgatható egy álló hegesztőállomáshoz. Egy hordozható lézerhegesztő gép az alumíniumfeldolgozáshoz a munkadarabhoz viszi a hegesztést, kiküszöbölve a nehéz vagy túlméretezett alkatrészek átmozgatásának szükségességét, és csökkentve a kész felületek kezelési sérülését.
A hagyományos TIG- vagy MIG-hegesztésről a kézi lézerhegesztő gép használatára való áttérés több gyakorlati módon változtatja meg a gyártási munkafolyamatot: gyorsabb haladási sebesség, keskenyebb hőhatásövezet, minimális utólagos köszörülés, és lehetőség különböző vastagságok hegesztésére egyetlen beállításban. Az átfogó áttekintéshez tekintse meg útmutatónkat a hordozható lézerhegesztő gép alumíniumhoz.
kiválasztásához.
A hordozhatóság a kézi szálas lézerhegesztők összefüggésében azt jelenti, hogy a teljes rendszer – lézerforrás, vízhűtő egység, vezérlőrendszer és hegesztőpisztoly – szállítható a munkadarab helyszínére, és perceken belül üzembe helyezhető. Termékcsaládunk fő jellemzői:
| Jellemző | Specifikáció |
|---|---|
| Teljesítménytartomány | 1000 W / 1500 W / 2000 W / 3000 W |
| Max. behatolás (Al) | 3 mm (1500 W-os modell) |
| Hegesztési varrat egyenletessége | ±0,1 mm |
| Hűtési rendszer | Vízhűtéses, 8+ óra folyamatos üzem |
| Paramétertárolás | 50+ csoport |
| Tanúsítványok | CE, RoHS, ISO 9001:2015 |
Az 1000 W-os és 1500 W-os modellek a legelterjedtebbek az alumíniumprofilokat, lemezfémházakat és szerkezeti összeállításokat kezelő műhelyekben. A 2000 W-os és 3000 W-os modellek nagyobb gyártási igényeket szolgálnak ki, például vastag falú profilokat és többrétegű kötéseket.
Alumíniumfeldolgozási alkalmazások
Szerkezeti profilok és extrudált profilok
Az alumínium extrudált profilok – T-horony profilok, négyszögcsövek és egyedi keresztmetszetek – a keretek, burkolatok és tartószerkezetek gerincét képezik. A kézi lézerhegesztés kiválóan alkalmas sarok-, T- és több elemből álló csomóponti kötésekhez, mivel a fókuszált sugár keskeny, mély varratot hoz létre minimális hőtorzulással. Ez különösen fontos a precíziós szerelvényeknél, ahol a hegesztés utáni megmunkálási tűrés szűk.
Fémlemez burkolatok
A gyártott burkolatok – elektronikai házak, akkumulátordobozok és vezérlőpanelek – esetében a kézi lézerhegesztő tiszta, esztétikailag elfogadható varratokat készít, amelyek gyakran nem igényelnek további utómunkálatot. A keskeny hőhatásövezet (jellemzően 0,5–1,5 mm) megőrzi a szomszédos panelek síkságát, ami kritikus a burkolat tömítése és a tömítések illeszkedése szempontjából.
Hőcserélők és cső-lemez kötések
Az alumínium hőcserélők teljes behatolású, nulla szivárgású cső-lemez kötéseket igényelnek. A szálas lézer szabályozott hőbevitele, kombinálva a vízhűtéses rendszer azon képességével, hogy 8+ órás műszakokban stabil teljesítményt tartson, praktikussá teszi ezeknek az igényes kötéseknek a sorozatgyártását.
Javítás és utómunkálat
A gyártási környezetben a hordozható lézerhegesztő gép értékes a sérült alumínium alkatrészek helyszíni javításához is – szerkezeti elemek repedései, kopott kötésfelületek és hibás varratok újrahegesztése. Az a képesség, hogy a hegesztőpisztolyt a javítás helyszínére lehet vinni, ahelyett, hogy a szerkezetet szétszerelnék, jelentős munkaidőt takarít meg.
Főbb szempontok a gyártási munkafolyamatokhoz
Ötvözet-kompatibilitás
A gyártóüzemek általában több alumíniumötvözettel dolgoznak. Alapvető fontosságú annak megértése, hogy az egyes ötvözetek hogyan reagálnak a lézerhegesztésre:
| Ötvözet-sorozat | Gyakori minőségek | Hegesztési megjegyzések |
|---|---|---|
| 5000 (Al-Mg) | 5052, 5083, 5754 | Kiváló hegeszthetőség; a Mg-tartalom stabilizálja a varratmedencét. Nagy teljesítménynél figyeljen a túlzott Mg-veszteségre. |
| 6000 (Al-Mg-Si) | 6061, 6063, 6082 | Hajlamos a forró repedésre. Használjon 4043-as hozaganyagot. A vastag szelvényeket előmelegíteni 80–100 °C-ra. |
| 3000 (Al-Mn) | 3003, 3004 | Jó hegeszthetőség. Alacsonyabb szilárdság; nem szerkezeti alkalmazásokhoz alkalmas. |
| 1000 (Tiszta Al) | 1050, 1060, 1100 | Magas reflexió. A kulcslyuk kialakításához nagyobb kezdeti teljesítményre lehet szükség. |
Oxidréteg-kezelés a gyártásban
A gyártóüzemekben az alumínium alkatrészek órákig vagy napokig állhatnak a vágás és a hegesztés között. Az oxidréteg idővel vastagodik, néhány nanométerről több mikronra nő. Ez a vastagabb oxidréteg megemeli az olvadási küszöböt, és hegesztési hibákat okozhat. Főbb gyakorlatok:
- Távolítsa el az oxidot mechanikusan (rozsdamentes acélkefe) vagy vegyszeresen (maratás) a hegesztést követő 4 órán belül.
- Tárolt alkatrészeknél az oxideltávolítást a hegesztés előtti utolsó lépésként ütemezze.
- Vizsgálja meg a vágott éleket – a lézervágott alumínium éleken visszaolvadt oxidréteg lehet, amely hegesztés előtt köszörülést igényel.
Védőgáz helyszíni körülmények között
Ha hordozható lézerhegesztő gépet használ alumínium megmunkálásához nyitott vagy félig zárt környezetben, a védőgáz hatékonyságát a légmozgás ronthatja. Gyakorlati intézkedések:
- Növelje a gázáramlási sebességet 20–30%-kal a beltéri asztali hegesztéshez képest.
- Használjon gázlencse fúvókát a laminárisabb, szélesebb lefedettség érdekében.
- Kerülje a hegesztést közvetlen szélben; szükség esetén használjon ernyőket vagy burkolatokat.
- Kritikus kötéseknél fontolja meg a húzott védőgáz-ernyőt a megszilárduló varrat védelmére.
Helyszíni tipp: A rendszer több mint 50 paramétercsoport tárolására képes, így a gyártóüzem előre minősítheti a beállításokat minden gyakori ötvözet-vastagság-kötés kombinációhoz, és azonnal előhívhatja azokat, biztosítva az állandó minőséget, függetlenül attól, hogy melyik kezelő dolgozik éppen.
Termelékenységi előnyök a hagyományos módszerekkel szemben
Az alumínium TIG-hegesztéséhez képest a kézi szálas lézerhegesztő jellemzően 3–5-ször gyorsabb haladási sebességet ér el, miközben keskenyebb hőhatásövezetet hoz létre, és kevesebb utólagos tisztítást igényel. A vízhűtéses rendszer 8+ órás folyamatos üzemet támogat, ami azt jelenti, hogy egyetlen kezelő hosszú gyártási sorozatokat is befejezhet anélkül, hogy meg kellene állnia a berendezés hűtéséhez. A ±0,1 mm-es varratkonzisztencia csökkenti az utómunkálatot és az ellenőrzési időt.
| Tényező | TIG hegesztés | Kézi lézerhegesztés |
|---|---|---|
| Haladási sebesség (1 mm Al) | 2–5 mm/s | 20–35 mm/s |
| HAZ szélesség | 3–6 mm | 0,5–1,5 mm |
| Hegesztés utáni köszörülés | Jelentős | Minimális vagy semmilyen |
| Folyamatos üzem | Korlátozott az égő hője miatt | 8+ óra (vízhűtéses) |
| Szükséges kezelői készség | Magas | Közepes (paramétervezérelt) |
Alkalmas-e a hordozható lézerhegesztő gép kültéri gyártási helyszínekre?
A rendszer műhelyekbe és félig zárt környezetekbe tervezett. A teljes kültéri kitettséghez védelem szükséges a szél, eső és por ellen. A vízhűtéses rendszert és az elektronikus vezérlést védeni kell. Helyszíni javításokhoz ideiglenes burkolat vagy hegesztősátor javasolt.
Hegeszthetek-e öntött alumínium alkatrészeket ezzel a berendezéssel?
Az öntött alumíniumötvözetek (például A356) hegeszthetők megfelelő paraméter-beállítással, de az öntött anyag gyakran tartalmaz porozitást és zárványokat az öntési folyamatból, amelyek hegesztési hibákat okozhatnak. A kritikus öntött kötéseknél javasolt a hegesztés előtti vizsgálat és röntgenvizsgálat.
Milyen teljesítményszintet válasszak az általános alumínium megmunkáláshoz?
Az 1500 W-os modell a legsokoldalúbb választás a gyártóüzemek számára. 0,5 mm-től 3 mm-ig kezeli a lemezt, lefedi a profil- és burkolati munkák többségét, és elegendő tartalékot biztosít a megbízható teljes behatolású varratokhoz. A vastag falú extrudált profilokat (4 mm+) kezelő üzemeknek a 2000 W-os vagy 3000 W-os modelleket érdemes megfontolniuk.