
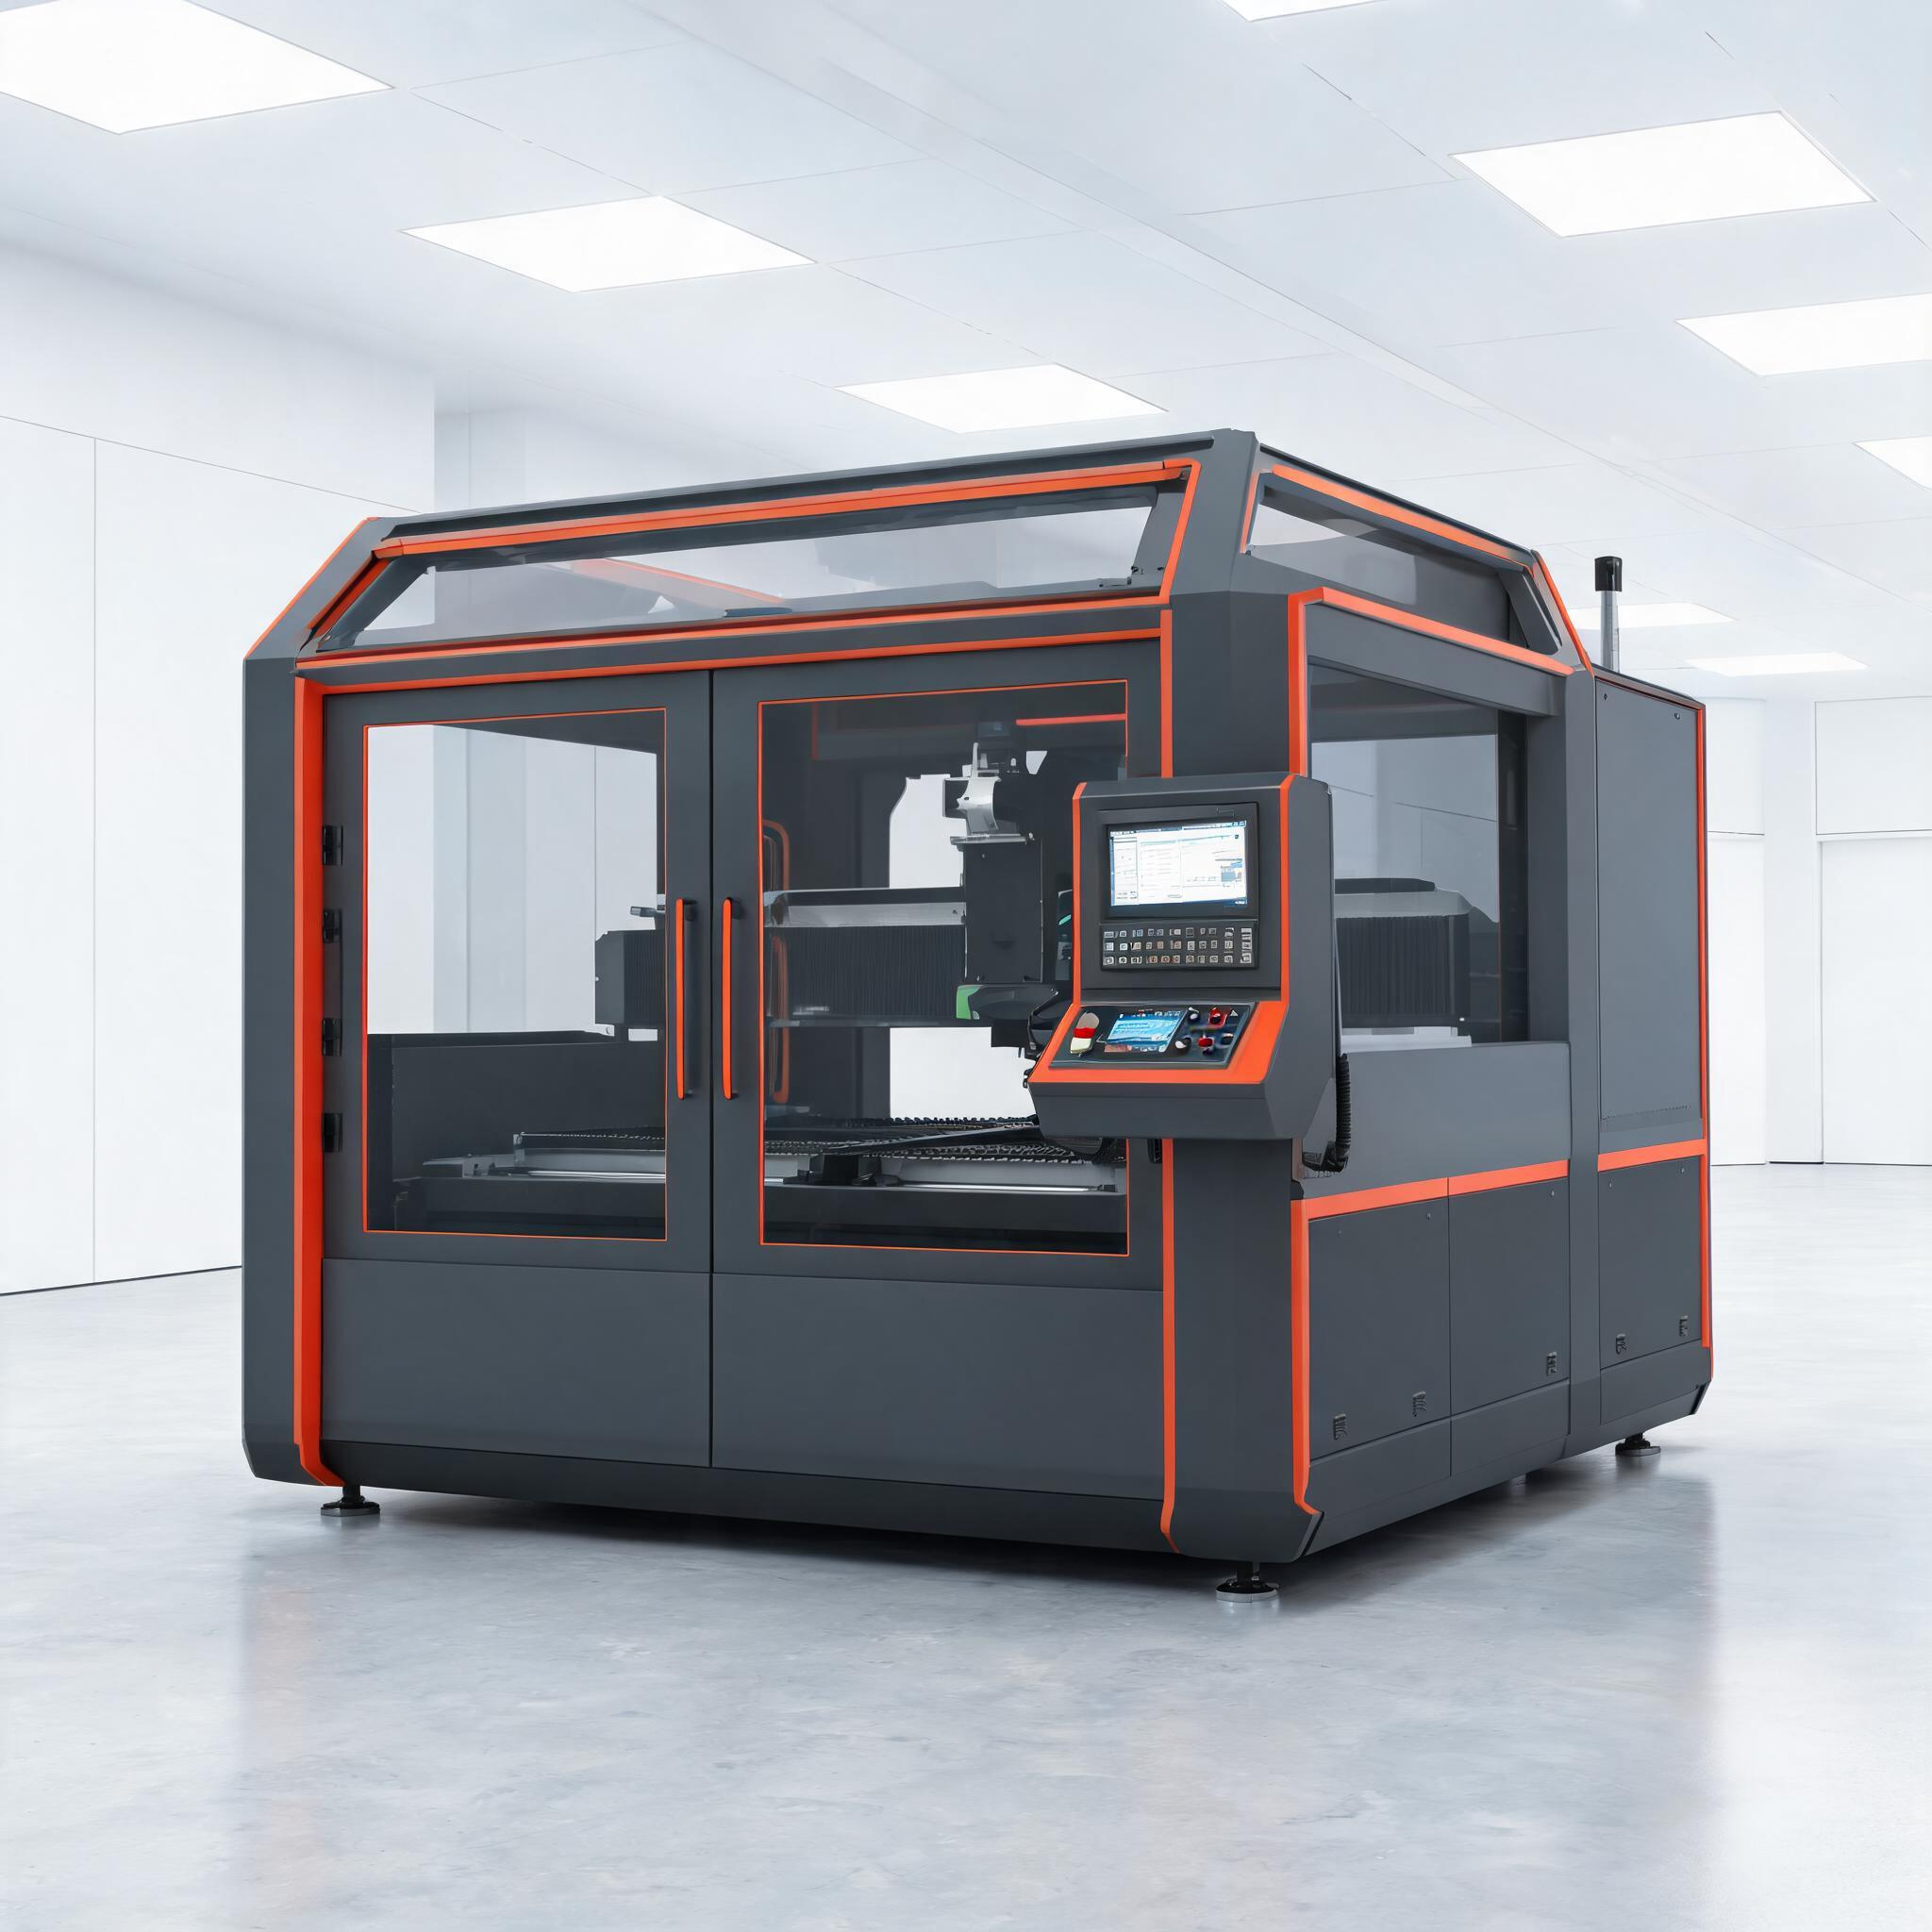
Átfogó vásárlói útmutató a lemezlézervágókhoz, amely lefedi a szálas és a CO2 technológiát, a teljesítmény-vastagság összefüggést (500W–30000W), a pontosság és a sebesség közötti kompromisszumokat, a fogyóeszközök költségeit, valamint egy gyakorlati értékelési ellenőrzőlistát…
Vásárlási útmutató
A lemezfeldolgozók, akik lézervágó gépet keresnek, egy megtévesztően egyszerű kérdéssel szembesülnek: mekkora teljesítményre van szükségem, és mennyit érdemes fizetnem? A válasz attól függ, milyen anyagokat vág, milyen vastagsági tartományt kezel naponta, és milyen pontosságot követelnek meg a vásárlói. Ez az útmutató gyakorlati, összehasonlítható tényezőkre bontja a döntést – a Xinhong CNC szálas lézervágó gépcsaládjának valós műszaki adatai alapján.
Szálas lézer vs. CO2: Miért a szálas lézer uralja a lemezvágást
A lemezfeldolgozásban a szálas lézervágó gépek több konkrét ok miatt nagyrészt kiváltották a CO2 lézereket:
- Energiahatékonyság: A szálas lézerek a bemeneti elektromos teljesítmény körülbelül 25–30%-át alakítják vágási energiává. A CO2 lézerek jellemzően 10–15%-ot érnek el. Ez alacsonyabb villanyszámlát jelent vágott méterenként.
- Karbantartás: A szálas lézereknél nincs tükörbeállítás, lézergáz-csere vagy rezonátorüreg-tisztítás. A lézerforrás egy zárt egység, amelynek várható élettartama meghaladja a 40 000 üzemórát.
- Anyagtartomány: A szálas lézerek vágják a fényvisszaverő fémeket – alumíniumot, rezet, sárgaréz –, amelyek károsíthatják a CO2 lézeroptikát. Így egyetlen szálas gép szélesebb anyagválasztékban használható.
- Vágási sebesség vékony lemezen: 4 mm alatti anyagoknál a szálas lézerek lényegesen gyorsabban vágnak, mint az azonos teljesítményű CO2 lézerek, ami közvetlenül növeli a teljesítményt.
A Xinhong CNC vágógépei IPG (USA), RAYCUS és GW szálas lézerforrásokat használnak – mindegyik bejáratott gyártó, amelyek ipari környezetben bizonyítottan hosszú távon megbízhatóak.
Teljesítményszintek és vágási kapacitás: Vastagsági referencia
A legkritikusabb specifikáció a lemezlézervágó kiválasztásakor a lézerteljesítmény, mert ez közvetlenül meghatározza a maximális anyagvastagságot, amelyet tisztán tud vágni. Íme egy referencia táblázat a Xinhong CNC tényleges gépkínálata alapján:
| Lézer teljesítmény | Szénacél | Rozsdamentes acél | Alumínium | Munkaterület (példa) |
|---|---|---|---|---|
| 500W | Legfeljebb 3 mm | Legfeljebb 2 mm | Csak vékony lemez | 1300 × 900 mm |
| 1500 W | Legfeljebb 6 mm | Legfeljebb 5 mm | Legfeljebb 4 mm | 1300 × 2500 mm |
| 3000 W | Legfeljebb 12 mm | Legfeljebb 8 mm | Legfeljebb 6 mm | 1500 × 3000 mm |
| 6000W–12000W | Akár 20–30 mm | Akár 16–20 mm | Akár 12–16 mm | Egyedi asztalméretek |
| 20000W–30000W | Akár 40–60 mm | Akár 30–40 mm | Akár 25–35 mm | Nehézlemez konfigurációk |
Megjegyzés: A fenti 500W–3000W adatok a Xinhong CNC publikált termékadataiból származó tényleges tesztelt specifikációkat tükrözik. A magasabb teljesítménytartományok (6000W és felette) a vállalat teljes gyártási kapacitástartományát jelentik – az ezeken a szinteken elérhető vágási kapacitások konfigurációtól függően változnak, és az adott alkalmazáshoz a műszaki csapattal kell egyeztetni.
Kulcsfontosságú felismerés: A legtöbb lemezfeldolgozó műhely 1–6 mm vastagságú anyagokat kezel. Egy 1500W-os gép teljesen lefedi ezt a tartományt, 6 mm-es szénacélt, 4 mm-es alumíniumot és 3 mm-es rezet vág ±0,03 mm pontossággal. Egy 3000W-os gép ezt 12 mm-es szénacélra bővíti – elegendő a szerkezeti tartókhoz és vastagabb lemezmunkákhoz, a nagy teljesítményű rendszerek költségprémiuma nélkül.
Pontosság és sebesség: Az egyensúly megtalálása
A vágási pontosság és a vágási sebesség összefügg, de nem azonos. A gép pozicionálási pontosságát – azt, hogy a lézer milyen pontosan követi a programozott útvonalat – a mozgásrendszer minősége határozza meg, nem a lézerteljesítmény. A Xinhong CNC 1500W-os szálas lézervágó gépe ±0,03 mm pozicionálási pontosságot ér el, míg a 3000W-os kompakt modell hasonló pontosságot tart 1500 × 3000 mm-es munkaterületén belül.
A sebesség viszont a teljesítménnyel arányosan nő. Egy 3000W-os gép észrevehetően gyorsabban vág 3 mm-es szénacélt, mint egy 1500W-os gép ugyanazt az anyagot, mert a nagyobb teljesítmény nagyobb előtolási sebességet tesz lehetővé a tiszta vágási élek megtartása mellett. A gyakorlati következmény: ha a gyártási mennyiség magas, és a legtöbb alkatrész 2–4 mm tartományba esik, a 3000W-os gép sebességelőnye a magasabb vételárat a megnövekedett napi teljesítmény révén indokolhatja.
A vágási minőséget a nyers teljesítményen túl befolyásoló tényezők:
- Segédgáz nyomása és típusa: Oxigén szénacélhoz (exoterm reakció növeli a sebességet), nitrogén rozsdamentes acélhoz és alumíniumhoz (megakadályozza az oxidációt, tiszta éleket eredményez, amelyek hegesztésre vagy festésre készek)
- Fókuszáló lencse minősége és állapota: A piszkos vagy kopott lencse szélesebb vágási rést és durvább éleket okoz
- Anyag síksága: A vetemedett lemez egyenetlen fókusztávolságot okoz, ami egyenetlen vágásokhoz vezet
- Vágási paraméterek: Az előtolási sebességet, a lézerteljesítmény százalékát, a gáznyomást és az impulzusfrekvenciát anyagonként és vastagságonként kell beállítani
Fogyóeszközök és üzemeltetési költségek
A vételár csak egy része a teljes befektetésnek. A folyamatos üzemeltetési költségek a következőket tartalmazzák:
- Segédgáz: A legnagyobb változó költség. Az oxigén viszonylag olcsó, de a nagy tisztaságú nitrogén fogyasztása rozsdamentes acél és alumínium vágásakor gyorsan összeadódik. Sok feldolgozó nitrogéngenerátorral (A Xinhong CNC kifejezetten lézervágási alkalmazásokhoz gyárt PSA nitrogéngenerátorokat) a helyszíni nitrogén előállításához, ami 60–90%-kal csökkenti a gázköltségeket a palackos vagy ömlesztett nitrogénhez képest.
- Védőlencsék és fúvókák: Normál kopás révén fogyasztódnak. A csere gyakorisága az anyagtípustól, a vágási időtartamtól és a gáz tisztaságától függ.
- Villamos energia: A szálas lézerek hatékonyak, de egy 3000W-os gép napi 8 órán át tartó üzemeltetése így is jelentős áramot fogyaszt. Ezt számolja bele az üzemeltetési költség számításába.
- Hűtővíz és karbantartás: A vízhűtéses rendszerek (a Xinhong CNC gépeken alapfelszereltség) rendszeres vízcserét, szűrőcserét és hűtőegység-karbantartást igényelnek.
Gyakorlati vásárlói ellenőrzőlista
A lemezlézervágók értékelésekor használja ezt az ellenőrzőlistát a rendszerszintű összehasonlításhoz:
- Maximális anyagvastagság: Sorolja fel a legvastagabb anyagot, amelyet rendszeresen vág. Adjon hozzá 20–30% tartalékot az alkalmi vastagabb munkákhoz. Ezt illessze a gép névleges kapacitásához.
- Munkaterület: A régióban szabványos lemezméreteknek (pl. 1250 × 2500 mm vagy 1500 × 3000 mm) elővágás nélkül rá kell férniük az asztalra.
- Pozicionálási pontosság: A ±0,03 mm a minőségi szálas lézerrendszerek szabványa. Óvakodjon a nem meghatározott vagy homályos pontossági állításoktól.
- Biztonsági burkolat: A teljesen zárt vágási terület reteszelőkkel elengedhetetlen a kezelő biztonságához és a CE-megfeleléshez. A Xinhong CNC 3000W-os kompakt modellje teljesen zárt biztonsági tetőt tartalmaz.
- Csereasztal: Gyártási környezetben a csereasztal lehetővé teszi az egyik raklap be- és kirakodását, miközben a vágás a másikon folytatódik, jelentősen növelve a kihasználtságot.
- Elektromos alkatrészek: Az ipari minőségű alkatrészek (a Xinhong CNC Schneider Electric alkatrészeket használ) biztosítják a megbízhatóságot és az európai elektromos szabványoknak való megfelelést.
- Tanúsítványok: Az ISO 9001:2015 gyártási tanúsítvány és a CE-jelölés alapkövetelmény az európai piacokon.
- Szoftverkompatibilitás: Győződjön meg arról, hogy a gép támogatja a szabványos fájlformátumokat, és CAM-szoftverrel érkezik. A Xinhong CNC gépek CypCut vezérlőszoftvert használnak, amely széles körben elterjedt az iparban.
Szálas vs. CO2 egy pillantásra
| Tényező | Szálas lézer | CO2 lézer |
|---|---|---|
| Energiahatékonyság | 25–30% | 10–15% |
| Fényvisszaverő fémek vágása | Igen (alumínium, réz, sárgaréz) | Nem (károsíthatja az optikát) |
| Karbantartás intenzitása | Alacsony (zárt forrás, nincs tükör) | Magas (tükörbeállítás, gázcsere) |
| Vékony lemez sebessége (<4 mm) | Gyorsabb | Lassabb |
| Vastag lemez (>20 mm) | Nagy teljesítményt igényel (10kW+) | Versenyképes alacsonyabb teljesítménynél |
| Várható forrásélettartam | 40 000+ óra | 20 000–30 000 óra (csőcsere) |
A lemezfeldolgozó műhelyek többsége számára a szálas lézertechnológia a egyértelmű választás – jobb hatékonyság, alacsonyabb karbantartás, szélesebb anyagtartomány és gyorsabb vágás a vékony-közepes lemezen, amely a termelési mennyiség nagy részét teszi ki.
Következtetés: Teljesítmény, pontosság és költségvetés összehangolása
A megfelelő lemezlézervágó az, amelyik illeszkedik a napi anyagválasztékához, nem pedig az, amelyik a legnagyobb wattot kínálja az adatlapon. A legtöbb feldolgozó számára:
- 500W elegendő a vékony lemez munkákhoz (táblák, dekoratív fém, prototípus műhelyek) – kompakt, megfizethető, 220V egyfázisú áramról működik.
- 1500 W lefedi a teljes lemezfeldolgozási tartományt 6 mm-es szénacélig ±0,03 mm pontossággal – az ideális választás kis- és közepes feldolgozó műhelyek számára.
- 3000 W bővíti a kapacitást 12 mm-es szénacélig, nagyobb asztallal és csereasztallal – ideális azoknak a műhelyeknek, amelyek szerkezeti és vastagabb lemezmunkákat is végeznek a szabványos lemez mellett.
- 6000W és felette a nehézlemez és nagy volumenű ipari termelés kiszolgálására szolgálnak. Ezek speciális befektetések, amelyeket a következetes vastag anyag iránti kereslet indokol.
Minden Xinhong CNC szálas lézervágó gép ISO 9001:2015 tanúsítvánnyal rendelkezik, CE-jelöléssel van ellátva, és Schneider Electric alkatrészekkel készül. Az IPG, RAYCUS és GW lézerforrásokkal a vállalat a teljes 500W–30000W teljesítménytartományt lefedi. Ha meg szeretné beszélni az egyedi vágási követelményeit, és személyre szabott berendezés-ajánlást szeretne kapni, vegye fel a kapcsolatot a Xinhong CNC műszaki csapatával.