
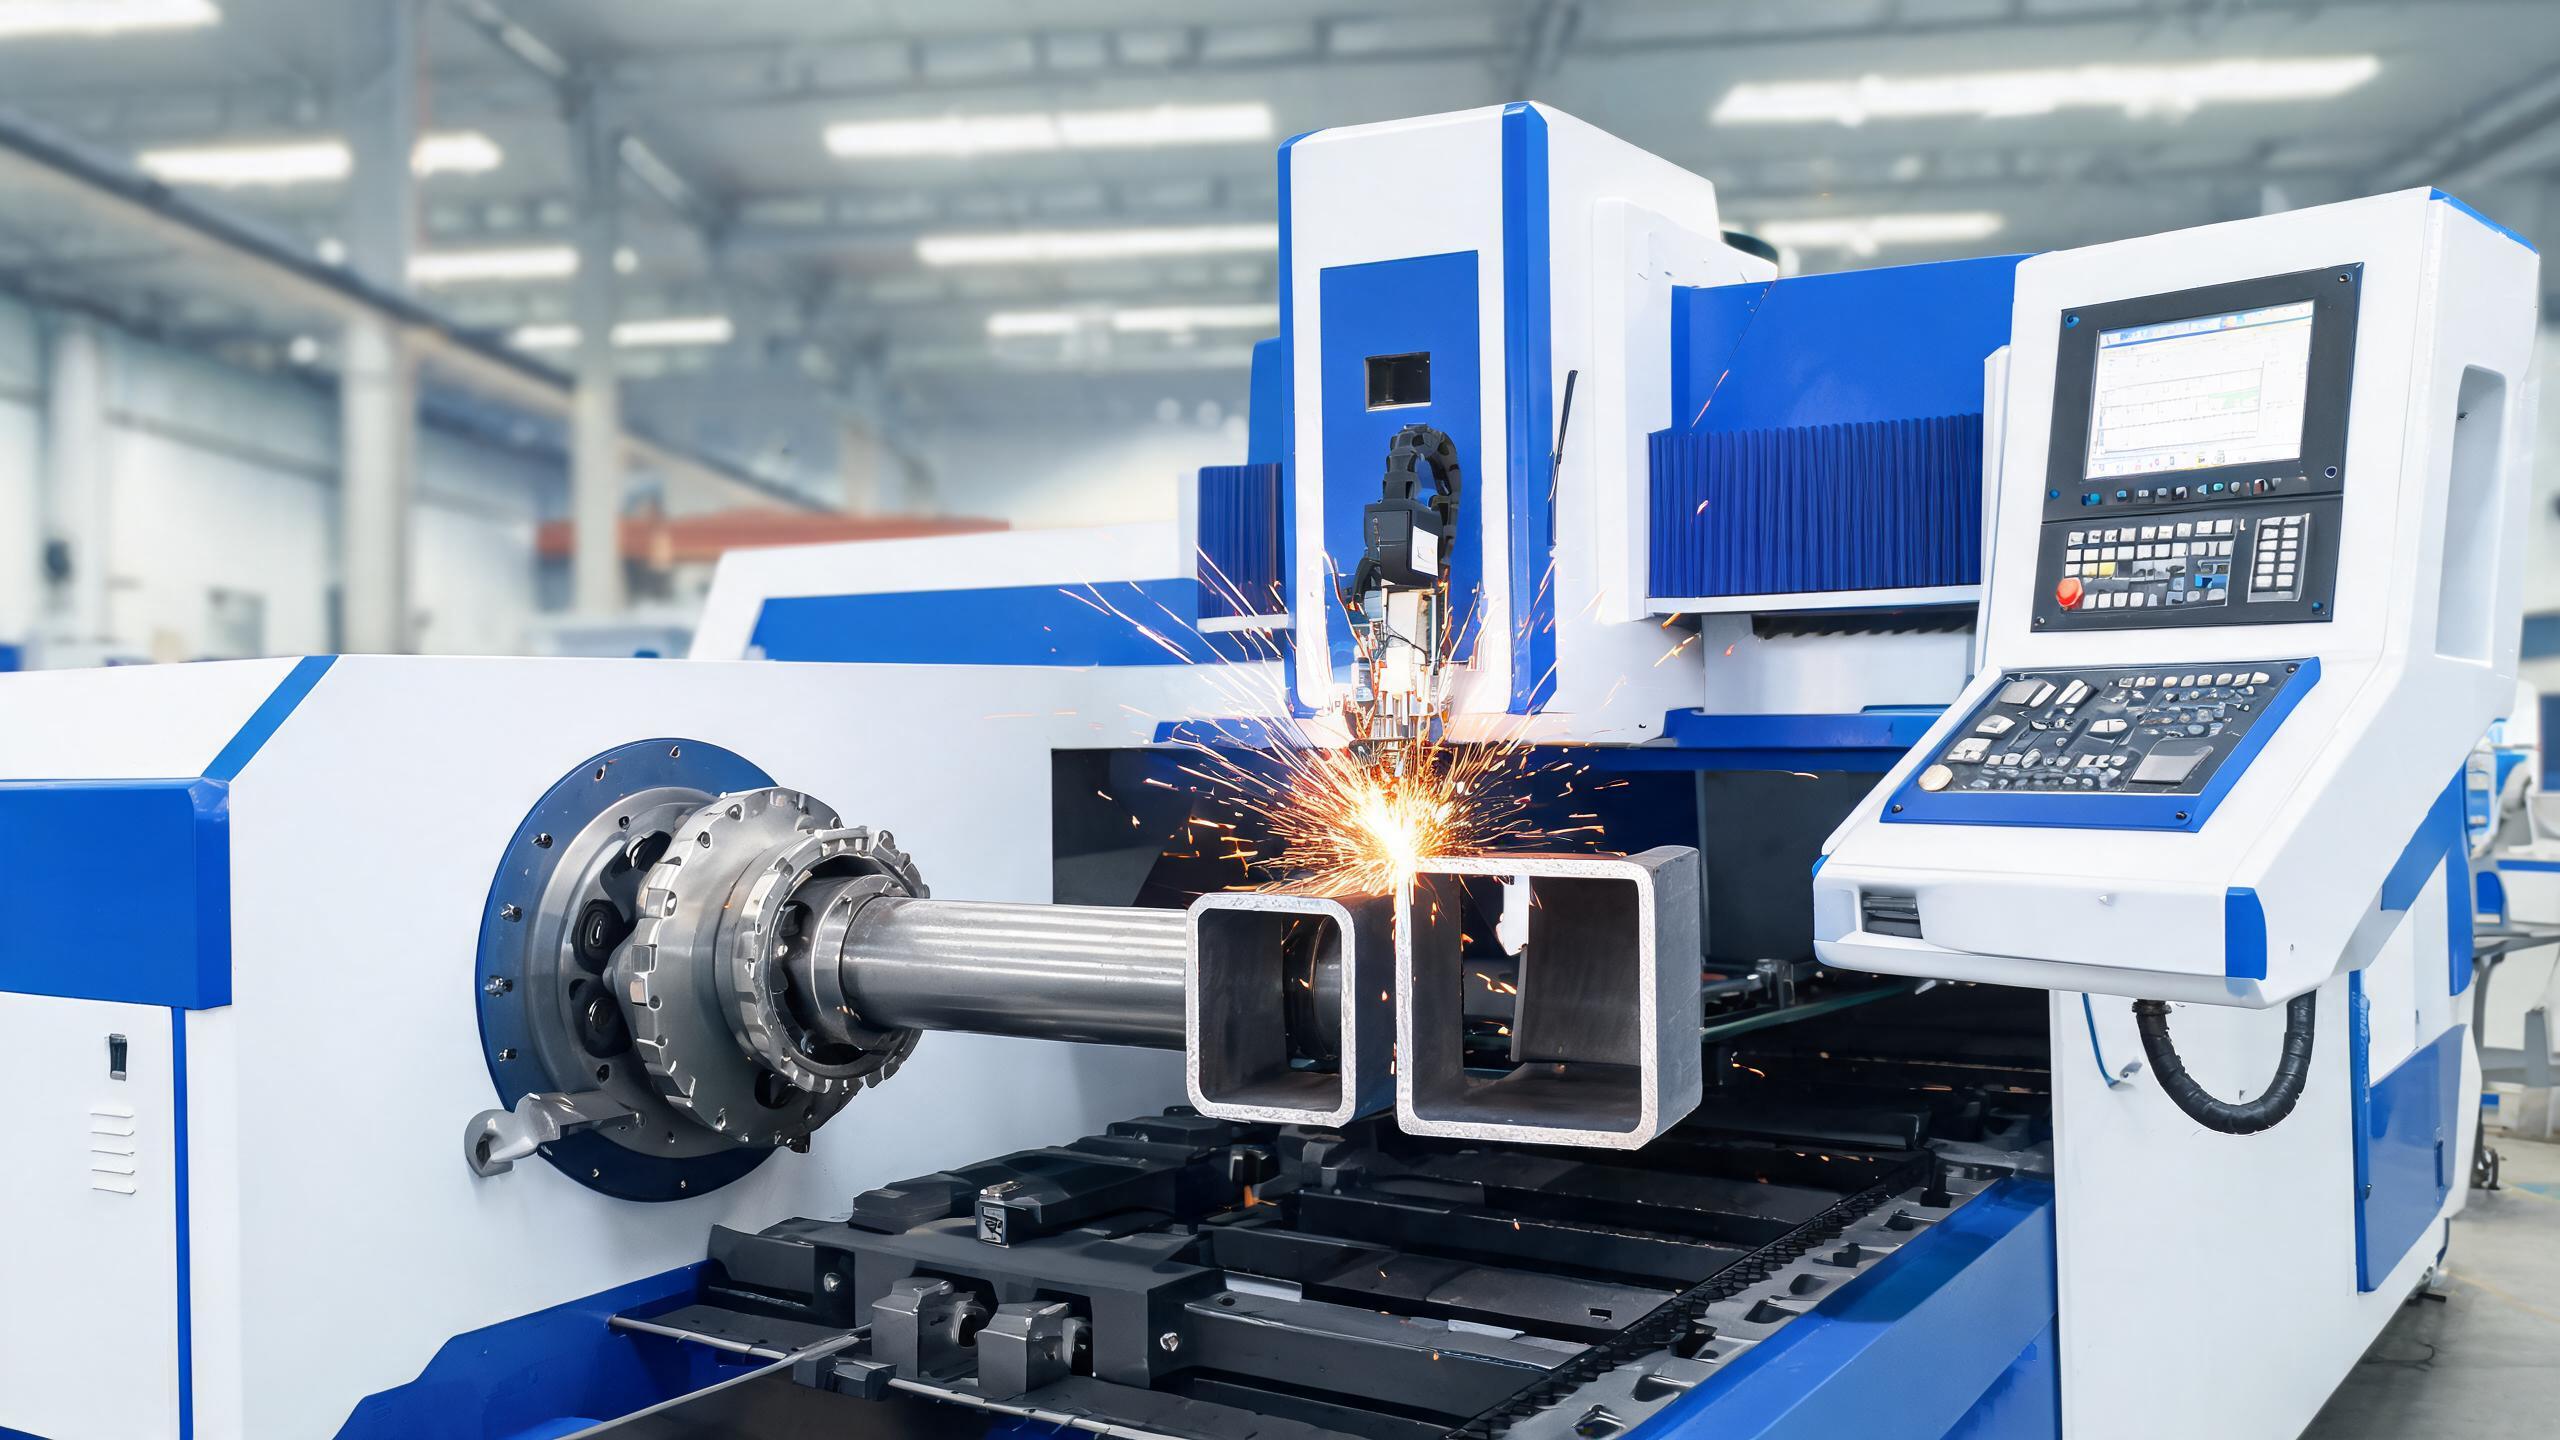
A csőlézeres vágógépek műszaki elemzése, amely lefedi a technológia működését, a kerek és négyszög csövek pontosságát, az anyagképességeket, az automatizálási szinteket, a szoftverkövetelményeket és az integrációs szempontokat B2B gyártók számára.
Csőlézervágás: A csőmegmunkálást átalakító technológia
Ha műhelye még mindig szalagfűrésszel, csiszolókorongokkal és kézi fúrósablonokkal vág csöveket, akkor minden egyes darabon időt veszít. A csőlézervágó gépek több megmunkálási lépést – vágás, lyukkészítés, élletörés és jelölés – egyetlen befogásban, egyetlen gépen végeznek el. A szerkezeti csöveket, körcsöveket vagy négyszögprofilokat feldolgozó B2B gyártók számára ez a technológia a luxusból versenykényszerré vált.
Ez a cikk bemutatja, hogyan működik a csőlézervágás, milyen pontossági és hatékonysági előnyöket nyújt, és mit érdemes értékelni egy CNC csővágó rendszer megfontolásakor az Ön üzemében.
Hogyan működik a csőlézervágás
A csőlézervágó gép egy szálas lézerforrást kombinál egy forgótengellyel (vagy tokmányrendszerrel), amely forgatja a csövet, miközben a lézerfej a hossza mentén mozog. A lézersugár a cső falát vágja, miközben az forog, lehetővé téve az összetett vágásokat – egyenes vágások, ferdék, lyukak, hornyok és bonyolult profilok – szerszámcsere nélkül.
A fő alkatrészek a következők:
- Szálas lézerforrás - Jellemzően 1 000 W és 6 000 W között, a csőfalvastagságtól függően. Ugyanazok a RAYCUS, IPG és GW források, amelyeket a lemezvágókban használnak, működtetik a csőrendszereket.
- Forgó tokmány vagy hajtásrendszer - Rögzíti és forgatja a csövet pontos szöghelyzetbeállítással. A két tokmányos rendszerek hosszabb csöveket támogatnak, és lehetővé teszik a folyamatos betöltést.
- Automatikus adagolórendszer - A nyers csőhosszakat (jellemzően 3–6 méter) a vágási zónába tölti, néha köteges betöltési képességgel a felügyelet nélküli üzemeléshez.
- CNC vezérlőrendszer - Programozza a vágási útvonalat, a forgási sebességet és a lézerparamétereket. Az olyan rendszerek, mint a CypCut, támogatják a csőspecifikus programozást 3D szimulációval.
Vágási minőség és pontosság kör- és négyszögcsöveken
A csőlézervágással szembeni pontossági elvárások hasonlóak a lemezrendszerekhez – a ±0,03 mm-es pozicionálási pontosság szabványos a minőségi gépeknél. De a csővágás egy forgási dimenziót ad hozzá, ami új változókat vezet be:
- Forgási pozicionálási pontosság: A tokmánynak meg kell őriznie a szögpontosságot a cső forgása közben. Minden holtjáték vagy csúszás közvetlenül vágási hibát eredményez.
- Cső egyenessége és oválissága: Egyetlen cső sem tökéletesen kerek vagy egyenes. A minőségi gépek szoftveresen kompenzálják a cső eltéréseit, de a súlyosan előírás-eltérő csövek következetlen eredményeket produkálnak a gép pontosságától függetlenül.
- Falvastagság-változás: A lézerteljesítményt a falvastagság változásaihoz kell igazítani a cső hossza mentén, különösen hegesztett csöveknél.
Négyszög- és téglalap profiloknál a gép minden sík felületet sorrendben vág, miközben a tokmány 90 fokkal elfordul a felületek között. A sarokminőség a lézerteljesítmény-szabályozástól és a vágási sebességtől függ az átmeneti pontoknál.
Mit vált ki egy csőlézer
Vegyünk egy tipikus szerkezeti cső megmunkálási feladatot: egy négyszögcső méretre vágása, két rögzítőfurat fúrása, és egy 45 fokos sarokvágás az egyik végén. Hagyományos módszerekkel ez a következőket igényli:
- Méretre vágás szalagfűrésszel
- Áthelyezés oszlopos fúrógépre a furatokhoz
- Áthelyezés gérvágó fűrészre vagy sarokcsiszolóra a letöréshez
- Az összes vágott él kézi sorjázása
Egy csőlézeres vágógép mind a négy műveletet egyetlen ciklusban végzi el, jellemzően kevesebb mint egy perc alatt egy szabványos 40×40 mm-es négyszögcső esetén. Az anyagmozgatás kiküszöbölése az állomások között az, ahol a valódi időmegtakarítás felhalmozódik – nem csak a munkaerőben, hanem a csökkentett folyamatban lévő készletben és alapterület-igényben is.
Anyag- és vastagság-képességek
A csőlézeres vágógépek ugyanazt az anyagtartományt kezelik, mint a lemezszálas lézerek:
- Szénacél csövek: Legfeljebb 8 mm falvastagság 3 000 W-os forrással; legfeljebb 12 mm 6 000 W-os forrással
- Rozsdamentes acél csövek: Legfeljebb 6 mm 3 000 W-os forrással
- Alumínium csövek: Legfeljebb 4 mm 3 000 W-os forrással
- Horganyzott csövek: Tiszta vágások minimális salakkal nitrogén segédgáz használatakor
A legfeljebb 220 mm átmérőjű kerek csövek és a legfeljebb 200×200 mm-es négyszög/téglalap profilok a tipikus kapacitástartományba esnek. A maximális csőhossz általában 6 000 mm, opcionális hosszabbítással 9 000 mm-ig szerkezeti alkalmazásokhoz.
Automatizálási szintek: a kézi működtetéstől a teljesen automatizáltig
A csőlézeres vágórendszerek három automatizálási szintben kaphatók, mindegyik más gyártási mennyiséghez illeszkedik:
Belépő szint: kézi betöltés
A kezelő manuálisan helyezi be az egyes csöveket a tokmányba, pozicionálja, és elindítja a vágási ciklust. Alacsony volumenű, nagy választékú műhelyekhez alkalmas, műszakonként 20–50 cső feldolgozásával. A ciklusidő jelentős betöltési ráfordítást tartalmaz, de a gép költsége alacsonyabb.
Középkategória: félautomata betöltés
Egy hajtott görgős szállítószalag vagy adagoló automatikusan adagolja a csöveket a tokmányhoz, de a kezelő továbbra is felügyeli és elindítja az egyes betöltéseket. A teljesítmény műszakonként 80–150 csőre nő. Ez a szint a legtöbb fémipari műhely számára az ideális választás.
Csúcskategória: teljesen automatikus kötegbetöltés
Egy kötegbetöltő egyszerre 10–20 csövet kezel, folyamatosan adagolva azokat automatikus méréssel és igazítással. Felügyelet nélküli üzemeltetés hosszabb időszakokra lehetséges. A teljesítmény meghaladhatja a műszakonkénti 300 csövet. Ez a szint akkor indokolja a költségét, ha a gyártási mennyiség meghaladja a havi 5 000 csövet.
Szoftver és programozás
A modern csőlézergépek speciális CAM szoftvert használnak, amely a csőspecifikus műveleteket kezeli:
- 3D szimuláció - A vágási útvonal megjelenítése a tényleges csőprofil előtt a vágás előtt
- Parametrikus könyvtár - Előre programozott vágási formák (furatok, hornyok, gérvágások, elágazások), amelyek méret szerint paraméterezhetők
- Nestelés optimalizálás - Az anyagkihasználás maximalizálása a vágási elhelyezés optimalizálásával a cső hossza mentén
- Közös vágási vonal - Egyetlen vágási vonal megosztása a szomszédos részek között a ciklusidő és az anyaghulladék csökkentése érdekében
A CypCut és a TubePro gyakori szoftverplatformok, amelyeket kínai gyártmányú csőlézerrendszerekhez mellékelnek. Támogatják a DXF, DWG és IGES importformátumokat, így egyszerűen integrálhatók a meglévő CAD munkafolyamatokba.
Kulcsfontosságú specifikációk értékeléshez
A csőlézeres vágógépek összehasonlításakor összpontosítson ezekre a specifikációkra:
- Lézerteljesítmény: 1 000 W–3 000 W vékonyfalú csövekhez; 6 000 W vastagfalú szerkezeti csövekhez
- Csőátmérő tartomány: Győződjön meg arról, hogy a tokmányrendszer megfelel az Ön tipikus csőméreteinek
- Maximális csőhossz: 6 000 mm standard; hosszabb szerkezeti munkákhoz
- Tokmányok száma: A két tokmányos rendszerek jobb alátámasztást biztosítanak a hosszú csövekhez, és lehetővé teszik a folyamatos vágást
- Pozicionálási pontosság: ±0,03 mm standard a minőségi gépeknél
- Automatizálási szint: Igazítsa a betöltőrendszert a gyártási mennyiséghez
Integrációs szempontok
Egy csőlézeres vágógép hozzáadása a létesítményhez a gépen túli tervezést igényel:
- Alapterület: A csőlézerek hosszabbak, mint a lemezlézerek a betöltőrendszer miatt. Tervezzen legalább 12–15 méter lineáris helyet, beleértve a betöltő- és kirakodózónákat is.
- Áram- és gázellátás: Egy 3 000 W-os rendszer jellemzően 3 fázisú 380 V-os áramellátást és sűrített levegőt vagy nitrogént igényel 1,5–2,5 MPa nyomáson.
- Elszívás és szűrés: Horganyzott vagy festett csövek vágása füstöt termel, amely elszívást igényel. Győződjön meg arról, hogy a porelszívója fémporra méretezett, megfelelő szűrőbetétekkel.
- Kezelői képzés: Bár a CNC interfész egyszerűsíti a kezelést, az összetett csővágások programozása képzést igényel. Számoljon 2–4 hét kezelői betanulási idővel.
Következtetés
A csőlézeres vágógépek mérhető termelékenységnövekedést biztosítanak a kerek, négyszög és téglalap csöveket feldolgozó gyártóknak. A vágás, fúrás, letörés és jelölés egyetlen befogásban történő képessége kiküszöböli az anyagmozgatási szűk keresztmetszeteket és csökkenti a munkaerőköltségeket. A rendszerek értékelésekor igazítsa a lézerteljesítményt, a tokmánykapacitást és az automatizálási szintet az Ön konkrét anyagtartományához és gyártási mennyiségéhez – és ellenőrizze, hogy a szoftver támogatja-e a CAD munkafolyamatát.