
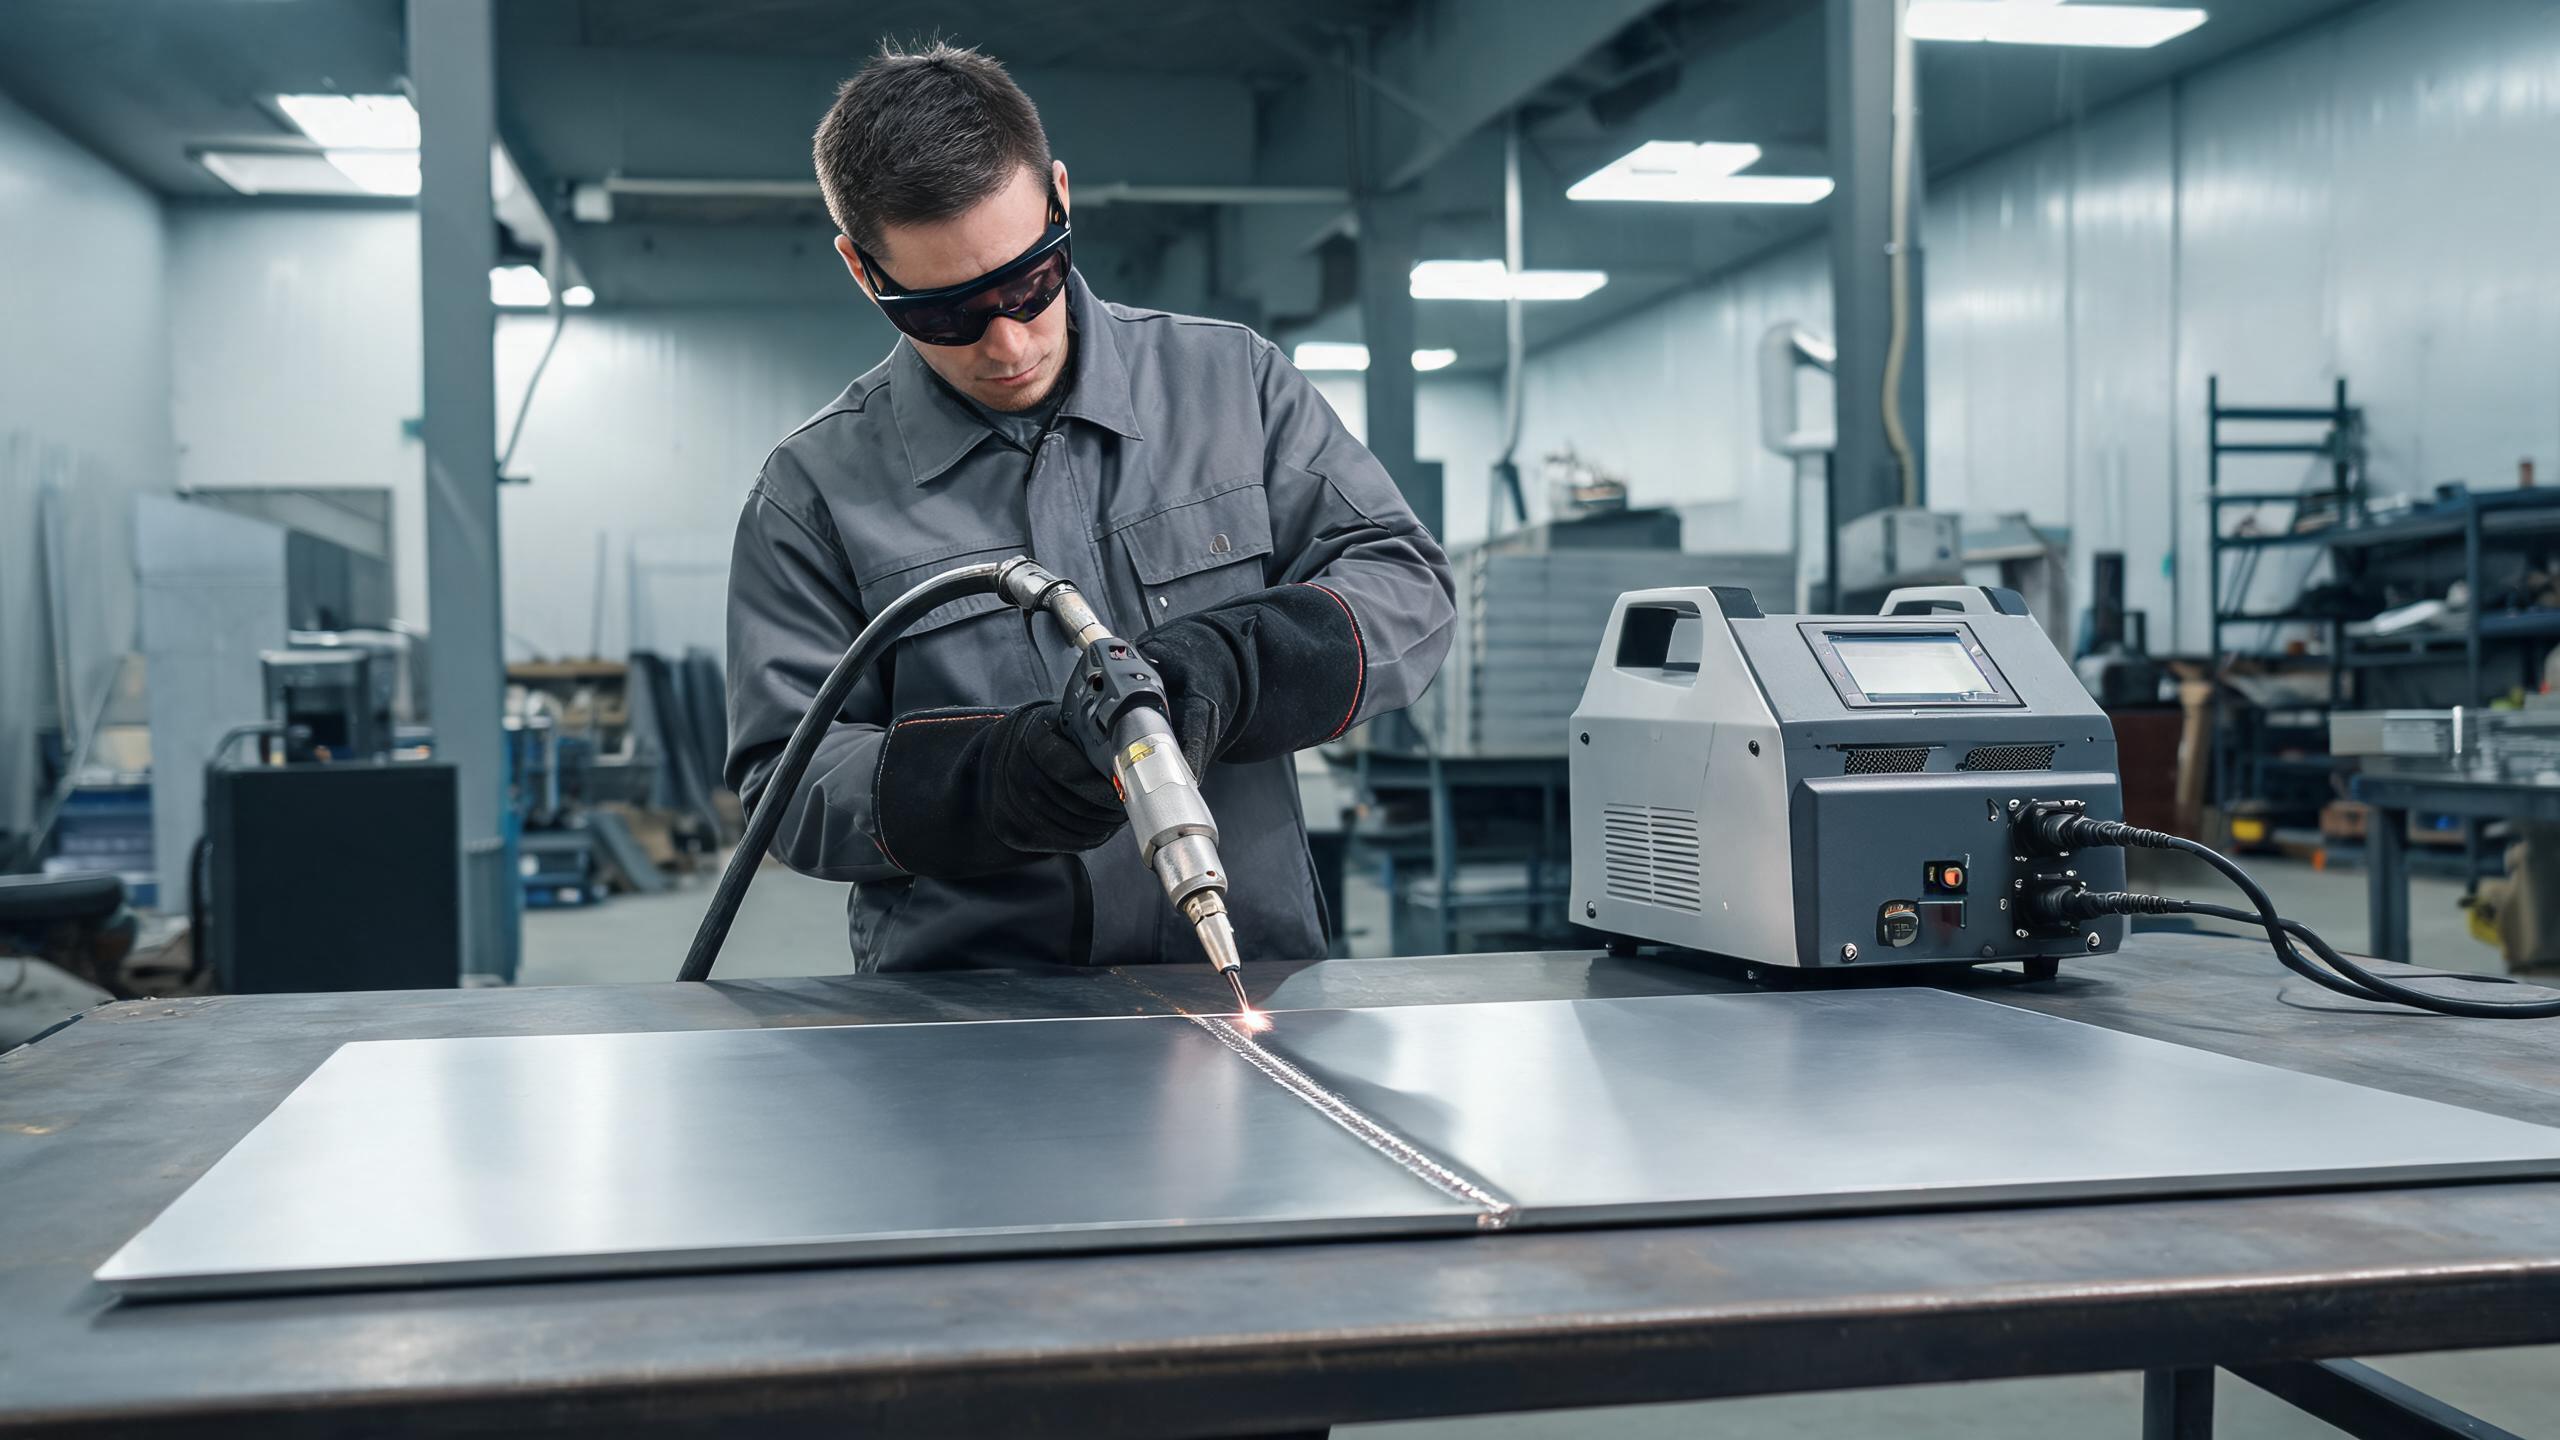
Panduan praktis untuk menggunakan mesin las laser genggam untuk pelat logam, mencakup pemilihan daya, jenis sambungan, tips pengelasan, dan keunggulan dibandingkan TIG/MIG.
Mengapa Pelat Logam Sangat Cocok untuk Pengelasan Laser Genggam
Fabrikasi pelat logam adalah salah satu aplikasi paling umum untuk mesin las laser genggam. Lembaran baja tahan karat tipis - biasanya 0,5 mm hingga 3 mm - adalah area di mana pengelasan laser mengungguli metode tradisional seperti TIG atau MIG. Panas terkonsentrasi dari laser serat menciptakan kolam las yang sempit dengan zona terpengaruh panas yang minimal, yang berarti distorsi termal yang lebih sedikit pada material tipis, kecepatan gerak yang lebih cepat, dan jahitan las yang lebih bersih yang sering kali memerlukan sedikit atau tanpa finishing pasca-las.
Baik Anda memproduksi enclosure, kabinet, saluran udara, atau panel dekoratif, sebuah las laser genggam memberi Anda fleksibilitas untuk menangani sambungan yang sulit atau tidak mungkin dijangkau dengan stasiun las tetap. Panduan praktis ini mencakup apa yang perlu Anda ketahui untuk mendapatkan hasil terbaik pada pelat logam.
Menyesuaikan Daya dengan Ketebalan Pelat Logam
Pelat logam mencakup berbagai ketebalan, dan tingkat daya yang tepat bergantung pada material yang paling sering Anda kerjakan. Lini produk Xinhong menawarkan mesin las laser serat genggam 1000W, 1500W, 2000W, dan 3000W. Untuk pekerjaan pelat logam secara khusus:
- 1000W - Ideal untuk lembaran tipis (0,5–1,5 mm). Menghasilkan las yang bersih dan sempit dengan masukan panas minimal, menjadikannya sempurna untuk aplikasi yang mengkhawatirkan distorsi, seperti peralatan dapur baja tahan karat dan enclosure elektronik.
- 1500W - Pilihan paling serbaguna untuk bengkel pelat logam. Dengan penetrasi maksimum 3 mm pada baja tahan karat dan aluminium, ini mencakup seluruh rentang ketebalan lembaran yang umum. Konsistensi jahitan las ±0,1 mm memastikan kualitas manik yang dapat diulang di seluruh proses produksi.
- 2000W–3000W - Lebih cocok jika pekerjaan Anda melampaui pelat logam ke pelat yang lebih tebal. Jika bengkel fabrikasi Anda menangani campuran lembaran dan pelat, model berdaya lebih tinggi ini memberikan ruang untuk material yang lebih tebal sambil tetap bekerja dengan baik pada stok yang lebih tipis.
Untuk sebagian besar operasi yang berfokus pada pelat logam, model 1500W mewakili titik optimal - daya yang cukup untuk menangani seluruh rentang ketebalan umum, dengan presisi dan konsistensi yang dibutuhkan material tipis.
Keunggulan Dibandingkan Metode Pengelasan Tradisional
Beralih dari TIG atau MIG ke las laser genggam untuk baja tahan karat 1500W pekerjaan pelat logam memberikan beberapa manfaat nyata:
- Distorsi berkurang: Energi terfokus laser memanaskan area yang lebih kecil, yang berarti material di sekitarnya tetap lebih dingin. Pada pelat logam tipis, ini adalah perbedaan antara panel datar dan panel yang melengkung selama pengelasan.
- Kecepatan lebih tinggi: Kecepatan gerak pengelasan laser biasanya 2–4 kali lebih cepat daripada TIG pada ketebalan yang sebanding. Untuk bengkel yang menjalankan beberapa pekerjaan pelat logam per hari, ini secara langsung meningkatkan hasil produksi.
- Las lebih bersih: Masukan panas yang terkontrol menghasilkan manik las yang halus dan seragam yang sering kali menghilangkan kebutuhan penggerindaan atau pemolesan - penghematan tenaga kerja yang signifikan pada produk jadi seperti kabinet baja tahan karat atau trim yang terlihat.
- Lebih sedikit bahan pengisi: Banyak las laser pelat logam bersifat autogenous, artinya menyatukan sambungan tanpa kawat pengisi tambahan. Ini mengurangi biaya material dan menyederhanakan proses pengelasan.
Sambungan Pelat Logam Umum dan Cara Menanganinya
Sambungan Tumpul
Sambungan tumpul - di mana dua tepi lembaran ditempatkan berhadapan - adalah aplikasi yang paling sederhana. Sejajarkan lembaran dengan celah minimal (idealnya kurang dari 0,1 mm untuk pengelasan autogenous), dan jalankan laser di sepanjang sambungan. Konsistensi sambungan ±0,1 mm dari model 1500W memastikan penetrasi yang seragam di sepanjang panjang sambungan.
Sambungan Tumpang Tindih
Pada sambungan tumpang tindih, satu lembaran menimpa lembaran lainnya. Laser menembus lembaran atas dan menyatukannya dengan lembaran bawah. Jenis sambungan ini umum dalam perakitan enclosure dan saluran udara. Sesuaikan posisi fokus sedikit lebih dalam untuk memastikan kolam las mencapai lembaran bawah.
Sambungan Sudut dan T
Untuk sambungan sudut dan T pada enclosure pelat logam, kemampuan manuver pistol las genggam adalah keuntungan utama. Operator dapat memiringkan pistol untuk mengarahkan energi ke akar sambungan, mencapai fusi penuh tanpa batasan akses dari kepala las tetap.
Pendinginan dan Operasi Berkelanjutan
Bengkel fabrikasi pelat logam sering menjalankan jadwal produksi berkelanjutan. Sistem pendingin air pada mesin las laser genggam Xinhong mendukung operasi berkelanjutan 8+ jam, yang berarti mesin dapat mengikuti shift penuh tanpa penghentian termal. Ini sangat penting saat mengelas pelat logam tipis dengan kecepatan gerak tinggi, di mana sumber laser aktif hampir terus-menerus.
Pendinginan yang konsisten juga berkontribusi pada stabilitas kualitas las. Saat suhu sumber laser tetap terkendali, parameter sinar tetap konstan, yang pada gilirannya menjaga manik las tetap seragam - secara langsung mendukung spesifikasi konsistensi ±0,1 mm.
Tips Praktis untuk Pengelasan Laser Pelat Logam
- Kontrol celah: Untuk pengelasan autogenous (tanpa pengisi), jaga celah sambungan di bawah 0,1 mm. Jika celah lebih lebar, gunakan kawat pengisi atau beralih ke kecepatan gerak yang sedikit lebih rendah untuk memungkinkan kolam las menjembatani celah.
- Gunakan gas pelindung: Gas pelindung argon atau nitrogen mencegah oksidasi pada lembaran baja tahan karat, menghasilkan las yang terang dan bersih yang tidak memerlukan pembersihan pasca-las.
- Optimalkan kecepatan gerak: Terlalu lambat dan Anda berisiko menembus material tipis; terlalu cepat dan penetrasi tidak lengkap. Mulailah dengan parameter yang direkomendasikan pabrikan dan sesuaikan berdasarkan tingkat dan ketebalan material spesifik Anda.
- Pertahankan sudut pistol yang konsisten: Sudut 45–90 derajat yang stabil (tergantung jenis sambungan) memastikan distribusi energi yang merata di sepanjang sambungan.
- Bersihkan material: Minyak, oksida, atau kontaminasi pada permukaan lembaran dapat menyebabkan porositas dan las yang tidak konsisten. Usap cepat dengan pelarut sebelum pengelasan memakan waktu beberapa detik dan mencegah cacat.
Sertifikasi yang Penting bagi Pembeli Pelat Logam
Saat mencari las laser genggam untuk produksi pelat logam, sertifikasi adalah masalah praktis, bukan formalitas. Mesin dalam lini Xinhong memiliki sertifikasi CE dan RoHS, yang mengonfirmasi kepatuhan terhadap standar keselamatan dan lingkungan Eropa. Sertifikasi ISO 9001:2015 perusahaan berarti proses produksi diatur oleh sistem manajemen mutu yang terdokumentasi. Bagi fabrikator pelat logam yang memasok ke pelanggan Eropa atau internasional, sertifikasi ini sering kali menjadi persyaratan pelanggan.