
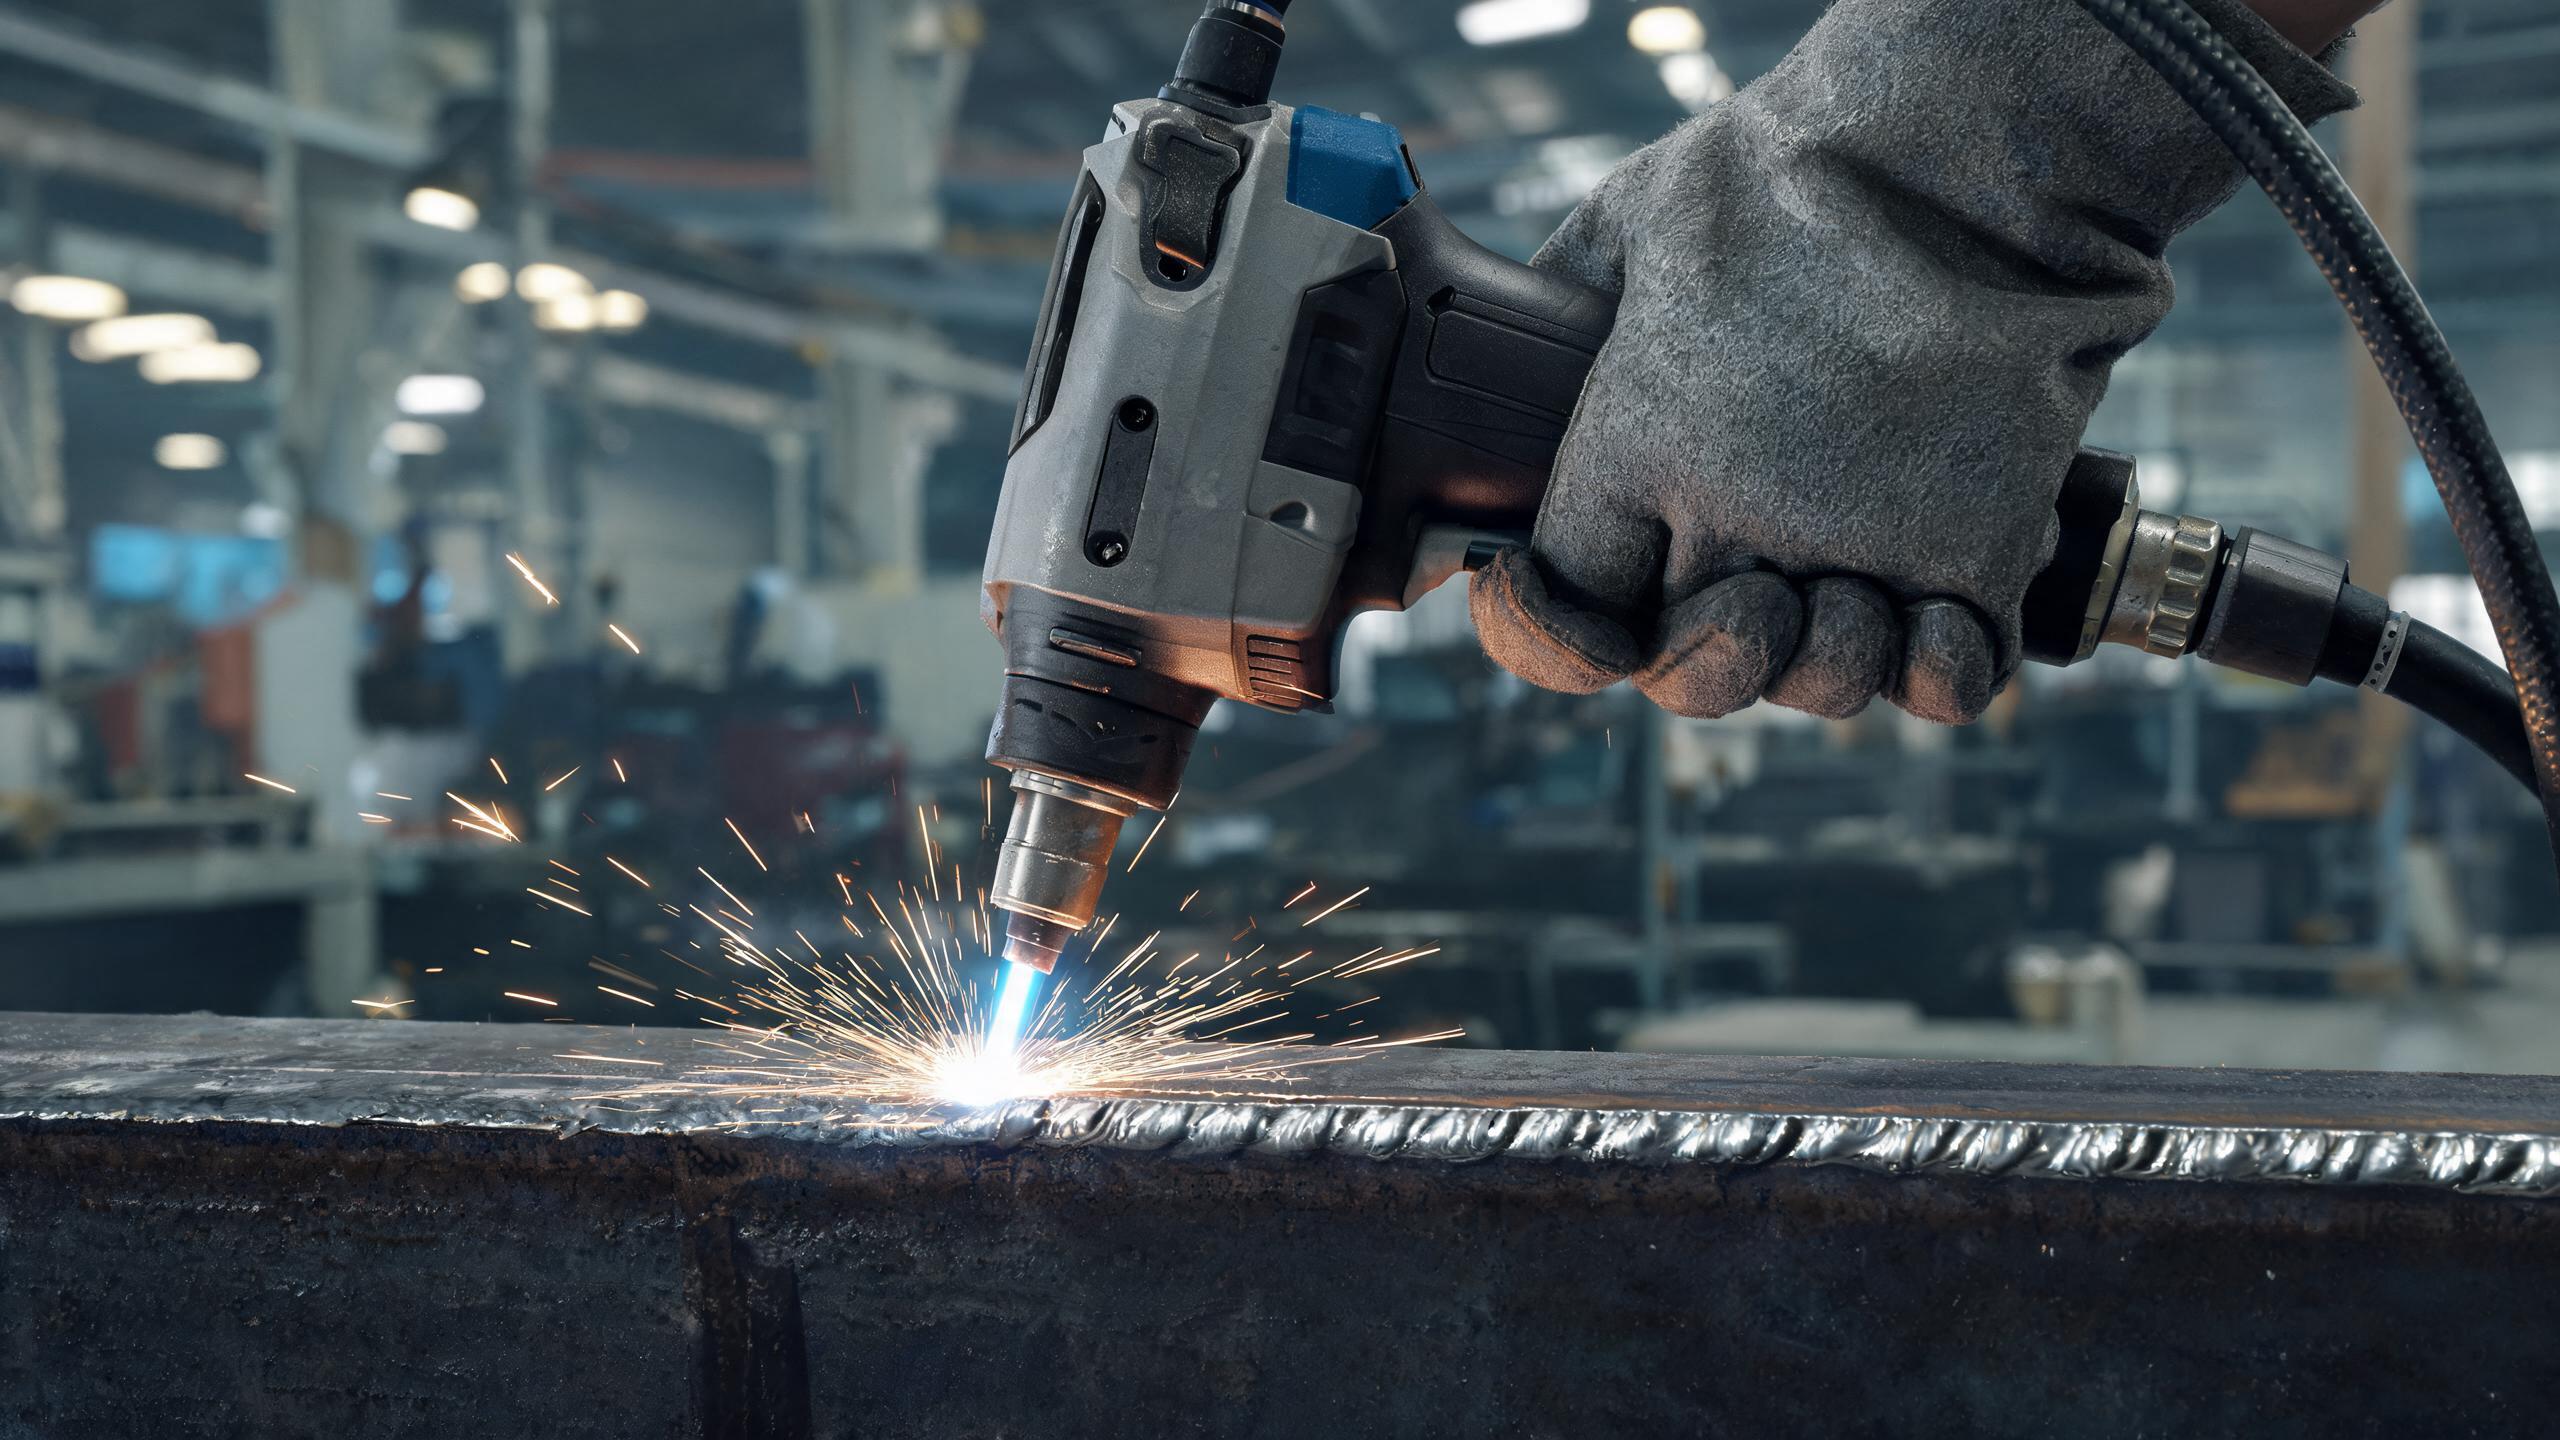
Panduan teknis untuk mengelas pelat baja dengan mesin las laser genggam, mencakup pengaturan daya yang direkomendasikan berdasarkan ketebalan pelat, parameter penetrasi, kebutuhan pendinginan, dan tips praktis untuk mencapai lasan yang bersih dan dapat diulang.
Mengelas Pelat Baja dengan Laser Genggam: Dasar-Dasar
Pelat baja adalah salah satu material paling umum dalam fabrikasi struktural, konstruksi mesin, dan manufaktur alat berat. Sebuah las laser genggam memberikan fleksibilitas pada pengelasan pelat yang tidak dapat ditawarkan oleh sistem gantry tetap—operator dapat bergerak bebas di sekitar pelat besar, mengelas dalam orientasi apa pun, dan mengakses sudut serta tepi tanpa memindahkan benda kerja. Memahami parameter yang tepat untuk setiap ketebalan pelat sangat penting untuk mencapai lasan yang kuat dan bersih dengan distorsi panas minimal.
Pengaturan Daya berdasarkan Ketebalan Pelat
Rentang las laser genggam untuk baja tahan karat 1500W tersedia dalam konfigurasi 1000W, 1500W, 2000W, dan 3000W. Setiap tingkat daya memiliki rentang ketebalan pelat praktis di mana ia bekerja secara optimal:
- 1000W – Terbaik untuk pelat tipis (1–2mm). Menghasilkan lasan bersih pada baja ringan dengan masukan panas minimal. Hindari melebihi 2mm—penetrasi yang tidak memadai menyebabkan sambungan lemah.
- 1500W – Tingkat yang paling banyak digunakan untuk pengelasan pelat. Memberikan penetrasi maksimum 3mm pada baja tahan karat dan aluminium, dengan konsistensi manik ±0,1mm. Ideal untuk sebagian besar tugas fabrikasi pelat.
- 2000W – Memperluas kemampuan hingga pelat 3–4mm. Cocok untuk braket struktural, rumah mesin, dan rakitan pelat ketebalan sedang.
- 3000W – Dirancang untuk pelat tebal (4mm+). Memberikan penetrasi dalam dan kecepatan gerak tinggi untuk aplikasi struktural berat.
Parameter Pengelasan Utama yang Harus Dikendalikan
Daya Laser dan Kedalaman Penetrasi
Kedalaman penetrasi terutama ditentukan oleh daya laser dan kecepatan gerak. Untuk model 1500W yang beroperasi pada pelat baja tahan karat 3mm, parameter utamanya adalah:
- Pengaturan daya: 1200–1500W (sesuaikan berdasarkan persiapan sambungan)
- Kecepatan gerak: biasanya 10–20 mm/s untuk penetrasi penuh pada pelat 3mm
- Penetrasi maksimum: 3mm pada baja tahan karat dan aluminium
- Konsistensi manik: ±0,1mm di seluruh panjang lasan
Untuk pelat yang lebih tebal, tingkatkan daya secara proporsional dan kurangi kecepatan gerak—tetapi selalu uji pada sampel terlebih dahulu. Daya berlebihan dengan gerakan cepat menyebabkan undercut, sementara daya tidak mencukupi dengan gerakan lambat menyebabkan perkuatan berlebihan.
Mode Pulsa vs. Mode Gelombang Kontinu
Sebagian besar mesin las laser serat genggam menawarkan mode gelombang kontinu (CW) dan mode pulsa:
- Mode CW – memberikan daya konstan untuk penetrasi dalam. Terbaik untuk pelat yang lebih tebal dan lasan struktural yang memerlukan fusi penuh.
- Mode pulsa – bergantian antara daya puncak tinggi dan waktu mati. Mengurangi total masukan panas, menjadikannya ideal untuk pelat tipis dan aplikasi yang sensitif terhadap panas di mana distorsi harus diminimalkan.
Umpan Kawat dan Material Pengisi
Untuk pengelasan pelat yang memerlukan pengisian celah atau perkuatan, sistem umpan kawat terintegrasi sangat penting. Pertimbangan utama:
- Diameter kawat: 0,8–1,2mm adalah standar untuk pengelasan pelat
- Material kawat: cocokkan dengan logam dasar—gunakan kawat baja tahan karat untuk pelat tahan karat, kawat baja karbon untuk pelat karbon
- Laju pengumpanan: harus seimbang dengan kecepatan gerak dan daya laser; terlalu cepat menyebabkan percikan, terlalu lambat menyebabkan pengisian tidak mencukupi
Pendinginan dan Manajemen Termal
Pengelasan pelat menghasilkan panas yang signifikan, terutama pada pelat tebal dan sambungan panjang. Sistem pendingin sirkulasi air pada model 1500W mendukung operasi berkelanjutan selama 8+ jam, menjaga suhu sumber laser tetap stabil sepanjang shift. Pertimbangan pendinginan utama:
- Pengaturan suhu chiller: ikuti rentang yang direkomendasikan pabrikan—biasanya 20–25°C
- Kualitas pendingin: gunakan air suling atau deionisasi untuk mencegah penumpukan kerak di sirkuit pendingin
- Interval inspeksi: periksa level pendingin dan kondisi filter setiap minggu selama produksi berkelanjutan
Tips Praktis untuk Lasan Pelat Berkualitas
- Siapkan sambungan dengan benar – kerak giling, karat, dan minyak harus dihilangkan dari permukaan pelat sebelum pengelasan. Kontaminasi adalah penyebab utama porositas.
- Pertahankan kecepatan gerak yang konsisten – variasi kecepatan menyebabkan profil manik tidak merata dan penetrasi tidak konsisten. Gunakan pemandu atau perlengkapan untuk sambungan lurus.
- Kendalikan jarak julur kawat – pertahankan ekstensi kawat pengisi yang konsisten (biasanya 8–12mm dari ujung kontak) untuk memastikan busur dan umpan yang stabil.
- Gunakan gas pelindung argon – laju aliran 15–20 L/menit adalah tipikal untuk pengelasan pelat. Pelindung yang tidak memadai menyebabkan oksidasi dan perubahan warna.
- Simpan profil yang dioptimalkan – model 1500W menyimpan 50+ profil las. Setelah Anda memvalidasi parameter untuk ketebalan pelat tertentu, simpan untuk pemanggilan instan pada pekerjaan mendatang.
Daftar Periksa Inspeksi Kualitas
| Parameter | Rentang yang Dapat Diterima |
|---|---|
| Lebar manik | Seragam di sepanjang panjang lasan |
| Konsistensi manik | Deviasi ±0,1mm (model 1500W) |
| Penetrasi | Fusi penuh melalui ketebalan pelat |
| Warna permukaan | Perak hingga jerami muda (pelindung yang tepat) |
| Undercut | Tidak ada yang terlihat di tepi manik |
Sertifikasi untuk Penggunaan Industri
Untuk pengelasan pelat di industri yang diatur, sertifikasi mesin adalah harga mati. Mesin las laser genggam Xinhong CNC bersertifikat CE dan RoHS, diproduksi di bawah manajemen mutu ISO 9001:2015. Sumber laser dari IPG, RAYCUS, dan GW memastikan kualitas sinar yang konsisten di seluruh rentang daya.