
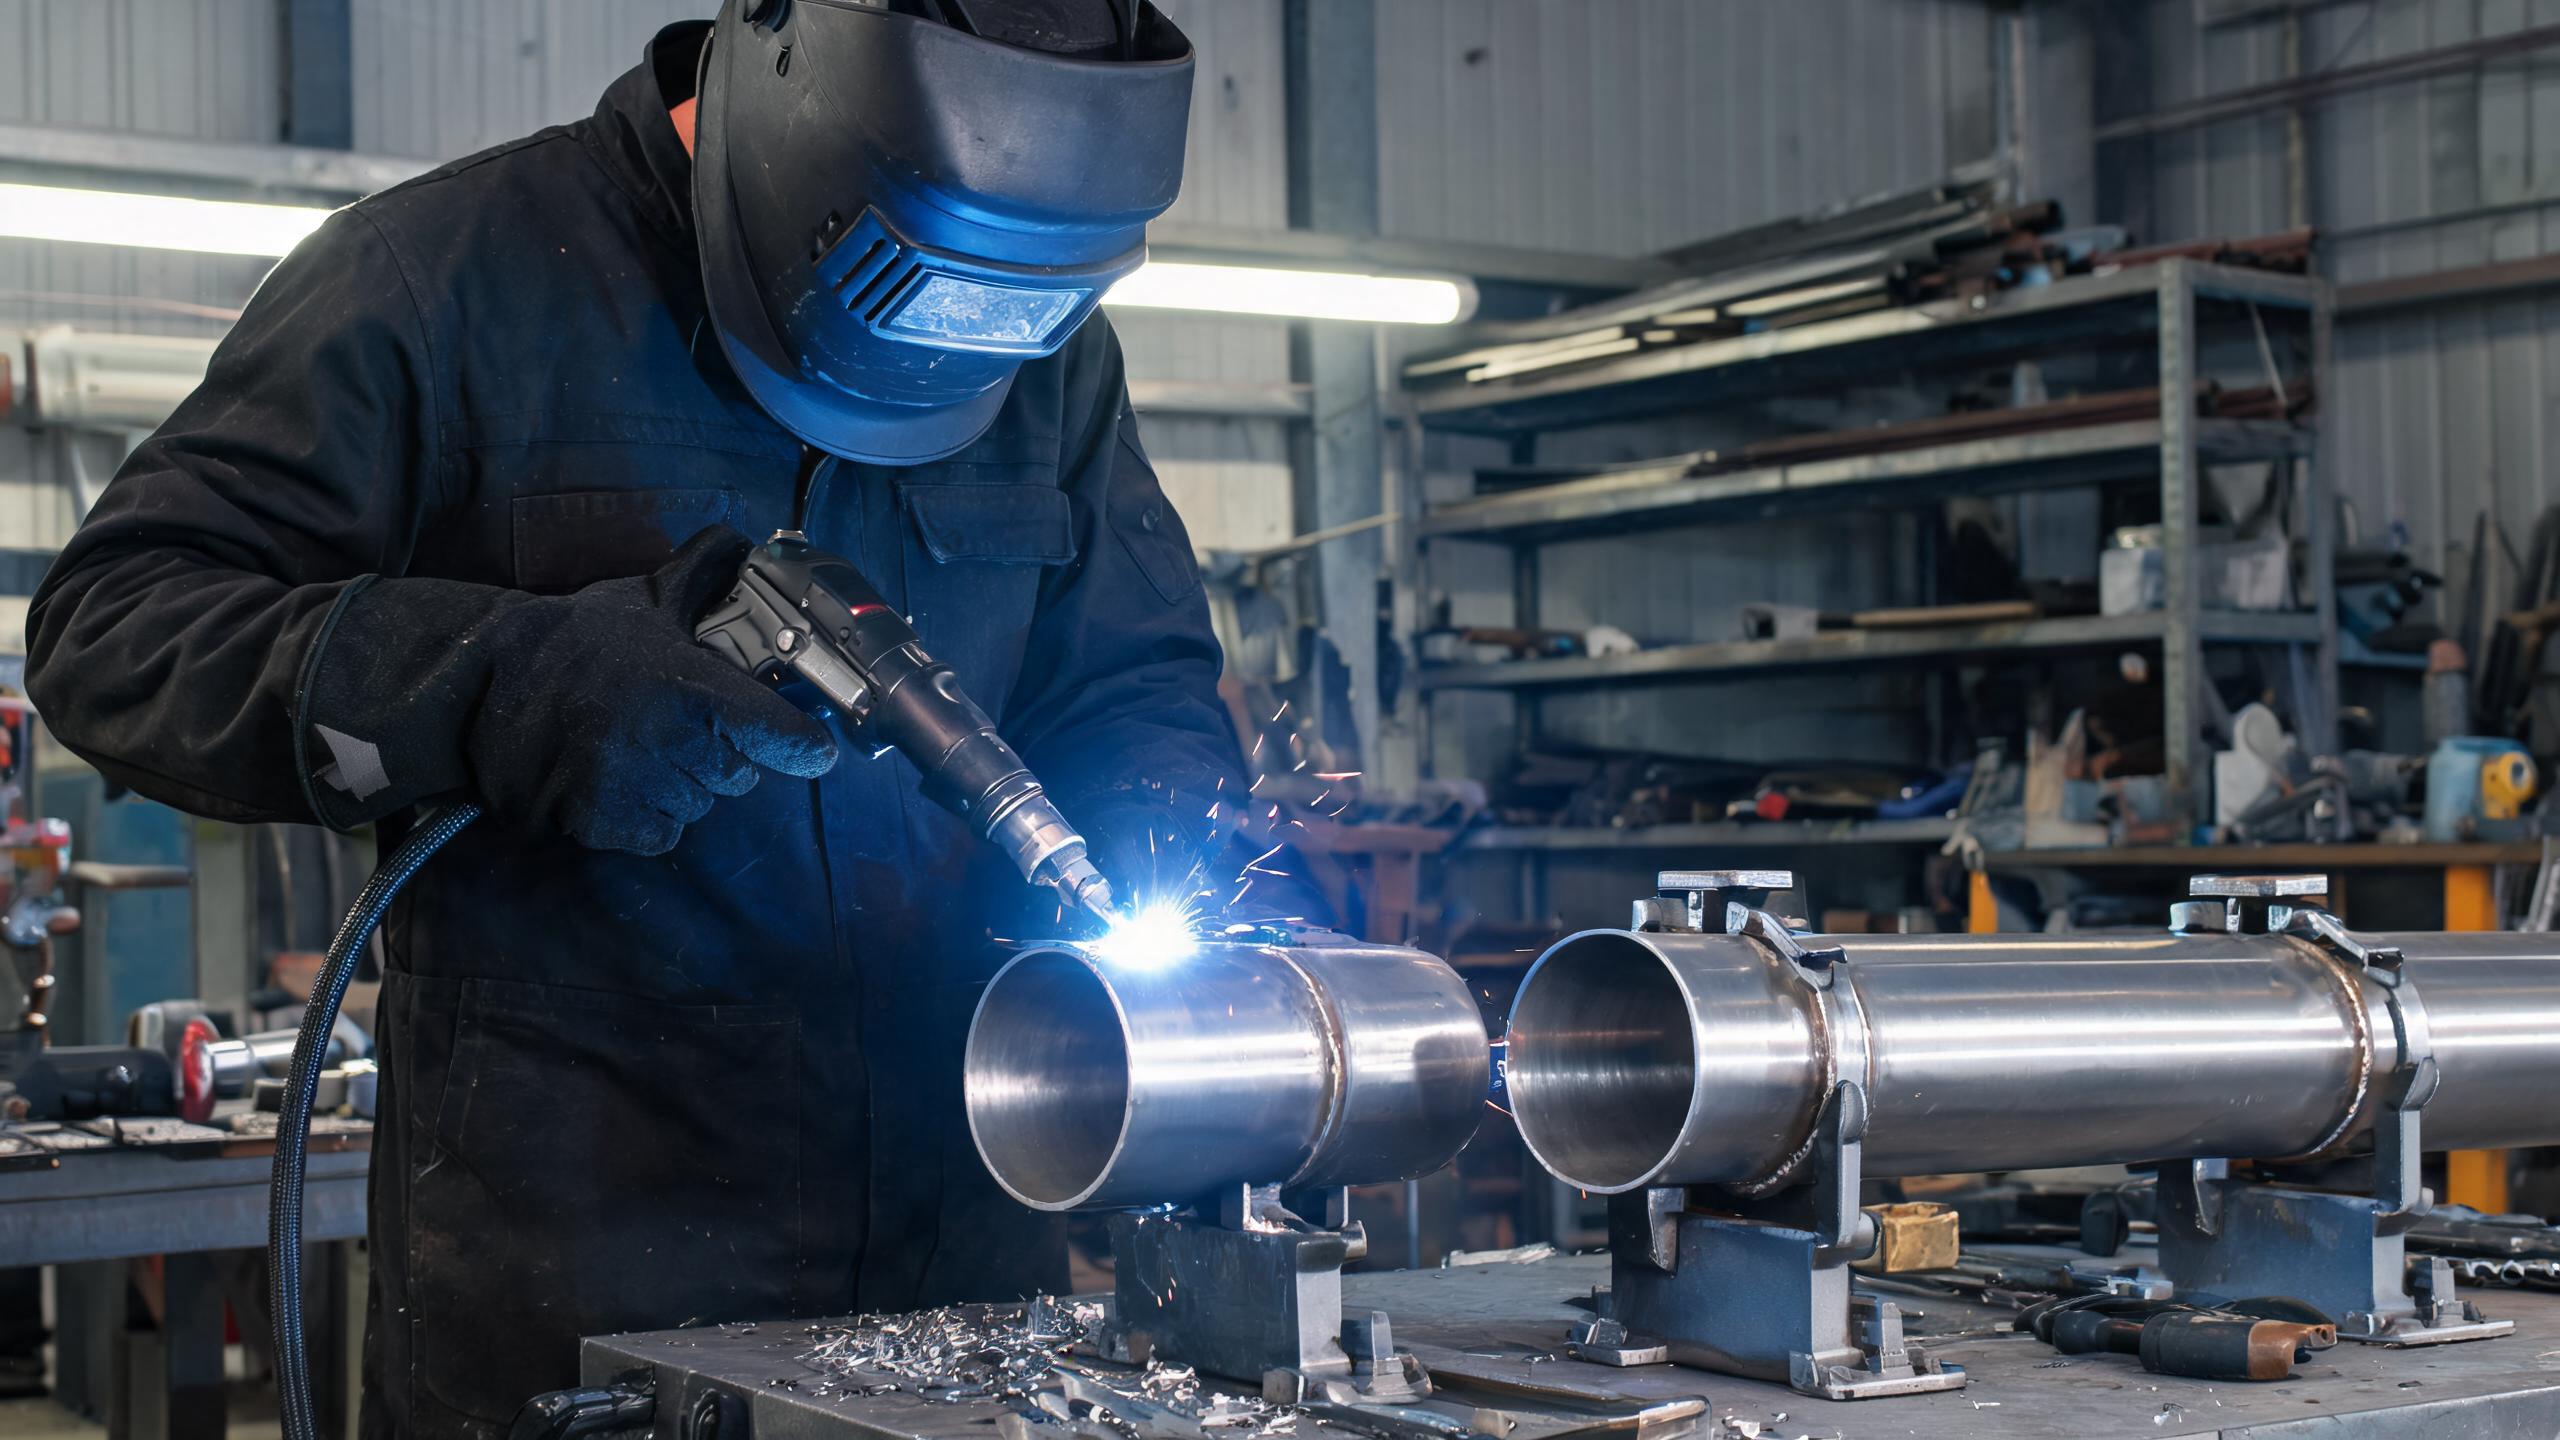
Panduan berfokus pada pembeli untuk memilih mesin las laser genggam yang tepat untuk aplikasi pipa baja tahan karat, mencakup pemilihan daya, jenis sambungan, kedalaman penetrasi, kebutuhan pendinginan, dan kriteria presisi pada mesin 1000W–3000W.
Mengapa Las Laser Genggam Unggul untuk Pipa Baja Tahan Karat
Pipa baja tahan karat digunakan di berbagai aplikasi seperti pengolahan makanan, transportasi kimia, pagar arsitektural, dan sistem pembuangan—aplikasi di mana kualitas las secara langsung mempengaruhi ketahanan korosi dan integritas struktural. Sebuah las laser genggam memberikan operator kebebasan untuk bermanuver di sekitar permukaan pipa melengkung dan geometri sambungan yang sempit yang tidak dapat dijangkau oleh stasiun pengelasan tetap. Dibandingkan dengan pengelasan TIG tradisional, laser serat genggam menghasilkan zona terpengaruh panas yang lebih sempit, kecepatan gerak yang lebih cepat, dan tampilan manik yang jauh lebih bersih dengan penggerindaan pasca-las yang minimal.
Kriteria Pemilihan Utama untuk Pengelasan Pipa
1. Sesuaikan Daya Laser dengan Ketebalan Dinding Pipa
Faktor paling kritis adalah menyesuaikan daya laser dengan ketebalan dinding pipa yang ingin Anda las. Panduan umum untuk pipa baja tahan karat:
- 1000W – cocok untuk pipa berdinding tipis hingga sekitar 2 mm. Ideal untuk pipa dekoratif dan komponen knalpot ringan.
- 1500W – menangani penetrasi maksimum hingga 3 mm pada baja tahan karat. Model 1500W memberikan konsistensi manik ±0,1 mm, menjadikannya pilihan paling serbaguna untuk pipa standar.
- 2000W – menembus pipa berdinding lebih tebal (sekitar 3–4 mm), cocok untuk sistem perpipaan industri yang lebih berat.
- 3000W – dirancang untuk pipa berdinding tebal dan aplikasi struktural yang menuntut di mana penetrasi dalam dan laju deposisi tinggi diperlukan.
Jika pekerjaan Anda terutama melibatkan pipa dengan ketebalan dinding standar 1–3 mm, model 1500W las laser genggam menawarkan keseimbangan terbaik antara kemampuan, biaya, dan presisi.
2. Evaluasi Kualitas Sinar dan Konsistensi Las
Untuk pengelasan pipa, konsistensi manik las sama pentingnya dengan penetrasi. Manik yang konsisten memastikan ketahanan korosi yang seragam di sepanjang sambungan—penting untuk pipa sanitasi dan kimia. Model 1500W mencapai konsistensi manik ±0,1 mm, yang berarti setiap lintasan las menghasilkan profil jahitan yang dapat diprediksi dan berulang. Tingkat presisi ini mengurangi pengerjaan ulang dan kegagalan inspeksi, terutama dalam produksi batch rakitan pipa.
3. Pertimbangkan Sistem Pendinginan untuk Produksi Berkelanjutan
Pengelasan pipa sering melibatkan jahitan kontinu yang panjang—las keliling pada sambungan pipa dapat memanjang hingga jarak yang signifikan. Sistem pendinginan sirkulasi air sangat penting untuk menjaga stabilitas sumber laser selama operasi yang berkepanjangan. Desain berpendingin air pada model 1500W mendukung operasi kontinu selama 8+ jam, memungkinkan satu operator menyelesaikan shift produksi penuh tanpa waktu henti termal. Mesin berpendingin udara, meskipun lebih ringan, biasanya tidak dapat mempertahankan siklus kerja yang diperlukan untuk fabrikasi pipa industri.
4. Nilai Kepala Las dan Kemampuan Manuver
Kepala las genggam harus dapat berputar bebas di sekitar keliling pipa dan mengakses sisi belakang sambungan di ruang terbatas. Carilah desain kepala pemindai yang memungkinkan posisi sambungan yang mudah diakses dari berbagai sudut. Kemampuan untuk menyimpan dan memanggil kembali profil las juga berharga—operator yang mengelas diameter dan material pipa yang sama secara berulang dapat menyimpan parameter yang dioptimalkan dan beralih antar pekerjaan secara instan.
Jenis Sambungan Pipa Umum dan Rekomendasi
| Jenis Sambungan | Ketebalan Dinding Khas | Daya yang Direkomendasikan |
|---|---|---|
| Sambungan tumpul (pipa lurus) | 1–2 mm | 1000W–1500W |
| Sambungan T (koneksi cabang) | 2–3 mm | 1500W |
| Las keliling (flensa ke pipa) | 2–3 mm | 1500W–2000W |
| Sambungan struktural berdinding tebal | 3 mm+ | 2000W–3000W |
Tips Praktis untuk Pengelasan Pipa Baja Tahan Karat
- Bersihkan permukaan pipa sebelum pengelasan—minyak, oksida, dan kontaminasi adalah penyebab utama porositas pada las baja tahan karat.
- Gunakan gas pelindung argon untuk melindungi kolam las dari oksidasi, terutama pada sisi akar sambungan tumpul.
- Atur laju umpan kawat agar sesuai dengan kecepatan gerak—terlalu banyak pengisi menyebabkan penumpukan perkuatan, terlalu sedikit menyebabkan undercut.
- Uji parameter pada kupon sampel dengan diameter dan material pipa yang sama sebelum melakukan pengelasan produksi.
Kepatuhan dan Sertifikasi
Untuk pembeli yang memasok ke pasar Eropa, pastikan mesin memiliki sertifikasi CE dan RoHS. Aplikasi las laser genggam untuk baja tahan karat 1500W Xinhong CNC bersertifikasi CE dan RoHS, dan perusahaan beroperasi di bawah manajemen mutu ISO 9001:2015—mencakup R&D, produksi, dan layanan purnajual. Sertifikasi ini menegaskan bahwa peralatan memenuhi standar keselamatan dan lingkungan Eropa yang diperlukan untuk fasilitas fabrikasi pipa industri.